


 طلب عرض أسعار




اختر آلة التعبئة ذات الاتجاه العكسي وفقًا للكتلة التي تحتاجها
يبدأ اختيار مكبس UBC بالنظر إلى المواد التي تدخل إلى الآلة والكتل التي يجب أن تخرج منها. ويؤثر كل من حجم التغذية وطريقة التحميل وترتيب التفريغ ومدة الدورة الفعلية على قدرة الآلة على مواكبة وتيرة العمل. لا تحدد القوة الهيدروليكية وحدها أداء آلة التعبئة. بل يجب أن تتمكن الآلة أيضًا من استيعاب العلب السائبة بشكل موثوق وإنتاج بالات ذات حجم ووزن متسقين.
يجب أن يصف طلب عرض الأسعار الفعال أولاً المواد المراد ضغطها كما ستصل فعليًّا إلى آلة التعبئة. هل العلب سائبة أم مسطحة أم مضغوطة جزئيًّا بالفعل؟ حدد معدل التغذية المتوقع والحجم التقريبي، واذكر أي عمليات تصريف أو تنظيف مغناطيسي تتم قبل التعبئة. كما يحتاج المورد إلى معرفة كيفية دخول العلب إلى الآلة. بالنسبة للبالة النهائية، حدد الحجم والوزن الذي يمكنك التعامل معه، وأي متطلبات تتعلق بالكثافة أو متطلبات العميل، وكيف سيتم ربطها، وما هي المعدات التي ستقوم بنقلها.
يركز هذا الدليل على اختيار آلات التعبئة. أما قواعد الاستلام، وتعريفات درجات البالات، وعملية التحضير اللاحقة لـ UBC، فقد تم تناولها في أجزاء أخرى. النطاق الأوسع خط إعادة تدوير علب الألمنيوم في جامعة كولومبيا البريطانية (UBC) يوضح المكانة التي تحتلها عملية تكوين البالات مقارنة بعمليات الفحص، وإزالة المعادن الحديدية، واستعادة المواد المختلطة، وفتح البالات.
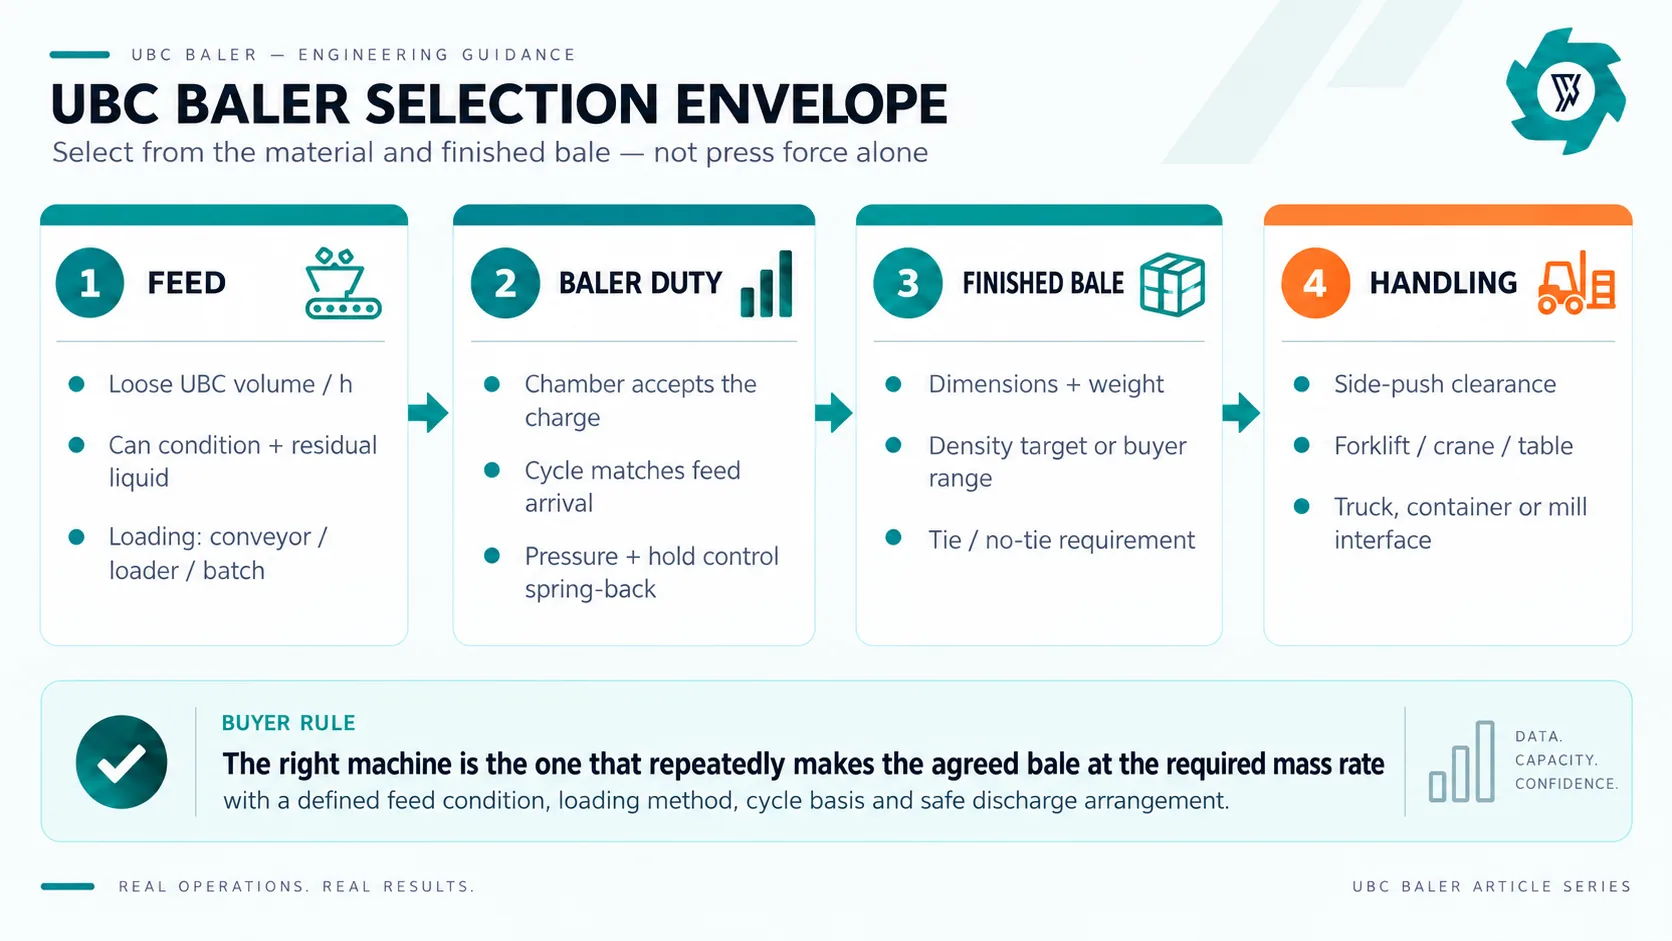
1. حدد أولاً ما إذا كانت عملية التعبئة هي بالفعل الخطوة التالية في العملية
هذا التمييز مهم لأن المشاريع التابعة لـ UBC تصل إلى آلة التكوير عبر مسارات مختلفة. فقد يتلقى مركز التجميع في الغالب علبًا سائبة نظيفة ولا يحتاج سوى إلى الفحص البصري والتصريف والضغط. أما منشأة فرز المواد القابلة لإعادة التدوير (MRF)، فقد تستخرج علب الألمنيوم من تدفق جاف مختلط وتحتاج إلى الفصل المغناطيسي وفصل التيارات الدوامة قبل التكوير. في المقابل، قد يتلقى خط التحضير في المصنع بالات وافدة كثيفة ويقوم بفتحها للتنظيف، مما يجعل آلة التعبئة خطوة إعادة تعبئة نهائية محتملة بدلاً من أن تكون أول آلة رئيسية.
من الناحية العملية، ينبغي وضع آلة التعبئة بعد آخر خطوة من خطوات مراقبة الجودة التي يجب أن تشمل فحص المواد السائبة. فبمجرد ضغط العلب، يصبح الفحص أقل دقةً في تقييم حالة المحتوى الداخلي. ولذلك، ينبغي على المشترين تحديد الشوائب المسموح بها قبل آلة التعبئة وتلك التي يجب إزالتها في المراحل السابقة. وهذا يجعل مشكلة اختيار آلة التعبئة تركز على عملية التكثيف.
2. وصف نظام التغذية في جامعة كولومبيا البريطانية (UBC) من خلال وحدتين: الكتلة والحجم السائب
تُعد علب المشروبات المستعملة السائبة خادعة. فقد يبدو وزنها بالطن متواضعًا، في حين أن الحجم المادي الذي يصل إلى صندوق التغذية كبير. إن المواصفات التي تقتصر على عبارة “2 طن/ساعة من علب الألومنيوم” تتجاهل السؤال الذي غالبًا ما يحدد تصميم النظام: ما هي كمية المواد السائبة التي يجب أن تدخل الغرفة كل دقيقة، وما مدى انتظام الناقل أو اللودر في وضعها هناك؟
سجل معدل الكتلة المطلوب، ولكن سجل أيضًا حالة التغذية السائبة. هل العلب سليمة أم مكسورة أم مسطحة أم مزيج من ذلك؟ هل تصل من أكياس أم أقفاص أم حزام فرز أم خزان أم دلو رافعة؟ هل هناك سائل متبقي يزيد من الكتلة دون أن يساهم بألومنيوم مفيد؟ هل يرتفع تدفق المواد عند تفريغ مخزن التخزين، أم أنه ثابت نسبيًا؟ قد تحتاج الآلة التي تعمل بشكل جيد مع العلب المسطحة مسبقًا إلى نمط تغذية مختلف عندما تصل نفس الكتلة على شكل حاويات مجوفة كاملة.
لإجراء مقارنات بين الموردين، استخدم مجموعة عينات شاملة بدلاً من عينة واحدة متوسطة. وقم بتضمين حالة عادية وحالة صعبة ولكنها ضمن المعدل الطبيعي. وقد تحتوي الحالة الأخيرة على عدد أكبر من العلب الكاملة المرنة، أو حجمًا أكبر للمواد السائبة لكل طن، أو مستويات أعلى من الرطوبة والتلوث ضمن المعدل الطبيعي. وهذا أكثر فائدة من عرض دفعة نظيفة واحدة تم انتقاؤها بعناية خلال اختبار المصنع.
لا تعتبر الكثافة الظاهرية رقماً ثابتاً وعاماً، فهي تتغير تبعاً لحالة العلبة وطريقة مناولتها. والنقطة الهندسية المهمة هنا هي أن انخفاض الكثافة الظاهرية يؤدي إلى زيادة حجم الحجرة وزيادة جهد التحميل المطلوب لكل طن. وهذا قد يجعل نظام التحميل، وليس القوة الهيدروليكية، هو العنصر المحدد لدورة التعبئة.
3. تحديد شكل البالة النهائية قبل مقارنة قوة الضغط
تُعد البالة النهائية هي المواصفة الفعلية للإنتاج. قم بتدوين المقطع العرضي للبالة، ونطاق الطول المقبول، والوزن المستهدف، والتفاوت المسموح به، ومستوى السلامة المطلوب، وطريقة الربط إن استُخدمت، وكيفية رفع البالة ونقلها. إذا كان المشتري أو المصنع يستخدم مواصفة UBC تجارية معترف بها، فقم بالإشارة إلى تلك الاتفاقية في طلب عرض الأسعار.
تصف مواصفات ISRI لعام 2026 الصادرة عن ReMA مادة «تالدون» (Taldon) بأنها خردة علب المشروبات المصنوعة من الألومنيوم والمعبأة في بالات، وتنشر حدود الكثافة التي تختلف باختلاف ما إذا كانت خردة علب المشروبات (UBC) مسطحة أم غير مسطحة. وتُعد هذه القيم تعريفات تجارية للمواد، وليست إعدادات لآلة التعبئة. والدرس المهم في مجال المشتريات هو ترجمة حالة البالة المقبولة إلى اختبار آلي: قم بتكوين البالة من مادة تغذية تمثيلية، ثم قم بوزنها وقياسها، وحساب أو التحقق بطريقة أخرى من حالة البالة المطلوبة باستخدام الطريقة المتفق عليها.[1]
إذا كان عقد الاستلام أو البيع الخاص بك يحدد بالفعل الكثافة والأبعاد ومستوى الرطوبة والتلوث، فاستخدم نفس الصياغة عند كتابة متطلبات آلة التعبئة. الدليل المنفصل الخاص بـ مواصفات بالات UBC يشرح بالتفصيل تلك المتغيرات المستقبلة. أما بالنسبة لاختيار المكبس، فإن المفتاح يكمن ببساطة في تجنب عدم التوافق بين البالات التي يقبلها عميلك والبالات التي صُمم المكبس لتفريغها.
كما يجب مراجعة الشكل الهندسي للبالات من الناحية اللوجستية. فالبالة الكثيفة التي يصعب التعامل معها بواسطة الرافعة الشوكية في الموقع، أو التي لا يمكن تكديسها بأمان وفقًا لنمط التخزين المخطط له، أو التي تهدر مساحة الحاوية، يمكن أن تسبب مشكلة في المناولة حتى لو كانت المكبس نفسه يعمل بشكل مثالي. ويجب أن يُناقش تصميم البالات النهائية في نفس السياق الذي تُناقش فيه حجم الحجرة وقوتها.
4. حجم الحجرة يحدد كيفية دخول التيار السائب إلى الآلة
يجب أن تستوعب الحجرة الحمولة الفعلية دون الحاجة إلى عمليات النكز المتكررة غير الآمنة، أو التسوية اليدوية، أو الانتظار المفرط حتى تستقر المواد. بالنسبة للعلب الخفيفة، يمكن أن يؤدي حجم التحميل الأكبر إلى تقليل عدد الحمولات اللازمة لتكوين بالة واحدة، ولكن لا ينبغي النظر إلى حجم الحجرة بمعزل عن العوامل الأخرى. فحركة الباب أو الغطاء، وفتحة التغذية، وشوط المكبس، وتسلسل الضغط، والمساحة المتاحة، كلها تتغير وفقًا لتصميم الماكينة.
اطلب من المورد شرح دورة التحميل الكاملة. هل يمكن للناقل أن يستمر في التغذية أثناء تفريغ البالة السابقة، أم يجب أن يتوقف؟ هل هناك حاجة إلى قادوس عازل؟ هل تحتاج الحجرة إلى وزن دفعة محكوم؟ ما الذي يمنع تسرب المواد إلى مسار الباب أو منطقة المستشعر؟ إذا كانت المنشأة تستخدم لودرًا، فهل يمكن للجرافة الاقتراب دون تعريض الأشخاص للخطر في منطقة تفريغ البالات؟
التيار في YUXI مجموعة آلات الضغط الهيدروليكية للخردة المعدنية تنشر أبعاد الحجرة إلى جانب القوة الاسمية، والمقطع العرضي للبالة، ونطاقات وزن البالات، والسعة المرجعية. وهذه هي الطريقة الصحيحة لقراءة جدول الطرازات: كمجموعة من المتغيرات المتفاعلة، وليس كترتيب للقوة. تغطي سلسلة YXJD المنشورة قوة اسمية تتراوح بين 630 و2000 كيلو نيوتن، وإنتاجية مرجعية تتراوح بين 0.4 و5.0 طن/ساعة، لكن صفحة المنتج تشير أيضًا إلى أن الإنتاج الفعلي يتغير وفقًا للكثافة الظاهرية، وطريقة تحضير المواد الواردة، وسرعة التحميل، واتساق الدورة التشغيلية.
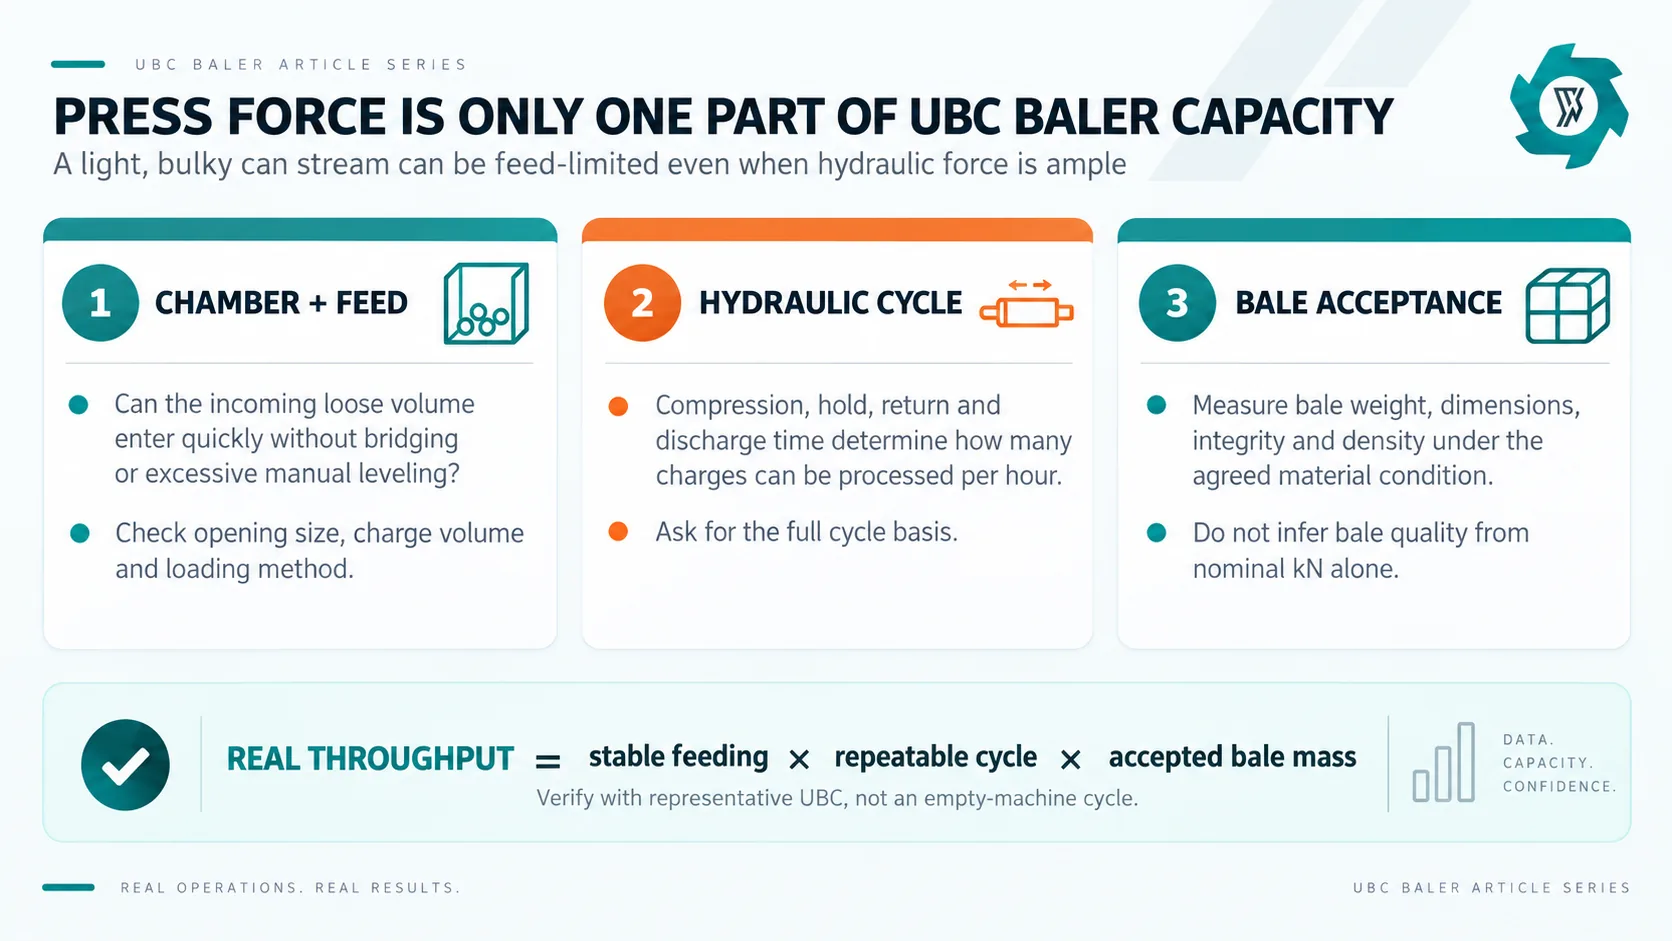
5. لا تستخدم القوة الهيدروليكية كبديل لأداء آلة ربط البالات
تُعطيك القوة الاسمية معلومة مهمة عن المكبس، لكنها لا تغطي كل ما يحتاج المشتري إلى معرفته. تُطبق هذه القوة عبر مساحة محددة من لوح الضغط، وشوط، وتسلسل ضغط معين. لا تبقى العلب في شكل ثابت واحد أثناء ضغطها. فهي تنثني، وتنزلق فوق بعضها البعض، ويمكن أن تنفتح قليلاً مرة أخرى عندما يتحرك المكبس للخلف. ولهذا السبب، فإن قوة الضغط المتشابهة لا تعطي دائمًا نفس شكل البالة. يمكن لشكل الحجرة وطريقة التحكم في كل دورة ضغط أن تغير النتيجة النهائية بشكل كبير.
بالنسبة إلى نظام UBC، اطرح الأسئلة العملية. هل تصل الآلة إلى الوزن المطلوب للكتلة دون أن يستغرق ذلك وقتًا طويلاً في الدورة؟ هل تحافظ الكتلة على شكلها بعد تفريغها؟ هل تتطلب وقتًا طويلاً من الضغط للسيطرة على الارتداد؟ هل تتسرب المواد من حول مسار الضغط؟ هل يتم تحقيق نفس النتيجة عندما تحتوي المواد المُغذية على الجزء الأصعب من المزيج العادي للعلب؟
من الأخطاء الشائعة في الشراء الانتقال إلى مكبس أكبر حجمًا لأن المشتري يرغب في إنتاج المزيد من الأطنان في الساعة. وقد يكون ذلك غير ضروري إذا كان عنق الزجاجة الحالي يكمن في عملية التغذية. فإذا بقيت الحجرة فارغة بينما يقوم ناقل صغير بتوصيل العلب، فإن زيادة القوة الهيدروليكية لن تحل المشكلة. وعلى العكس من ذلك، فإن نظام التحميل السريع الذي يغذي آلة ذات دورة ضغط وتفريغ طويلة قد يؤدي إلى امتلاء المخزن المؤقت وتكرار التوقفات في المراحل الأولية من العملية. ويكمن الإنتاج الفعلي في التوازن بين التغذية، والضغط، والتثبيت، والعودة، والتفريغ، وإزالة البالات.
6. قارن الدورة الكاملة، وليس أسرع حركة
اطلب من كل مورد تعريف «زمن الدورة» بالطريقة نفسها. ويُعتبر الأساس المناسب للقياس هو الفترة التي تبدأ عندما تكون الحجرة جاهزة لاستقبال الشحنة التالية، وتنتهي عند تفريغ البالة النهائية وجاهزية الآلة مرة أخرى. إذا تم تشكيل البالة من عدة دفعات، فسجل عدد دورات التحميل لكل بالة. إذا كان الربط يدويًا أو آليًا، فقم بتضمين وقت الربط الذي يؤثر على الإنتاج. إذا كان لا بد من استخدام رافعة شوكية لإزالة البالة قبل عملية التفريغ التالية، فقم بتضمين هذا التبعية التشغيلية في دراسة خط الإنتاج.
لا يكفي قياس الوقت عند تشغيل الماكينة فارغة. فالمواد تؤثر على تحميل الأسطوانة، ووقت الانتظار، والارتداد، وسلوك الباب، وتدخل المشغل. يجب أن يستخدم الاختبار حمولة بالات (UBC) تمثيلية، وأن يسجل كلاً من وقت التشغيل والوقت المنقضي. يساعد وقت التشغيل في إظهار إنتاجية الآلة، بينما يكشف الوقت المنقضي عن التأخيرات الناتجة عن التحميل، وإزالة البالات، والإنذارات، والتفريغ اليدوي، وغيرها من الأحداث.
لإجراء المقارنات، اطلب سجلات الدورات. فالمورد الذي يحدد عدد البالات والكتلة الصافية المقبولة ومدة الاختبار المنقضية يزود المشتري بمعلومات يمكن التحقق منها. أما المورد الذي يكتفي بذكر “ما يصل إلى 3 طن/ساعة” دون تحديد الشروط المسموح بها والهدف المستهدف للبالات والأساس الزمني، فإنه لم يحدد بعد مهمة قابلة للمقارنة.
7. اختر طريقة التحميل كجزء من آلة التعبئة
قد تكون التغذية اليدوية مناسبة للعمليات الصغيرة التي يمكن التحكم فيها، ولكن لا ينبغي الاعتماد عليها في خط إنتاج صناعي لمجرد أن العلب خفيفة الوزن. لا ينبغي أن يضطر المشغلون إلى مد أيديهم إلى المناطق الخطرة، أو تسلق الآلة، أو دفع مواد التوصيل يدويًّا بشكل متكرر. ومع ارتفاع معدلات الإنتاج، يصبح الناقل الاستقبالي، أو الخزان، أو الناقل القياسي، أو نظام التحميل عادةً جزءًا من نظام مكبس البالات.
حدد أيضًا إشارة الواجهة. هل يمكن لآلة التعبئة أن تطلب التغذية، أو توقف الناقل عندما تمتلئ الحجرة، أو تمنع إعادة التشغيل خلال جزء محمي من الدورة؟ ماذا يحدث بعد انطلاق الإنذار؟ فكلما زاد تكامل آلة التعبئة مع خط الإنتاج، قلّ قبول التعامل مع أنظمة التحكم على أنها أمر ثانوي.
8. التخطيط لتفريغ البالات قبل تجميد المخطط
تتطلب عمليات التفريغ الجانبي، وترتيبات الإمالة، وغيرها من طرق تفريغ البالات، مساحة خالية وخطة لاستلام البالات. فقد تتناسب الآلة مع المخطط الأرضي، في حين لا يوجد مكان آمن لوضع البالة نفسها. تحقق من نطاق التفريغ الكامل، وإمكانية الوصول لأغراض الصيانة، ومسار دوران الرافعة الشوكية، وفصل مسارات المشاة، والموضع المؤقت للبالة في حالة تأخر الخطوة التالية من عملية المناولة.
تستخدم طرازات YXJD التي تعرضها شركة YUXI حاليًا نظام التفريغ بالدفع الجانبي، لذا يجب أن يخصص تخطيط المشروع مساحة بجانب آلة التعبئة وأن يحدد كيفية استلام البالات. في حالة استخدام الرافعة الشوكية، لا يقتصر السؤال ذو الصلة على ما إذا كانت الرافعة قادرة على رفع الوزن الاسمي للكتلة أم لا. بل يجب أن تتوفر مسافة كافية للشوكات، وأن يتمتع المشغل برؤية واضحة، وألا يعتمد دورة تشغيل الماكينة على دخول الرافعة الشوكية إلى منطقة خطرة للمعدات المتحركة في الوقت غير المناسب.
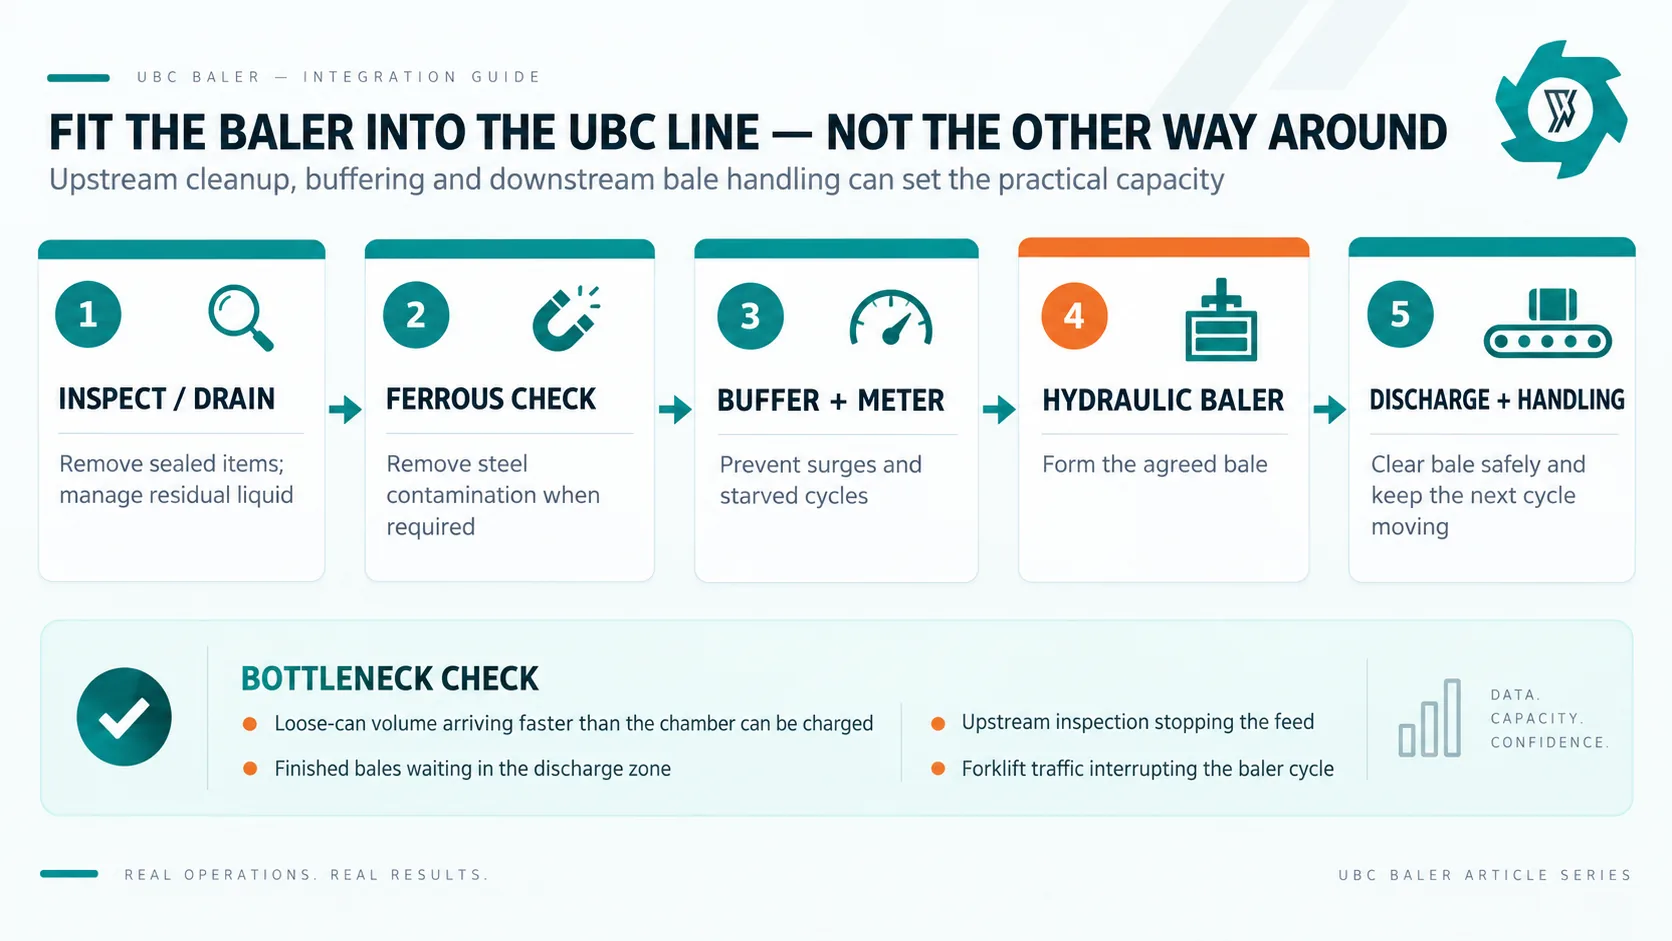
9. الأسئلة المتعلقة بالنظام الهيدروليكي التي تهم المشتري
قد تؤدي المشكلات الهيدروليكية إلى توقف آلة التعبئة حتى لو كان الهيكل الرئيسي لا يزال في حالة جيدة. فقد يكون تسرب أحد الخراطيم، أو الزيت المتسخ، أو الختم البالي، أو مشكلة في الصمام كافياً لتعطيل الإنتاج. والأمر المهم بالنسبة للمشتري ليس كيفية تصميم الدائرة الهيدروليكية، بل ما إذا كان من السهل الوصول إلى الأجزاء التي تحتاج إلى عناية، وفحصها دون صعوبة، واستبدالها عند الضرورة.
يجب على المورد توفير المتطلبات الكهربائية لموقع التشغيل، إلى جانب المعلومات الأساسية المتعلقة بالنظام الهيدروليكي. قبل تقديم الطلب، تأكد من أن الماكينة تتوافق مع مصدر الطاقة المتاح في الموقع، وأنه يمكن صيانة النظام الهيدروليكي باستخدام الزيوت والمرشحات المتوفرة محليًّا. ومن المفيد أيضًا معرفة ضغط التشغيل المعتاد وما يحدث في حالة ارتفاع درجة حرارة الزيت بشكل مفرط أو ارتفاع الضغط بشكل كبير. ستحتاج الأجزاء المعرضة للتآكل، مثل الخراطيم والموانع التسرب والمرشحات، إلى الاستبدال عاجلاً أم آجلاً، لذا فإن توفر أرقام قطع الغيار الواضحة يمكن أن يوفر الكثير من الوقت عند الحاجة إلى قطع الغيار.
10. يجب أن تشمل السلامة تدابير الحماية والطاقة الهيدروليكية المخزنة
تجمع آلة ضغط البالات بين عدة مخاطر في آلة واحدة، بما في ذلك المكبس، وأبواب الوصول، ومنطقة تفريغ البالات، والضغط الهيدروليكي المخزّن. وتقتضي متطلبات الحماية الأمريكية توفير وسائل حماية حول نقاط التشغيل، ومناطق الانحشار، والأجزاء المتحركة الأخرى.[2] من الناحية العملية، ينبغي على المشتري أن يفحص عن كثب التصميم الفعلي لأغطية الحماية، وأجهزة القفل المترابط، وأزرار الإيقاف في حالات الطوارئ، ومداخل الصيانة، بدلاً من الاعتماد على ملصق الشهادة وحده.
تشكل أعمال الصيانة حدودًا أخرى. تغطي لائحة «إدارة السلامة والصحة المهنية» (OSHA) المتعلقة بالطاقة الخطرة أعمال الصيانة التي قد يؤدي فيها التشغيل غير المتوقع أو إطلاق الطاقة المخزنة إلى إصابة الموظفين، وتشمل بشكل صريح الطاقة الهيدروليكية ضمن مصادر الطاقة التي يجب التحكم فيها.[3] لذلك، ينبغي أن تتناول مراجعة إجراءات الشراء كيفية عزل الطاقة الكهربائية، وكيفية تخفيف الضغط الهيدروليكي أو تقييده، وكيفية تثبيت الأجزاء المرتفعة أو المتحركة عند الضرورة، وكيفية التحقق من العزل قبل إجراء أعمال الصيانة أو إخلاء الموقع.
كما أن استثناءات المواد المُدرجة في عملية التعبئة لا تقل أهمية. فلا يجب أن تدخل في عملية التعبئة العادية للعلب سوى العلب الفارغة وغير المضغوطة التي تتوافق مع مواصفات UBC المتفق عليها. أما عبوات الأيروسول، واسطوانات الغاز، والبطاريات، والعبوات المختومة مجهولة المحتوى، والمخلفات الخطرة، فتتطلب معالجة منفصلة. فآلة التعبئة تزيد الضغط على أي مادة موجودة داخل الحجرة؛ وهي لا تجعل أي عبوة مجهولة المحتوى آمنة.
11. مواءمة آلة التعبئة مع المسار التجاري اللاحق
تقوم بعض المصانع بتعبئة UBC في بالات باعتبارها الشكل النهائي القابل للبيع. بينما تقوم مصانع أخرى بالتعبئة في بالات بهدف رئيسي هو خفض تكاليف النقل قبل وصول المواد إلى مصنع سيقوم بإعادة فتحها أو تنظيفها أو تقطيعها. ويؤثر مسار المعالجة اللاحق على مدى الحاجة إلى أن تعمل مصانع الشحن على تحسين الكثافة والتثبيت وهندسة البالات بشكل مكثف.
إذا كان الموقع التالي سيقوم بفتح البالات، فتأكد من أن الحزمة النهائية يمكن معالجتها بواسطة آلة فتح البالات أو آلة التقطيع المخطط لها. فالحزمة شديدة الكثافة لا تعتبر بالضرورة أفضل إذا كانت تسبب صعوبة في التغذية في المصنع المستقبل. يشرح دليل YUXI لاختيار آلة التقطيع UBC للعلب المعبأة في بالات لماذا تصبح أبعاد البالات وكثافتها وأربطتها والتلوث فيها متغيرات تؤثر على التغذية بمجرد وصول البالات إلى مرحلة التحضير في المصنع.
بالنسبة للمنشآت التي تتعامل مع أكثر من مجرد علب المشروبات، يجب تجنب تطبيق مواصفات مكبس UBC المخصص على جميع أشكال خردة الألومنيوم. فالقضبان، وبقايا الألواح، والأسلاك، والرقائق تتصرف بشكل مختلف داخل الحجرة. كلما اتسع نطاق... خط إعادة تدوير خردة الألومنيوم يفصل بين هذه المسارات بحيث يمكن مطابقة المعدات مع شكل المادة بدلاً من اسم المعدن وحده.
12. الأخطاء الشائعة في مجال المشتريات
الشراء بالـ kN فقط
لا تضمن القوة الاسمية الأعلى سرعة تغذية أكبر، أو دورة كاملة أقصر، أو بالة تتوافق مع متطلبات المشتري من حيث الشكل الهندسي والكثافة.
تحديد وحدة القياس «t/h» فقط
يمكن أن تكون علبة UBC السائبة محدودة من حيث الحجم. يجب إطلاع المورد على حالة العلبة وطريقة التحميل، وليس فقط معدل التدفق الكتلي.
تجاهل التفريغ
تتحول آلة الضغط السريعة إلى خط إنتاج بطيء عندما تنتظر كل بالة وصول رافعة شوكية أو تعرقل دورة الدفع الجانبي التالية.
الاختبار باستخدام علب مثالية
استخدم عينة تمثيلية وصعبة ولكنها طبيعية. فقد تخفي العينة النظيفة والمسطحة المشاكل الناجمة عن العلب الكاملة المرنة أو الرطوبة المتبقية الطبيعية.
ترك مسألة قبول البالات غامضة
يرجى تدوين الأبعاد والوزن والكثافة أو الشكل التجاري، ومتطلبات السلامة والتثبيت قبل مقارنة عروض الأسعار.
إغفال عزل الطاقة
يُعد الضغط الهيدروليكي والأجزاء المتحركة من العوامل المهمة أثناء عمليات التنظيف والصيانة. وينبغي مراجعة مسألة الوصول لأغراض الصيانة وعزل الأجزاء في مرحلة الشراء.
13. ما الذي يجب تضمينه في طلب عرض الأسعار
يجب أن تتضمن طلبات عروض الأسعار الجيدة ظروف التغذية العادية والصعبة، وحجم UBC السائب ومعدل الكتلة، وساعات التشغيل، ونظام التحميل الحالي أو المخطط له، وحالة السوائل المتبقية، والتلوث المتوقع، وأي خطوة مغناطيسية أو خطوة فرز سابقة في العملية. بالنسبة للمنتج النهائي، يجب تضمين المقطع العرضي للبالة، ونطاق الطول، والوزن المستهدف، والكثافة أو مواصفات المشتري، ومتطلبات الربط، واتجاه التفريغ، ومعدات المناولة التي ستستقبل البالة.
ثم اطلب أبعاد الحجرة المقترحة، والقوة الاسمية، وقوة المحرك الهيدروليكي، وتسلسل التحكم، وطريقة الشحن، والعدد المتوقع لعمليات الشحن لكل بالة، وأساس وقت الدورة، والسعة المرجعية في ظل التغذية المحددة، وترتيب تفريغ البالات، والمرافق، ووصول الصيانة، وقطع الغيار الموصى بها، وطريقة اختبار القبول في المصنع (FAT). وإذا قام المورد بتغيير التغذية المفترضة أو الهدف المستهدف للبالات للوصول إلى السعة المعلنة، فيجب أن يظهر هذا التغيير بوضوح في عرض الأسعار.
14. كيفية إجراء اختبار FAT مفيد لآلة التعبئة UBC
يجب أن يثبت اختبار القبول في المصنع القدرة التشغيلية الدقيقة التي بررت عملية الشراء. يجب الاتفاق على نوع التغذية، وحالة المخرج أو التفريغ، والإطار الزمني قبل بدء التشغيل. استخدم كمية كافية من المواد التمثيلية للوصول إلى حالة تشغيل مستقرة. قم بتضمين جزء على الأقل من ظروف التغذية الصعبة ولكن العادية، شريطة أن يكون ذلك آمنًا وضمن نطاق القدرة التشغيلية المتفق عليها للآلة.
سجل كتلة المدخلات المقبولة، وحيثما أمكن، الحجم السائب أو عدد الدفعات المستخدمة لتغذية الآلة. سجل وقت التشغيل والوقت المنقضي، وعدد البالات، وعدد الدورات، وعمليات التوقف، وعمليات العكس حيثما ينطبق ذلك، وتدخلات المشغل، والتفريغ اليدوي، وإزالة البالات أو حالات التوقف في المراحل اللاحقة، وعمليات التوقف للصيانة. إذا كانت الآلة مزودة بضغط قابل للتعديل، أو وقت انتظار، أو معلمات تحكم تؤثر بشكل جوهري على النتيجة، فقم بتسجيل الإعدادات المتفق عليها حتى يمكن تكرار الاختبار.
قم بوزن البالات الجاهزة وتسجيل وزن كل بالة على حدة وأبعادها وأي فحوصات سلامة متفق عليها. يجب تصنيف المواد السائبة أو المنسكبة، والمواد المرفوضة إن وجدت، والمواد المتبقية في الآلة، في فئات منفصلة. لا يجب إخفاء توازن الكتلة عن طريق دمج المواد المتبقية مع الفرق غير المبرر. يجب ذكر الفرق غير المبرر بشكل منفصل حتى يتسنى لكلا الطرفين تحديد ما إذا كان ضمن حدود التفاوت المسموح به في الاختبار أم أنه يحتاج إلى التحقيق.
يجب الإبلاغ عن السعة وفقًا للمعايير المتفق عليها، مع إظهار المدخلات المقبولة ومخرجات البالات الجاهزة. وهذا يمنع ظهور نتيجة الاختبار أسرع من اللازم لمجرد تراكم المواد داخل الآلة أو حول منطقة التفريغ قبل توقف ساعة التوقيت. إن السجل الجيد لاختبار القبول النهائي (FAT) ليس مجرد فيديو إنتاجي أنيق؛ بل هو مجموعة قابلة للتكرار من بيانات الكتلة والوقت والبالات والأحداث.
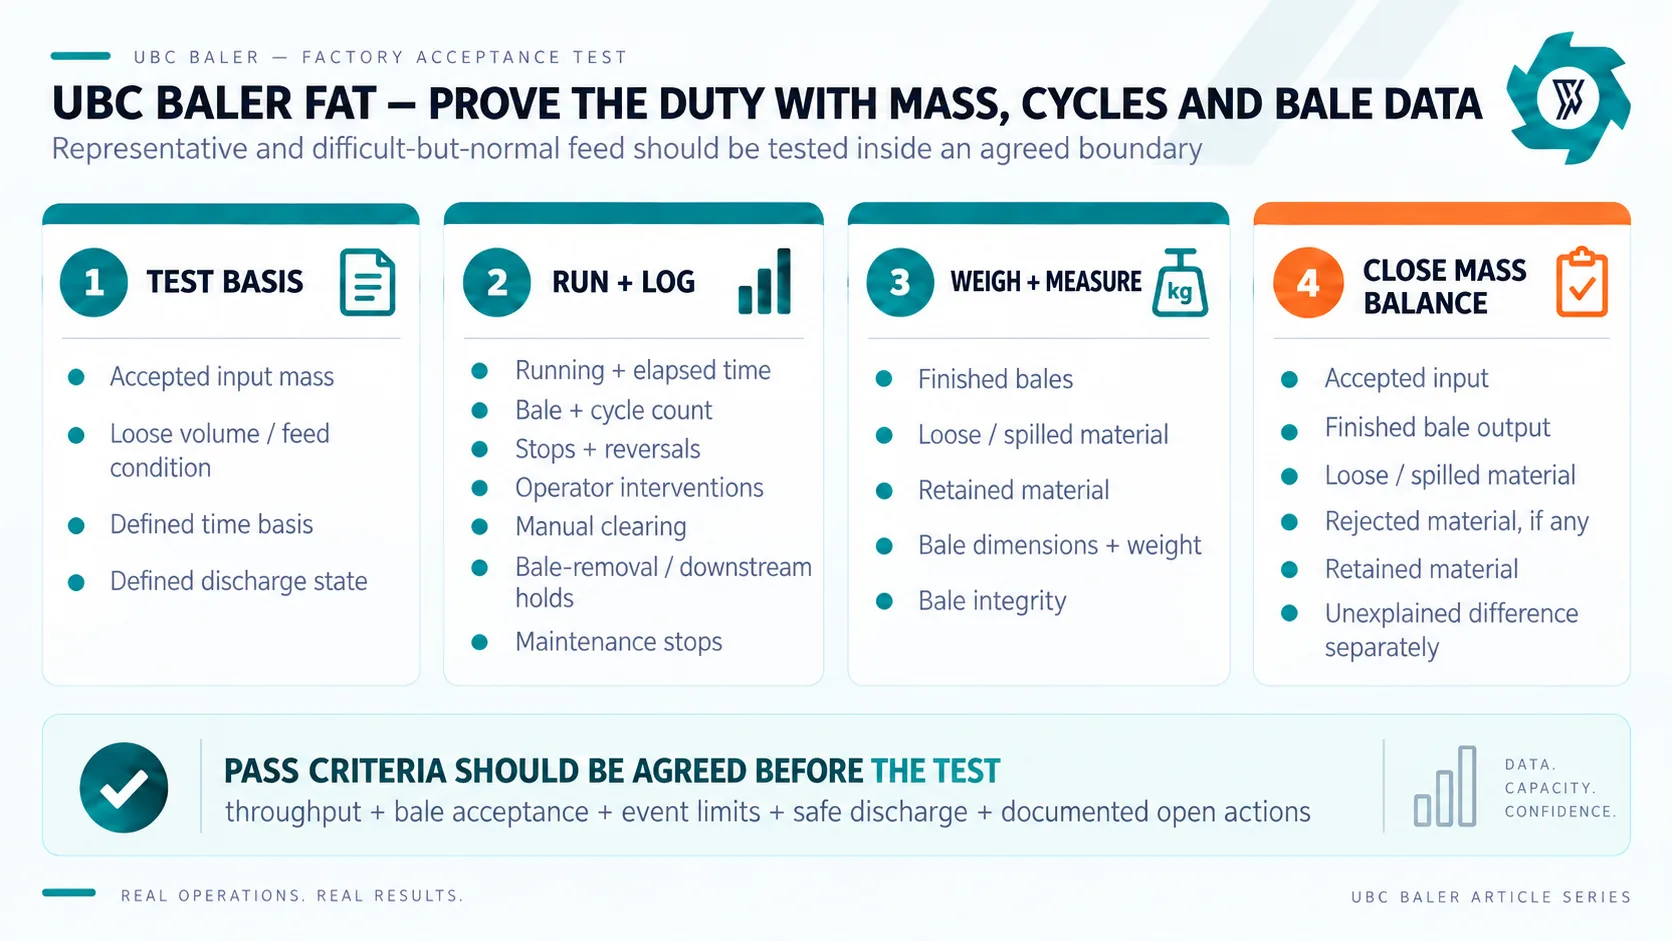
15. تسلسل اختيار عملي
- تأكيد موضع العملية. لا تقم بتحميل البضائع إلا بعد أن تصل الحزمة السائبة (UBC) إلى حالة الجودة التي تنوي بيعها أو نقلها.
- قم بإنشاء غلاف التغذية. معدل الكتلة، والحجم السائب، وحالة العبوة، والرطوبة، والتلوث، وكيفية وصول المادة إلى الغرفة.
- اكتب مواصفات البالة. حدد الشكل الهندسي، والوزن، والكثافة، أو الشكل التجاري، والسلامة، ووسائل التثبيت، وطرق المناولة.
- تحقق من الغرفة ومن عملية الشحن. تأكد من أن الآلة قادرة على استيعاب الحجم الفعلي للمواد السائبة دون الحاجة إلى تدخل يدوي غير آمن.
- قارن الدورة الكاملة. تشمل عمليات التحميل، وجميع مراحل الضغط، والانتظار، والإرجاع، والربط (إن وُجد)، والتفريغ، وإزالة البالات.
- استعرض الأنظمة الهيدروليكية وأجهزة التحكم وإجراءات السلامة. التأكد من المرافق، وأنظمة الحماية، وعزل الطاقة المخزنة، وأجهزة الترابط، ووصول الصيانة.
- قم بتثبيت التخطيط في النهاية. يجب حجز المساحة اللازمة للتغذية والتفريغ والصيانة والرافعة الشوكية بعد تحديد مواصفات الآلة وحجم البالة.
- أثبت ذلك باستخدام مواد تمثيلية. استخدم اختبار القبول النهائي (FAT) المتفق عليه الذي يسجل البيانات المتعلقة بالكتلة والوقت وعدد الدورات والتدخلات وقبول البالات.
الأسئلة الشائعة
ما هو حجم آلة ضغط علب الألمنيوم التي أحتاجها لـ UBC؟
ابدأ بتحديد معدل الكتلة المطلوب وحجم الصندوق الفارغ، ثم حدد أبعاد البالة المستهدفة ووزنها وطريقة مناولتها. ويجب التحقق من حجم الحجرة ومدة الدورة الكاملة ونظام التحميل وترتيبات التفريغ معًا؛ فقوة الضغط الاسمية وحدها لا تكفي لاختيار الماكينة.
هل تنتج آلة ضغط القش ذات القوة الأكبر دائمًا بالات نفايات غير القابلة للتدوير (UBC) أكثر كثافة؟
لا. تعتمد كثافة البالة النهائية أيضًا على حالة العلبة، وهندسة الحجرة، وكمية الحمولة، وتسلسل الضغط، ووقت الانتظار، والارتداد، والأبعاد المستهدفة للبالة. يجب التحقق من البالة النهائية باستخدام معدل UBC تمثيلي بدلاً من افتراض الكثافة استنادًا إلى القوة الاسمية.
هل يجب استخدام نفس إعدادات آلة ضغط البالات لعلب الألمنيوم الكاملة والمفلطحة؟
قد تختلف سعة الحجم السائب، وخصائص التغذية، وسلوك الارتداد في العلب المسطحة والعلب الكاملة. يجب معاملة حالة العلب كجزء من نطاق التغذية والتأكد من الإعدادات أثناء التشغيل التجريبي أو اختبار القبول في الموقع (FAT).
كيف ينبغي اختبار سعة آلة التعبئة UBC؟
استخدم مادة تغذية تمثيلية وصعبة ولكنها عادية ضمن حدود الاختبار المتفق عليها. قم بتسجيل كتلة المدخلات المقبولة، ووقت التشغيل والوقت المنقضي، وعدد البالات وعدد الدورات، وعمليات التوقف، وعمليات العودة للخلف عند الاقتضاء، وتدخلات المشغل، والتفريغ اليدوي، وإزالة البالات أو حالات التوقف في المراحل اللاحقة، وعمليات التوقف لأغراض الصيانة. قم بوزن البالات النهائية، والمواد السائبة أو المنسكبة، والمواد المرفوضة إن وجدت، والمواد المحتفظ بها بشكل منفصل، واذكر أي فرق غير مبرر في الكتلة بشكل منفصل.
ما هي المعلومات التي يجب أن أرسلها إلى مورد آلات التعبئة؟
يرجى إرسال صور أو مقاطع فيديو لآلة UBC، سواء كانت في حالتها الطبيعية أو بعد تسطيحها، بالإضافة إلى الكتلة في الساعة والحجم السائب، وطريقة التحميل، وساعات التشغيل، وحالة التلوث والرطوبة، والحجم والوزن المستهدفين للبالات، والكثافة أو متطلبات المشتري، وطريقة الربط المفضلة، واتجاه التفريغ، ومعدات المناولة، ومصدر الطاقة، والمساحة المتاحة للتنصيب.
قم بإعداد عرض أسعار لآلة التعبئة من جامعة كولومبيا البريطانية (UBC) بناءً على متطلبات الأعلاف والبالات الفعلية
بالنسبة لاختيار الطراز، يرجى تقديم صور أو مقاطع فيديو تمثيلية لـ UBC، وحالة البالات السائبة، ومعدل الكتلة المطلوب وحجم البالات السائبة، وطريقة التحميل، وأبعاد البالات المستهدفة ووزنها، والكثافة أو متطلبات المشتري، وتفضيلات الربط، ومناولة التفريغ، ومصدر الطاقة، والمساحة الأرضية المتاحة. يجب أن يُبنى العرض على أساس دورة التشغيل الكاملة والبالات التي سيقبلها عميلك فعليًّا.
المراجع
- ReMA: مواصفات UBC.
- OSHA: تأمين الآلات.
- OSHA: إغلاق وتأمين المعدات.