

 طلب عرض أسعار


هل يحتاج UBC إلى إزالة الطلاء قبل إعادة الصهر؟ يجب معالجة الطلاء، لكن ليس من الضروري وجود آلة منفصلة لإزالة الطلاء في كل مصنع. فهناك بعض الأفران التي تقوم بالفعل بتسخين العلب مسبقًا وإزالة الطلاء عنها خلال مسار التحميل. أما الأفران الأخرى، فتستقبل حمولة أفضل وأكثر ثباتًا عندما تتم إزالة المواد العضوية مسبقًا.
يبدأ اتخاذ القرار بمواصفات المواد المُغذية للفرن وحالة العلب الواردة من خط الفرز. فإذا كانت المواد المُعدة من نفايات الورق والورق المقوى (UBC) لا تزال تتسبب في حدوث ذروات دخان، أو عدم استقرار عملية التحميل، أو زيادة في الخبث، أو ضعف في استرداد المعدن، فإنه يجدر إجراء تجربة مُراقبة لإزالة الطلاء. أما إذا كان الفرن يتعامل بالفعل مع نفس المواد المُغذية بشكل جيد، فإن إضافة وحدة حرارية أخرى قد ترفع التكلفة دون أن تضيف قيمة كبيرة.
لا يصل تيار UBC المُصنف إلى ورشة الصهر إلا بعد الانتهاء من أعمال الإعداد المادي. و خط إعادة التدوير بجامعة كولومبيا البريطانية قد يتم فتح البالات، وإزالة الفولاذ والمواد غير المعدنية السائبة، والتحكم في شكل العلب المتبقية. ولا تزيل أي من هذه الخطوات الطلاء الملتصق. وتقع هذه المهمة، إن لزم الأمر، على عاتق النظام الحراري في المرحلة اللاحقة. وقد يؤدي الخلط بين هذين الجزأين من المصنع إلى شراء معدات لمشكلة خاطئة.
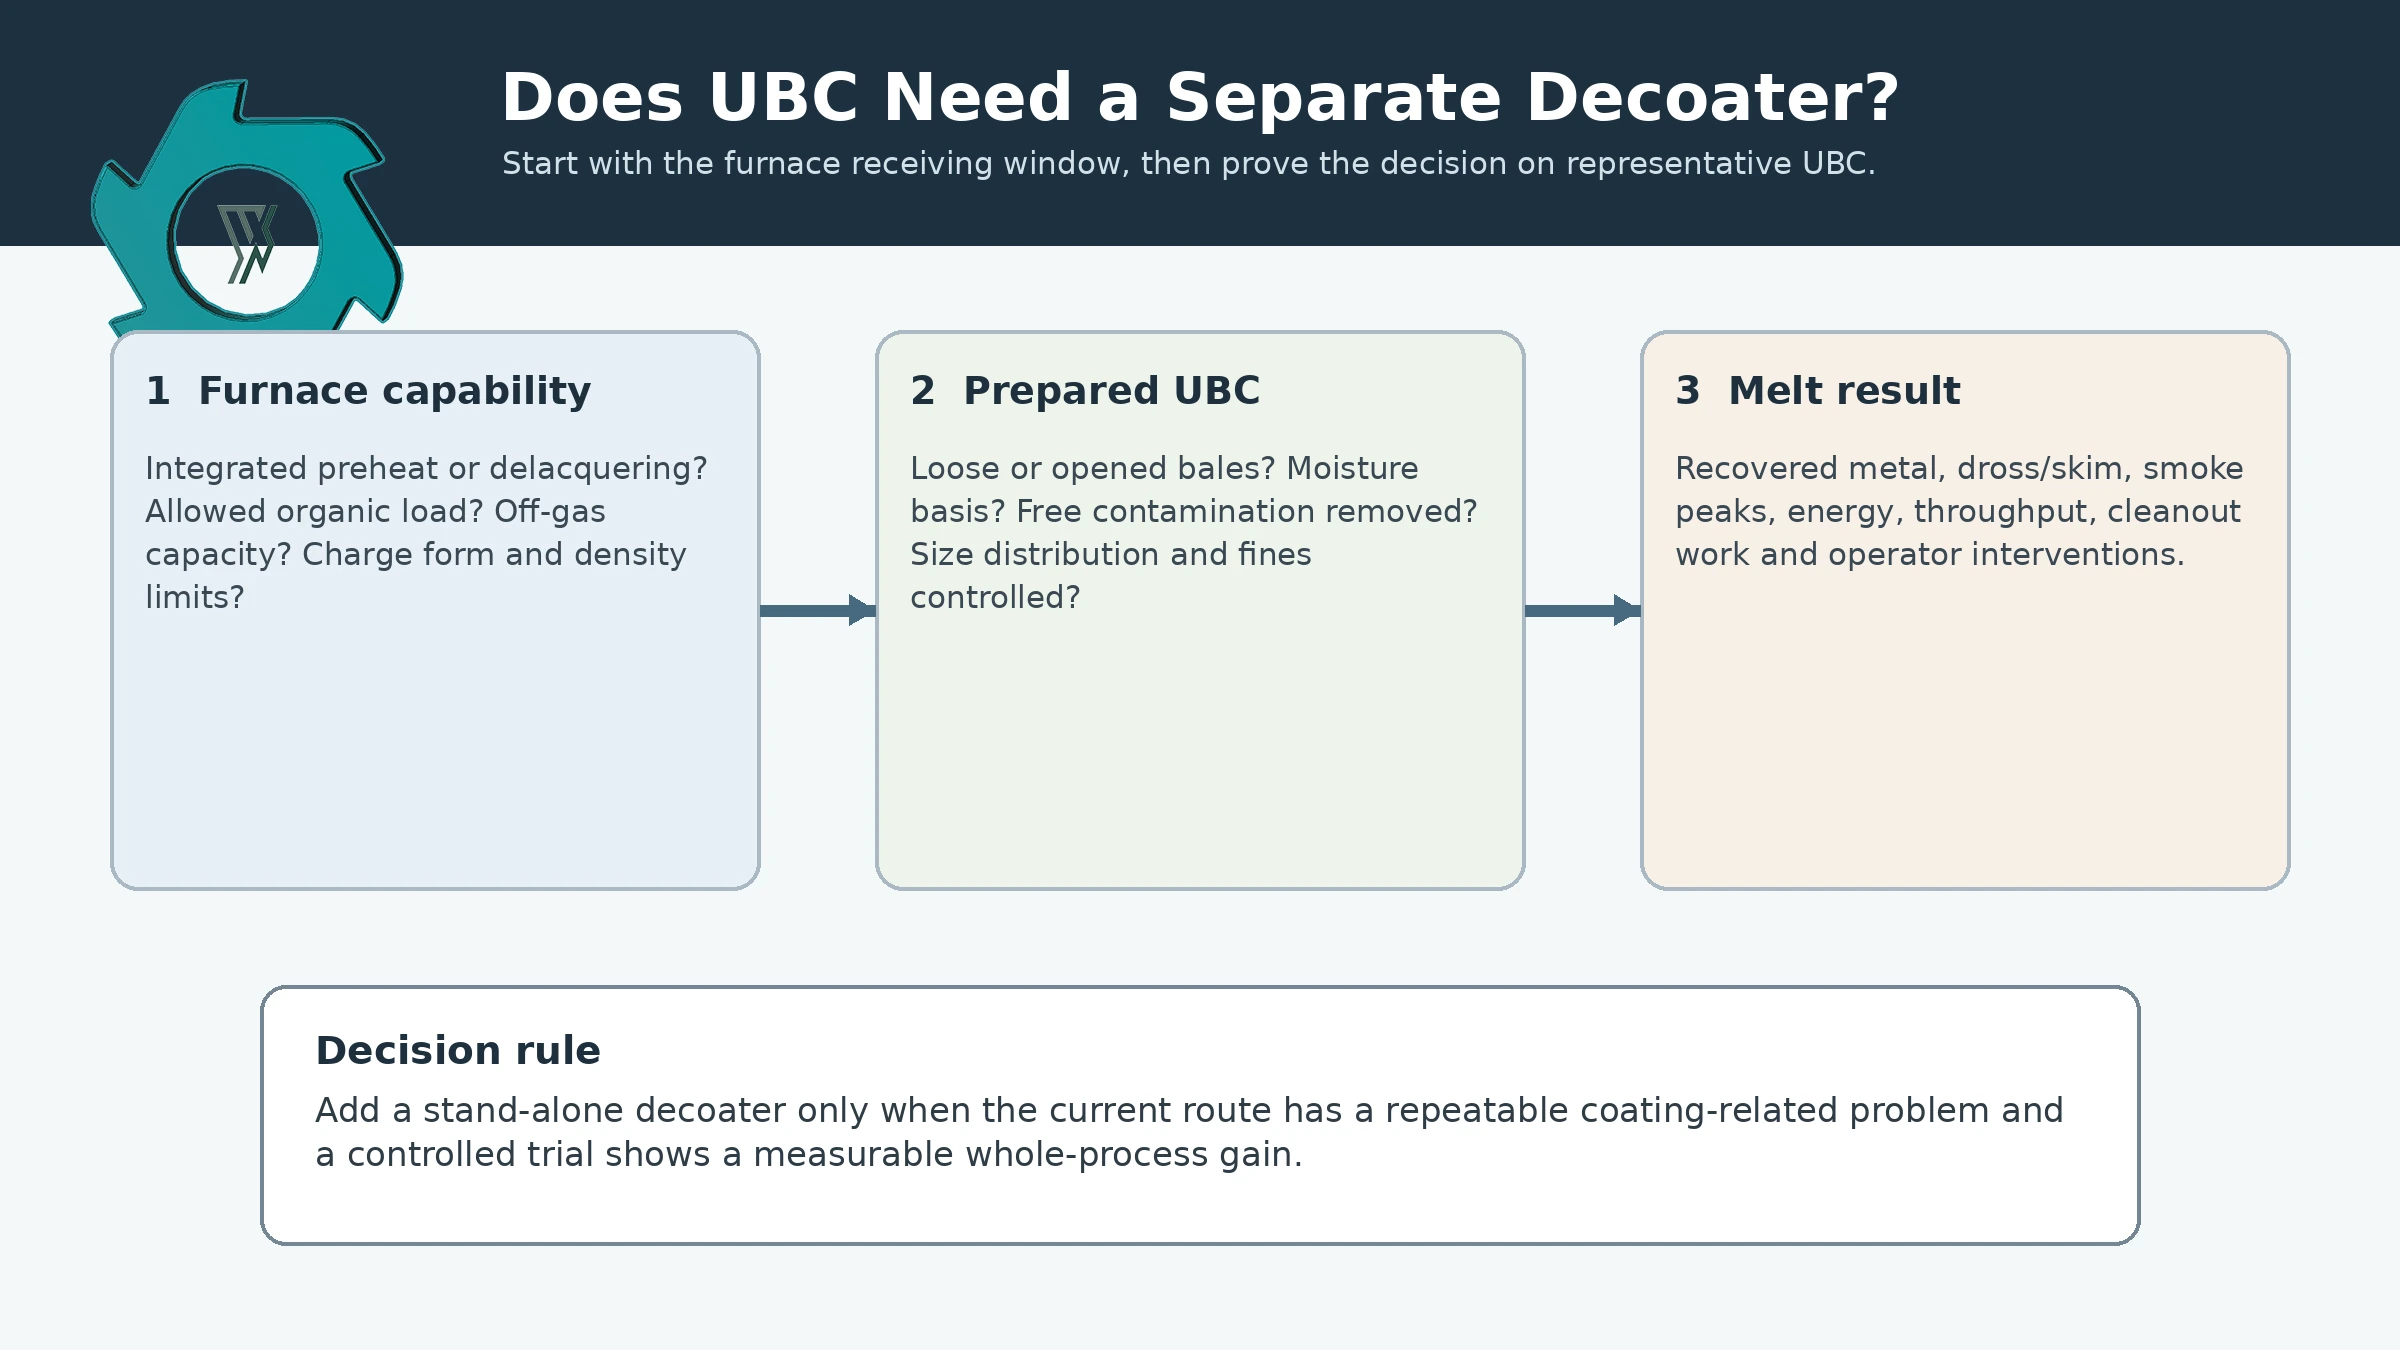
الشكل 1. تعتمد فائدة استخدام جهاز إزالة الطلاء المنفصل على نوع مادة UBC المُعدة، ومسار الفرن، ونتائج عملية الصهر.
ما الذي يفعله إزالة الطلاء فعليًّا بـ UBC
انظر عن كثب إلى علبة مشروب مستعملة. فالطباعة الخارجية ليست سوى جزء من الطلاء. وعادةً ما توجد طبقة واقية في الداخل أيضًا، وقد تكون ساحة الخردة قد أضافت إليها عناصر إضافية غير مرغوب فيها: بقايا مشروبات، وملصقات، ورمل، وبلاستيك، وأوساخ. يمكن للمغناطيس إزالة العلب الفولاذية المتناثرة؛ ويمكن للفرز إزالة قطع التغليف. ولا تؤدي أي من هاتين العمليتين إلى إزالة الطلاء المتصلب الملتصق بالألمنيوم.
تتناول عملية إزالة الطلاء — التي تُعرف أحيانًا باسم إزالة الطلاء اللامع — تلك الطبقة الملتصقة بالحرارة قبل عملية الصهر الرئيسية. حيث يتم تسخين المادة في ظل ظروف خاضعة للرقابة بحيث تتحلل المركبات العضوية أو تنفصل عن المعدن. ولا يتعلق الأمر بتمرير العلب عبر مغناطيس أو اختيار شبكة تصفية أصغر. تصف وكالة حماية البيئة (EPA) عمليات التحميص والتجفيف في المعالجة المسبقة للألمنيوم الثانوي، وتوثق عملية إزالة الطلاء والتسخين المسبق التي تطبقها جامعة كولومبيا البريطانية (UBC).[1] ويساعد هذا التمييز عند مقارنة ما يقدمه مورد المعدات الميكانيكية بما يتعين على مقاول مصنع الصهر توفيره.
قد تخرج حمولتان من نفس آلة إزالة الطلاء بمظهر مختلف تمامًا، حتى مع استخدام إعداد درجة حرارة متطابق. فالعلب السائبة والمفتوحة تسمح للغاز الساخن بالوصول إلى الأسطح التي تخفيها البالات المضغوطة بإحكام. يُعد وقت البقاء وتوافر الأكسجين عاملين لا يقلان أهمية عن درجة الحرارة المحددة. فقد تؤدي الدورة المتسرعة إلى ترك بقايا متفحمة؛ كما أن الحرارة الزائدة أو ظروف الأكسدة قد تؤدي إلى استهلاك كميات قيّمة من الألومنيوم. اسأل عما يحدث داخل الجزء الأكثر سمكًا من الحمولة، لا تكتفِ بما تظهره الشاشة فحسب.
متى يكون استخدام جهاز إزالة الطلاء المستقل خيارًا مناسبًا
قبل تحديد سعر جهاز إزالة الطلاء المنفصل، اطرح على مورد الفرن سؤالاً أساسياً: أين، في هذا التصميم بالذات، تتحلل الطلاءات؟ بعض أنظمة التغذية تمرر الغاز الساخن عبر وحدة UBC قبل أن يلامس الحمام المنصهر. وإذا كان الترتيب الحالي يتعامل بشكل ثابت مع الخردة الفعلية للمصنع، فيمكن لأي وعاء مُسخَّن آخر أن يكرر ببساطة نفس العملية.
تستحق الوحدة المخصصة الاهتمام عندما يواجه مسار الصهر الحالي صعوبات في التعامل مع مادة UBC المُعدة مسبقًا. وتكون الدلائل عملية: حيث يرتفع تدفق عادم الفرن عند دخول شحنة جديدة، ويستمر المشغلون في خفض معدل التغذية، وتتزايد كومة الخبث، أو ينخفض المعدن المسترد مع ارتفاع الحمل العضوي. لا تثبت أي من هذه الملاحظات بمفردها أن جهاز إزالة الطلاء هو الحل. ومع ذلك، فإنها تبرر مقارنة عملية معالجة مسبقة خاضعة للرقابة بالطريقة الحالية. تصف الأبحاث المنشورة كيف يمكن أن يؤثر الضغط وبيئة التسخين على إزالة الطلاء وسلوك إعادة الصهر.[3][4] والنتيجة الجديرة بالاهتمام هي ذوبان أفضل، وليس مجرد قطعة خردة تبدو أنظف.
| ما تراه النبتة | ما قد يعنيه ذلك | ما الذي يجب التحقق منه بعد ذلك |
|---|---|---|
| يحتوي الفرن بالفعل على قسم مجرّب للتسخين المسبق أو إزالة الطلاء | قد يؤدي وجود جهاز إزالة الطلاء آخر إلى تكرار عمل يتم تنفيذه بالفعل. | تأكيد الحمولة العضوية المسموح بها، وكثافة التغذية، وسعة تنقية الغاز، واسترداد المعادن خلال فترة الإنتاج العادية. |
| لا تزال شركة «بريبارد يو بي سي» تُدخل كمية كبيرة من المواد العضوية إلى الفرن | قد يكون من المفيد إجراء المزيد من المعالجة في المراحل الأولية. | تحقق أولاً مما إذا كان من الممكن إزالة أي بقايا بلاستيكية أو ورقية أو أوساخ أو بقايا رطبة بالطريقة الميكانيكية. |
| ترتبط العلب المطلية بارتفاعات مفاجئة في الدخان، أو زيادة في الخبث، أو انخفاض في معدل الاسترداد | وهناك ما يبرر إجراء مقارنة محكومة. | قم بتشغيل المواد غير المعالجة والمواد المعالجة مسبقًا وفقًا لنفس معايير التغذية المقبولة. |
| تدخل البالات إلى القسم الحراري وهي ذات قلب كثيف ومغلق | قد يسخن الجزء الخارجي أسرع بكثير من الجزء الداخلي. | قياس درجة الحرارة الداخلية أو تقديرها، واختبار ما إذا كان فتح البالة يحسّن عملية المعالجة. |
| يعالج مسار الفرن الحالي مادة UBC المُعدة دون حدوث أي عدم استقرار | تحتاج أي مرحلة جديدة في مجال الطاقة الحرارية إلى مبرر تجاري واضح. | ابحث عن مكاسب قابلة للقياس في العائد أو الطاقة أو الإنتاجية أو التحكم في الانبعاثات قبل إضافة أي معدات. |
ما يمكن — وما لا يمكن — أن تخبرك به أرقام الانتعاش المنشورة
من المغري مقارنة عرضي أسعار لجهاز إزالة الطلاء باستخدام معدل استرداد واحد مُعلن. لكن ذلك يغفل الصورة الأوسع للنظام. وقد نشر المعهد الدولي للألمنيوم وشركة «إنوفال» ورقة حقائق بعنوان «من علبة إلى علبة لعام 2025» تقارن بين كامل مسارات المعالجة في UBC. وتشمل نطاقات الاسترداد المبلغ عنها أدناه التغييرات التي طرأت على عملية التحضير وترتيب الأفران، وليس مجرد تغيير جهاز إزالة الطلاء.[2]
| المسار المقارن | نسبة الاسترداد الإجمالية المبلغ عنها من UBC | كيفية استخدام الرقم |
|---|---|---|
| التغذية المباشرة للفرن الانعكاسي | 70–80% | المسار الأساسي في مقارنة المصادر، وليس ضمانًا شاملاً للفرن. |
| التغذية المباشرة لفرن الملح الدوار | 75–83% | يُظهر أن بنية الفرن وحدها هي التي تغير النتيجة. |
| نقل خشب UBC المقطّع والمصنّف والمُزيل الطلاء إلى الفرن الانعكاسي | 85–92% | يختلف كل من عملية التحضير ومسار الفرن عن خط الأساس الأول. |
| نقل مادة UBC المقطعة والمصنفة والمُزالة الطلاء منها إلى فرن الدوامة ذي الحجرة الجانبية | 95–97% | أعلى نطاق في مقارنة مسارات العمليات تلك؛ ولا ينبغي اعتبارها مواصفة قائمة بذاتها لطلاء إزالة الطلاء. |
وفي نفس المنشور، يناقش المؤلفون تحسناً محتملاً يصل إلى 18% في استرداد المعادن، وانخفاضاً بنحو 15% في استهلاك الطاقة والانبعاثات في عمليات إعادة الصهر والصب، وذلك عند اتباع مسارات الفرز وإزالة الطلاء المناسبة.[2] يرجى قراءة هذه الأرقام بالاقتران مع أوصاف المسارات الموضحة بجانبها. فهي لا تمثل مكاسب مضمونة ناتجة عن تركيب جهاز واحد مستقل؛ كما أنها ليست نتائج اختبارات YUXI. فكل من نوع الفرن وطريقة التحميل والفرز والتحكم التشغيلي تختلف من مثال لآخر.
عند التحقيق في الخسائر التي تتكبدها، قم بفصل الأسباب. ما هي النسبة المرتبطة بالطلاء العضوي؟ وما هي النسبة الناتجة عن جزيئات الألومنيوم الدقيقة، أو التلوث، أو سوء التحميل، أو الفرن نفسه؟ ما لم يتم فهم هذه العوامل المساهمة، فإن الفرق بين نطاقي الاسترداد المنشورين لا يمكن أن يخبرك بما قد يحققه جهاز إزالة الطلاء الجديد في منشأتك.
حيث يتسبب الطلاء في مشاكل
لا يختفي الطلاء عندما تدخل العلبة إلى الفرن. بل تسخن، وتتحلل، وتطلق غازات. وعندما تكون هناك كمية كبيرة من علب UBC ذات الطلاء الرقيق، يمكن أن يحدث جزء كبير من هذا الإطلاق خلال فترة زمنية قصيرة. ويجب أن يتحمل نظام العادم الحمل الناتج عن ذلك، سواء حدث التحلل في المرحلة الأولية أو داخل جهاز التسخين المسبق المدمج. وهذا أحد الأسباب التي تجعل تجربة معملية واعدة تبدو أقل إقناعًا خلال نوبة عمل كاملة.
وهناك آلية ثانية للخسارة، وهي أقل وضوحًا. تتميز علب المشروبات بسمك ضئيل جدًّا مقارنة بمساحتها المكشوفة. وهذا أمر مفيد في عمليات التسخين، لكنه أقل فائدة في الأجواء المؤكسدة. فقد تبدو الدفعة معالجة بشكل جيد، في حين أن جزءًا من الألومنيوم قد تحول بالفعل إلى أكسيد. وبالنسبة لهذه المادة، يجب التحقق من إزالة الطلاء والحفاظ على المعدن معًا.
متى يكون من المجدي اختبار جهاز إزالة الطلاء المنفصل
1. تتغير حالة الشحنات الواردة من «نظيفة» إلى «متسخة»
تأتي شاحنة محملة بعلب المشروبات الجافة المألوفة (UBC) تليها شحنة من العلب المبللة والأغلفة المتناثرة والحصى. بالنسبة لفريق الاستلام، كلاهما يُعتبر “علب مشروبات مستعملة”؛ أما بالنسبة للفرن، فقد يكون أثر كل منهما مختلفًا تمامًا. ابدأ بفصل الحطام القابل للإزالة عن الطلاء والورنيش الملتصقين بالمعدن. الـ دليل التلوث الصادر عن جامعة كولومبيا البريطانية يتناول الملوثات السائبة وحدود الرفض من جانب العملاء. ولا ينبغي الخلط بينه وبين تعليمات بإحراق تلك الملوثات.
ثم انظر إلى ما يتبقى بعد عملية الفرز. إذا كانت ذروة الدخان ومشاكل الاسترداد لا تزال مرتبطة بالحمل العضوي المتبقي، فإن المعالجة الحرارية تصبح خيارًا معقولاً. أما إذا اختفت المشكلة إلى حد كبير بعد تحسين الفرز والتصريف، فإن إضافة جهاز إزالة الطلاء قد لا يعالج العقبة الحقيقية.
2. يبدو معدل الطن في الساعة جيدًا، لكن معدل الاسترداد آخذ في الانخفاض
قد يبقي الفرن ناقل التغذية مشغولاً في الوقت الذي ينتج فيه كمية من الألومنيوم القابلة للبيع أقل من المتوقع. وقد تؤدي الخبث والرواسب إلى إخراج المعادن من مسار المنتج الصالح للاستخدام. وبدون توازن مناسب في العائد، قد تعطي شاشة عرض الحمولة انطباعًا للجميع بأن الإنتاج يسير وفقًا للهدف المحدد. إن دليل الاستعادة الخاص بجامعة كولومبيا البريطانية تتناول هذه الدراسة بالتفصيل الأماكن التي تُفقد فيها كميات الألومنيوم القابلة للاسترداد في القسم الميكانيكي؛ ويجب أن تفصل تجربة الصهر تلك الخسائر التي تحدث في المراحل السابقة عن إنتاجية الفرن.
في إطار التجربة، قم بوزن المعدن الذي يتم إخراجه فعليًّا، وقم بقياس كمية الخبث، و—حيثما أمكن—تحقق من كمية المعدن القابل للاسترداد المتبقية في ذلك الخبث. حافظ على ثبات معايير التغذية. ولا يُعد التسريع في عملية التحميل تحسّنًا إذا انتهى الأمر بنسب أكبر من المعدن القابل للاسترداد (UBC) المقبول إلى البقايا.
3. يشهد نظام العادم ارتفاعات قصيرة وحادة
يمكن لوحدة المعالجة الأولية أن تخفف العبء الذي يتحمله الفرن الرئيسي من خلال إطلاق المواد العضوية في مرحلة مبكرة ضمن جزء خاضع للرقابة من خط الإنتاج. ولا تختفي مسؤولية الانبعاثات. فالمنشأة في المرحلة الأولية تحتاج إلى نظام مناسب لجمع الغاز ومعالجته، وقد يشمل ذلك الأكسدة الحرارية أو وسائل التحكم الأخرى التي يحددها المهندس وفقًا للمتطلبات المحلية. وتصف إرشادات وكالة حماية البيئة (EPA) بشأن المعالجة الثانوية للألمنيوم الانبعاثات الناتجة عن معالجة الخردة الساخنة وأنظمة التحكم ذات الصلة.[1]
يجب أن يرد نطاق معالجة الغاز في الرسم الأول للمعدات، لا أن يُضاف بعد قبول عرض الأسعار. من الذي يوفر الأنابيب والمراوح وحارق ما بعد الاحتراق أو أي معالجة أخرى، ونقاط المراقبة وأجهزة التحكم؟ إن الأسطوانة الساخنة التي لا يتوفر لها نظام عادم متفق عليه لا تُعد عرضًا كاملاً.
4. يحدد مورد الفرن نطاقًا ضيقًا للتغذية
يجب أن تحدد مواصفات الاستلام الخاصة بالفرن المختار عدة شروط قبل بدء العملية. فقد تحدد هذه المواصفات الحد الأقصى للمحتوى العضوي، أو الماء الحر، أو الكثافة الواردة، أو الشكل المسموح به للقطع. وإذا كان الفرن يتطلب بالات مفتوحة، فيجب تركيب جهاز فتح البالات في المرحلة السابقة من العملية. أما إذا كان الفرن قادرًا على استخدام تغذية أكثر خشونة ونظافة، فإن زيادة عمليات التقطيع لا تعني بالضرورة أنها مفيدة.
ابدأ من نقطة الاستلام تلك وصمم العملية بشكل رجعي. فقد تحتاج مصنعان يتعاملان مع نفس فئة المواد المسترجعة، بشكل مشروع، إلى معدات مختلفة لأنهما يعالجان المعدن بطرق مختلفة ويستخدمان أفرانًا وأنظمة تصريف الغازات مختلفة. إن نسخ مخطط عملية منظم من مصنع آخر يتجاهل تلك الاختلافات.
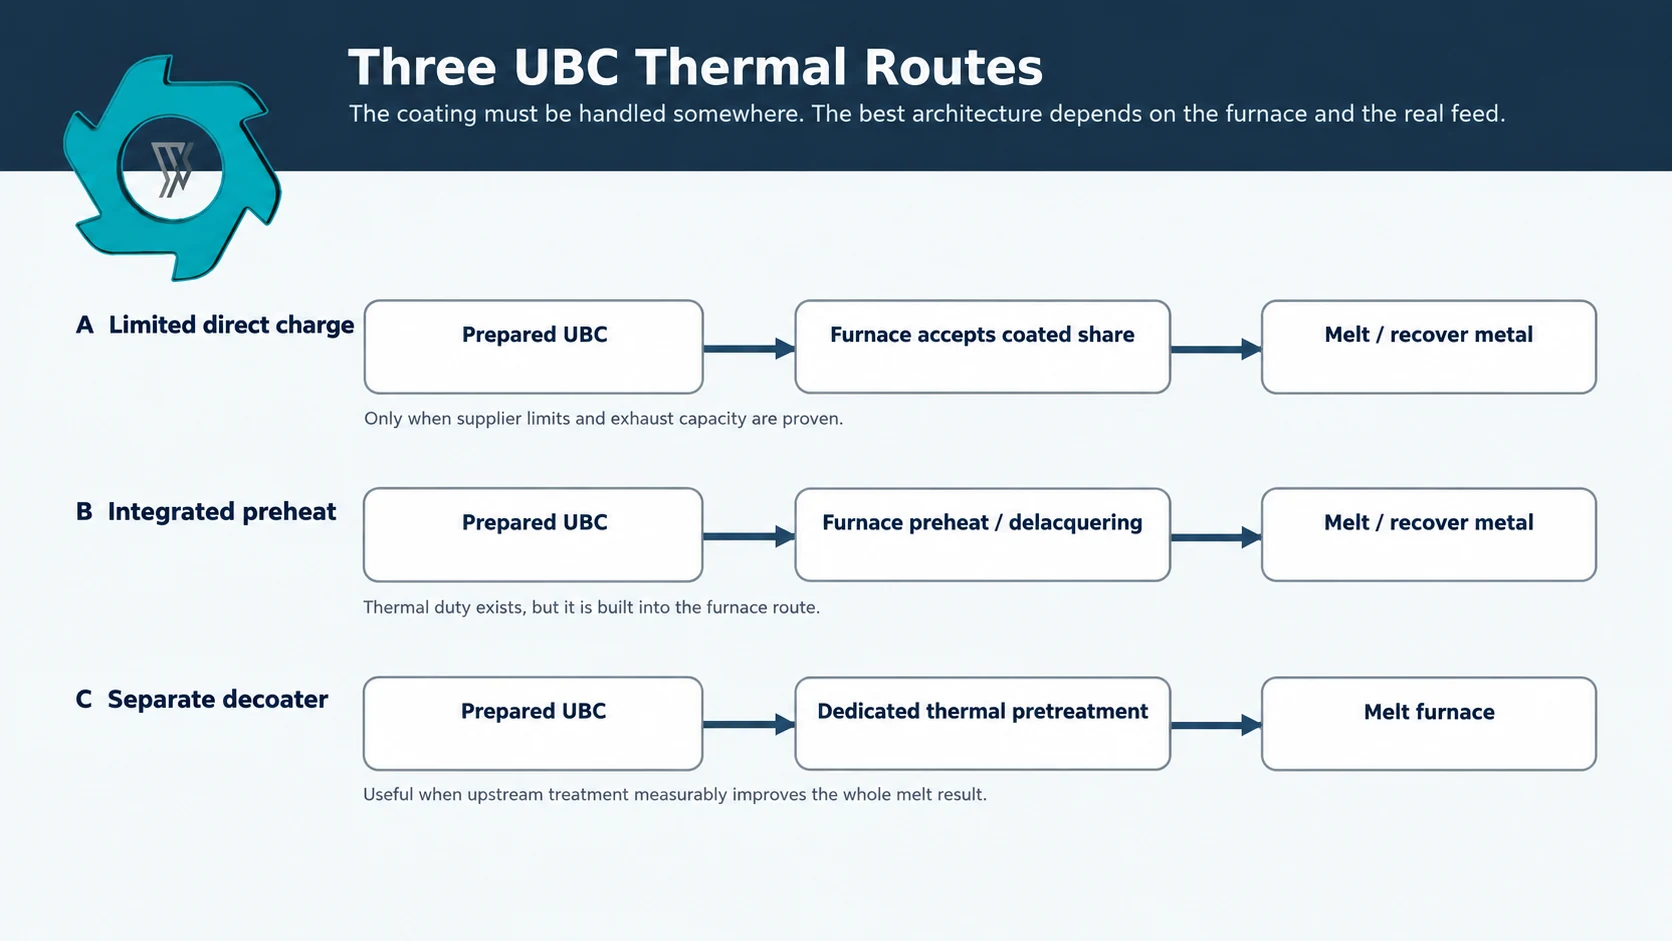
الشكل 2. يمكن أن يصل UBC إلى المادة المنصهرة عبر عدة مسارات حرارية. وينبغي أن تحدد ظروف الاستقبال في الفرن المسار الأكثر ملاءمة.
عندما يكون الفرن قد أدى المهمة بالفعل
قد يكون جهاز التسخين المسبق المدمج قد بدأ بالفعل في إزالة الطلاء قبل وصول UBC إلى الحمام. وعندما تثبت المحطة كفاءتها في تحقيق نتائج موثوقة مع الأحمال العادية والصعبة على حد سواء، فإن إضافة مرحلة حرارية ثانية تزيد من متطلبات التشغيل والصيانة والمساحة المطلوبة. لذا، يجب أولاً تحديد الخسارة التي لا يستطيع النظام الحالي معالجتها.
هناك طريقة أخرى تتمثل في تحميل نسبة محددة من نفايات الورق المقوى (UBC) المطلية مع أنواع أخرى من الخردة، شريطة أن يسمح بذلك مصنع الفرن. وكلمة “محددة” هنا مهمة. فالتشغيل السلس باستخدام بضع بالات نظيفة لا يثبت أن هذه الطريقة ستعمل بشكل جيد مع أحمال أكثر رطوبة، أو نسب أعلى من نفايات الورق المقوى (UBC)، أو تحميل أسرع. لذا، يجب التحقق من هذه الشروط قبل اعتبار هذا الترتيب مجربًا.
خطر المعالجة المفرطة للألمنيوم الرقيق
الغرض من مرحلة التسخين هو إزالة المواد العضوية غير المرغوب فيها، وليس الألومنيوم. ومع ذلك، فإن المعدن رقيق ويسهل تعريضه للغاز الساخن. وإذا تم المبالغة في المعالجة، فقد يتم تعويض الفائدة الظاهرة المتمثلة في إزالة الطلاء بتكوّن أكسيد إضافي. ولا تُعد نسبة إزالة الطلاء، بحد ذاتها، معيارًا جيدًا للشراء.
العلاج غير كافٍ
إذا مرت الشحنة بسرعة كبيرة، أو إذا لم تكن الظروف المحيطة مواتية للتحلل الكافي، فقد تترك الطلاءات بقايا غنية بالكربون. وتربط الأبحاث التي أجريت على خردة الألومنيوم المطلية بين المعالجة غير الكاملة والصعوبات التي تواجه عمليات الصهر واستعادة المعادن اللاحقة.[3] وبالتالي، فإن زيادة سرعة دوران الأسطوانة لزيادة الإنتاجية قد يؤدي إلى نقل المشكلة إلى الفرن.
الحرارة الزائدة أو الأكسجين الزائد
وفي الطرف الآخر من نطاق التشغيل، يمكن أن تؤدي درجات الحرارة المرتفعة والتعرض للأكسجين إلى أكسدة المعدن قبل وصوله إلى حالة الانصهار. وتُظهر التجارب التي أُجريت على إزالة الطلاء بوضوح أن المعالجة الحرارية يجب أن تتناسب مع نوع المادة والبيئة المحيطة.[4] لا توجد “درجة حرارة مثالية” واحدة يمكن تطبيقها بأمان من تصميم بالة أو فرن أو معدات إلى أخرى.
بالة ساخنة من الخارج وباردة من الداخل
قد يكون البال المضغوط ساخنًا على سطحه الخارجي وأبرد في الوسط. ويؤدي الضغط إلى تغيير طريقة انتقال الغاز والحرارة عبر الحمولة؛ وقد تناولت الدراسات المتعلقة بفك الطلاء هذا التأثير.[3][4] من الممكن الحصول على مادة ذات مظهر جذاب على السطح بينما لا يزال اللب يحمل بقايا الطلاء.
وحيثما يتكرر هذا النمط، قد يكون فتح البالة تجربة أفضل من زيادة الحرارة. فرفع درجة الحرارة يؤذي الجزء الخارجي الذي خضع للمعالجة بالفعل، وقد يترك المشكلة في الوسط دون حل.
تقطيع إلى قطع أصغر مما تتطلبه العملية التالية
يمكن أن يساعد قطع العلبة في وصول الغاز إلى أسطحها المطلية. أما قطعها إلى حجم أصغر بكثير مما تحتاجه المعدات المستقبلة، فهذه مسألة أخرى. فمن الصعب الاحتفاظ بالجسيمات الدقيقة الزائدة، كما أن السطح المعدني الجديد المكشوف يشكل فرصة أخرى للتأكسد. إن دليل مقاسات UBC يناقش هذا المقال تلك المفاضلة الميكانيكية بالتفصيل.
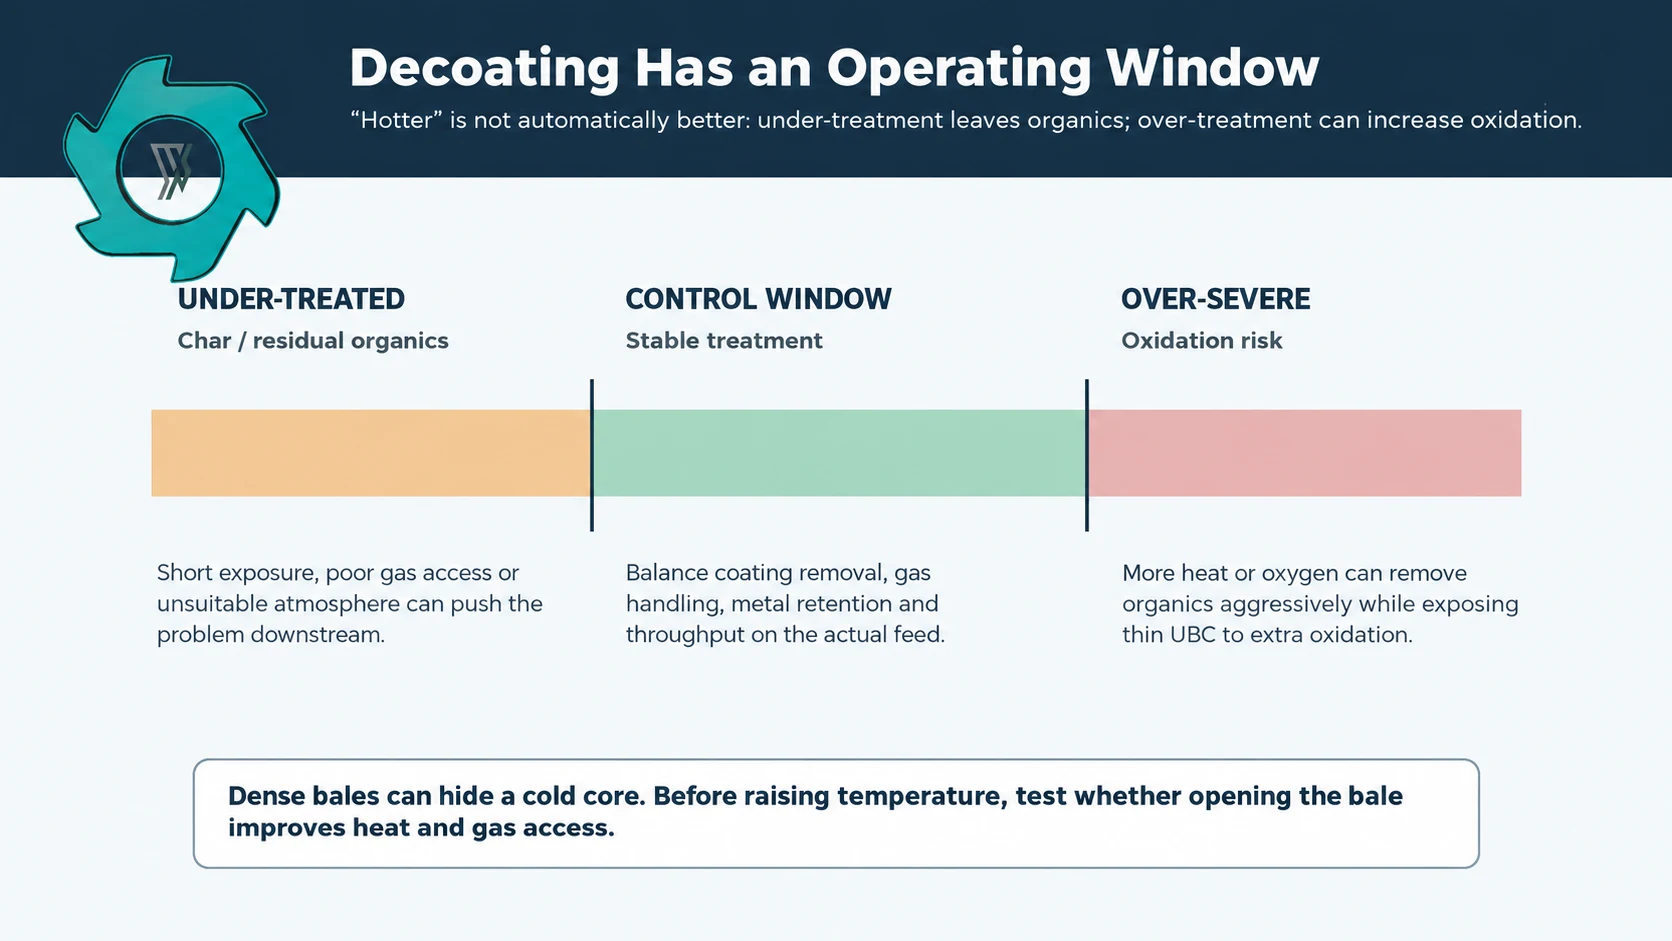
الشكل 3. يؤدي قلة المعالجة إلى بقاء المواد العضوية. أما الإفراط في درجة الحرارة فيمكن أن يؤدي إلى استهلاك الألومنيوم عن طريق الأكسدة.
ابدأ بتغذية يمكن للفرن استيعابها فعليًّا
لا تتوقع أن تجعل الوحدة الحرارية عمليات الاستقبال غير السليمة مقبولة. فالأشرطة الفولاذية، والأوساخ الرطبة، والمواد البلاستيكية والزجاجية المختلطة تستهلك السعة أو تترك بقايا؛ وهي لا تساعد في إزالة الطلاء من الألومنيوم. والتسلسل المنطقي هو تنظيف المواد الواردة ميكانيكيًّا بقدر الإمكان، ثم تقييم ما لا يزال الفرن يحتاجه.
يبدأ عرض الأسعار الدقيق في مجال التبريد بوصف للمادة المراد معالجتها. وينبغي أن يتضمن هذا الوصف للمورد المعلومات التالية على الأقل:
- كيف تصل العلب: مواد سائبة من نوع UBC، أو بالات سليمة، أو بالات مفتوحة، أو مواد ممزقة.
- توزيع أحجام الجسيمات: الجزء الرئيسي، والجزيئات الكبيرة، والجزيئات الدقيقة، بما في ذلك كمية الألومنيوم التي تنتهي بها الحال في الجزيئات الدقيقة.
- الكمية المتبقية من المعادن الحديدية: العلب الفولاذية، أو أسلاك ربط البالات، أو أي مواد مغناطيسية أخرى متبقية بعد عملية الفرز.
- المواد غير المعدنية السائبة: البلاستيك والورق والزجاج والأوساخ، مع فصلها عن الطلاءات الملصقة.
- الرطوبة: الماء والمشروبات المتبقية على أساس حالتها عند الاستلام.
- معدل التغذية وحالة السرير: معلومات كافية لفهم زمن البقاء ونقل الحرارة.
احرص على فصل الرطوبة عن الطبقة العضوية. فالماء الحر وبقايا المشروبات تؤثر على الوزن عند الشراء، وعلى التخزين، وعلى تحمل الحرارة، في حين أن الورنيش هو طبقة عضوية ملتصقة. إن دليل الرطوبة الخاص بجامعة كولومبيا البريطانية تتناول هذه القضايا المتعلقة بالمراحل الأولية. يجب تصريف المواد والتعامل معها بشكل سليم بدلاً من استخدام جهاز إزالة الطلاء للتغطية على التغذية الرطبة.
محاكمة «ذا ميلت» التي قد تحسم الأمر
ينبغي تصميم تجربة الصهر بهدف حسم مسألة الاستثمار، وليس لإنتاج صورة مثيرة للإعجاب. قم بتجربة المسار الحالي على مادة تمثيلية، ثم قم بتجربة مادة UBC مماثلة من خلال المعالجة المسبقة المقترحة وقم بصهرها في ظل مجموعة محددة من الشروط. قم بتسجيل كل من المكاسب والعيوب.
اطلب عينة تعكس أسبوع إنتاج عادي، بما في ذلك الأحمال غير المعتادة. إذا تعذر تقسيم الدفعة نفسها بين المسارين، فقم بتوثيق الاختلافات بين الدفعات: الرطوبة، والضغط، والملوثات، والحجم. وإلا، فقد تعكس الأرقام تباينًا في المواد الأولية بدلاً من كونها مؤشرًا على تحسن العملية.
- الكتلة المقبولة وفقًا لمعايير جامعة كولومبيا البريطانية (UBC)، باستخدام نفس أساس الرطوبة في كلتا العمليتين.
- شكل العلف، وكثافته أو درجة ضغطه، وتوزيع أحجامه، والتلوث الظاهر.
- الحمل العضوي، الذي يتم قياسه أو تقديره باستخدام طريقة واحدة متفق عليها.
- تاريخ درجات الحرارة ومدة البقاء داخل الوحدة الحرارية.
- الوقود أو الكهرباء المستخدمة في المعالجة المسبقة وعملية الصهر.
- معدن تم استخلاصه من حدود صهر محددة بوضوح.
- الخبث أو الكتلة المقشوطة، بالإضافة إلى المعدن المتبقي في تلك المخلفات حيث يمكن قياسه.
- مؤشرات العادم ذات الصلة التي جمعها فريق العمليات أو فريق الشؤون البيئية بالمصنع.
- الإنتاجية الفعلية المستمرة، وحالات التوقف، وأعمال التنظيف، وتدخل المشغل.
استخدم عدد الأطنان المقبولة من المدخلات كقاسم مشترك وحافظ على اتساق حدود الصهر. فالتجربة التي تحقق مكاسب في إنتاج المعدن ولكنها تستهلك كمية أكبر بكثير من الوقود لا تعتبر بالضرورة تجربة ناجحة. وكذلك الحال بالنسبة للمسار الذي يقلل من ذروات العادم ولكنه يتطلب عمليات تنظيف متكررة. وينبغي أن تظهر هذه المفاضلات بوضوح في ورقة التجربة.
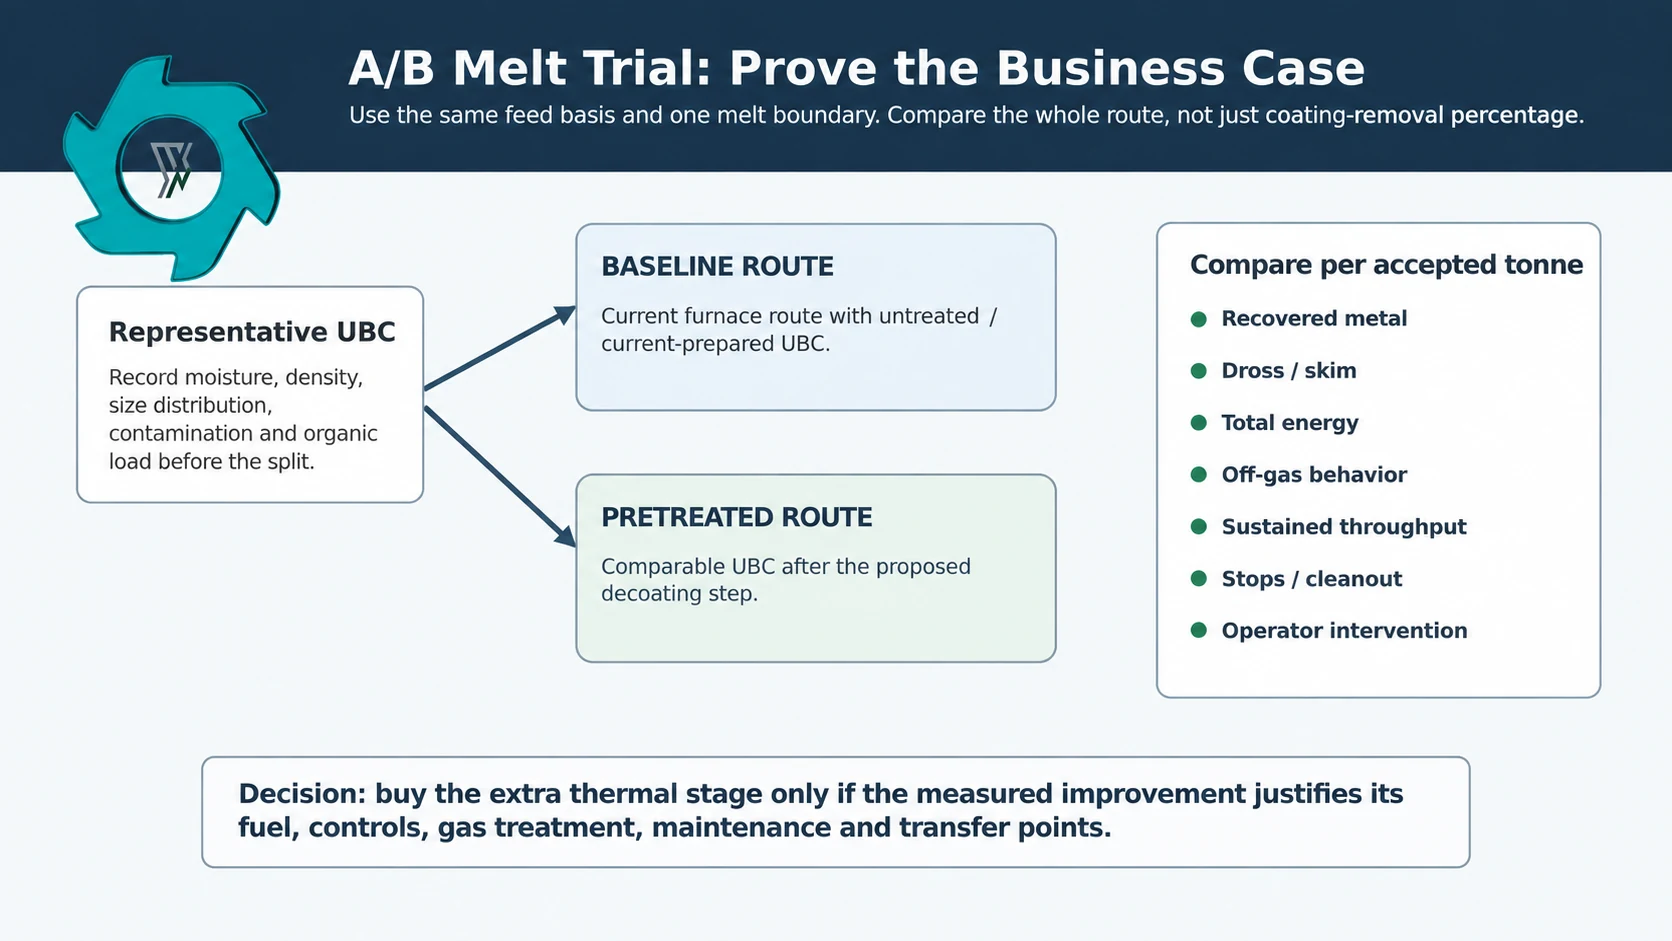
الشكل 4. قم بتقييم المسار بناءً على نتيجة الذوبان الكامل، وليس بناءً على مدى نظافة العلب بعد المعالجة المسبقة.
الأسئلة التي يجب على مورد معدات التدفئة الإجابة عليها
قد يغفل جدول الأسعار التفصيلي الشروط التي تحدد ما إذا كانت المعدات تعمل أم لا. اسأل مورد الأنظمة الحرارية عن خصائص التغذية التي تم اختبارها فعليًّا، والقياسات التي يعتمد عليها التصميم، والنقاط التي تظل مجرد افتراضات حتى مرحلة التشغيل.
- ما هو النموذج الخاص بشركة UBC الذي تمت معالجته عبر هذا المسار الحراري: علب سائبة، أم بالات مفتوحة، أم علب ممزقة، أم قطع مضغوطة؟
- ما هو نطاق الحمل العضوي الذي كان موجودًا في تلك المادة العلفية؟
- هل هناك نطاق كثافة معين يضمن التشغيل المستقر؟
- أين تُقاس درجة حرارة المادة الواردة ودرجة حرارة المادة الخارجة ومدة البقاء؟
- كيف يتم التحكم في توافر الأكسجين أو مراقبته في منطقة إزالة الطلاء؟
- ما الذي يتغير عندما يصبح العلف أكثر رطوبة أو أكثر اتساخًا أو أكثر تماسكًا؟
- ما هي مكونات أنظمة العادم، وحارق ما بعد الاحتراق، وجمع الغبار، والمداخن التي يشملها نطاق عمل المورد؟
- كيف سيحسب اختبار القبول كمية المعادن المستردة، والخبث، والخسارة غير المبررة؟
- ما هي الأختام، أو المسارات، أو المناطق المقاومة للحرارة، أو نقاط التنظيف التي تحتاج إلى فحص دوري؟
- هل يمكن للمورد إجراء اختبار على مادة UBC النباتية النموذجية بدلاً من قطع العينات المعدة مسبقًا؟
- إذا كان الفرن يقوم بالفعل بتسخين الخردة مسبقًا، فما هي النتيجة الإضافية التي يُتوقع أن يحققها جهاز إزالة الطلاء المنفصل؟
دور YUXI في هذه العملية
تعمل شركة YUXI على الجانب الميكانيكي لعملية التسليم. وقد يتعين فتح بالة سليمة قبل إزالة الأوساخ والقطع الفولاذية العالقة بداخلها. ثم يتم، من خلال عمليات الفصل والتحكم في الحجم، تجهيز جزء الألومنيوم وفقًا للمسار الحراري الذي يختاره المشتري. ولا فائدة تذكر من زيادة طول خط الإنتاج لمجرد أن الخط يتسع لآلة أخرى.
إن دليل التسليم يوضح هذا المقطع المرحلة التي تنتهي عندها المعالجة الميكانيكية وفقًا لمعايير UBC. بالنسبة لأي مشروع جديد، يجب أولاً الحصول على مواصفات جهاز إزالة الطلاء أو الفرن المستقبل. وعندئذٍ تصبح الحدود المحددة للكثافة والحجم والرطوبة والتلوث المتبقي أهدافًا عملية لمراحل فتح البالات والفرز والنقل.
ويحمي هذا النهج من وقوع حالتين متطرفتين مكلفتين: توليد جزيئات ألمنيوم دقيقة إضافية نتيجة التقطيع غير الضروري، وتسليم بالات كثيفة ومتسخة لا يمكن تسخينها أو تحميلها بشكل متسق في المراحل اللاحقة من العملية.
الحكم الصادر في ختام المحاكمة
يُعد استخدام جهاز إزالة الطلاء المنفصل خيارًا يستحق الدراسة عندما تستمر مشكلة متكررة في ورشة الصهر بعد إجراء التحضير الميكانيكي المناسب، وتُظهر الاختبارات الخاضعة للرقابة أن المعالجة الحرارية المسبقة تحسّن النتيجة الإجمالية. وقد يتجلى هذا التحسن في زيادة كمية المعدن المسترد، أو تقليل كمية الخبث، أو استقرار أداء نظام العادم، أو تقليل عدد التدخلات في الفرن.
في حالة ما إذا كان الفرن مزودًا بالفعل بنظام مجرب لإزالة الطلاء أو التسخين المسبق، يجب الإصرار على تقديم سبب قابل للقياس لتركيب وحدة أخرى. قبل طلب المعدات، قم بتدوين نطاق المواد الواردة، وافتراضات التشغيل، وحدود العادم، واختبار توازن المعادن. أي متغير غير معروف يجب أن يُدرج في بروتوكول التجربة — وليس رقمًا يُختلق في عرض الأسعار.
الأسئلة الشائعة
هل يمكن صهر مادة UBC دون الحاجة إلى آلة إزالة الطلاء المنفصلة؟
تقوم بعض الأفران بإزالة الطلاءات كجزء من عملية التسخين المسبق أو التحميل. في حين أن أفرانًا أخرى معتمدة لمعالجة نسبة محدودة من الفولاذ غير المطلي (UBC). ولذلك، لا تكون الآلة المنفصلة مطلوبة دائمًا؛ حيث يعتمد الأمر على مواصفات الفرن وسعة الغاز ومعدل الاسترداد المحقق.
هل يؤدي التقطيع إلى إزالة الطلاء من علب الألمنيوم؟
لا. فالتقطيع يؤدي إلى تفكيك المادة وقد يؤدي إلى انفصال الأوساخ أو الملصقات العالقة بها. أما الطلاء الملصق بالألمنيوم فيبقى في مكانه إلى أن يتم تفكيكه أو إزالته عن طريق معالجة حرارية مناسبة.
هل يجب فتح بالات UBC قبل إزالة الطلاء بالحرارة؟
وغالبًا ما يكون ذلك مفيدًا. فقد تؤدي البالة المضغوطة إلى تسخين غير متساوٍ وتقييد وصول الغاز. ويجب أن تتوافق درجة الفتح المطلوبة مع نطاق كثافة التغذية الخاص بمعدات إزالة الطبقة الخارجية.
ما هي المشاكل التي قد تحدث إذا كانت درجة حرارة إزالة الطلاء مرتفعة جدًّا؟
قد يبدأ المعدن في التأكسد بشكل أكثر حدة حتى مع تلاشي الطلاء. وتعتبر طبقة UBC الرقيقة حساسة للحرارة الزائدة والأكسجين، لذا يجب التحقق من الاسترداد النهائي بالتزامن مع إزالة الطلاء.
كيف ينبغي لمصنع ما أن يقيّم العائد على الاستثمار في إزالة الطلاء؟
قم بتشغيل دفعات مماثلة غير معالجة ومعالجة مسبقًا عبر حدود ذوبان مشتركة. قارن بين إنتاج المعادن الصالحة للاستخدام، والخبث، واستهلاك الطاقة الإجمالي، والإنتاجية، وحمولة العادم، وحالات التوقف، والتكلفة الإجمالية لكل طن مقبول.
هل الرطوبة هي نفسها تلوث الطلاء؟
لا. فالماء وبقايا المشروبات تؤثر على الوزن وعلى متطلبات التخزين والتدفئة. أما الورنيش والطلاء والحبر فهي طلاءات عضوية. قم بقياس كليهما حتى يتسنى لمورد المعدات الحرارية معرفة الكمية الفعلية التي يستقبلها الفرن.
المراجع
- وكالة حماية البيئة الأمريكية (EPA)،, EPA AP-42.
- المعهد الدولي للألمنيوم وشركة «إنوفال»،, IAI من علبة إلى علبة, 2025.
- فاليجو-أوليفاريس وآخرون،, دراسة عن الخبث, ، مجلة «المعادن المستدامة»، 2024.
- فاليجو-أوليفاريس وآخرون،, دراسة إزالة الطلاء, ، مجلة «المعادن المستدامة»، 2022.
تحديد تغذية الفرن قبل تحديد أبعاد خط تحضير UBC
يرجى إرسال نموذج UBC، وحجم البالات ووزنها، ومستوى التلوث، وحالة الرطوبة، والكمية المطلوبة بالطن في الساعة، ومواصفات تغذية الفرن أو جهاز إزالة الطلاء في المرحلة التالية من العملية. يمكن لشركة YUXI استخدام هذه الحدود لتكوين عمليات فتح البالات وفصلها والتحكم في حجمها دون إضافة خطوات تقليص لا تحتاجها العملية.