

 Solicitar presupuesto


¿Es necesario eliminar el recubrimiento del UBC antes de refundirlo? Hay que tratar el recubrimiento, pero no es necesario disponer de una máquina de decapado independiente en todas las plantas. Algunos hornos ya precalientan y decapan las latas en la línea de carga. Otros hornos reciben una carga de mejor calidad y más uniforme cuando se eliminan previamente los compuestos orgánicos.
La decisión depende, en primer lugar, de las especificaciones de la carga del horno y del estado de las latas procedentes de la línea de clasificación. Si el material UBC ya preparado sigue provocando picos de humo, una carga inestable, un exceso de escoria o una baja recuperación de metal, merece la pena realizar una prueba controlada de decapado. Si el horno ya procesa bien ese mismo material, incorporar otra unidad térmica podría suponer un coste adicional sin aportar un gran valor añadido.
El flujo de UBC clasificado llega a la planta de fundición solo una vez finalizados los trabajos de preparación física. El Línea de reciclaje de la UBC puede abrir las balas, extraer el acero y los materiales no metálicos sueltos, y controlar la forma de las latas restantes. Ninguno de esos pasos elimina la laca adherida. Esa tarea, si es necesaria, corresponde al sistema térmico posterior. Confundir estas dos partes de la planta puede llevar a adquirir equipos para resolver un problema equivocado.
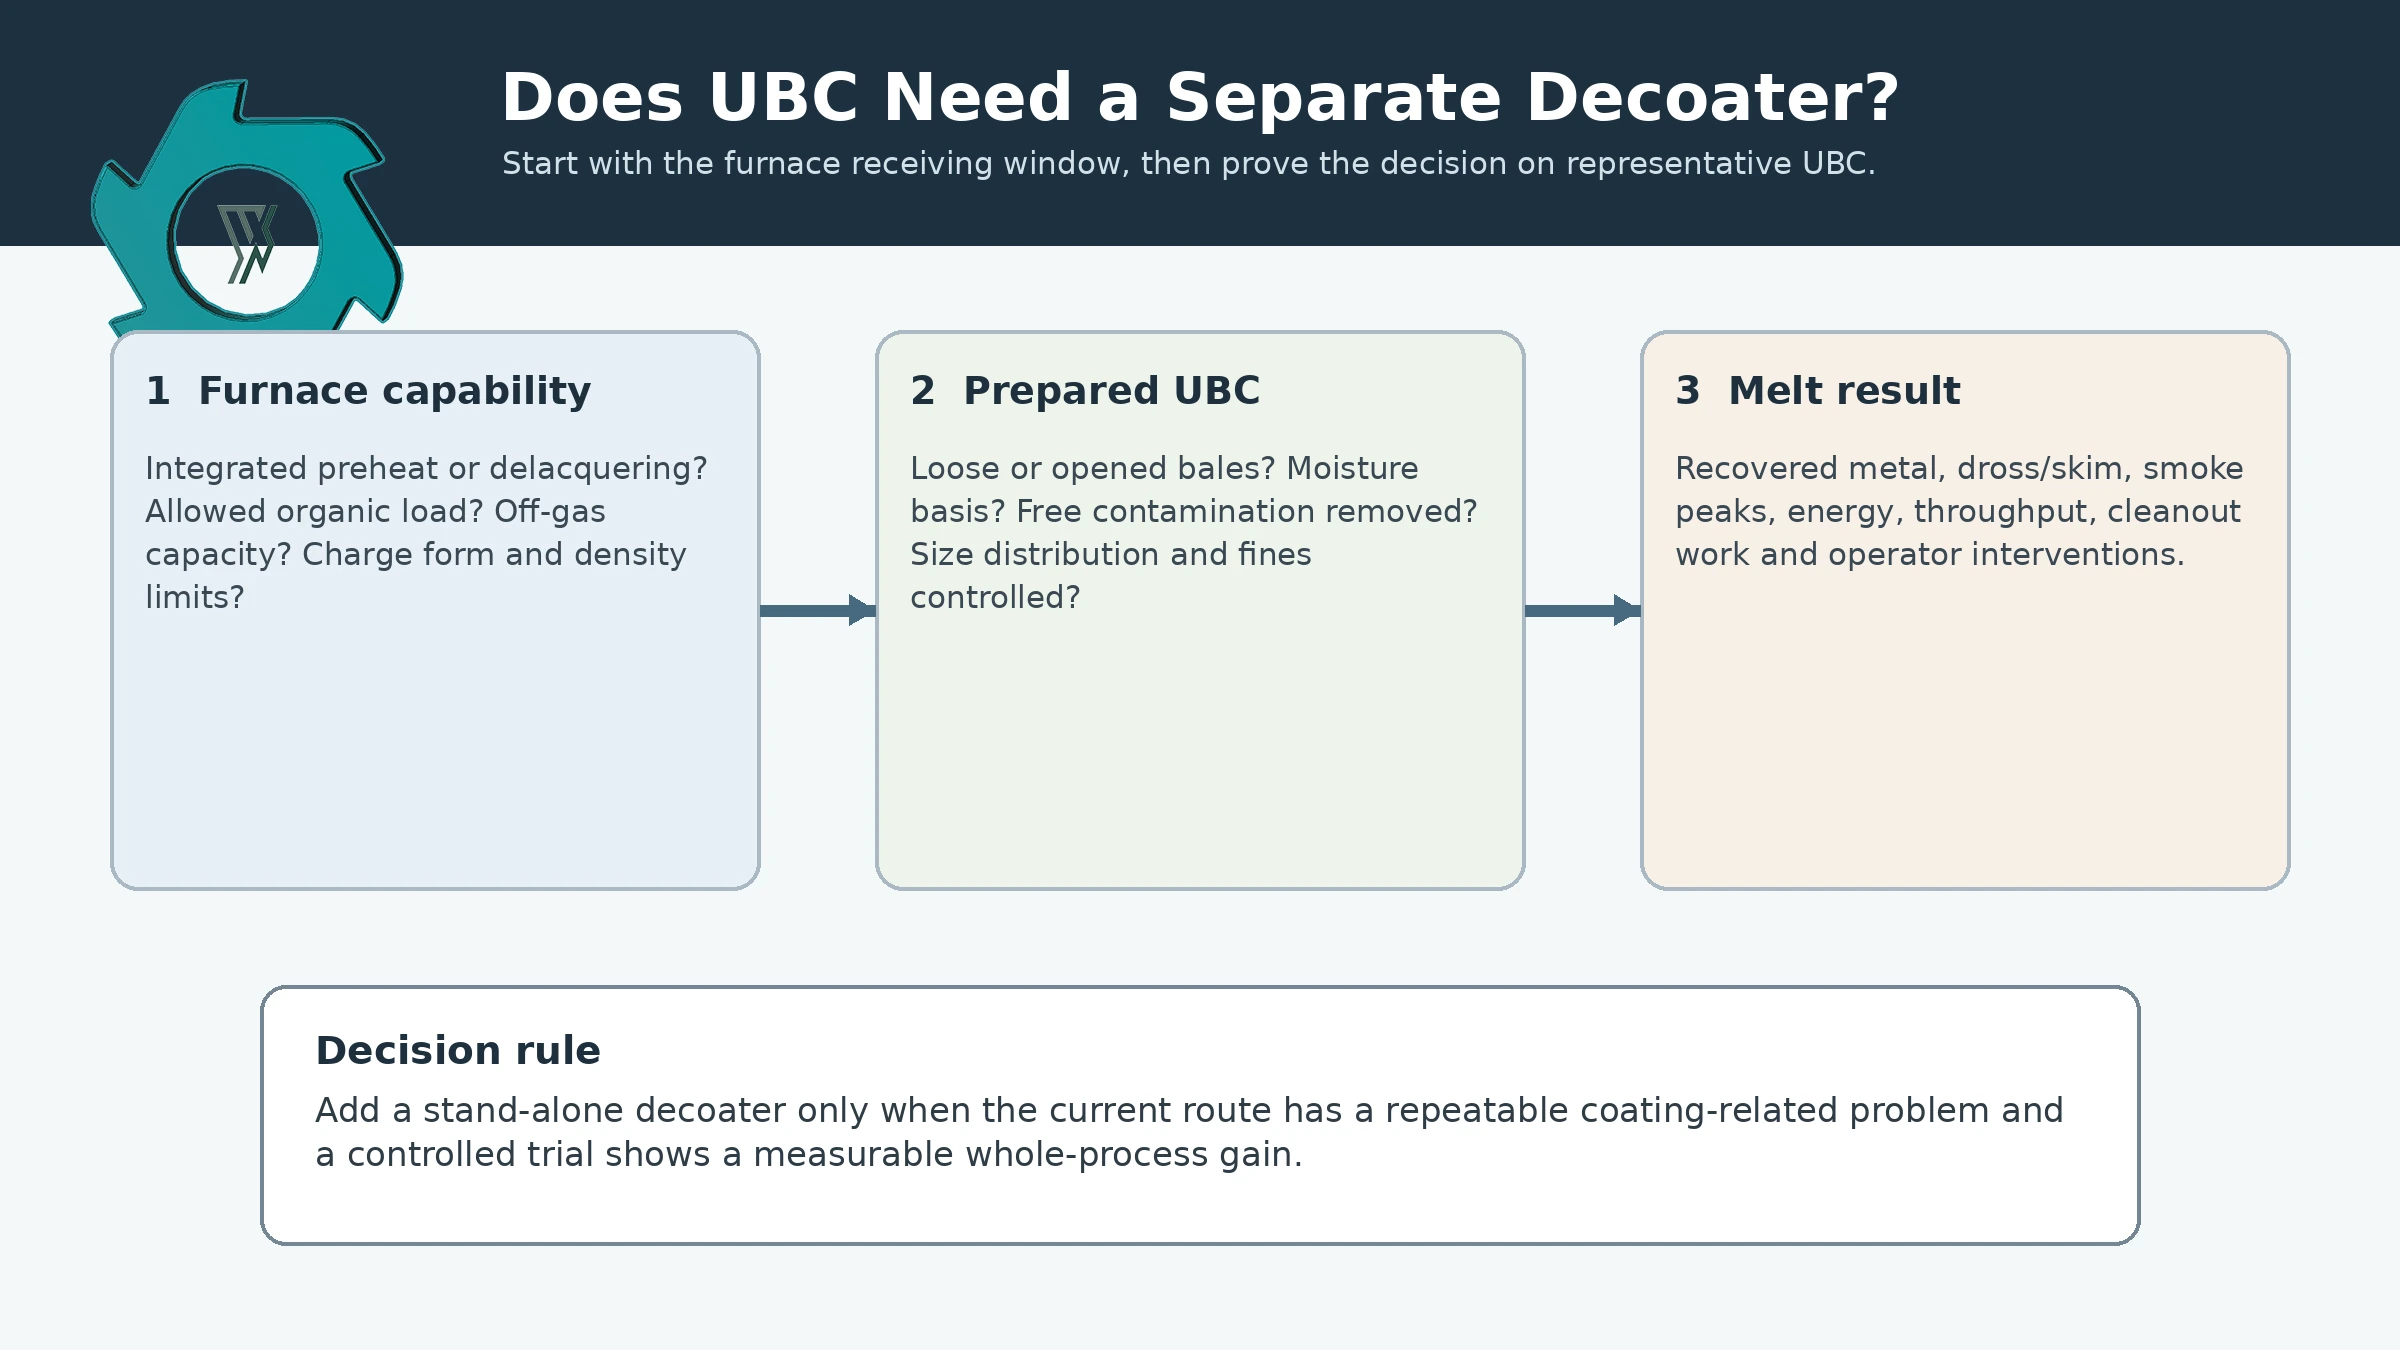
Figura 1. La utilidad de un desrecubridor independiente depende del UBC preparado, del recorrido por el horno y de los resultados de la fusión.
Qué consecuencias tiene realmente el decapado para la UBC
Fíjate bien en una lata de refresco usada. La parte exterior impresa es solo una parte del recubrimiento. Normalmente también hay una película protectora en el interior, y es posible que el centro de reciclaje haya añadido sus propios «extras» indeseados: restos de bebida, etiquetas, arena, plástico y suciedad. Un imán puede separar una lata de acero suelta; la clasificación puede eliminar restos de embalaje. Ninguna de estas operaciones elimina el recubrimiento curado adherido al aluminio.
El decapado, a veces denominado «deslacado», actúa sobre esa capa adherida mediante calor antes de la fusión principal. El material se calienta en condiciones controladas para que los compuestos orgánicos se descompongan o se separen del metal. No se trata de pasar las latas por un imán ni de elegir una malla más fina. La EPA describe el tostado y el secado en el pretratamiento del aluminio secundario y documenta un proceso de decapado y precalentamiento de la UBC.[1] Esa distinción resulta útil a la hora de comparar lo que ofrece un proveedor de componentes mecánicos con lo que debe suministrar un contratista de fundición.
Dos cargas pueden salir de la misma máquina de desreforzado con un aspecto bastante diferente, incluso con un ajuste de temperatura idéntico. Las latas sueltas y abiertas permiten que el gas caliente llegue a superficies que una bala bien prensada oculta. El tiempo de permanencia y la disponibilidad de oxígeno son tan importantes como el valor de consigna. Un ciclo apresurado puede dejar restos carbonizados; el calor excesivo o las condiciones oxidantes pueden consumir aluminio valioso. Pregúntate qué ocurre en el interior de la parte más gruesa de la carga, no solo lo que muestra el panel.
Cuándo conviene utilizar una máquina de desrecubrimiento independiente
Antes de presupuestar un desrecubridor independiente, plantee al proveedor del horno una pregunta básica: ¿en qué punto de este diseño concreto se descomponen los recubrimientos? Algunos sistemas de carga hacen pasar el gas caliente a través del UBC antes de que entre en contacto con el baño fundido. Si la configuración actual gestiona de forma sistemática los residuos reales de la planta, otro recipiente calentado puede simplemente repetir el mismo trabajo.
Una unidad dedicada llama la atención cuando el proceso de fusión actual tiene dificultades con el UBC preparado. Las pistas son prácticas: el escape del horno se dispara al introducir una nueva carga, los operarios no dejan de reducir la velocidad de alimentación, la pila de escoria crece o el metal recuperado disminuye a medida que aumenta la carga orgánica. Ninguna de estas observaciones por sí sola demuestra que un desrecubridor sea la solución. Sin embargo, sí justifican comparar un ciclo de pretratamiento controlado con el proceso actual. Hay estudios publicados que describen cómo la compactación y la atmósfera de calentamiento pueden afectar a la eliminación del recubrimiento y al comportamiento durante la refundición.[3][4] El resultado que realmente vale la pena es una fundición de mejor calidad, no simplemente un trozo de chatarra con un aspecto más limpio.
| Lo que ve la planta | Qué puede significar | Qué hay que comprobar a continuación |
|---|---|---|
| El horno ya cuenta con una sección de precalentamiento o decapado de probada eficacia | Es posible que otra máquina de desmoldado realice una tarea que ya se está llevando a cabo. | Confirmar la carga orgánica permitida, la densidad de alimentación, la capacidad de depuración de gases y la recuperación de metales en condiciones de producción normales. |
| El UBC preparado sigue aportando una elevada carga orgánica al horno | Un tratamiento más temprano podría ser de ayuda. | Comprueba primero si es posible eliminar mecánicamente los restos sueltos de plástico, papel, suciedad o residuos húmedos. |
| Las latas recubiertas se asocian con picos de humo, mayor cantidad de escoria o menor recuperación. | Se justifica realizar una comparación controlada. | Procesa el material sin tratar y el pretratado siguiendo los mismos criterios de aceptación de la materia prima. |
| Las balas entran en la sección térmica con un núcleo denso y cerrado | Es posible que la parte exterior se caliente mucho más rápido que el centro. | Mide o calcula la temperatura interna y comprueba si abrir la paca mejora el tratamiento. |
| El proceso actual del horno permite tratar el UBC preparado sin que se produzcan inestabilidades. | Para implantar una nueva etapa térmica es necesario que exista una justificación empresarial clara. | Busca una mejora cuantificable en el rendimiento, el consumo energético, la capacidad de producción o el control de emisiones antes de incorporar nuevos equipos. |
Lo que las cifras de recuperación publicadas pueden —y no pueden— decirte
Resulta tentador comparar dos presupuestos de desrecubrimiento basándose en una única tasa de recuperación declarada. Sin embargo, eso no tiene en cuenta el sistema en su conjunto. El Instituto Internacional del Aluminio e Innoval publicaron una ficha informativa sobre el proceso «de lata a lata» para 2025 en la que se comparan completo Vías de procesamiento de la UBC. Los rangos de recuperación indicados a continuación incluyen cambios en la preparación y en la disposición de los hornos, y no solo un cambio del desrecubridor.[2]
| Ruta comparada | Recuperación global de la UBC comunicada | Cómo utilizar el número |
|---|---|---|
| Carga directa al horno de reverberación | 70–80% | Ruta de referencia en la comparación de fuentes; no constituye una garantía universal del horno. |
| Carga directa al horno rotativo de sal | 75–83% | Demuestra que la mera arquitectura del horno ya modifica el resultado. |
| UBC triturado, clasificado y sin barniz, destinado al horno de reverberación | 85–92% | Tanto la preparación como el recorrido por el horno difieren de la primera línea de base. |
| UBC triturado, clasificado y sin barniz, destinado al horno de cámara lateral con vórtice | 95–97% | El rango más alto en esa comparación de rutas de proceso; no debe interpretarse como una especificación independiente del desrecubridor. |
En la misma publicación, los autores analizan una posible mejora de hasta 18% en la recuperación de metales y una reducción de aproximadamente 15% en el consumo energético y las emisiones en los procesos de refundición y fundición, gracias a unas vías adecuadas de clasificación y decapado.[2] Lee esas cifras junto con las descripciones de los procesos que aparecen al lado. No se trata de ganancias garantizadas por la instalación de una máquina independiente; tampoco son resultados de pruebas de YUXI. El tipo de horno, el método de carga, la clasificación y el control operativo varían entre los distintos ejemplos.
Al analizar tus propias pérdidas, distingue las causas. ¿Qué parte se debe al recubrimiento orgánico? ¿Qué parte se debe a las partículas finas de aluminio, a la contaminación, a una carga deficiente o al propio horno? A menos que se comprendan esas causas, la diferencia entre dos rangos de recuperación publicados no te permitirá saber qué resultados obtendría una nueva máquina de decapado en tus instalaciones.
Cuando el recubrimiento da problemas
Un recubrimiento no desaparece cuando una lata entra en un horno. Se calienta, se descompone y libera gases. Con una gran carga de UBC con recubrimiento fino, gran parte de esa liberación puede producirse en un breve intervalo de tiempo. El sistema de escape debe hacer frente a la carga resultante, tanto si la descomposición se produce aguas arriba como dentro de un precalentador integrado. Esta es una de las razones por las que una prueba de laboratorio prometedora puede parecer menos convincente durante un turno completo.
Existe un segundo mecanismo de pérdida, más silencioso. Una lata de bebida tiene un espesor muy reducido en relación con su superficie expuesta. Esto resulta útil para el calentamiento, pero menos útil en una atmósfera oxidante. El lote puede parecer bien tratado, aunque parte del aluminio ya se haya convertido en óxido. En el caso de este material, es necesario comprobar conjuntamente la eliminación del recubrimiento y la conservación del metal.
Cuándo merece la pena probar un desrecubridor independiente
1. Las cargas que llegan pasan de estar limpias a estar sucias
A un camión cargado de latas secas y habituales de la UBC le sigue una carga de latas mojadas, envoltorios sueltos y arena. Para el equipo de recepción, ambas son “latas de bebidas usadas”; para el horno, pueden comportarse de forma muy diferente. Empieza separando los residuos que se pueden retirar de la pintura y la laca adheridas al metal. El Guía sobre la contaminación de la UBC se refiere a los contaminantes sueltos y a los límites de rechazo establecidos por el cliente. No debe confundirse con una indicación de que hay que eliminar dichos contaminantes mediante combustión.
A continuación, fíjate en lo que queda tras la clasificación. Si los picos de humo y los problemas de recuperación siguen estando relacionados con la carga orgánica residual, el tratamiento térmico se convierte en una opción razonable. Si el problema desaparece en gran medida tras una mejor clasificación y drenaje, es posible que añadir un descoator no resuelva el verdadero cuello de botella.
2. Las toneladas por hora parecen correctas, pero la recuperación se reduce
Un horno puede mantener ocupada su cinta transportadora de alimentación aunque produzca menos aluminio comercializable de lo previsto. Las escorias y los residuos pueden restar metal al flujo de producto aprovechable. Sin un equilibrio adecuado del rendimiento, un indicador de tonelaje puede dar a todos la impresión de que la producción va según lo previsto. El Guía de recuperación de la UBC analiza con mayor detalle en qué puntos de la sección mecánica se pierden las cantidades de aluminio recuperables; en una prueba de fundición, es necesario separar esas pérdidas en las fases previas del rendimiento del horno.
Para la prueba, pesa el metal que sale realmente, mide las escorias y, siempre que sea posible, comprueba cuánto metal recuperable queda en esas escorias. Mantén las mismas condiciones de alimentación. Una carga más rápida no supone una mejora si una proporción aún mayor del UBC aceptado acaba en el residuo.
3. El sistema de escape registra picos breves e intensos
Una unidad de pretratamiento puede aliviar la carga que soporta el horno principal al liberar los compuestos orgánicos en una fase más temprana de la línea, en una zona controlada. La obligación de controlar las emisiones no desaparece. La instalación previa necesita un sistema adecuado de recogida y tratamiento de gases, que puede incluir oxidación térmica u otros controles determinados por el ingeniero y los requisitos locales. Las directrices de la EPA sobre el procesamiento secundario del aluminio describen las emisiones procedentes del tratamiento de la chatarra caliente y los sistemas de control pertinentes.[1]
Esas especificaciones relativas al manejo de gases deberían figurar en el primer plano del equipo, y no añadirse una vez aceptada la oferta. ¿Quién suministra los conductos, los ventiladores, el postquemador u otros sistemas de tratamiento, los puntos de control y los dispositivos de control? Un tambor caliente sin un sistema de escape acordado no constituye una propuesta completa.
4. El proveedor del horno establece un margen de alimentación muy reducido
Las especificaciones de recepción del horno elegido deben zanjar varias cuestiones antes de que comience el proceso. Pueden limitar el contenido orgánico, el agua libre, la densidad de entrada o la forma admisible de las piezas. Si el horno requiere fardos abiertos, se debe instalar una máquina abridora de fardos en la fase previa. Si puede utilizar una alimentación más gruesa y limpia, no es necesario aumentar automáticamente el corte.
Empieza por ese punto de recepción y diseña el proceso en sentido inverso. Dos fábricas que procesan el mismo tipo de material reciclado pueden necesitar, con toda legitimidad, equipos diferentes, ya que alimentan el metal de forma distinta y utilizan hornos y sistemas de tratamiento de gases residuales distintos. Copiar un diagrama de proceso bien estructurado de otra planta pasa por alto esas diferencias.
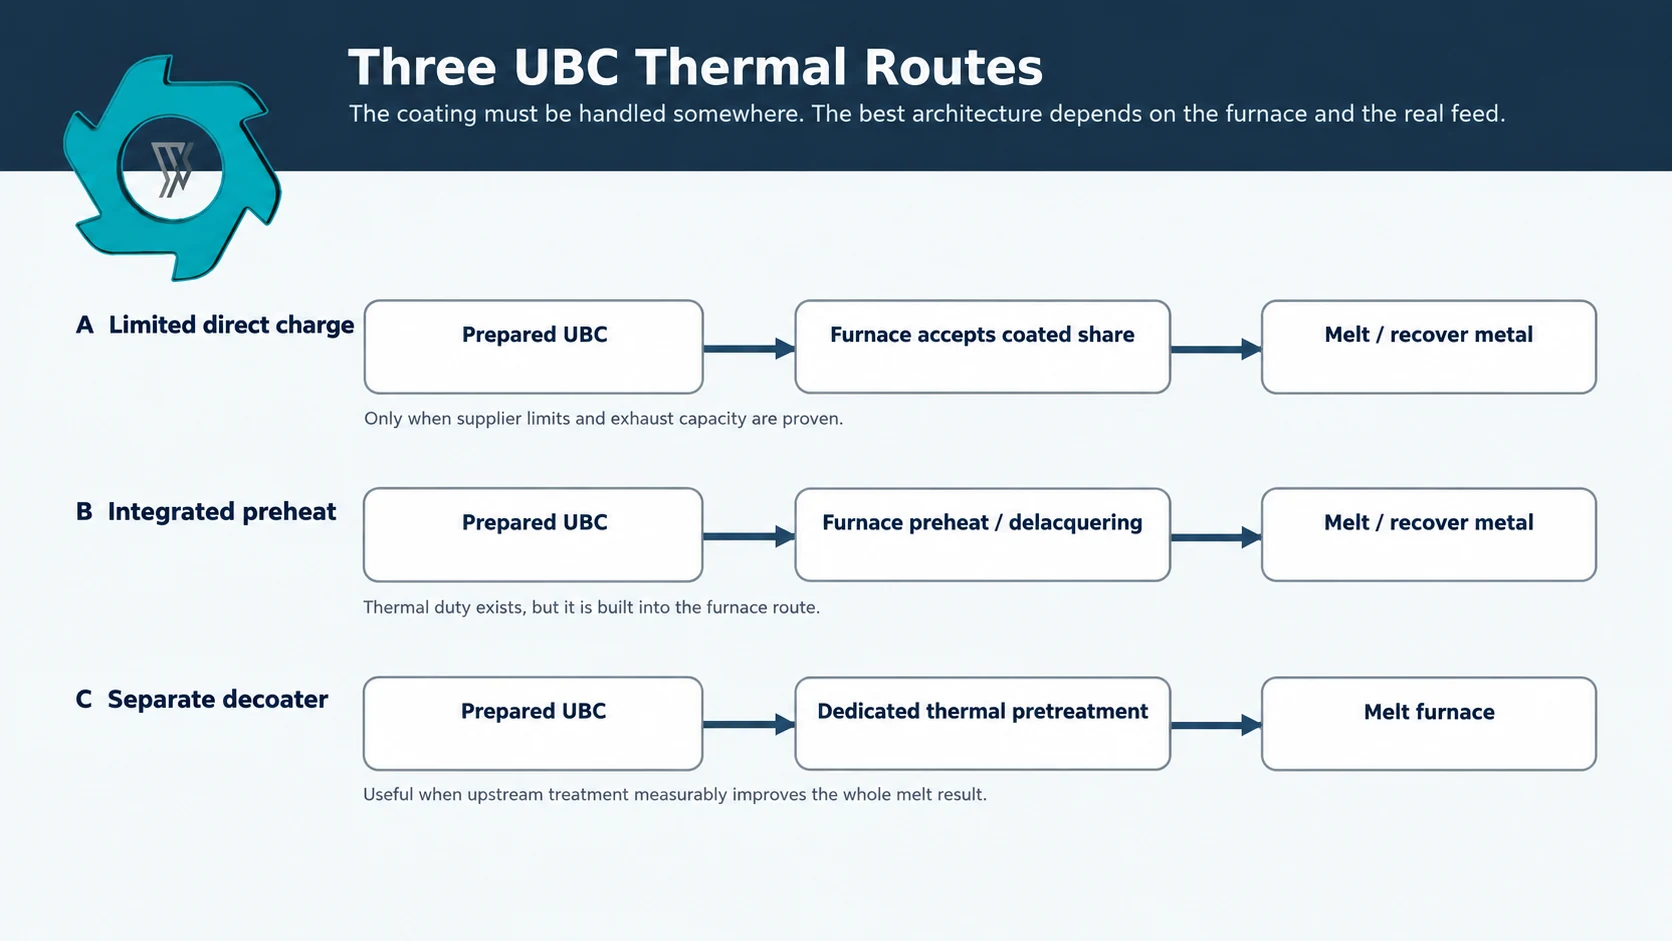
Figura 2. El UBC puede llegar al baño de fusión a través de varias vías térmicas. Las condiciones de recepción del horno deben determinar cuál de estas vías resulta más adecuada.
Cuando la caldera ya cumple su función
Es posible que un precalentador integrado ya esté eliminando el recubrimiento antes de que el UBC llegue al baño. Cuando la planta haya demostrado resultados fiables tanto con cargas normales como con las más difíciles, añadir una segunda etapa térmica aumenta las exigencias en cuanto a manipulación, mantenimiento y espacio necesario. En primer lugar, identifica una pérdida que el sistema actual no pueda gestionar.
Otra opción consiste en cargar una proporción controlada de UBC recubierto junto con otros residuos, siempre que el fabricante del horno lo permita. El término “controlada” es importante. Un ciclo sin incidencias con unas pocas balas limpias no garantiza que ese mismo procedimiento vaya a dar buenos resultados con cargas más húmedas, porcentajes más altos de UBC o una carga más rápida. Comprueba esas condiciones antes de dar por probado el procedimiento.
El riesgo de tratar en exceso el aluminio fino
El objetivo de la etapa de calentamiento es eliminar la materia orgánica no deseada, no el aluminio. Sin embargo, el metal es fino y queda fácilmente expuesto al gas caliente. Si se exagera con el tratamiento, la aparente ventaja de la eliminación del recubrimiento puede verse contrarrestada por la formación de óxido adicional. El porcentaje de eliminación, por sí solo, no es un buen criterio de compra.
Tratamiento insuficiente
Si una carga pasa demasiado rápido, o si la atmósfera no permite una descomposición adecuada, los recubrimientos pueden dejar residuos ricos en carbono. Las investigaciones sobre la chatarra de aluminio recubierta relacionan un tratamiento incompleto con dificultades durante la fundición posterior y la recuperación del metal.[3] Por lo tanto, hacer girar el tambor más rápido para aumentar el rendimiento puede trasladar el problema al horno.
Demasiado calor u oxígeno
En el otro extremo del rango de funcionamiento, las temperaturas más elevadas y la exposición al oxígeno pueden oxidar el metal antes de que alcance el estado de fusión. Los trabajos experimentales sobre la eliminación de recubrimientos dejan claro que el tratamiento térmico debe adaptarse al material y a la atmósfera.[4] No existe una única “temperatura óptima” que se pueda aplicar con seguridad de un diseño de fardo, horno y equipo a otro.
Un fardo que por fuera está caliente y por dentro frío
Una bala compacta puede estar caliente en su superficie exterior y más fría en el centro. La compactación modifica la forma en que el gas y el calor se desplazan a través de la carga; en diversos estudios sobre la desintegración se ha analizado ese efecto.[3][4] Es posible obtener un material con un aspecto atractivo en la superficie, mientras que el núcleo sigue presentando restos de recubrimiento.
Cuando se repite ese patrón, abrir la paca puede ser una opción más acertada que aumentar la temperatura. Subir la temperatura daña la parte exterior, que ya ha sido tratada, y puede dejar sin resolver el problema del centro.
Trituración más fina de lo que requiere el proceso siguiente
Abrir una lata puede ayudar a que el gas llegue a sus superficies recubiertas. Sin embargo, cortarla en trozos mucho más pequeños de lo que requiere el equipo receptor es otra cosa. Las partículas extrafinas son más difíciles de retener, y la nueva superficie metálica expuesta supone otra oportunidad para que se produzca oxidación. El Guía de tallas de UBC analiza en detalle esa disyuntiva mecánica.
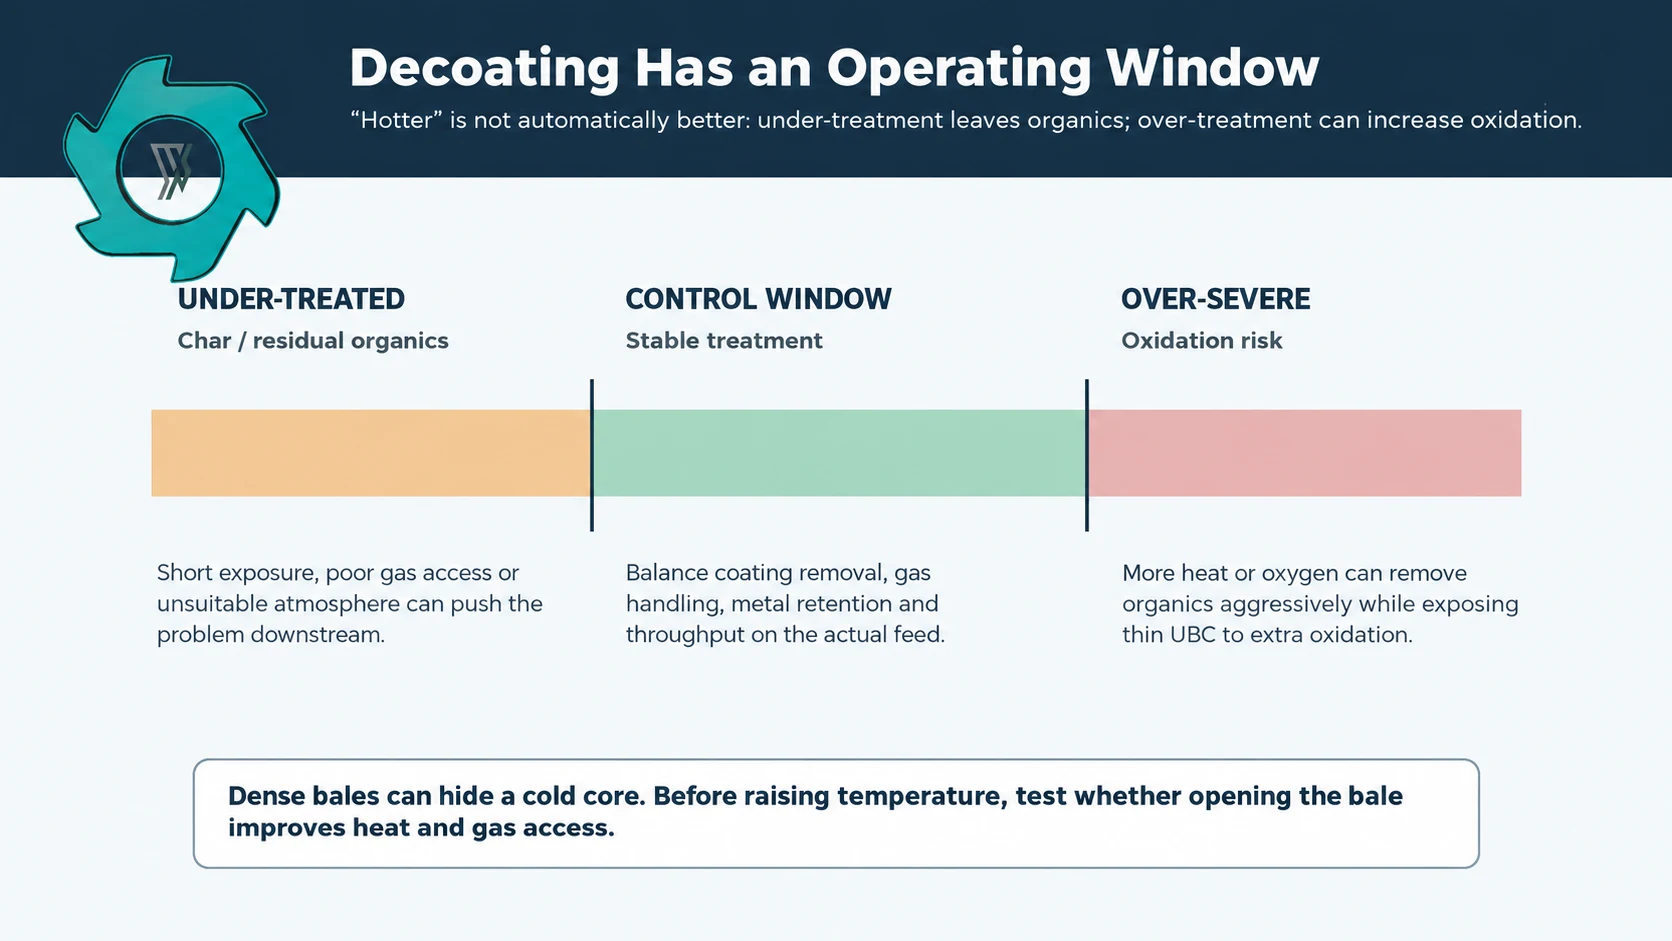
Figura 3. Un tratamiento insuficiente deja residuos orgánicos. Una intensidad térmica excesiva puede provocar la oxidación del aluminio.
Empieza con una carga que el horno pueda admitir realmente
No esperes que la unidad térmica compense una mala práctica de recepción. Las cintas de acero, la suciedad húmeda y la mezcla de plástico y vidrio consumen capacidad o generan residuos; no ayudan a eliminar la laca del aluminio. Lo más sensato es limpiar el material de alimentación mecánicamente en la medida de lo posible y, a continuación, evaluar qué más necesita el horno.
Un presupuesto térmico adecuado comienza con una descripción de la materia prima. Debe indicar al proveedor, como mínimo, lo siguiente:
- Cómo llegan las latas: UBC a granel, fardos intactos, fardos abiertos o material triturado.
- Distribución del tamaño de las partículas: la fracción principal, el material sobredimensionado y las partículas finas, incluyendo la cantidad de aluminio que acaba en las partículas finas.
- Residuos ferrosos: latas de acero, alambre de fardo u otros materiales magnéticos que queden tras la separación.
- Material suelto no metálico: plástico, papel, vidrio y suciedad, separados de los recubrimientos adheridos.
- Humedad: agua y residuos de bebidas tal y como se reciben.
- Velocidad de avance y estado de la bancada: información suficiente para comprender el tiempo de permanencia y la transferencia de calor.
Mantén la humedad separada de la superficie con recubrimiento orgánico. El agua libre y los restos de bebidas alteran el peso de compra, el almacenamiento y la resistencia al calor, mientras que la laca es una capa orgánica adherida. El Guía sobre la humedad de la UBC aborda esos problemas previos al proceso. Es mejor escurrir y manipular el material adecuadamente en lugar de utilizar una máquina de desrecubrimiento para compensar la alimentación en húmedo.
El juicio sobre «The Melt» que puede zanjar la cuestión
Una prueba de fusión debe diseñarse para resolver la cuestión de la inversión, no para obtener una fotografía impresionante. Realiza la prueba con el material representativo según el procedimiento actual; a continuación, somete un UBC comparable al pretratamiento propuesto y fúndelo en unas condiciones definidas. Anota tanto las ventajas como los inconvenientes.
Solicita una muestra que se asemeje a una semana normal de producción, incluyendo las cargas más complicadas. Si no es posible dividir el mismo lote entre las dos rutas, documenta las diferencias entre los lotes: humedad, compactación, contaminantes y tamaño. De lo contrario, las cifras podrían reflejar variaciones en la materia prima en lugar de un proceso mejorado.
- Masa UBC aceptada, utilizando la misma base de humedad en ambas series de ensayos.
- Forma del pienso, densidad o compactación, distribución granulométrica y contaminación visible.
- Carga orgánica, medida o estimada mediante un método consensuado.
- Evolución de la temperatura y tiempo de permanencia a lo largo de la unidad térmica.
- Combustible o electricidad utilizados en el pretratamiento y la fundición.
- Metal recuperado de un límite de fusión claramente definido.
- Escoria o masa de desnatado, más el metal que queda en dicho residuo, siempre que sea posible medirlo.
- Indicadores relevantes sobre las emisiones recopilados por el equipo de procesos o el equipo medioambiental de la planta.
- Rendimiento real sostenido, paradas, trabajos de limpieza e intervención del operador.
Utiliza las toneladas de materia prima aceptadas como denominador común y mantén constante el límite de fusión. Una prueba que permita obtener más metal pero que consuma una cantidad considerablemente mayor de combustible no es automáticamente la mejor opción. Tampoco lo es un procedimiento que reduzca los picos de emisiones de gases de escape pero que requiera limpiezas frecuentes. Esas compensaciones deben quedar reflejadas en la hoja de pruebas.
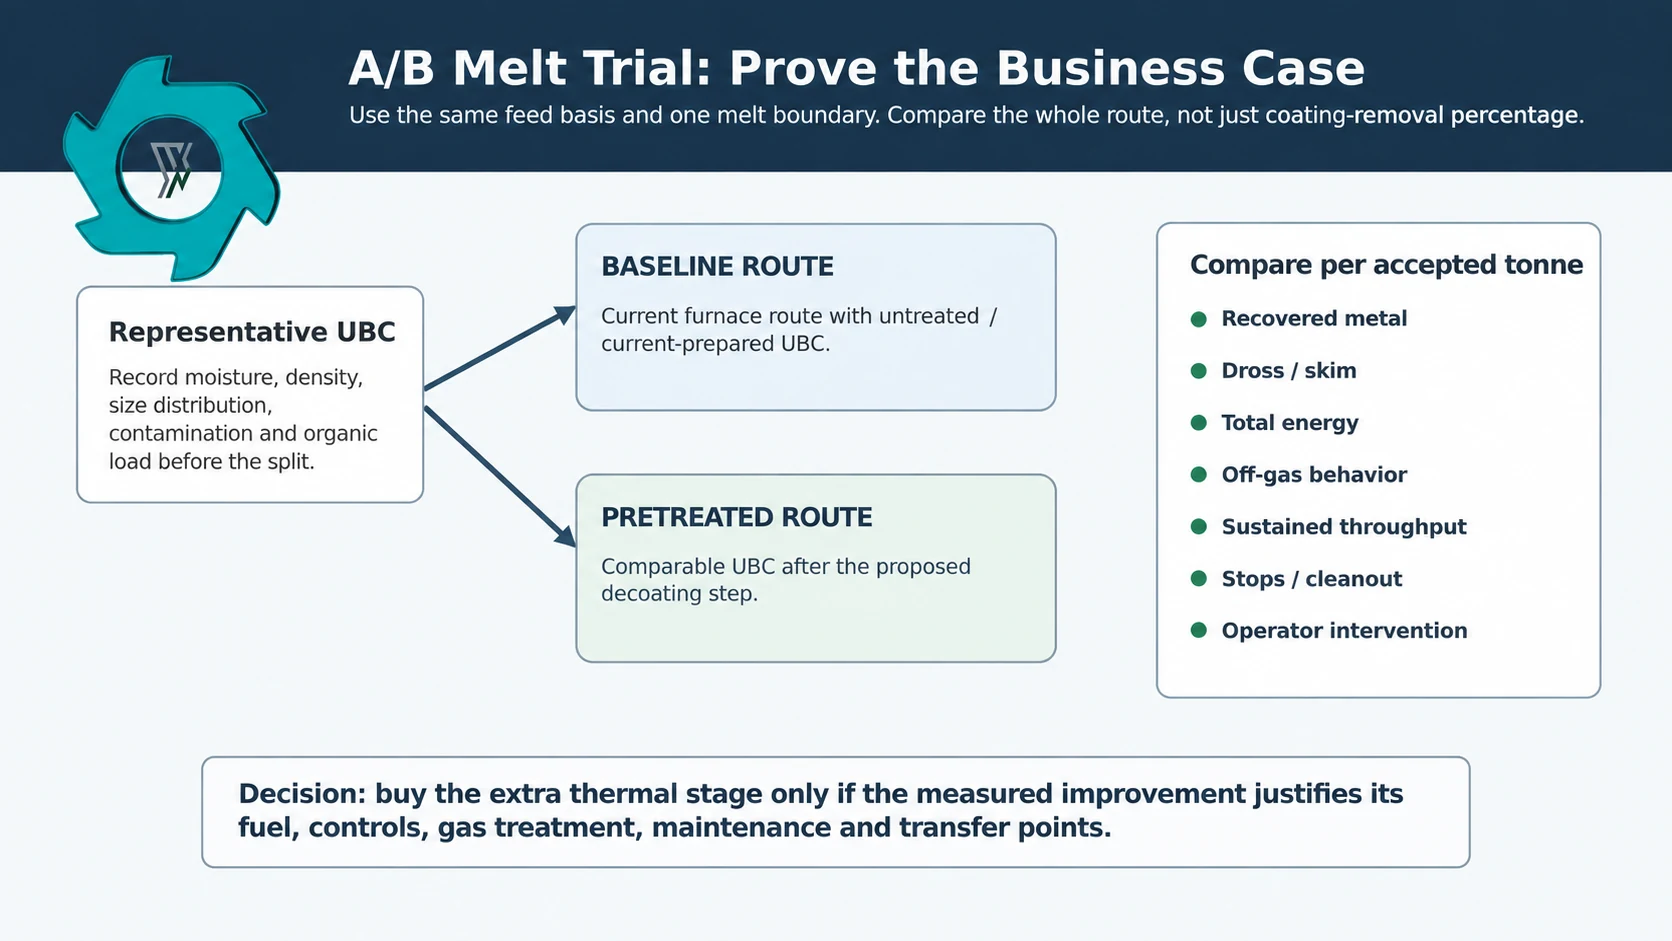
Figura 4. Evalúa el proceso en función del resultado de la fusión completa, no por el aspecto de limpieza de las latas tras el pretratamiento.
Preguntas que debe responder un proveedor de sistemas térmicos
Incluso una tabla de precios detallada puede omitir las condiciones que determinan si el equipo funciona. Pregunta al proveedor del sistema térmico qué características de alimentación se han probado realmente, de qué mediciones depende el diseño y qué aspectos siguen siendo hipótesis hasta la puesta en marcha.
- ¿Qué formulario de la UBC se ha utilizado para procesar esta ruta térmica: latas sueltas, fardos abiertos, latas trituradas o piezas compactadas?
- ¿Qué rango de carga orgánica presentaba ese pienso?
- ¿Existe un rango de densidad que garantice un funcionamiento estable?
- ¿Dónde se miden la temperatura de entrada, la temperatura de salida y el tiempo de permanencia?
- ¿Cómo se controla o supervisa la disponibilidad de oxígeno en la zona de eliminación del recubrimiento?
- ¿Qué cambia cuando el pienso está más húmedo, más sucio o más compactado?
- ¿Qué elementos del sistema de escape, del postquemador, del sistema de captación de polvo y de la chimenea están incluidos en el alcance del proveedor?
- ¿Cómo se calcularán, en la prueba de aceptación, el metal recuperado, la escoria y la pérdida inexplicable?
- ¿Qué juntas, conductos, zonas refractarias o puntos de limpieza requieren una inspección periódica?
- ¿Puede el proveedor analizar una muestra representativa de la planta (UBC) en lugar de muestras preparadas?
- Si el horno ya precalienta la chatarra, ¿qué resultado adicional se espera que aporte la máquina de desrecubrimiento independiente?
El papel de YUXI en el proceso
YUXI se encarga de la parte mecánica del proceso de trasvase. Es posible que haya que abrir una bala intacta para poder extraer la suciedad y los restos de acero que quedan atrapados en su interior. A continuación, la separación y el control del tamaño preparan la fracción de aluminio para la ruta térmica que elija el comprador. No tiene mucho sentido seguir cortando simplemente porque la línea tenga espacio para otra máquina.
En Guía de traspaso explica en qué punto finaliza el procesamiento mecánico de la UBC. Para un nuevo proyecto, hay que obtener primero las especificaciones del desreforzador o del horno receptor. Los límites de densidad, tamaño, humedad y contaminación por arrastre se convierten entonces en objetivos prácticos para las fases de apertura de las balas, clasificación y transporte.
Este enfoque evita dos extremos que acarrean altos costes: la generación de partículas finas de aluminio adicionales debido a una trituración innecesaria y la entrega de fardos densos y sucios que no pueden calentarse ni cargarse de forma uniforme en las fases posteriores del proceso.
La sentencia al término del juicio
Merece la pena valorar la instalación de un desrecubridor independiente cuando persiste un problema recurrente en la planta de fundición tras una preparación mecánica adecuada, y las pruebas controladas demuestran que el pretratamiento térmico mejora el resultado global. La mejora podría traducirse en una mayor recuperación de metal, menos escoria, un comportamiento más estable del sistema de extracción o menos intervenciones en el horno.
Si el horno ya cuenta con un sistema probado de decapado o precalentamiento, insiste en que se te dé una razón cuantificable para instalar otra unidad. Antes de encargar el equipo, anota el rango de alimentación de entrada, las hipótesis de funcionamiento, los límites de los gases de escape y la prueba de balance de metales. Una incógnita es un elemento que debe figurar en el protocolo de pruebas, no una cifra que se invente en el presupuesto.
Preguntas frecuentes
¿Se puede fundir el UBC sin una máquina de desrecubrimiento independiente?
Algunos hornos eliminan los recubrimientos como parte del precalentamiento o la carga. Otros están homologados para procesar una proporción limitada de UBC recubierto. Por lo tanto, no siempre es necesaria una máquina independiente; esto depende de las especificaciones del horno, la capacidad de gas y el grado de recuperación alcanzado.
¿El triturado elimina el barniz de las latas de aluminio?
No. La trituración desmenuza el material y puede liberar suciedad o etiquetas sueltas. La laca adherida al aluminio permanece allí hasta que un tratamiento térmico adecuado la descomponga o la elimine.
¿Es necesario abrir las balas de UBC antes del decapado térmico?
A menudo resulta útil. Una paca compacta puede calentarse de forma desigual y limitar el paso del gas. El grado de apertura necesario debe ajustarse al rango de densidad de alimentación del equipo de desrevestido.
¿Qué problemas pueden surgir si la temperatura de decapado es demasiado alta?
El metal puede empezar a oxidarse con mayor intensidad a medida que desaparece el recubrimiento. El UBC fino es sensible al calor excesivo y al oxígeno, por lo que hay que comprobar el estado final de la recuperación a medida que se retira el recubrimiento.
¿Cómo debería evaluar una planta el retorno de la inversión en el decapado?
Realice pruebas con lotes comparables, tanto sin tratar como pretratados, utilizando un límite de fusión común. Compare la producción de metal útil, la escoria, el consumo energético total, el rendimiento, la carga de gases de escape, las paradas y el coste total por tonelada aceptada.
¿La humedad es lo mismo que la contaminación del recubrimiento?
No. El agua y los restos de bebidas influyen en el peso, el almacenamiento y la demanda de calefacción. La laca, la pintura y la tinta son recubrimientos orgánicos. Mide ambos para que el proveedor de energía térmica sepa qué es lo que realmente recibe el horno.
Referencias
- Agencia de Protección Ambiental de EE. UU. (EPA), EPA AP-42.
- Instituto Internacional del Aluminio e Innoval, IAI de lata a lata, 2025.
- Vallejo-Olivares et al., Estudio sobre las escorias, Revista de Metalurgia Sostenible, 2024.
- Vallejo-Olivares et al., Estudio sobre la eliminación del recubrimiento, Revista de Metalurgia Sostenible, 2022.
Definir la alimentación del horno antes de dimensionar la línea de preparación de UBC
Envíe el formulario de la UBC, el tamaño y el peso de las balas, el nivel de contaminación, el estado de humedad, las toneladas por hora requeridas y las especificaciones de alimentación del horno o del desrevestidor posterior. YUXI puede utilizar esos límites para configurar la apertura de las balas, la separación y el control del tamaño sin añadir etapas de reducción que el proceso no necesite.