


 طلب عرض أسعار


مركز المنتجات
-
- خط تقطيع وإعادة تدوير الكتلة الحيوية
- خط إنتاج اللب الجاف وخط إعادة تدوير الورق المقوى من شركة OCC
- خط إعادة تدوير خردة الألومنيوم
- خط إعادة تدوير نفايات السيارات
- خط إعادة تدوير نفايات الثلاجات
- خط إعادة تدوير مشعات النحاس والألومنيوم
- خط إعادة تدوير دوار المحرك
- خط إعادة تدوير الأسلاك النحاسية
- خط إعادة تدوير خرطوشة حبر النفايات
- خط إعادة تدوير خردة الألومنيوم UBC
احصل على عرض أسعار
اتصل بنا


لا تتلقى مكبس الفحم الحجري “الكتلة الحيوية” بشكل مجرد. بل تتلقى تدفقًا فعليًّا يتسم بنطاق رطوبة، وتوزيع حجم الجسيمات، وكثافة الحجم، وشكل الألياف، ومستوى التلوث، وتقلبات قصيرة المدى في معدل التغذية. وإذا تجاوزت هذه الشروط النطاق الذي تم اختباره للآلة، فعادةً ما يلاحظ المشغلون أعراض ذلك في المراحل اللاحقة: عدم استقرار التعبئة، وتقلب حمل الضغط، وتشقق القوالب، وزيادة الجسيمات الدقيقة، وانسداد الآلة، أو الحاجة إلى التعديل اليدوي المتكرر.
وبالتالي، فإن المهمة العملية لإعداد المواد الخام تتمثل في توفير حالة موثقة لمدخل آلة الضغط. ومن الناحية الأوسع نطاقًا خط تقطيع وإعادة تدوير الكتلة الحيوية وتشمل عمليات الاستلام، والتغذية، والتقطيع الأولي، والتكسير الدقيق الاختياري، والفصل، والغربلة، والنقل.
ابدأ بـ«نطاق المواد الأولية» المحدد كتابةً من قبل مورد آلة ضغط الفحم. حدد فئة المواد الأولية المقبولة، وطريقة قياس الرطوبة ونطاقها، وتوزيع حجم الجسيمات، والحد الأقصى لحجم الجسيمات الزائدة، ونطاق الكثافة الظاهرية عند الاقتضاء، والملوثات المحظورة، ودرجة حرارة المواد الأولية، والتدفق الكتلي المطلوب. ثم اختر فقط مراحل التحضير اللازمة للالتزام بهذا النطاق باستخدام مادة تمثيلية. لا تشترِ مجففًا أو مطحنة مطرقة أو غربالًا أكثر دقة لمجرد أن مقالًا عامًّا يذكر أن كل خط إنتاج قوالب يحتاج إلى ذلك.
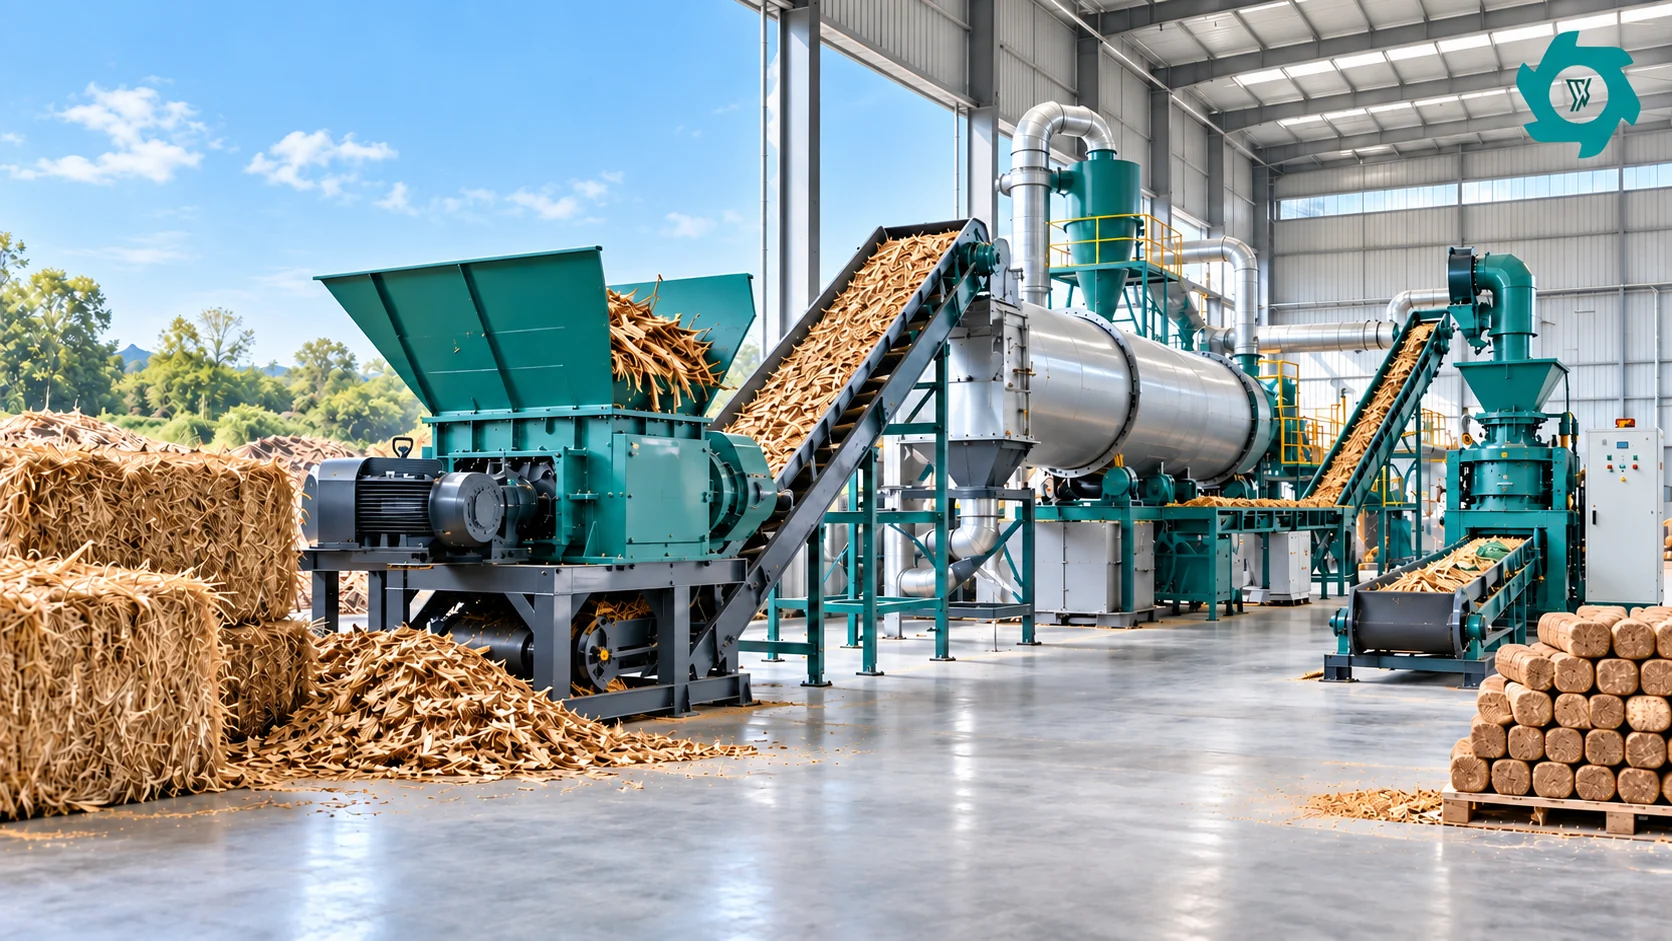
لا تنقل قواعد تحضير الحبيبات إلى مشروع تصنيع القوالب
يُعد كل من التكوير وتكوين القوالب من عمليات التكثيف، لذا فإنهما يشتركان في العديد من الاعتبارات في المراحل الأولية. إلا أنهما لا يمثلان نفس وظيفة الماكينة. فمطحنة التكوير تعمل عادةً من خلال فتحات قوالب صغيرة نسبيًّا، وتعتمد في الغالب على تغذية دقيقة ومحكومة. أما معدات تصنيع القوالب، فيمكنها استخدام المكبس أو اللولب أو النظام الهيدروليكي أو الأسطوانة أو أي ترتيبات تشكيل أخرى، وتتغير الشكل الهندسي المقبول للتغذية وفقًا للضغط والمواد الخام. وتُميّز إرشادات منظمة الأغذية والزراعة (FAO) الطويلة الأمد بشأن تصنيع القوالب بين تقنيات الضغط المختلفة، وتؤكد أن نجاح المشاريع يعتمد على فهم خصائص المخلفات والعملية المختارة بدلاً من تطبيق وصفة واحدة شاملة.[1]
ينطوي إنتاج الحبيبات على متطلبات معالجة مسبقة خاصة به، والتي تمت مناقشتها بمزيد من التفصيل في المعالجة المسبقة للكتلة الحيوية لإنتاج الحبيبات. يتطلب عملية تصنيع القوالب فحصًا مختلفًا. يجب أن تدخل المادة المُعدة إلى المكبس بشكل متساوٍ، ويجب أن تظل الرطوبة ضمن النطاق المناسب للتشغيل، كما يجب ألا يتسبب شكل الجسيمات في حدوث ترابط أو وجود فجوات. وتُعد حالة القالب النهائي مؤشرًا عمليًّا على مدى ملاءمة عملية التحضير السابقة للمكبس.
وتدعم المراجعات البحثية وجهة النظر هذه التي تركز على الآلة نفسها. فقد تتغير جودة القوالب تبعًا للرطوبة وحجم الجسيمات ومزيج المواد الأولية والضغط ودرجة حرارة التشكيل. وقد توفر الأبحاث نطاقات أولية مفيدة لمواد أو مكابس معينة، لكن لا ينبغي اعتبار هذه الأرقام إعدادات عامة.[2] من الأفضل استخدامها لتخطيط التجارب، في حين ينبغي أن تستند المواصفات النهائية للشراء إلى الاختبارات التي تُجرى باستخدام العلف والآلة الفعليين.
قم بكتابة مواصفات مدخل الضغط قبل اختيار معدات التحضير
| حقل مدخلات الضغط | ما يجب على المشتري تحديده | لماذا يؤدي ذلك إلى تغيير خط الإنتاج؟ |
|---|---|---|
| فئة المواد الأولية | نشارة الخشب، أو القش، أو قشور الأرز، أو تفل قصب السكر، أو بقايا المحاصيل المختلطة، أو نفايات الخشب النظيفة، أو أي مزيج معتمد | لا يمكن اعتبار صلابة الألياف، والرماد، واللجنين، والقدرة على الكشط، وسلوك التدفق، مفاهيم مترادفة. |
| الرطوبة | القيم العادية، والدنيا، والقصوى؛ على أساس الرطوبة أو على أساس الجفاف؛ طرق أخذ العينات والاختبار | يؤثر على عملية التجفيف، والاحتكاك، والانضغاطية، وسلوك التخزين، وقوة المنتج النهائي. |
| توزيع أحجام الجسيمات | فئات الغربلة المتفق عليها، والحجم الأقصى، والحد الأقصى للألياف الطويلة، وفئة الجسيمات الدقيقة | يحدد ما إذا كان من الضروري إجراء عملية التقطيع الأولي، أو الطحن الدقيق، أو الغربلة، أو إعادة التدوير. |
| الكثافة الظاهرية / التدفق | الحالة المقاسة بالإضافة إلى سلوك التعبئة المتوقع في وحدة التغذية | يتحكم في السعة الحجمية، واختيار وحدة التغذية، وحجم خزان التخزين المؤقت، ومخاطر نقص المواد في آلة الضغط. |
| التلوث | المعدن، والحجر، والتربة، والبلاستيك، والأسلاك، والخشب المعالج، والمواد المحظورة الأخرى | التغييرات المتعلقة بالتنظيف، والحماية من التآكل، وما إذا كان من الممكن قبول كمية كبيرة من ذلك أصلاً. |
| معدل التغذية | الاحتياجات المستمرة من المادة الجافة أو الأعلاف الجاهزة، وليس فقط الأطنان الرطبة الواردة | يحدد حجم المخزن المؤقت، وسعة المجفف، ومعدات التخفيض وفقًا لاحتياجات المكبس. |
يكمن السر في الحفاظ على قابلية المواصفات للاختبار. وتغطي الإرشادات المعترف بها بشأن أخذ عينات الوقود الحيوي الصلب مواد تتراوح من الجسيمات الدقيقة للكتلة الحيوية إلى المخلفات الخشنة والبالات، مما يوفر للمشترين والموردين أساسًا مشتركًا لجمع عينات تمثيلية.[3] كما تتوفر طرق تجفيف بالفرن موحدة لتحديد محتوى الرطوبة في ظل ظروف اختبار محددة.[4] يجب استخدام الطرق المحددة اسمياً حيثما أمكن ذلك، حتى لا يقارن المورد والمشتري النتائج الناتجة عن قواعد أخذ العينات المختلفة.
يعمل التقطيع الأولي على معالجة الشكل والتدفق قبل معالجة الحجم النهائي
عادةً ما تكون القش الطويل والأغصان وشظايا المنصات الخشبية وبقايا المحاصيل المضغوطة مواد تغذية مباشرة غير ملائمة لآلة ضغط القوالب. وتكمن المشكلة الأولى في شكلها الهندسي؛ فهي تسد القواديس، وتلتف حول الأجزاء الدوارة، وتشكل موجات منخفضة الكثافة، وتؤدي إلى تقلب عملية القياس. ويكون التقطيع الأولي مفيدًا عندما يحول تلك المواد غير المنتظمة إلى تدفق يمكن نقله وفصله وتجفيفه وتخزينه مؤقتًا وقياسه بشكل يمكن التنبؤ به.
ولهذا السبب، لا ينبغي أن يتطابق حجم الجسيمات الناتج عن عملية التقطيع الأولية تلقائيًّا مع حجم الجسيمات النهائي في عملية تكوين القوالب. فقد تقتصر المهمة في المرحلة الأولية على فتح البالات، وتقصير الألياف الطويلة، وتقليص حجم القطع الضخمة بما يكفي للمرحلة التالية من العملية. أما المرحلة المنفصلة دليل مقارنة بين آلة تقطيع الكتلة الحيوية والمطحنة المطرقية يشرح عملية التسليم بمزيد من التفصيل: استخدم عملية التكسير الأولي منخفضة السرعة لجعل المواد قابلة للتغذية بشكل متغير؛ ولا تضف عملية الطحن الصدمي الدقيق إلا عندما تثبت العملية المستقبلة أن التوزيع الأكثر دقة ضروري.
بالنسبة لمشروع تصنيع القوالب، يجب أن تستند هذه الأدلة إلى تجارب الضغط. فإذا قبلت آلة الضغط جزءًا مُعدًّا ذي حبيبات أكبر دون زيادة في التكسر أو عدم استقرار الحمولة أو انخفاض الكثافة، فإن الطحن الإضافي قد يؤدي ببساطة إلى زيادة استهلاك الطاقة والتآكل والغبار. أما إذا تسببت الألياف الطويلة في تكوين جسور متكررة في مغذي آلة الضغط أو في ظهور أجزاء ضعيفة في القالب، فقد يكون من المبرر إجراء مرحلة ثانية من الطحن الأكثر دقة. القرار الصحيح هو الاستجابة المدروسة لآلة الضغط.
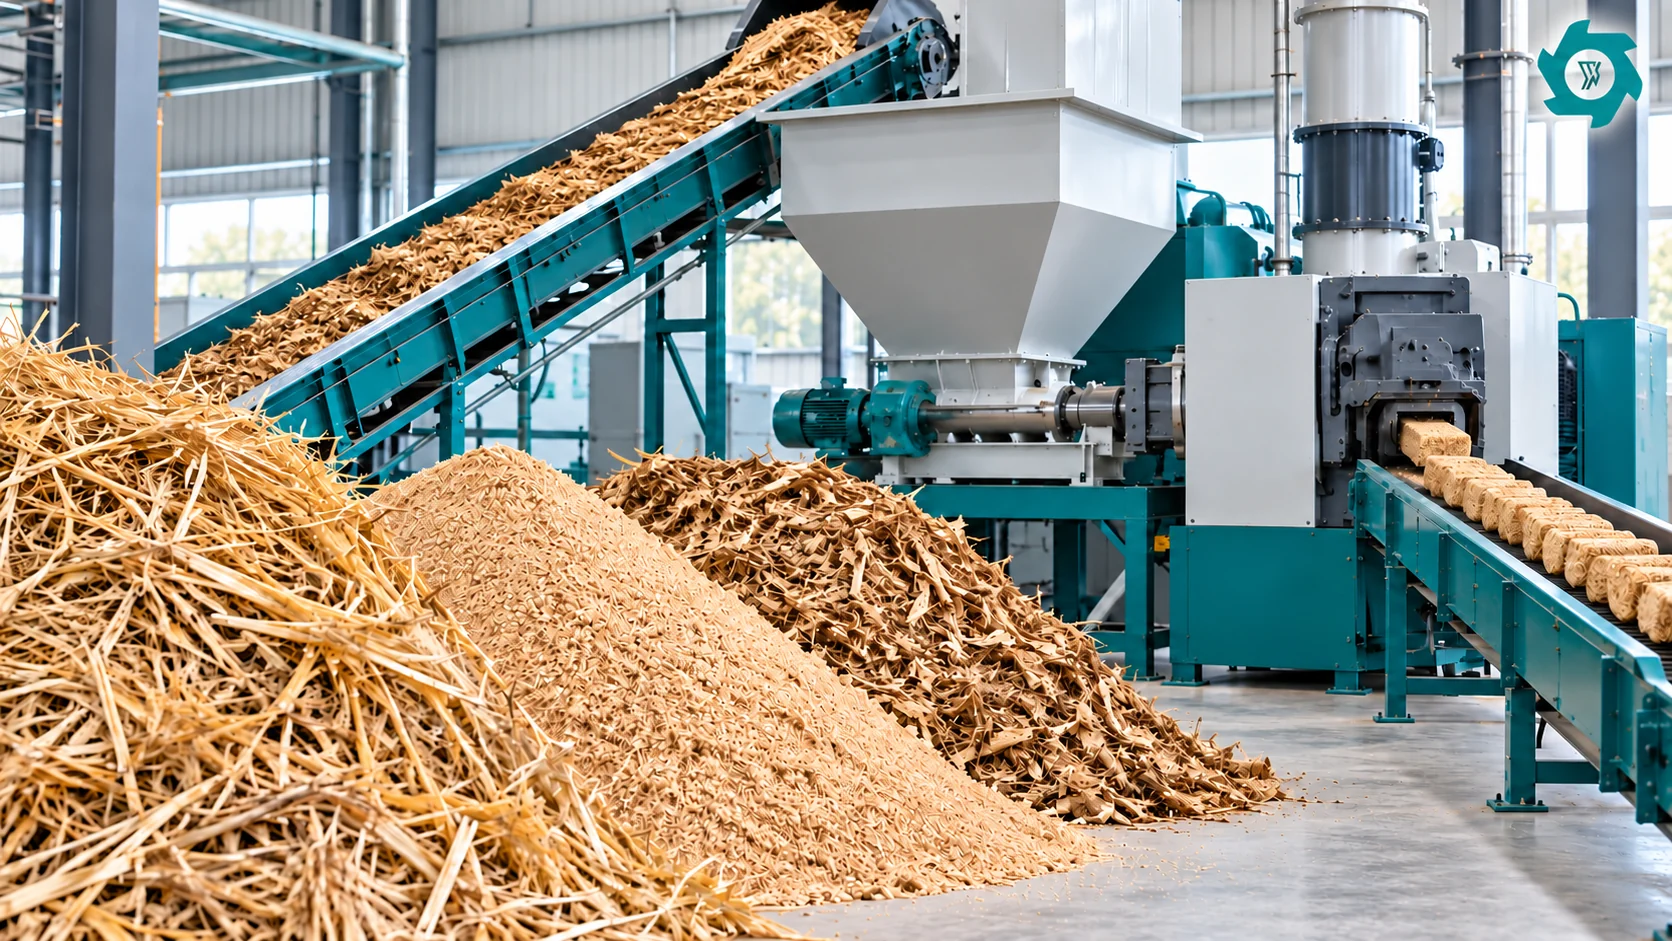
الرطوبة هي متغير في العملية، وليست رقمًا واحدًا
غالبًا ما تُناقش مسألة الرطوبة وكأن هناك قيمة واحدة صحيحة لتكوير الكتل. تشير مراجعة أجريت عام 2020 للأدبيات المتعلقة بتكوير الكتل الحيوية إلى أن الرطوبة يمكن أن تساعد في ترابط الجسيمات وتزييتها، في حين أن الرطوبة الزائدة قد تضعف عملية التكثيف؛ كما تشير المراجعة إلى أن القيم المثلى المذكورة تختلف باختلاف المواد والظروف.[2] والنقطة المفيدة هنا ليست “ضبط كل مجفف على نسبة X في المائة”، بل أن المواد الواردة إلى المكبس سواء كانت رطبة أكثر من اللازم أو جافة أكثر من اللازم يمكن أن تخرج المكبس عن نطاق التشغيل المستقر.
فيما يتعلق بتصميم المشروع، يجب التمييز بين ثلاثة أسئلة. أولاً، ما هو نطاق الرطوبة الذي تصل به المواد إلى المصنع؟ ثانياً، ما هو النطاق الذي يمكن لمعدات التحضير المختارة التعامل معه بشكل موثوق؟ ثالثاً، ما هو النطاق الذي أثبتت مكبس القوالب قدرتها على التعامل معه عند استخدام مادة المشتري؟ يجب أن يكون الرقم الثالث فقط هو الحد المقبول لمدخل المكبس.
تكتسب الرطوبة على أساس الرطوبة النسبية أهمية خاصة لأن العديد من الطرق الروتينية الخاصة بالوقود الحيوي الصلب تُعبِّر عن الرطوبة كنسبة مئوية من إجمالي الكتلة عند الاستلام. أما طريقة الرطوبة المرجعية فتعبِّر عن النتيجة على أساس الرطوبة النسبية عند الاستلام، وهو ما يجب ذكره بوضوح في مواصفات الشراء والاستلام.[4]
كما أن تردد أخذ العينات له أهمية أيضًا. فقد تؤدي عينة واحدة يتم أخذها عند الاستلام إلى إغفال قلب بالة رطبة، أو طبقة متأثرة بالمطر، أو جيب تخزين لم يتم خلط محتوياته جيدًا. بالنسبة للأعلاف المتغيرة، يجب مطابقة عينات الدُفعات الواردة مع عينات يتم أخذها في أوقات محددة بالقرب من مدخل المكبس. قم بتحليل اتجاهات النتائج مقارنةً بحمولة المكبس، وحالات التوقف، وعيوب القوالب.
يجب تحديد حجم الجسيمات على شكل توزيع
لا يُعد حجم غربال الطاحونة المطرقية من مواصفات المنتج النهائي. فقد تحتوي المادة على جسيمات دقيقة وألياف ممدودة وشظايا غير منتظمة حتى بعد مرورها عبر فتحة اسمية. أما بالنسبة لعملية تكوين القوالب، فإن السجل الأكثر فائدة هو توزيع حجم الجسيمات (PSD) بالإضافة إلى قاعدة منفصلة تتعلق بالقطع الأطول أو الأكثر إثارة للمشاكل.
يمكن استخدام طرق الغربلة المعيارية لوصف توزيع أحجام الجسيمات بشكل متسق عبر مختلف أجزاء الكتلة الحيوية المُعدة، مع توفر إجراءات مختلفة للوقود الجسيمي الخشن والناعم.[5] هذه الطرق ليست “إعدادات مكبس القوالب”. بل هي أدوات لوصف العلف المُعد بشكل متسق.
غالبًا ما تُجرى اختبارات تصنيع القوالب باستخدام مواد خام في نطاق المليمتر، ولكن لا يوجد حجم واحد للجسيمات يناسب كل مكبس أو مادة. يمكن أن تتكتل المواد الخام الأكثر نعومة بشكل جيد، على الرغم من أنها تتطلب مزيدًا من الطحن وتنتج عادةً كمية أكبر من الغبار. وقد تساعد بعض المواد الأكثر خشونة في عملية التكتل، لكن القطع كبيرة الحجم أو الألياف الطويلة قد تعيق عملية التغذية وتضعف القالب.[2] والنهج الأفضل هو اختبار عدة تركيبات واقعية لأحجام الجسيمات ومقارنة النتائج، بدلاً من طحن كل شيء إلى أدق درجة ممكنة.
قد تؤدي الكثافة الظاهرية والتدفق قصير المدى إلى الحد من السعة قبل أن يتسبب محرك المكبس في ذلك
غالبًا ما تُباع الكتلة الحيوية وتُنقل على أساس الكتلة، لكن أنظمة التغذية تعمل على أساس الحجم. فقد يشغل القش السائب مساحة تبلغ عدة أضعاف المساحة التي يشغلها نشارة الخشب الأكثر كثافة، مع تساوي الكتلة الجافة. وقد تكون المكبس قادرة على تحقيق معدل إنتاج الكتلة المطلوب، في حين أن وحدة التغذية أو صومعة التخزين اليومية أو الناقل اللولبي لا يمكنها توفير كمية كافية من المواد منخفضة الكثافة بشكل مستمر.
الكثافة الظاهرية ليست رقماً ثابتاً. فقد تُعطِي المادة نفسها نتيجة مختلفة بعد هزها أو ضغطها أو تجفيفها أو تعريضها للرطوبة مرة أخرى.[6] وبالتالي، قد تختلف القيمة التي يتم قياسها في المختبر اختلافًا كبيرًا عما يراه المشغلون بعد مرور المادة عبر الناقلات واستقرارها في القادوس.
بالنسبة للتصميم، يجب الجمع بين الكثافة الظاهرية والمراقبة الحجمية الموقوتة. قم بتسجيل مستوى الصندوق، وأوامر وحدة التغذية، والطلب على المكبس، وأي حالات نقص أو زيادة مفاجئة في المواد. إذا كانت المادة خفيفة جدًّا، فقد تؤدي زيادة مساحة القاع المتحرك، أو التحريك، أو الضغط التدريجي، أو استخدام مخزن مؤقت أكبر، إلى تحسين المعدل الفعلي أكثر من زيادة قوة محرك المكبس. وهذا أحد الأسباب التي تجعل دليل خط إعادة تدوير النفايات الزراعية تتعامل مع القش وسيقان الذرة وتفل قصب السكر باعتبارها مشكلات معالجة مختلفة.
تحديد تسلسل عمليات التقطيع والتجفيف والتفتيت الدقيق بناءً على خصائص المادة
قد يكون تجفيف مادة خام كبيرة الحجم وسميكة وغير منتظمة غير فعال، لأن القطع لا تكشف عن مساحة سطح متماثلة. كما أن الطحن الدقيق للمواد الليفية شديدة الرطوبة قد يكون غير مستقر، لأن الألياف المرنة تتلطخ أو تتكتل أو تسد الشبكات. ويتمثل التسلسل المفيد في وضع كل عملية في المرحلة التي يكون فيها التحكم في المادة أسهل.
| المواد الواردة | منطق الإعداد | الفحص الخاص بعملية تكوين القوالب |
|---|---|---|
| القش المجفف المعبأ في بالات | فتح وقياس → القطع الأولي → التنظيف → المعالجة أو الفرز الدقيق فقط حسب الحاجة → التخزين المؤقت | راقب الذيل ذي الألياف الطويلة، والكثافة الحجمية، وتشكل الجسور في وحدة التغذية. |
| القش الرطب / بقايا المحاصيل | فتح → قطع أولي لضمان اتساق التجفيف → تجفيف → غربلة/فرز حسب الحجم الدقيق → خزان مؤقت | لا تحكم على سعة المكبس حتى تستقر نسبة الرطوبة عند مدخل المادة. |
| نشارة الخشب النظيفة | الفحص → التجفيف أو التكييف فقط عند الحاجة → فرز القطع غير القياسية غير الطبيعية → المخزن المؤقت | تجنب الطحن غير الضروري عندما يكون نشارة الخشب الموجودة مناسبة بالفعل لفتحة المكبس. |
| بقايا الخشب / المنصات الخشبية | التقطيع الأولي → إزالة الشوائب الحديدية → التجفيف عند الحاجة → الفرز الثانوي حسب الحجم → المخزن المؤقت | يجب تحديد معايير قبول الخشب المعالج/المطلي بشكل منفصل عن حجم الجسيمات. |
| تفل قصب السكر / بقايا ليفية رطبة | جهاز قياس ذو تصريف مفتوح → الحالة/جاف → التحكم في الحجم بعد الوصول إلى نسبة الرطوبة المناسبة | تحقق من حدود عملية إزالة الماء/التجفيف، وتجنب افتراض أن غربال الكتلة الحيوية الجافة سيتصرف بنفس الطريقة. |
إن دليل نظام تحضير وقود الكتلة الحيوية تستخدم نفس المبدأ الهندسي فيما يتعلق بوقود الغلايات: تحديد ما تقبله العملية التالية وتجنب أي تخفيض غير ضروري. وتفرض عملية تصنيع القوالب متطلبات أكثر صرامة عند واجهة التشكيل، لكن الفلسفة تظل سليمة.
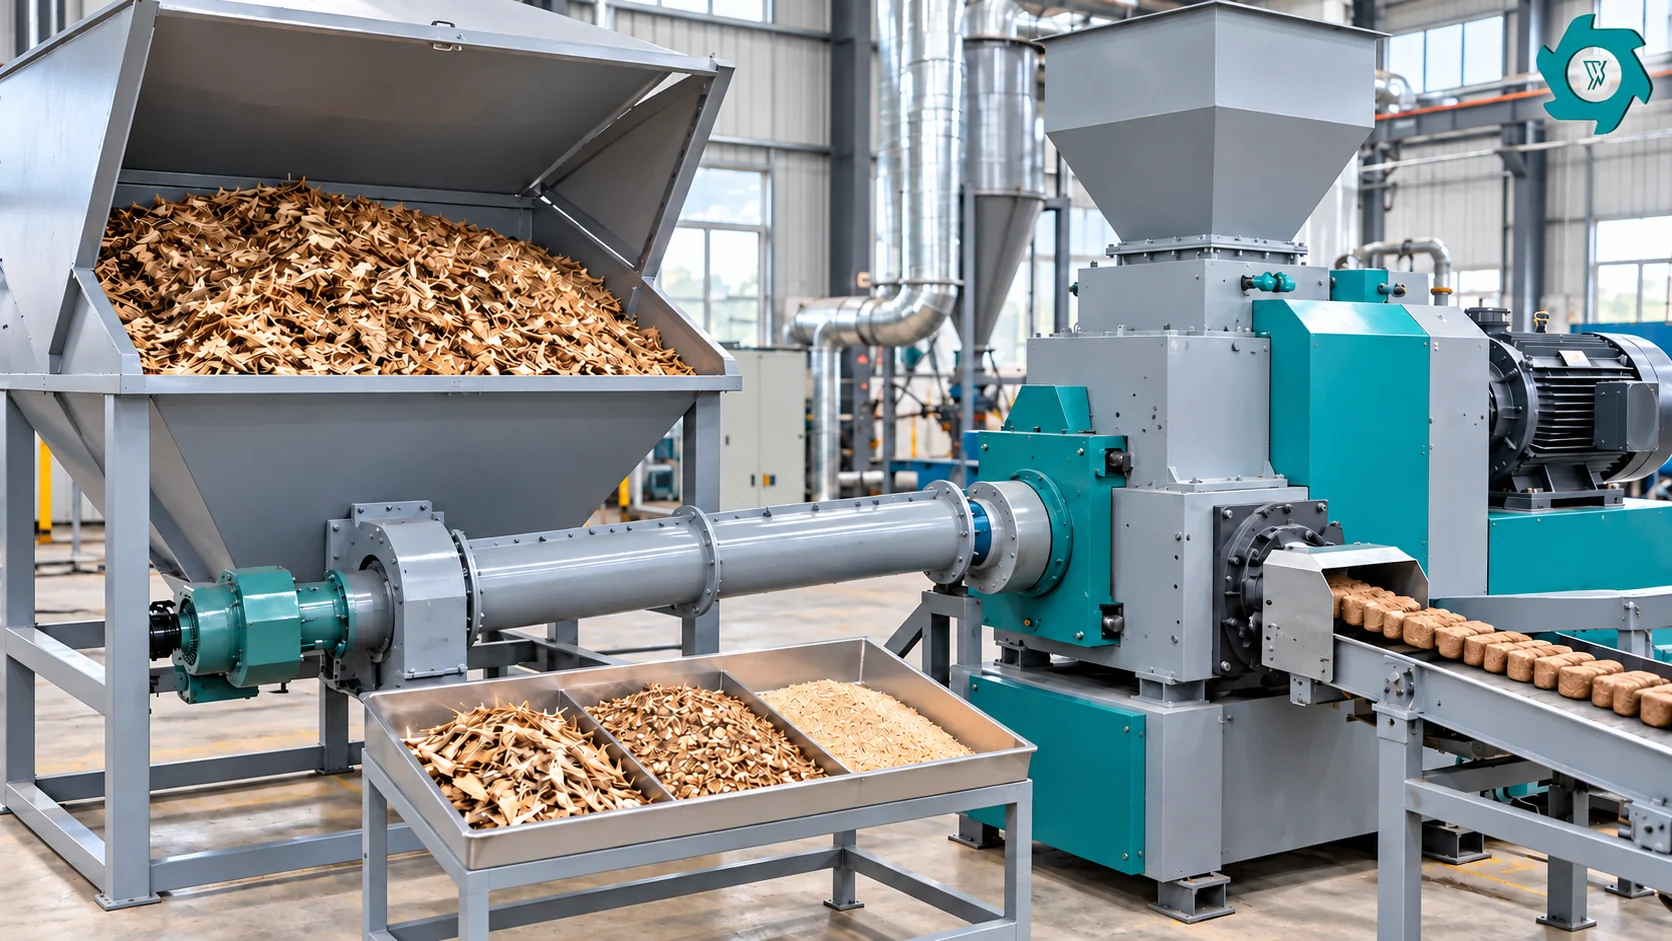
يُعد التخزين المؤقت والمزج جزءًا من عملية تحضير المواد الأولية
قد تتوافق عينة المختبر تمامًا مع المواصفات، في حين أن المطبعة لا تزال تعمل بشكل سيئ لأن المواد الواردة لحظة بلحظة غير مستقرة. فقد يقوم المجفف بتفريغ المواد على دفعات، أو يقوم جهاز التحميل بتغيير دفعات المورد بشكل مفاجئ، أو يتناوب الطاحن المطرق بين المواد الخشنة والناعمة.
إن وجود مخزن مؤقت بحجم مناسب يفصل عملية التحضير عن عملية التشكيل. فهو يتيح للمعدات الموجودة في المراحل الأولية من العملية مساحة كافية للعمل بشكل دوري دون إجبار مكبس القوالب على الاستجابة لكل ارتفاع مفاجئ في الحجم. كما يمكن أن يقلل الخلط أو المزج المتحكم فيه من الانتقالات المفاجئة بين دفعات المواد الخام المعتمدة. والكلمة المهمة هنا هي «المتحكم فيه»: فلا يجب استخدام المزج لإخفاء دفعة مرفوضة عالية الرطوبة أو ملوثة داخل المواد الجيدة.
قم بتحليل اتجاهات أربعة متغيرات على الأقل حول المخزن المؤقت: المستوى، وإنتاج وحدة التغذية، ورطوبة المدخل، ومؤشر بسيط لتوزيع الحجم الجسيمي (PSD) أو مؤشر الحجم الزائد. إذا أصبح حمل المكبس غير مستقر كلما اقترب المخزن المؤقت من الفراغ، فقد تكون المشكلة ناتجة عن نقص المواد الخام وليس عن قوة الضغط. وإذا ظهر عدم الاستقرار بعد تغيير المورد، فيجب التحقق من مواصفات المواد الخام ونسبة المزج قبل تغيير إعدادات الآلة.
تُعد جودة القوالب النهائية دليلاً على كفاءة خط الإنتاج
كما تُعد القوالب النهائية بمثابة مؤشر على سير العملية. فالكثافة، والأبعاد، والتشققات السطحية، والكسر، وتوليد الجسيمات الدقيقة، والمتانة الميكانيكية، كلها عوامل يمكن أن تكشف عما إذا كانت نافذة التغذية مستقرة أم لا. ويوفر اختبار المتانة الميكانيكية طريقة موحدة لتقييم مدى مقاومة القوالب للصدمات والتآكل أثناء المناولة والنقل.[7]
لا تُعزِّز كل مشكلة متعلقة بالجودة إلى الرطوبة. فقد يعود ضعف جودة القوالب أيضًا إلى وجود قطع خشنة مفرطة، أو توزيع حجمي سيئ، أو تلوث، أو معدل تغذية غير مستقر، أو ظروف تشكيل غير ملائمة، أو مادة خام تختلف خصائصها الطبيعية في التماسك عن المادة المستخدمة في التجربة. وتتمثل الطريقة الصحيحة لاستكشاف الأعطال وإصلاحها في معالجة المتغيرات في المراحل الأولية واحدًا تلو الآخر.
لأغراض التشغيل التجريبي، احتفظ بعينات من مدخل المكبس جنبًا إلى جنب مع عينات القوالب المقابلة. ففي حال ظهور شكوى تتعلق بالجودة لاحقًا، يمكن للمصنع مقارنة حالة المواد ووصفة التشغيل ونتائج المنتج، بدلاً من الاعتماد على ذاكرة المشغل.
قم بتشغيل اختبار FAT للمدخلات الخاص بالآلة التي تفصل بين أداء الإعداد وأداء الآلة
يحتاج اختبار القبول الفعال إلى حدود واضحة. إذا تم توفير خط التحضير والماكينة كحزمة واحدة، فيمكن اختبار الدورة الكاملة معًا، ولكن يجب أن تُظهر البيانات ما إذا كان العطل ناجمًا عن مرحلة التحضير أم مرحلة التشكيل. أما إذا تم توفير الماكينة بشكل منفصل، فيجب تحديد نقطة نهاية اختبار القبول في موقع التشغيل (FAT) لخط التحضير عند مخزن مؤقت مدخل الماكينة.
| الأدلة | سجل كل شيء على حدة | لماذا هذا الأمر مهم |
|---|---|---|
| الإدخال | الكتلة الصافية عند الاستلام، وهوية المادة الأولية، وزيادات الرطوبة، والملوثات المعروفة | يوضح المادة التي استلمتها الخط فعليًّا. |
| أعلاف جاهزة ومقبولة | تم تسليم الشحنة خلال الفترة الزمنية المتفق عليها المخصصة لاستلام الشحنات | هذا هو الناتج المفيد لنظام التحضير. |
| المقاسات الكبيرة / الإرجاع | المواد التي أُعيدت لإجراء مراجعة أخرى | يمنع احتساب إعادة التدوير مرارًا وتكرارًا على أنه إنتاج جديد. |
| الغرامات / الغبار | الجزء الدقيق المجمع أو كمية الغبار المجمعة | يوضح التكلفة المترتبة على الطحن المكثف وعبء مكافحة الغبار. |
| المخلفات المعدنية | الملوثات الحديدية/غير الحديدية التي تم استردادها أو رفضها، حيثما ينطبق ذلك | يفصل بين أداء التنظيف والخسارة غير المبررة. |
| المرفوضات الأخرى | الحجر، البلاستيك، المواد الغنية بالتربة، أو المواد المحظورة | يحافظ على ظهور المخلفات غير المعدنية. |
| المواد المحتجزة | المواد المتبقية في القادوس، والناقلات، والمطحنة، والغربال، ووحدة التجميع، ووحدة التخزين المؤقت | يغلق حدود الاختبار دون إخفاء المحتوى. |
| فرق غير مبرر | الكتلة غير المحسوبة بعد حساب جميع التدفقات المقاسة | يجب الإبلاغ عنها بشكل منفصل والتحقيق فيها في حالة تجاوزها الحد المسموح به المتفق عليه. |
إلى جانب ميزان الكتلة، قم بتسجيل معدل التشغيل والوقت المنقضي، والتوقفات، وعمليات التراجع، والمسح اليدوي، وتنظيف الشاشة، ونقص التغذية، ووحدات كيلوواط/ساعة ضمن الحدود المحددة، وعينات الرطوبة الموقوتة، وعينات توزيع الحجم (PSD) الموقوتة. بالنسبة للتجربة المدمجة مع المكبس، أضف حمل المكبس، ومعدل كتلة القوالب، والتكسر، وفحوصات جودة المنتج النهائي المتفق عليها.
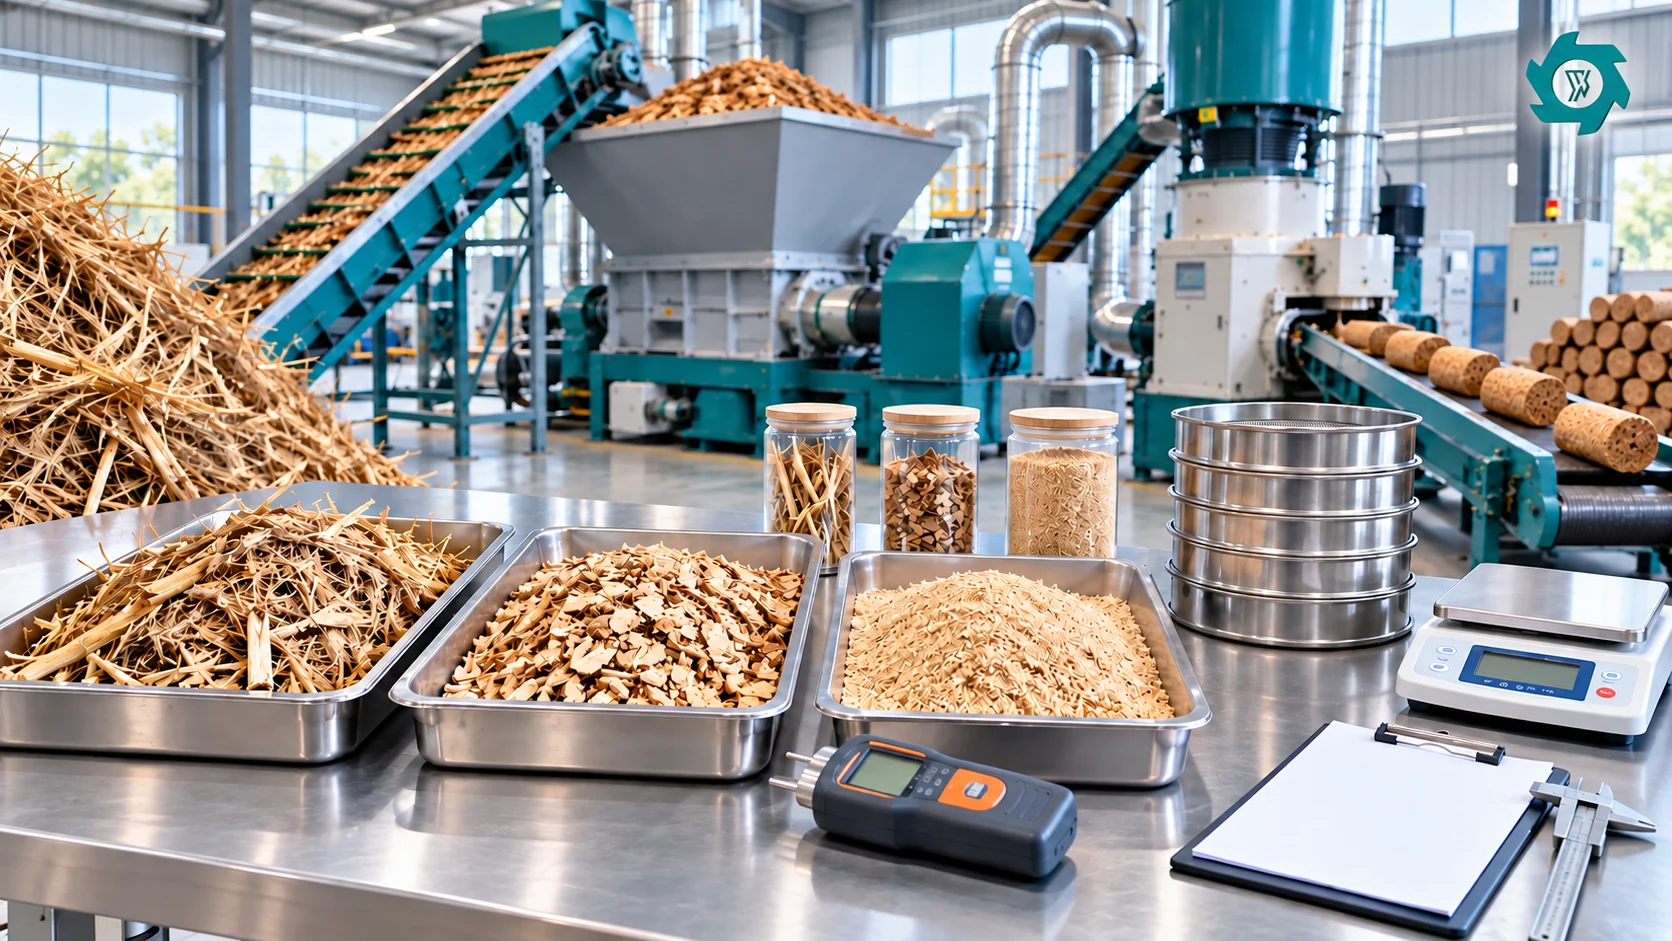
لا تدع عملية الطحن الدقيق تتسبب في مشكلة الغبار التي لم تكن آلة ضغط القوالب بحاجة إليها أبدًا
قد يتراكم الغبار الناعم أثناء عمليات الطحن الجاف، أو الغربلة، أو النقل، أو التجميع. وفي حالة الخشب والمواد العضوية الأخرى، قد يصبح هذا الغبار قابلاً للاشتعال، لذا يجب التعامل معه باعتباره خطرًا تشغيليًا حقيقيًّا.[8] يجب أن تتناسب تدابير التحكم مع المواد التي يتم معالجتها والظروف السائدة داخل المصنع، لذا يجب إجراء التقييم وفقًا لظروف الموقع الفعلي.
تتبع نسبة الجسيمات الدقيقة والغبار الملتقط وعبء أعمال التنظيف خلال التجارب. قد تؤدي استخدام غربال أصغر حجمًا في المطحنة إلى تحسين أحد مؤشرات جودة القوالب، مع زيادة استهلاك الطاقة والتآكل ومتطلبات معالجة الغبار.
قائمة مراجعة طلب عرض الأسعار لخط إنتاج قوالب الكتلة الحيوية
- أدلة تتعلق بالمواد الأولية: يرجى تقديم الصور، ونموذج التسليم، والمورد/المصدر، والمجموعة الموسمية، ومستويات الرطوبة في الظروف العادية وفي أسوأ الأحوال، ومستويات التلوث، وعينات تمثيلية حيثما أمكن ذلك.
- معلومات صحفية: تحديد نوع المكبس أو طرازه أو مورده، وطلب مواصفات مكتوبة خاصة بالمدخل بدلاً من الاعتماد على قاعدة عامة متوفرة عبر الإنترنت تتعلق بالرطوبة أو الحجم.
- على أساس السعة: يجب تحديد كمية العلف كما تم استلامه، وكمية العلف من حيث المادة الجافة، ومعدل العلف المُعد المقبول. لا تخلط بين هذه الأرقام الثلاثة.
- متطلبات الحجم: حدد نوع PSD وأقصى حالة يمكن أن تسبب مشاكل في القطعة/الليفة.
- طريقة قياس الرطوبة: حدد الأساس ونقطة أخذ العينات والتردد وطريقة الاختبار المستخدمة في عملية القبول.
- حدود التنظيف: حدد المعادن والأحجار والتربة والبلاستيك والكتلة الحيوية المحظورة التي يُتوقع من المورد إزالتها، وما يجب رفضه في المراحل السابقة من العملية.
- التخزين المؤقت: تحديد المدة التي يجب أن تستمر خلالها آلة الضغط في تلقي التغذية المستقرة عند إجراء دورات التشغيل للمعدات الموجودة في المراحل السابقة أو عند قيام آلة التحميل بتغيير الدُفعات.
- مصفوفة التجربة: اختبر المواد العادية بالإضافة إلى أكثر المواد رطوبةً أو أخف وزنًا أو أصعبها من بين تلك التي يتضمنها العقد. ولا يُعتبر إجراء تجربة على نشارة الخشب المثالية دليلاً على وجود مخلفات زراعية مختلطة.
- بيانات القبول: تتطلب مسارات إنتاج تُوزَّن بشكل منفصل، وعينات رطوبة وعينات توزيع الحجم (PSD) مأخوذة في أوقات محددة، وسجلات أحداث التشغيل، وحدود طاقة مُعلنة.
- نتيجة المؤتمر الصحفي: عندما تكون المكبس داخل حدود الاختبار، يجب ربط قبول التحضير بإنتاج قوالب مستقر وبأدلة الجودة المتفق عليها.
الأخطاء الشائعة التي يرتكبها المشترون
شراء أفضل مطحنة أولاً
قد يبدو الطحن الناعم خيارًا آمنًا لأن الحبيبات الأصغر حجمًا تبدو أكثر اتساقًا. إلا أنه قد يؤدي أيضًا إلى استهلاك غير ضروري للطاقة، وتآكل المعدات، وتوليد الغبار. تأكد من أن المكبس يتطلب هذه التركيبة الأكثر دقة قبل اعتمادها كتصميم أساسي.
التصميم بناءً على متوسط الرطوبة السنوي
يخفي المتوسط السنوي الدفعات الممطرة، ولب البالات الرطبة، والتغيرات في التخزين. يجب أن تغطي معدات التجفيف وحدود القبول نطاق التشغيل المتفق عليه، وليس فقط الجزء الأوسط منه.
باستخدام «الطن الواردة في الساعة» فقط
يمكن أن تؤدي الكتلة الرطبة والمخلفات وإعادة التدوير إلى تضخيم الأرقام المعلنة للإنتاجية. قم بالإبلاغ عن كمية المواد الجاهزة للضغط والمواد الجافة إلى جانب إجمالي المدخلات.
تغيير إعدادات المطبعة قبل التحقق من التباين في التغذية
عندما تتغير جودة القوالب، قم أولاً بمقارنة نسبة الرطوبة عند المدخل، وتوزيع الحجم الجسيمي (PSD)، والكثافة الظاهرية، ومعدل التغذية، وهوية الدفعة. فالتعديل الميكانيكي لا يمكنه تصحيح عدم استقرار المواد الخام بشكل دائم.
الأسئلة الشائعة
ما هو محتوى الرطوبة الأمثل لتصنيع قوالب الكتلة الحيوية؟
لا توجد قيمة موحدة تنطبق على جميع أنواع الكتلة الحيوية والمكابس. وتشير الدراسات إلى أن الرطوبة تؤثر تأثيرًا كبيرًا على عملية التكثيف، إلا أن نطاق القبول النهائي يجب أن يستند إلى تجارب تمثيلية تُجرى باستخدام المكبس المختار، مع تحديد الرطوبة والطريقة المستخدمة بشكل واضح.
هل تحتاج الكتلة الحيوية دائمًا إلى طحن دقيق قبل تشكيلها على شكل قوالب؟
لا يلزم التقطيع الدقيق إلا عندما تكون المواد الواردة كبيرة جدًّا أو طويلة جدًّا أو غير متجانسة بما يكفي لضمان استقرار عملية التغذية والتشكيل. وقد لا يحتاج نشارة الخشب الناعمة النظيفة سوى إلى الغربلة أو تعديل نسبة الرطوبة، في حين أن القش والمخلفات الضخمة غالبًا ما تتطلب تقطيعًا على مراحل.
هل ينبغي تحديد حجم الجسيمات برقم واحد يمثل الحد الأقصى؟
عادةً لا. يُعد توزيع حجم الجسيمات، إلى جانب قاعدة الحد الأقصى لحجم الجسيمات الكبيرة أو الألياف الطويلة، أكثر فائدة؛ لأن الجسيمات الدقيقة والألياف الممدودة والشظايا الخشنة يمكن أن تؤثر على عملية التغذية بطرق مختلفة.
كيف ينبغي الإبلاغ عن طاقة إنتاج الكتل؟
قم بالإبلاغ عن إجمالي المدخلات كما تم استلامها، ومدخلات المادة الجافة، والمواد المقبولة الجاهزة للضغط خلال نفس فترة الاختبار. واحرص على فصل المواد المرتجعة ذات الحجم الزائد، والمواد الدقيقة أو الغبار، والمواد المرفوضة، والمواد المحتجزة، والفرق غير المبرر.
ما الذي يجب اختباره خلال مرحلة قبول المنتج في المصنع؟
استخدم مواد تغذية تمثيلية وسجل مسارات الكتلة، والرطوبة، وتوزيع الحجم (PSD)، ووقت التشغيل والوقت المنقضي، والتوقفات، والتدخلات، والطاقة. وفي حالة استخدام المكبس، قم أيضًا بتسجيل إنتاج القوالب المستقر وفحوصات جودة المنتج المتفق عليها.
قم بتجهيز العمليات التحضيرية وفقًا للآلة التي ستستخدمها فعليًّا
يبدأ خط إنتاج القوالب القوي بمزيج من المواد والمكابس، وليس بقائمة مشتريات تضم آلة التقطيع والمجفف والمطحنة المطرقية. حدد نطاق المواد الواردة، واختبر ظروف التغذية الصعبة، واستخدم صيغة التحضير الأكثر خشونة التي تلبي متطلبات المنتج، واجعل أدلة القبول واضحة للعيان. يقلل هذا النهج من احتمال أن يبدو المصنع مكتملًا على مخطط التدفق، لكنه يقضي وقت الإنتاج في التعامل مع تقلبات المواد الواردة.
يرجى إرسال صور أو مقاطع فيديو تمثيلية للمواد الخام، ونموذج التسليم، ومستويات الرطوبة العادية/الدنيا/القصوى، والتلوث، وحالة حجم الجسيمات الحالية، ومعدل التغذية المُعدة المطلوب، ومعلومات مكبس القوالب المختار، وأي متطلبات تتعلق بالقوالب النهائية. وبذلك يمكن لشركة YUXI مراجعة خطوات التغذية، والتقطيع، والفصل، وواجهة التجفيف، وفرز الحبيبات الدقيقة، والتخزين المؤقت التي يجب تنفيذها قبل عملية الضغط.
المراجع
- منظمة الأغذية والزراعة (الفاو): تصنيع القوالب.
- MDPI: مراجعة.
- ISO: أخذ العينات.
- ISO: الرطوبة.
- ISO: حجم الجسيمات.
- ISO: الكثافة الظاهرية.
- ISO: المتانة.
- OSHA: الغبار.
رسالة عبر الإنترنت