


 Solicitar orçamento


Central de produtos
-
- Linha de trituração e reciclagem de biomassa
- Linha de polpação a seco de papel OCC e reciclagem de papelão
- Linha de reciclagem de sucata de alumínio
- Linha de reciclagem de resíduos de automóveis
- Linha de reciclagem de resíduos de refrigeradores
- Linha de reciclagem de radiadores de cobre e alumínio
- Linha de reciclagem de rotores de motores
- Linha de reciclagem de fios de cobre
- Linha de reciclagem de resíduos de cartuchos de tinta
- Linha de reciclagem de sucata de alumínio UBC
Solicite um orçamento
Entre em contato conosco


Uma prensa de briquetes não recebe “biomassa” de forma abstrata. Ela recebe um fluxo real com variações na umidade, distribuição granulométrica, densidade aparente, formato das fibras, nível de contaminação e variações de curto prazo na taxa de alimentação. Se essas condições saírem da faixa testada da prensa, os operadores geralmente percebem os sintomas a jusante: enchimento instável, carga de compactação flutuante, briquetes rachados, excesso de partículas finas, entupimento ou ajustes manuais frequentes.
A tarefa prática da preparação da matéria-prima consiste, portanto, em garantir que a matéria-prima chegue à entrada da prensa em condições documentadas. O aspecto mais amplo linha de trituração e reciclagem de biomassa abrange a recepção, a alimentação, a trituração primária, a britagem fina opcional, a separação, a peneiração e a transferência.
Comece pela janela de alimentação especificada por escrito pelo fornecedor da prensa de briquetes. Defina a família de matérias-primas aceitas, o método e a faixa de umidade, a distribuição granulométrica, o tamanho máximo de partículas acima do padrão, a faixa de densidade aparente (quando relevante), os contaminantes proibidos, a temperatura da matéria-prima e o fluxo mássico necessário. Em seguida, selecione apenas as etapas de preparação necessárias para manter essa janela com material representativo. Não compre um secador, um moinho de martelo ou uma peneira mais fina só porque um artigo genérico afirma que toda linha de briquetagem precisa deles.
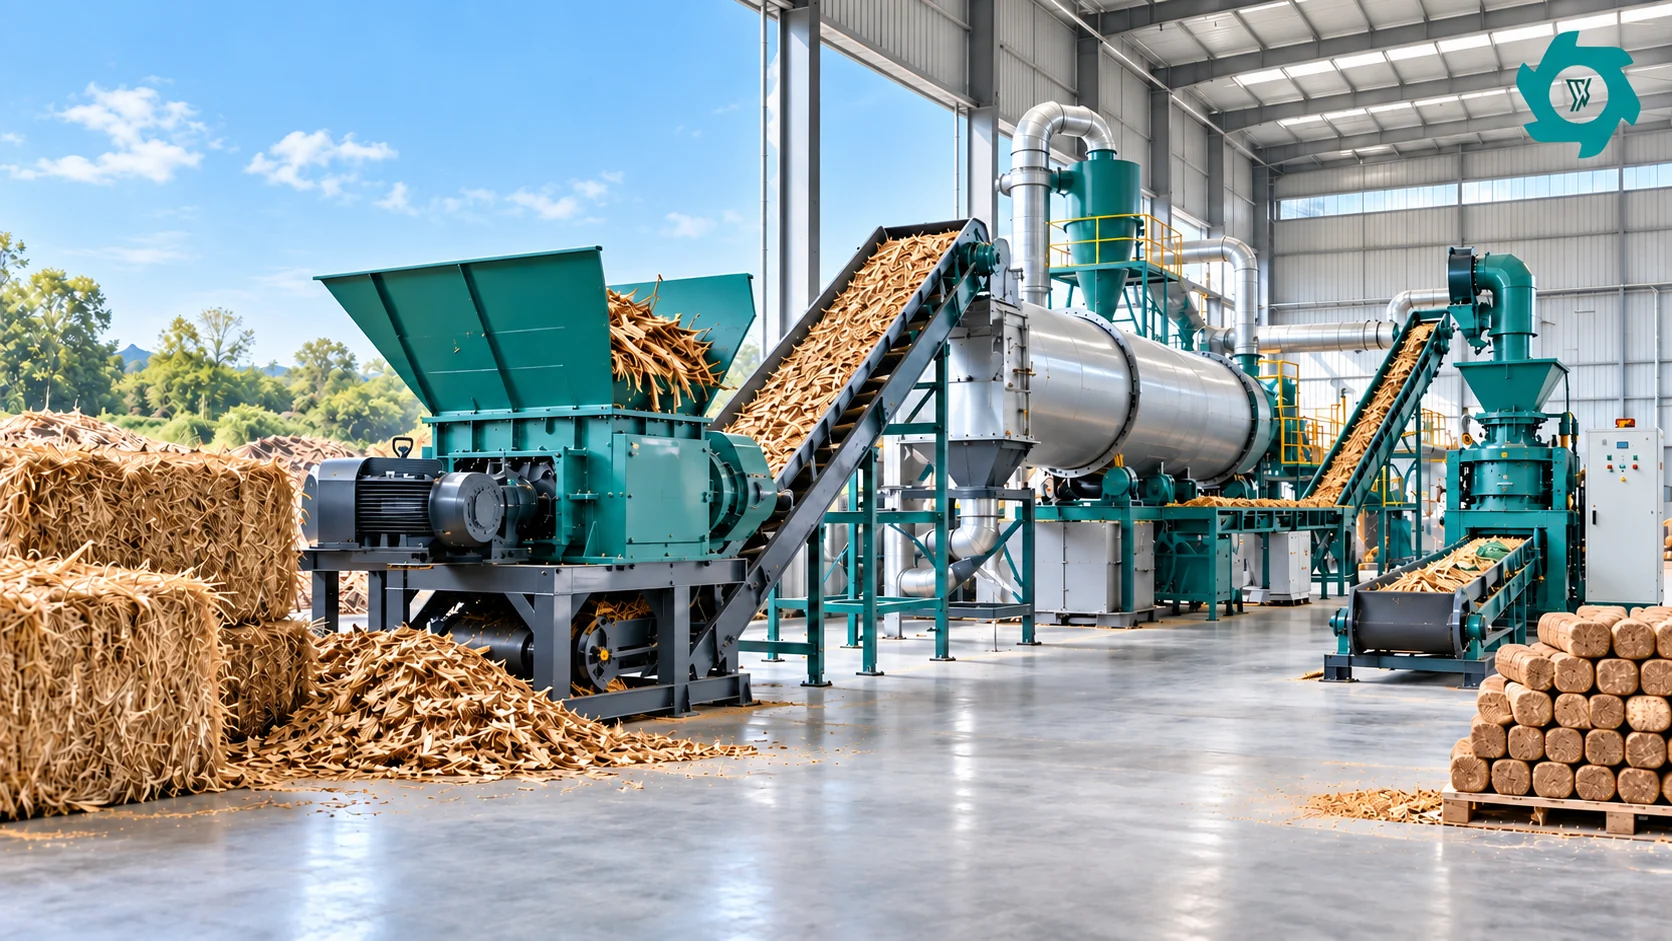
Não copie as regras de preparação de pellets para um projeto de briquetagem
A peletização e a briquetagem são, ambas, processos de densificação, portanto compartilham várias considerações em etapas anteriores. No entanto, não se trata da mesma função da máquina. Uma peletizadora normalmente opera com orifícios de matriz relativamente pequenos e, em geral, depende de uma alimentação fina e controlada. Os equipamentos de briquetagem podem utilizar sistemas de pistão, parafuso, hidráulicos, de rolos ou outros mecanismos de conformação, e a geometria aceitável da alimentação varia de acordo com a prensa e a matéria-prima. As orientações de longa data da FAO sobre briquetagem distinguem diferentes tecnologias de prensagem e enfatizam que o sucesso dos projetos depende da compreensão das características do resíduo e do processo selecionado, em vez da aplicação de uma receita universal.[1]
A produção de pellets tem seus próprios requisitos de pré-tratamento, que são abordados com mais detalhes em pré-tratamento de biomassa para a produção de pellets. O processo de briquetagem requer uma verificação diferente. O material preparado deve entrar na prensa de maneira uniforme, a umidade deve permanecer dentro de uma faixa adequada para o processamento e o formato das partículas não deve causar a formação de pontes ou bolsas vazias. O estado do briquete acabado fornece, então, uma indicação prática sobre se a preparação prévia é adequada para a prensa.
As revisões de pesquisas corroboram essa visão específica para cada máquina. A qualidade dos briquetes pode variar de acordo com a umidade, o tamanho das partículas, a composição da matéria-prima, a pressão e a temperatura de moldagem. As pesquisas podem fornecer faixas iniciais úteis para um determinado material ou prensa, mas esses valores não devem ser considerados como configurações universais.[2] É mais adequado utilizá-los para planejar testes, enquanto as especificações finais de compra devem se basear em testes realizados com a ração e a máquina reais.
Anote as especificações da entrada de imprensa antes de selecionar o equipamento de preparação
| Campo de entrada de imprensa | O que o comprador deve definir | Por que isso altera a linha de produção |
|---|---|---|
| Família de matérias-primas | Serradura de madeira, palha, casca de arroz, bagaço de cana, resíduos agrícolas misturados, resíduos de madeira limpos ou uma mistura aprovada | A rigidez da fibra, o teor de cinzas, a lignina, a abrasividade e o comportamento de fluxo não são conceitos intercambiáveis. |
| Umidade | Normal, mínimo e máximo; em base úmida ou seca; método de amostragem e ensaio | Altera o tempo de secagem, o atrito, a compressibilidade, o comportamento durante o armazenamento e a resistência final. |
| Distribuição granulométrica | Frações de peneiramento acordadas, granulometria máxima, limite de fibras longas e fração de finos | Determina se é necessário realizar a trituração primária, a moagem fina, a peneiração ou a recirculação. |
| Densidade aparente / fluidez | Condição medida, somada ao comportamento de enchimento esperado no alimentador | Controla a capacidade volumétrica, a seleção do alimentador, o tamanho do silo de compensação e o risco de falta de material na prensa. |
| Contaminação | Metal, pedra, terra, plástico, arame, madeira tratada e outros materiais proibidos | Isso influencia a limpeza, a proteção contra o desgaste e se é possível aceitar grandes quantidades. |
| Velocidade de avanço | Necessidade contínua de matéria seca ou ração preparada, e não apenas toneladas úmidas recebidas | Dimensiona o volume do buffer, a capacidade do secador e os equipamentos de redução de acordo com a demanda da prensa. |
O segredo é garantir que a especificação seja testável. As diretrizes reconhecidas para amostragem de biocombustíveis sólidos abrangem materiais que vão desde partículas finas de biomassa até resíduos grossos e fardos, proporcionando a compradores e fornecedores uma base comum para a coleta de amostras representativas.[3] Também estão disponíveis métodos padronizados de secagem em forno para determinar o teor de umidade em condições de ensaio definidas.[4] Utilize métodos nomeados sempre que possível, para que o fornecedor e o comprador não comparem resultados produzidos por diferentes convenções de amostragem.
A trituração primária resolve as questões de forma e fluxo antes de determinar o tamanho final
Palhas longas, galhos, fragmentos de paletes e resíduos agrícolas compactados geralmente não são bons materiais para alimentação direta em uma prensa de briquetes. O principal problema é a geometria. Eles formam pontes nas tremonhas, envolvem peças rotativas, criam picos de baixa densidade e tornam a dosagem irregular. A trituração primária é útil quando transforma esse material irregular em um fluxo que pode ser transportado, separado, seco, armazenado temporariamente e dosado de maneira previsível.
É por isso que o tamanho das partículas na primeira etapa de trituração não deve corresponder automaticamente ao tamanho final das partículas para a briquetagem. A etapa primária pode precisar apenas abrir os fardos, encurtar as fibras longas e reduzir os pedaços volumosos o suficiente para a próxima etapa do processo. A etapa separada Guia comparativo entre triturador de biomassa e moinho de martelos explica a transferência com mais detalhes: utilize a redução primária em baixa velocidade para tornar o material variável apto para alimentação; adicione a moagem por impacto fina somente quando o processo receptor puder comprovar que é necessária uma distribuição mais fina.
Para um projeto de briquetagem, essas evidências devem provir de testes na prensa. Se a prensa aceitar uma fração preparada mais grossa sem aumento de quebra, carga instável ou baixa densidade, uma moagem adicional pode simplesmente resultar em maior consumo de energia, desgaste e poeira. Se fibras longas formarem repetidamente pontes no alimentador da prensa ou criarem seções fracas no briquete, um segundo estágio de moagem mais fina pode ser justificado. A decisão correta é uma resposta ponderada em função do comportamento da prensa.
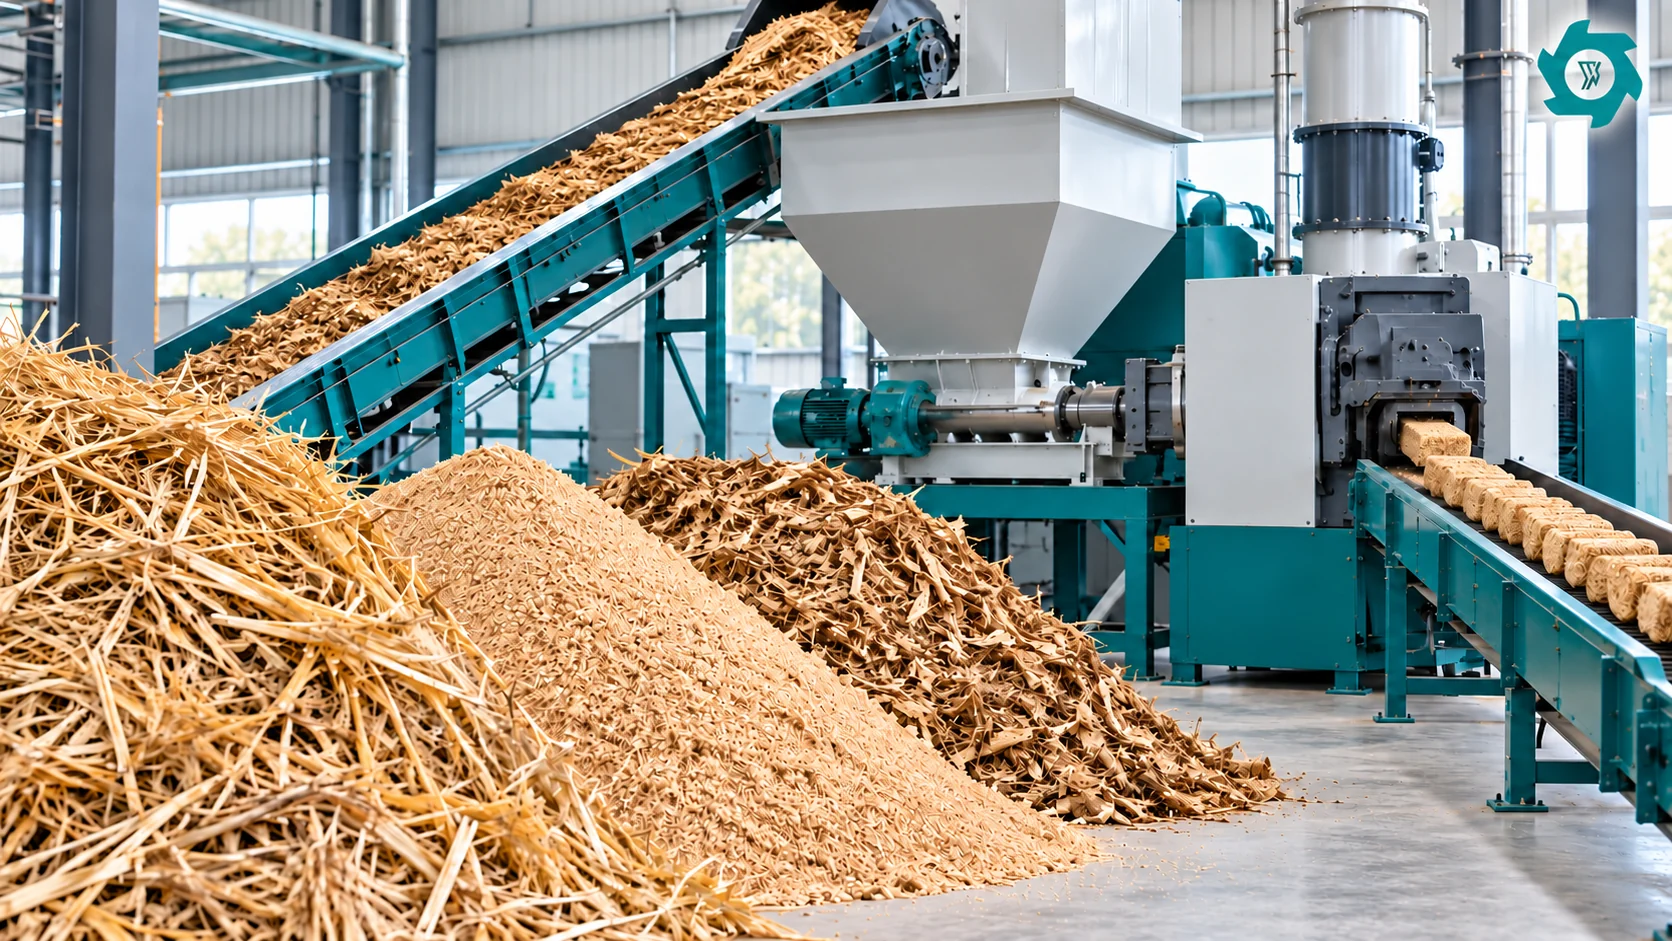
A umidade é uma variável de processo, não um valor único
A umidade é frequentemente discutida como se houvesse um único valor correto para a briquetagem. Uma revisão da literatura sobre briquetagem de biomassa, realizada em 2020, relata que a umidade pode favorecer a ligação entre as partículas e a lubrificação, enquanto o excesso de umidade pode prejudicar a densificação; ela também observa que os valores ótimos relatados variam de acordo com o material e as condições.[2] A lição útil não é “ajustar todas as secadoras para X por cento”. É que tanto o material de alimentação excessivamente úmido quanto o excessivamente seco podem fazer com que a impressora saia de sua faixa de operação estável.
Para o projeto, considere três questões distintas. Primeiro, qual é a faixa de umidade do material que chega à fábrica? Segundo, qual é a faixa que o equipamento de preparação selecionado consegue processar de forma confiável? Terceiro, qual é a faixa que a prensa de briquetes demonstrou ser capaz de processar com o material do comprador? Apenas o terceiro valor deve ser considerado como o limite de aceitação na entrada da prensa.
A umidade em base úmida é especialmente importante porque muitos métodos rotineiros para biocombustíveis sólidos apresentam a umidade como porcentagem da massa total tal como recebida. O método de referência para a umidade expressa o resultado em base úmida, tal como recebido, o que deve ser claramente indicado nas especificações de compra e aceitação.[4]
A frequência de amostragem também é importante. Uma única amostra coletada no momento do recebimento pode deixar de detectar um núcleo úmido no fardo, uma camada afetada pela chuva ou uma área de armazenamento mal misturada. No caso de rações variáveis, combine amostras do lote recebido com amostras coletadas em intervalos regulares próximos à entrada da prensa. Analise a tendência dos resultados em relação à carga da prensa, interrupções e defeitos nos briquetes.
O tamanho das partículas deve ser especificado como uma distribuição
O tamanho da malha de um moinho de martelos não constitui uma especificação do produto acabado. O material pode conter partículas finas, fibras alongadas e fragmentos irregulares, mesmo depois de ter passado por uma abertura nominal. Para a briquetagem, o dado mais útil é a distribuição granulométrica (PSD), além de uma regra separada para as peças mais longas ou mais problemáticas.
Métodos padronizados de peneiramento podem ser utilizados para descrever a distribuição do tamanho das partículas de maneira consistente entre diferentes frações de biomassa preparadas, havendo procedimentos distintos disponíveis para combustíveis com partículas mais grossas e mais finas.[5] Esses métodos não são “configurações da prensa de briquetes”. São ferramentas para descrever a ração preparada de maneira consistente.
Os testes de briquetagem costumam ser realizados com material na faixa milimétrica, mas não existe um único tamanho de partícula que seja adequado para todas as prensas ou materiais. O material mais fino pode ser compactado bem, embora exija mais moagem e, geralmente, gere mais poeira. Alguns materiais mais grossos podem facilitar a compactação, mas pedaços muito grandes ou fibras longas podem atrapalhar a alimentação e enfraquecer o briquete.[2] Uma abordagem mais adequada é testar várias combinações realistas de tamanhos de partículas e comparar os resultados, em vez de moer tudo o mais fino possível.
A densidade aparente e o fluxo de curto prazo podem limitar a capacidade antes que o motor da prensa o faça
A biomassa costuma ser vendida e transportada por massa, mas os sistemas de alimentação funcionam com base no volume. A palha solta pode ocupar várias vezes mais espaço do que a serragem, que é mais densa, para a mesma massa seca. Uma prensa pode ser capaz de atingir a taxa de produção por massa necessária, enquanto seu alimentador, silo de armazenamento diário ou rosca transportadora não consegue fornecer material de baixa densidade em quantidade suficiente de forma contínua.
A densidade aparente não é um valor fixo. O mesmo material pode apresentar um resultado diferente após ser agitado, compactado, seco ou exposto à umidade novamente.[6] Um valor medido em laboratório pode, portanto, ser bem diferente do que os operadores observam depois que o material passa pelas esteiras transportadoras e se acumula na tremonha.
Para o projeto, combine a densidade aparente com uma observação volumétrica cronometrada. Registre o nível do silo, o comando do alimentador, a demanda da prensa e qualquer evento de falta de material ou pico de fluxo. Se o material for muito leve, uma área maior de fundo móvel, agitação, compactação em etapas ou um reservatório tampão maior podem melhorar a taxa real mais do que um acionamento maior da prensa. Essa é uma das razões pelas quais o Guia sobre linhas de reciclagem de resíduos agrícolas considera a palha, os talos de milho e o bagaço como problemas de manuseio distintos.
Determine a ordem de trituração, secagem e moagem fina com base no comportamento do material
A secagem de um material de alimentação grande, espesso e irregular pode ser ineficiente, pois os pedaços não apresentam uma área de superfície semelhante. A moagem fina de material fibroso muito úmido também pode ser instável, pois as fibras elásticas se espalham, se compactam ou obstruem as telas. Uma sequência útil consiste em posicionar cada operação no ponto em que o material é mais fácil de controlar.
| Material recebido | Lógica de preparação | Verificação específica para a produção de briquetes |
|---|---|---|
| Palha seca enfardada | Abrir e medir → corte primário → limpar → condicionar ou classificar por granulometria apenas se necessário → reservatório | Fique atento à presença de fibras longas, à densidade aparente e à formação de pontes no alimentador. |
| Palha úmida / resíduos de colheita | Abrir → corte primário para uniformizar a secagem → secar → peneirar/classificação fina → reservatório | Não avalie a capacidade da prensa até que a umidade na entrada tenha se estabilizado. |
| Serradura limpa | Inspecionar → secar ou aplicar condicionador somente se necessário → selecionar peças com dimensões fora do padrão → armazenar temporariamente | Evite moagem desnecessária quando a serragem já tiver o tamanho adequado para a janela da prensa. |
| Sobras de madeira / paletes | Trituração primária → remoção da contaminação ferrosa → secagem, se necessário → classificação secundária → tanque de compensação | Definir a aceitação da madeira tratada/revestida independentemente do tamanho das partículas. |
| Bagaço / resíduo fibroso úmido | Medidor com descarga aberta → condição/seco → controle de granulometria após a umidade estar adequada | Verifique o limite de desaguamento/secagem e evite presumir que uma peneira de biomassa seca terá o mesmo comportamento. |
O Guia do sistema de preparação de combustível de biomassa aplica o mesmo princípio de engenharia ao combustível da caldeira: definir o que o próximo processo aceita e evitar reduções desnecessárias. A briquetagem impõe um requisito mais rigoroso na interface de conformação, mas a filosofia continua válida.
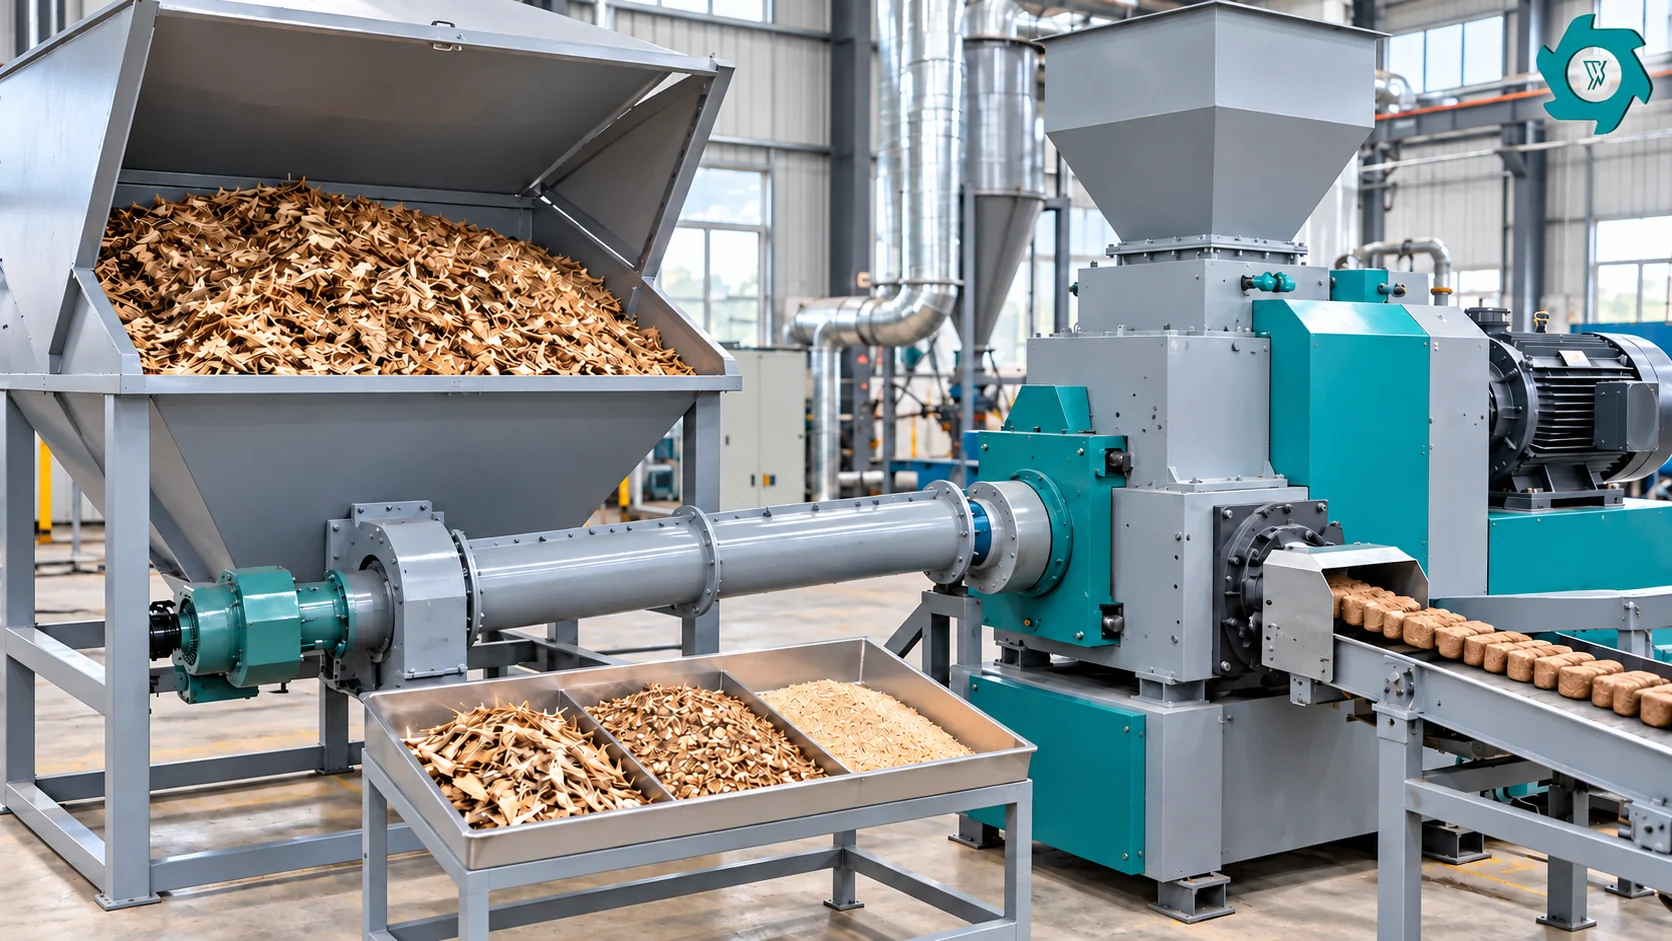
A tamponagem e a mistura fazem parte da preparação da matéria-prima
Uma amostra de laboratório pode estar perfeitamente dentro das especificações, mas a impressora ainda assim pode apresentar mau funcionamento, pois o material que chega a cada segundo não é estável. Um secador descarrega em ondas, um carregador muda abruptamente os lotes do fornecedor ou um moinho de martelos alterna entre material grosso e fino.
Um buffer dimensionado corretamente separa a preparação da prensagem. Ele dá ao equipamento a montante espaço para operar em ciclos sem forçar a prensa de briquetes a acompanhar cada pequeno pico de demanda. A mistura ou a combinação controlada também podem reduzir transições bruscas entre lotes de matéria-prima aprovados. A palavra-chave é “controlada”: a combinação não deve ser usada para ocultar um lote rejeitado por alto teor de umidade ou contaminação no meio de material em boas condições.
Monitore pelo menos quatro variáveis relacionadas ao buffer: nível, produção do alimentador, umidade na entrada e um PSD simples ou indicador de partículas acima do tamanho máximo. Se a carga da prensa ficar instável sempre que o buffer estiver quase vazio, o problema pode ser a falta de matéria-prima, e não a força de prensagem. Se a instabilidade surgir após uma troca de fornecedor, é preciso verificar a ficha técnica da matéria-prima e a proporção da mistura antes de alterar as configurações da máquina.
A qualidade do briquete final é um indicador do desempenho da linha de produção
O briquete finalizado também constitui um indicador do processo. A densidade, as dimensões, as rachaduras na superfície, a quebra, a geração de partículas finas e a durabilidade mecânica podem revelar se a janela de alimentação está estável. Os testes de durabilidade mecânica oferecem uma maneira consistente de avaliar a resistência dos briquetes a impactos e à abrasão durante o manuseio e o transporte.[7]
Não atribua todos os problemas de qualidade à umidade. Um briquete fraco também pode ser resultado de pedaços grossos em excesso, má distribuição granulométrica, contaminação, taxa de alimentação instável, condições inadequadas de moldagem ou uma matéria-prima cujo comportamento natural de aglomeração difira do material de teste. A correta identificação e resolução de problemas deve ser feita a montante, analisando uma variável de cada vez.
Para o comissionamento, guarde amostras da entrada da prensa juntamente com as amostras correspondentes de briquetes. Caso surja uma reclamação de qualidade posteriormente, a fábrica poderá comparar o estado do material, a receita operacional e o resultado do produto, em vez de depender da memória do operador.
Execute um teste FAT de entrada na prensa que separe o desempenho da preparação do desempenho da prensa
Um teste de aceitação útil precisa ter um limite bem definido. Se a linha de preparação e a prensa forem fornecidas como um único pacote, toda a linha de produção pode ser testada em conjunto, mas os dados ainda devem indicar se uma falha se originou da preparação ou da conformação. Se a prensa for fornecida separadamente, defina o ponto final do teste FAT de preparação no buffer de entrada da prensa.
| Evidências | Registre separadamente | Por que isso é importante |
|---|---|---|
| Entrada | Massa líquida na recepção, identificação da matéria-prima, incrementos de umidade e contaminantes conhecidos | Mostra qual material a linha realmente recebeu. |
| Ração preparada e aprovada | Massa entregue dentro do intervalo de tempo acordado para a entrada na linha de produção | Esta é a produção útil do sistema de preparação. |
| Tamanho grande / devolução | Material devolvido para uma nova revisão | Evita que a recirculação seja contabilizada repetidamente como nova produção. |
| Partículas finas / poeira | Fração fina coletada ou produção da coleta de poeira | Mostra o custo da retificação agressiva e o trabalho envolvido no controle de poeira. |
| Rejeitos metálicos | Contaminação por metais ferrosos/não ferrosos recuperada ou rejeitada, quando aplicável | Distingue o desempenho de limpeza das perdas inexplicáveis. |
| Outras rejeições | Pedra, plástico, material rico em solo ou material proibido | Mantém os rejeitados não metálicos visíveis. |
| Material retido | Material remanescente na tremonha, nas esteiras transportadoras, no moinho, na peneira, no coletor e no reservatório | Fecha o limite do teste sem ocultar o inventário. |
| Diferença inexplicável | Massa não contabilizada após a medição de todos os fluxos | Deve ser relatado separadamente e investigado caso ultrapasse a tolerância acordada. |
Além do balanço de massa, registre o tempo de operação e o tempo decorrido, as paradas, as reversões, a limpeza manual, a limpeza da tela, a falta de alimentação no alimentador, os kWh dentro do limite estabelecido, as amostras de umidade programadas e as amostras de PSD programadas. Para um teste integrado à prensa, acrescente a carga da prensa, a taxa de massa dos briquetes, a quebra e as verificações de qualidade do produto acabado acordadas.
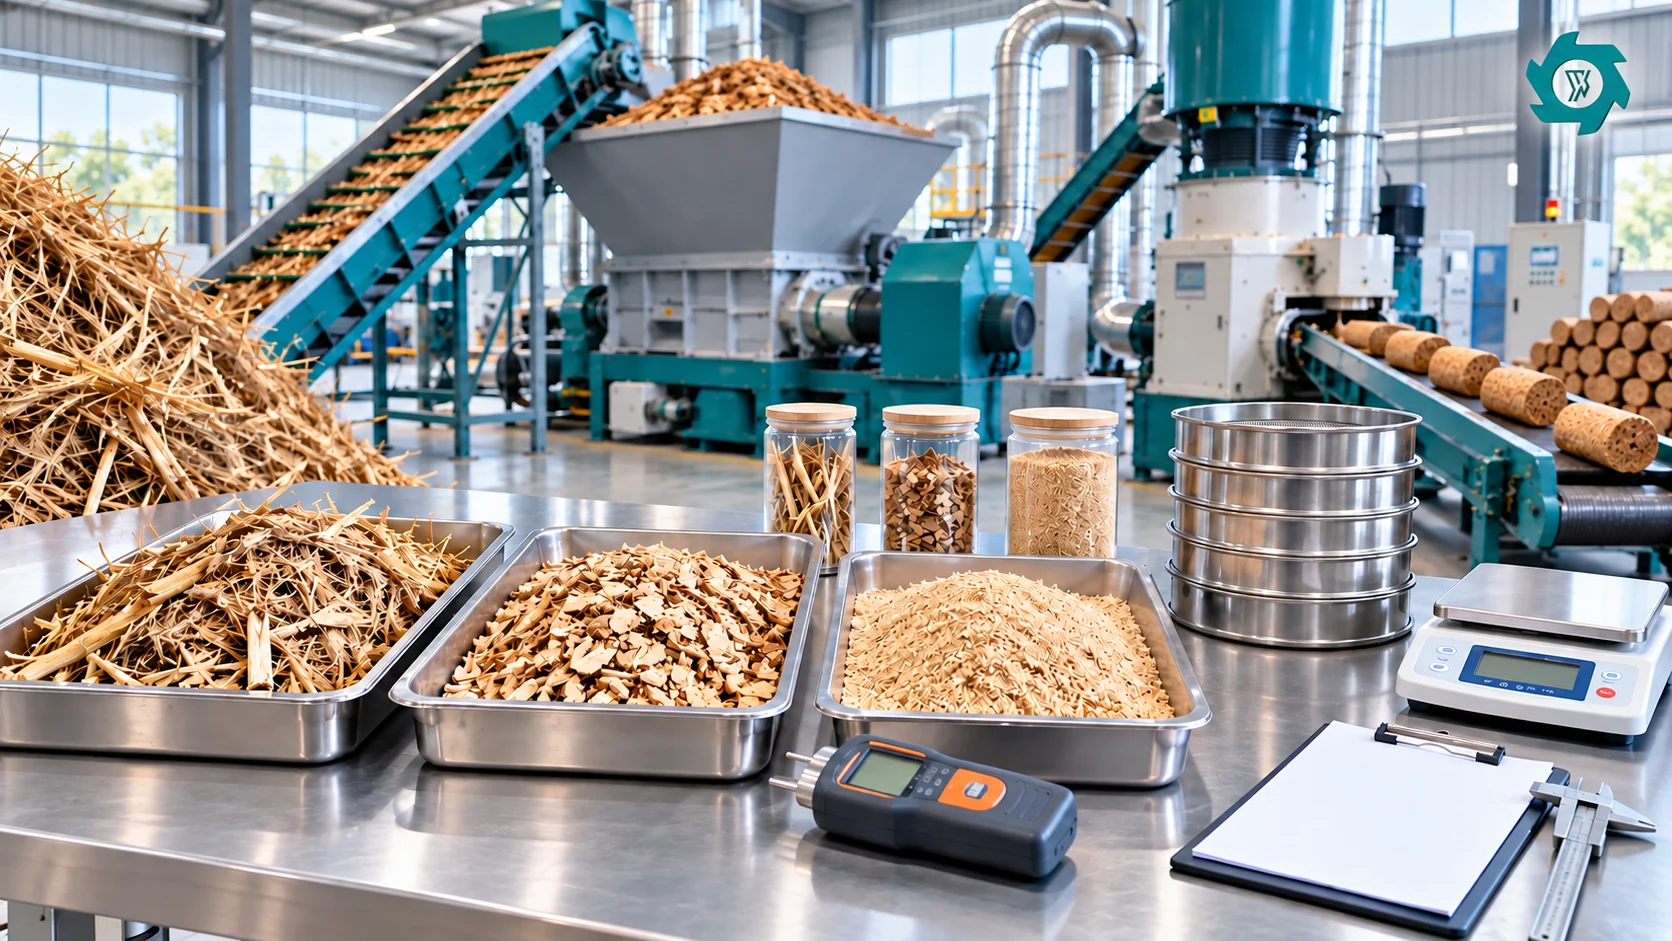
Não deixe que a moagem fina gere um problema de poeira que a prensa de briquetes nunca pediu
Pó fino pode se acumular durante a moagem a seco, a peneiração, o transporte ou a coleta. No caso da madeira e de outros materiais orgânicos, esse pó pode se tornar combustível e precisa ser tratado como um risco operacional real.[8] As medidas de controle devem ser adequadas ao material que está sendo processado e às condições dentro da fábrica; portanto, a avaliação deve ser feita com base nas condições reais do local.
Acompanhe a fração de finos, a poeira capturada e a carga de limpeza durante os testes. Uma peneira menor no moinho pode melhorar um indicador de qualidade do briquete, mas, ao mesmo tempo, aumentar o consumo de energia, o desgaste e as necessidades de manejo de poeira.
Lista de verificação para solicitação de cotação (RFQ) de uma linha de preparação para briquetagem de biomassa
- Evidências sobre a matéria-prima: Forneça fotos, formulário de entrega, fornecedor/origem, variedade sazonal, teores de umidade normais e no pior cenário, dados sobre contaminação e amostras representativas, sempre que possível.
- Informações para a imprensa: identifique o tipo, modelo ou fornecedor da prensa e solicite uma especificação por escrito para a matéria-prima, em vez de se basear em uma regra geral online sobre umidade ou tamanho.
- Base de capacidade: indique a ração no estado em que foi recebida, a ração em matéria seca e a taxa de ração preparada aceita. Não misture esses três valores.
- Requisito de tamanho: Especifique o PSD e a condição máxima da peça/fibra problemática.
- Método de umidade: Indique a base, o ponto de amostragem, a frequência e o método de ensaio utilizados para a aceitação.
- Limite de limpeza: especificar quais metais, pedras, solo, plástico e biomassa proibida o fornecedor deve remover e o que deve ser rejeitado nas etapas anteriores.
- Armazenamento em buffer: definir por quanto tempo a impressora deve continuar recebendo alimentação estável quando os equipamentos a montante entram em ciclo ou um carregador troca de lote.
- Matriz do ensaio: Teste o material padrão, além do material mais úmido, mais leve ou mais difícil previsto no contrato. Uma demonstração com serragem ideal não serve como evidência para resíduos agrícolas mistos.
- Dados de aceitação: exigem rotas de saída pesadas separadamente, amostras de umidade e PSD coletadas em intervalos específicos, registros de eventos operacionais e um limite energético declarado.
- Resultado da imprensa: Quando a prensa estiver dentro do limite de teste, condicionar a aceitação da preparação do lote à produção estável de briquetes e às evidências de qualidade acordadas.
Erros comuns cometidos pelos compradores
Comprar primeiro o melhor moedor
A moagem fina parece uma escolha segura, pois o material mais fino parece mais uniforme. No entanto, ela também pode causar consumo desnecessário de energia, desgaste e poeira. Verifique se a prensa realmente requer a receita mais fina antes de adotá-la como projeto básico.
Projeto com base na umidade média anual
Uma média anual não leva em conta lotes chuvosos, núcleos de fardos úmidos e variações no armazenamento. Os equipamentos de secagem e os limites de aceitação devem abranger toda a faixa operacional contratada, e não apenas o ponto médio dela.
Utilizando apenas as toneladas recebidas por hora
A massa úmida, os rejeitos e a recirculação podem, todos, inflar uma estimativa de rendimento. Relate a quantidade de matéria-prima pronta para prensagem e a matéria seca, juntamente com a quantidade bruta de entrada.
Alterar as configurações da impressora antes de verificar a variação na alimentação
Quando a qualidade dos briquetes apresentar variações, compare primeiro a umidade de entrada, a distribuição granulométrica (PSD), a densidade aparente, a taxa de alimentação e a identificação do lote. Um ajuste mecânico não é capaz de corrigir permanentemente a instabilidade da matéria-prima.
PERGUNTAS FREQUENTES
Qual é o teor de umidade ideal para a fabricação de briquetes de biomassa?
Não existe um valor universal válido para todas as biomassas e prensas. A literatura mostra que a umidade afeta significativamente a densificação, mas a faixa de aceitação final deve ser determinada a partir de ensaios representativos realizados com a prensa selecionada, com base em um teor de umidade e método definidos.
A biomassa precisa sempre ser moída finamente antes da briquetagem?
A redução fina só é necessária quando o material recebido é muito grande, muito longo ou muito heterogêneo para permitir uma alimentação e conformação estáveis. A serragem fina e limpa pode precisar apenas de peneiramento ou ajuste de umidade, enquanto a palha e os resíduos volumosos geralmente exigem uma redução em etapas.
O tamanho das partículas deve ser especificado como um valor máximo?
Normalmente, não. Uma distribuição granulométrica, aliada a uma regra de tamanho máximo ou de fibras longas, é mais útil, pois as partículas finas, as fibras alongadas e os fragmentos grossos podem afetar a alimentação de maneiras diferentes.
Como deve ser relatada a capacidade de preparação para briquetagem?
Relate a entrada bruta recebida, a entrada de matéria seca e a matéria-prima aceita pronta para prensagem para o mesmo período de teste. Mantenha separados os resíduos de tamanho excessivo, as partículas finas ou o pó, as rejeições, o material retido e a diferença não explicada.
O que deve ser testado durante a aceitação na fábrica?
Utilize matéria-prima representativa e registre as rotas de alimentação, a umidade, a distribuição granulométrica (PSD), o tempo de operação e o tempo decorrido, as paradas, as intervenções e o consumo de energia. Se a prensa estiver incluída, registre também a produção estável de briquetes e as verificações de qualidade do produto acordadas.
Configure a preparação de acordo com a impressora que você realmente utilizará
Uma linha de briquetagem robusta começa com uma combinação de material e prensa, e não com uma lista de compras que inclua triturador, secador e moinho de martelos. Defina a janela de alimentação, teste as condições difíceis de alimentação, utilize a receita de preparação mais grosseira que atenda aos requisitos do produto e torne visíveis as evidências de aceitação. Essa abordagem reduz a chance de uma planta parecer completa no fluxograma, mas passar o tempo de produção lutando contra uma alimentação variável.
Envie fotos ou vídeos representativos da matéria-prima, o formulário de entrega, os teores de umidade normal/mínimo/máximo, a contaminação, as características atuais do tamanho das partículas, a taxa de alimentação preparada necessária, as informações sobre a prensa de briquetes selecionada e quaisquer requisitos relativos aos briquetes acabados. A YUXI poderá, então, avaliar quais etapas de alimentação, trituração, separação, secagem, classificação fina e armazenamento temporário são necessárias antes da prensa.
Referências
- FAO: briquetagem.
- MDPI: resenha.
- ISO: amostragem.
- ISO: umidade.
- ISO: tamanho das partículas.
- ISO: densidade aparente.
- ISO: durabilidade.
- OSHA: poeira.
Mensagem on-line