


 Solicitar orçamento


Central de produtos
-
- Linha de trituração e reciclagem de biomassa
- Linha de polpação a seco de papel OCC e reciclagem de papelão
- Linha de reciclagem de sucata de alumínio
- Linha de reciclagem de resíduos de automóveis
- Linha de reciclagem de resíduos de refrigeradores
- Linha de reciclagem de radiadores de cobre e alumínio
- Linha de reciclagem de rotores de motores
- Linha de reciclagem de fios de cobre
- Linha de reciclagem de resíduos de cartuchos de tinta
- Linha de reciclagem de sucata de alumínio UBC
Solicite um orçamento
Entre em contato conosco


Uma linha de processamento de biomassa não se torna melhor simplesmente por ter mais
máquinas. Comece verificando as condições do material após a trituração primária. Se o processo seguinte já for capaz de processá-lo, um segundo triturador pode trazer poucos benefícios. Uma redução adicional do tamanho pode significar maior consumo de energia, desgaste mais rápido, mais partículas finas e poeira, além de recirculação ou manutenção adicional, sem melhorar o valor do produto final.
Se a produção primária ainda for muito grosseira, muito variável ou muito difícil
de ser dosada pela máquina seguinte, uma segunda etapa de redução pode ser
justificada. A decisão deve, portanto, ser tomada no ponto de transferência entre
os processos. Quanto mais ampla biomassa
linha de trituração e reciclagem pode ser configurado com alimentação, trituração primária,
separação, classificação secundária opcional, peneiramento, controle de poeira
e descarga.
Utilize ambos somente quando a saída primária não atender a um requisito definido a jusante
A trituração primária é, principalmente, uma operação de conformação e fluxo. Ela desagrega
o material compactado, encurta fibras longas, reduz galhos volumosos ou
tábuas e transforma uma carga de entrada irregular em algo que uma
esteira transportadora, ímã, reservatório ou máquina a jusante possa processar de maneira consistente.
A trituração secundária é uma operação de classificação mais profunda. Ela aplica mais
corte, impacto ou quebra repetida depois que o material já foi
tornado apto para alimentação. Aqui, “trituração secundária” significa uma tarefa de redução de tamanho a jusante após
a trituração primária, e não um tipo específico de máquina. Dependendo da
matéria-prima e da produção exigida, essa tarefa pode ser realizada por um moinho de martelos,
um triturador fino ou outra máquina de redução controlada.
Mantenha o produto com a granulometria mais grossa que
o processo seguinte possa aceitar de forma confiável. Adicione a britagem secundária
somente quando uma exigência por escrito do setor a jusante, um teste representativo ou
uma medição da fração de granulometria acima do limite indicar que o material triturado na britagem primária
não é adequado.
Entre os motivos típicos para adicionar o segundo estágio estão: um tamanho máximo
de partícula menor, uma distribuição granulométrica mais restrita, uma abertura do alimentador
que rejeita repetidamente pedaços longos, um processo de densificação ou conversão
que exige uma preparação mais fina, ou uma fração de partículas acima do tamanho permitido
que não pode ser resolvida apenas com os ajustes do triturador primário. Motivos
não Além disso, há a ideia de que “quanto menor, melhor”, a capacidade ociosa
do motor, um fluxograma padrão do fornecedor ou o desejo de cotar um
tamanho nominal de saída sem comprovar o que o processo receptor realmente
precisa.
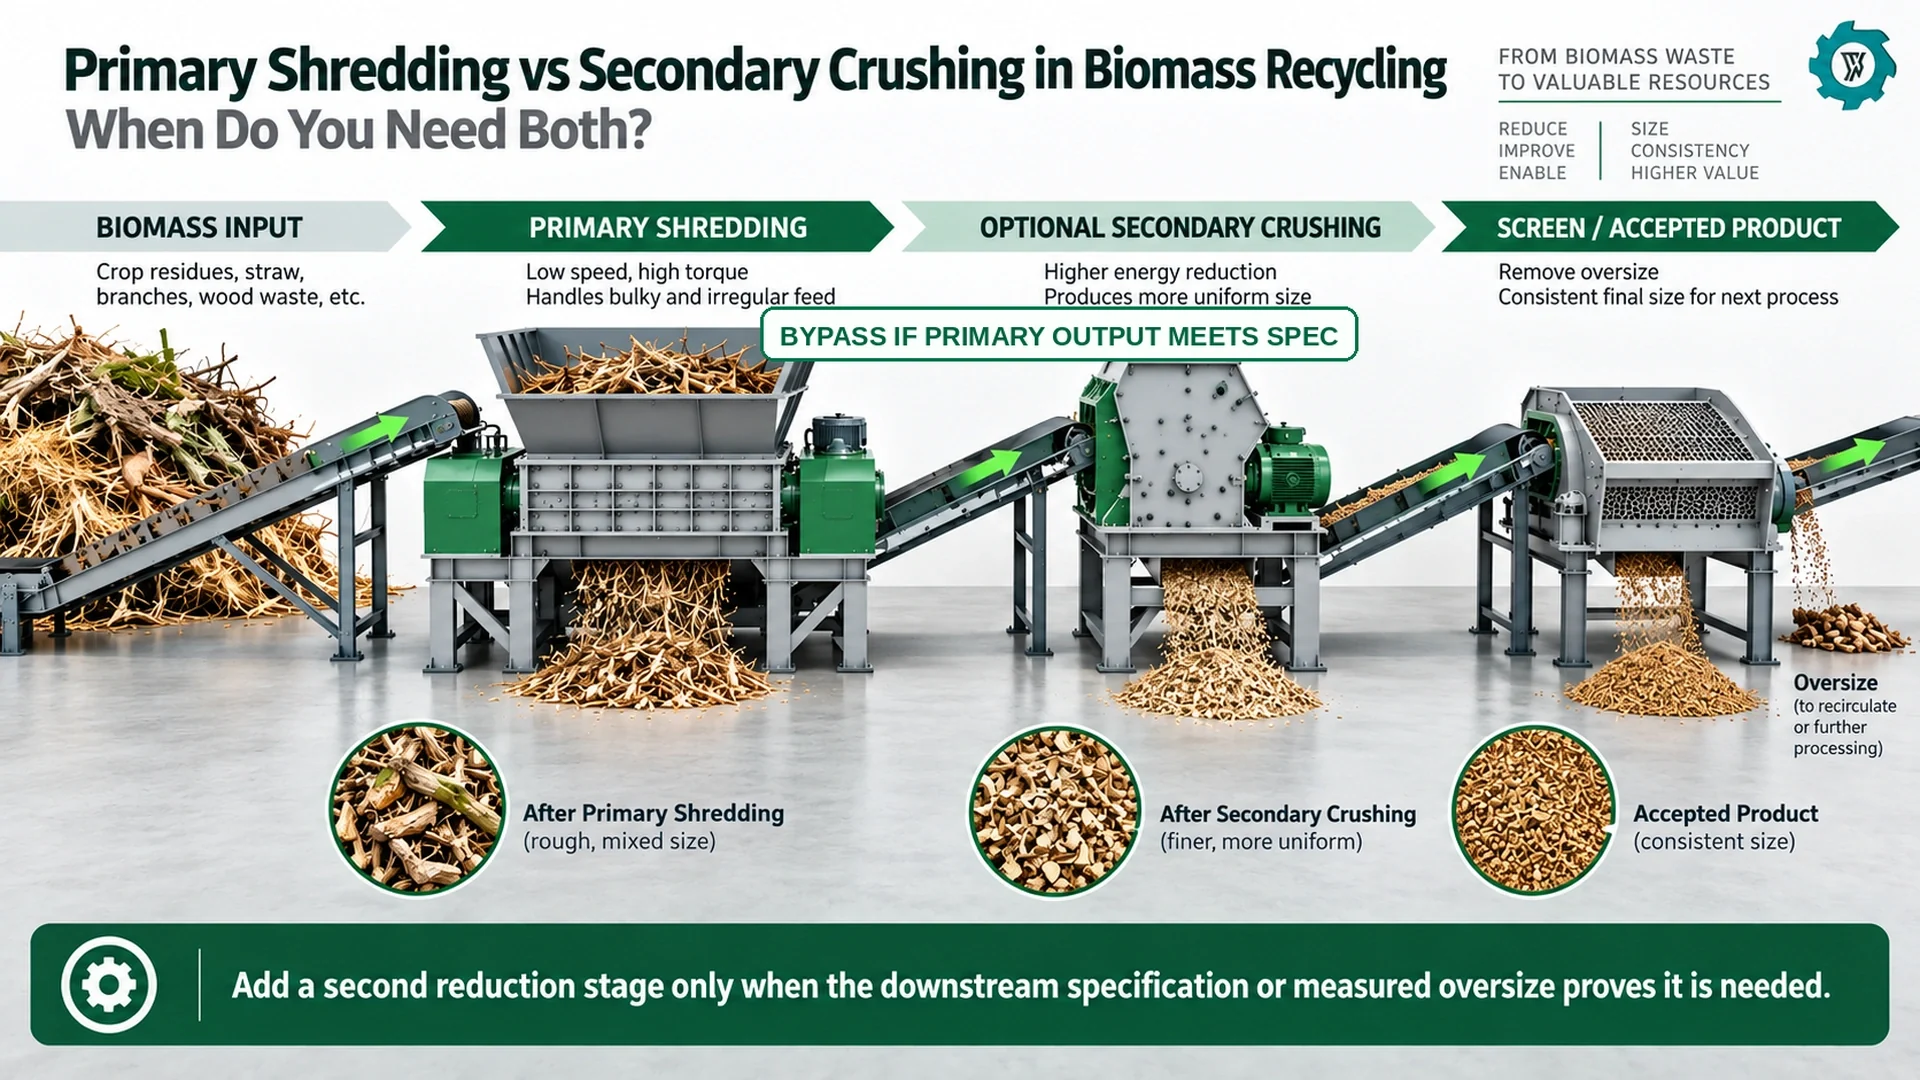
A trituração primária e a britagem secundária resolvem diferentes restrições do processo
Essas duas etapas são frequentemente discutidas como se fossem simplesmente versões de processamento grosseiro e
fino da mesma máquina. Isso ignora a razão técnica
por trás dessa divisão em etapas. Uma máquina primária recebe a maior variação de material. Uma
máquina secundária deve receber uma carga mais restrita e melhor controlada
.
| Pergunta | Trituração primária | Trituração secundária |
|---|---|---|
| Tarefa do processo principal | Abrir, cortar e reduzir biomassa volumosa ou irregular | Reduzir ainda mais uma alimentação já controlada para atender a uma exigência mais rigorosa na etapa posterior do processo |
| Condição da ração | Fardos, talos longos, galhos, pedaços de palete, madeira mista, resíduos verdes | Material pré-triturado e dosado, dentro de uma faixa definida de tamanho, umidade e contaminação |
| A evidência mais importante | Alimentação estável, descarga controlável, taxa de reversão, intervenções, comportamento máximo da peça | Distribuição final, fração de tamanho excessivo, energia por tonelada aceita, partículas finas, desgaste e estado da peneira |
| Falha típica em caso de uso excessivo | A redução primária excessiva diminui a velocidade da linha antes que os contaminantes sejam removidos | Consumo desnecessário de energia, poeira, desgaste e recirculação; a fibra úmida pode manchar ou obstruir as telas |
| Melhor ponto de parada | Quando a saída já é aceitável para o próximo processo | Quando o tamanho final acordado ou a janela de processo forem atingidos |
Um documento separado biomassa
guia comparativo entre triturador e moinho de martelos isso é útil quando a questão na hora da compra é
qual mecanismo da máquina é adequado para uma função específica. A decisão, nesse caso, é
diferente: mesmo que um moinho secundário seja tecnicamente capaz, será que o
processo realmente precisa dessa função adicional?
Pesquisas sobre a trituração de biomassa comprovam a necessidade de evitar
a redução desnecessária do tamanho das partículas. A demanda energética específica geralmente aumenta à medida que
o tamanho alvo se torna menor, e a umidade pode tornar essa penalidade mais
grave no caso da moagem fina.[1]
Estudos com moinho de martelo equipado com instrumentos, realizados com capim-elefante, palha de trigo e
restos de milho, também demonstraram que a energia necessária para a redução de tamanho varia significativamente de acordo com
as condições operacionais e a distribuição de partículas desejada, em vez de
permanecer como um valor fixo da máquina.[2]
O primeiro ponto de decisão: a saída do triturador primário pode seguir adiante como está ?
Antes de especificar uma segunda máquina, defina o processo de recebimento. O equipamento de recebimento pode levar em consideração
a dimensão máxima, a fração mássica acima de um determinado tamanho, o comprimento das fibras,
a densidade aparente, a tendência à formação de pontes, a umidade, a contaminação ou a estabilidade da taxa de alimentação
.
Por exemplo, uma esteira transportadora pode tolerar um produto de granulometria grossa, mas apresentar falhas com
raras tiras longas que formam uma ponte em um ponto de transferência. Esse problema pode ser resolvido por meio da
geometria do cortador, da orientação da alimentação ou de um laço de retorno de maior dimensão. Um sistema de combustível de caldeira
pode aceitar uma fração grossa ampla, desde que seu alimentador
permaneça estável. A compostagem pode se beneficiar da estrutura lenhosa que
seria perdida se tudo fosse reduzido a partículas finas. Uma linha de pellets, por
contrasto, pode precisar de uma janela de alimentação muito mais restrita antes do moinho de pellets,
mas a etapa de moagem fina é normalmente justificada por essa
exigência dos pellets, e não por uma regra genérica de biomassa.
Defina a janela de aceitação em termos mensuráveis. Os campos úteis
incluem o tamanho máximo aceitável das peças, a porcentagem em massa de peças acima do tamanho permitido,
a distribuição granulométrica, quando relevante, a faixa de umidade, os contaminantes proibidos,
a densidade aparente esperada, a fração permitida de fibras longas e
a taxa de produção aceitável exigida. Se a amostra da trituração primária atender
a essa janela durante uma operação representativa, a segunda etapa ainda não
tem justificativa para ser realizada.
Quando a trituração primária, por si só, costuma ser o melhor processo
Um processo de estágio único é vantajoso quando a operação a jusante valoriza
a fluidez e a forma manejável mais do que o tamanho fino. Ele também é mais
flexível quando a matéria-prima sofre variações sazonais.
Para resíduos verdes destinados à preparação de composto, a trituração primária
pode já proporcionar área de superfície e capacidade de mistura suficientes, ao mesmo tempo em que preserva
a estrutura lenhosa. Triturar todo o fluxo de forma mais fina pode gerar mais partículas finas
e tornar mais difícil a peneiração do material úmido rico em folhas. O detalhado verde
processo de reciclagem de resíduos explica por que a posição da peneira e o retorno de material
sobredimensionado devem estar vinculados à receita do composto, em vez de serem tratados como um
requisito universal de classificação por granulometria.
A preparação grosseira do combustível também pode ser interrompida após a redução primária, quando
for comprovado que o sistema de manuseio e combustão do combustível é capaz de aceitar
essa produção. O ponto correto para interromper o processo é o maior tamanho prático
que ainda consiga passar pelos equipamentos de armazenamento, dosagem e combustão
sem a formação de pontes ou variações inaceitáveis na alimentação.
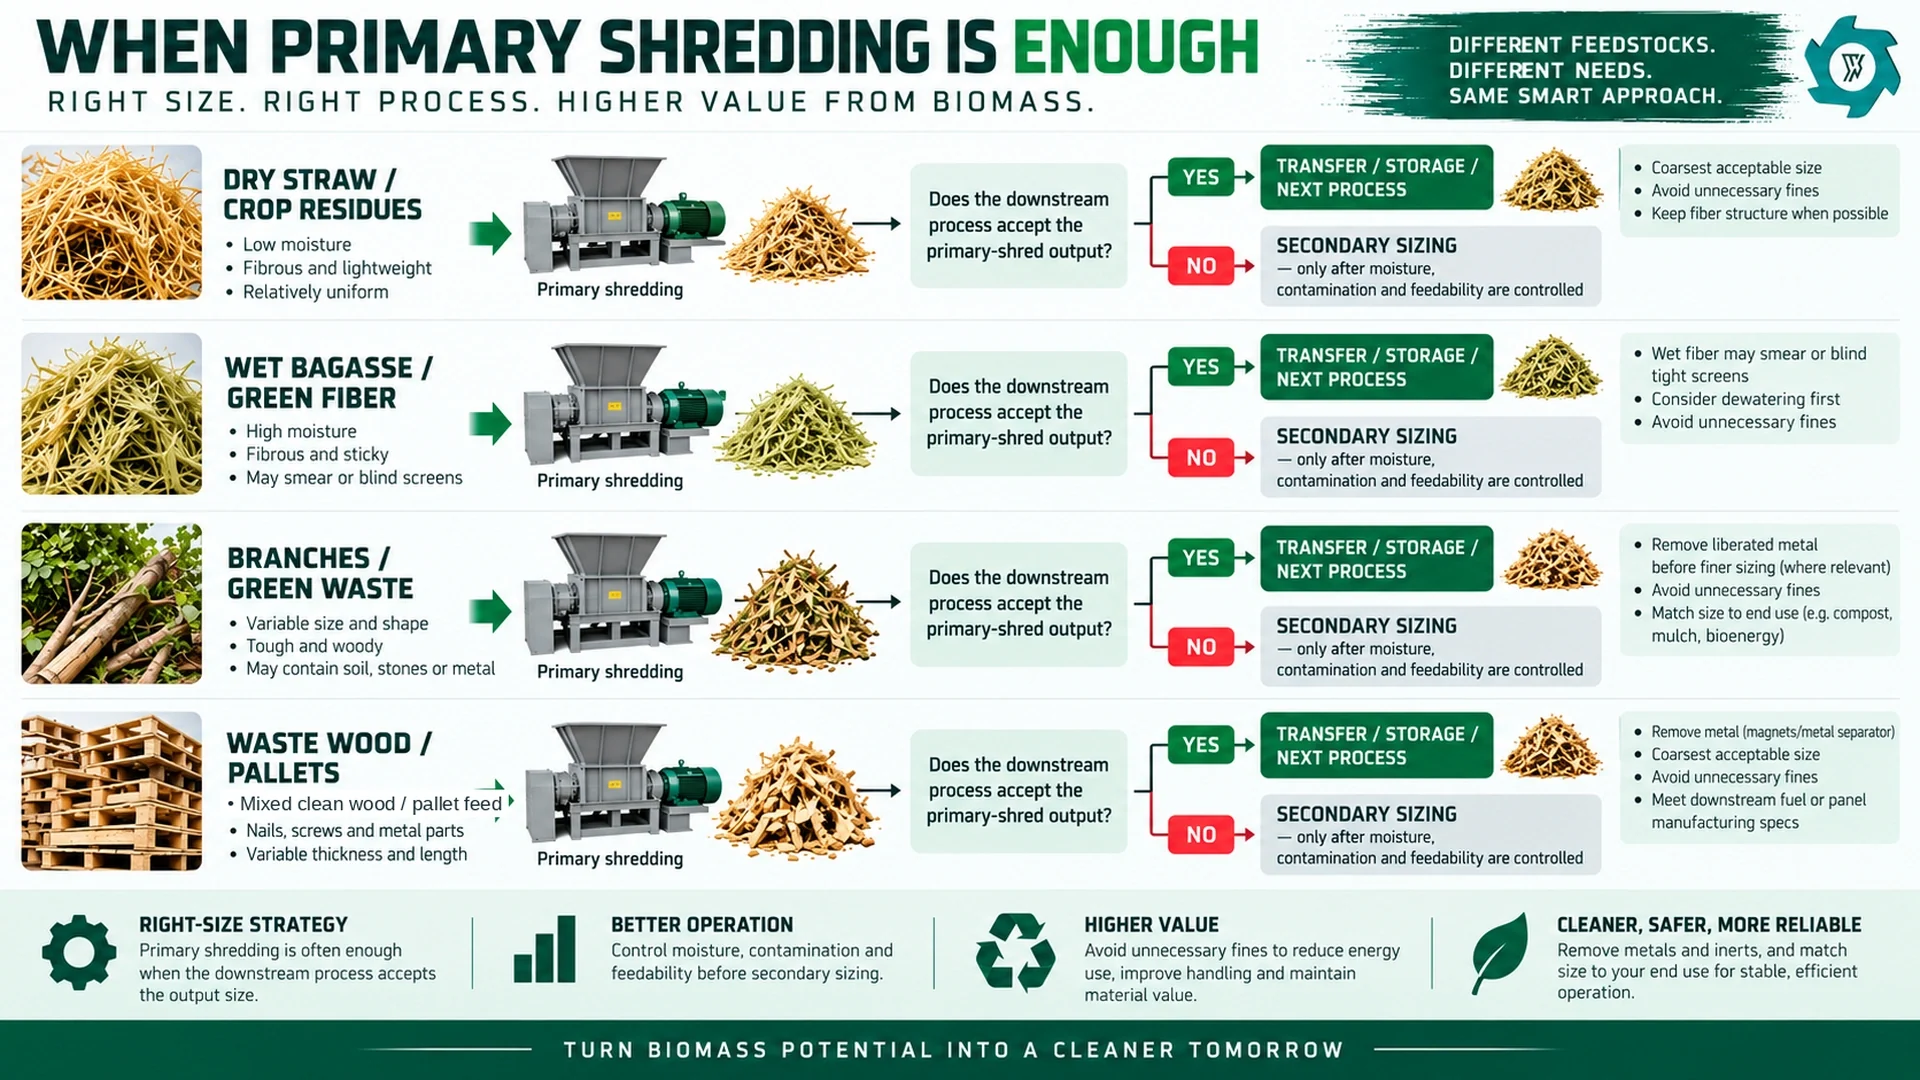
Quando a britagem secundária ganha seu espaço
Primeiro, a próxima máquina tem um limite rígido de tamanho de alimentação. A entrada do secador,
o alimentador helicoidal, o densificador, o reator ou outra etapa de conversão podem não
tolerar os pedaços mais longos provenientes da trituração primária. Se esses pedaços
causarem repetidamente entupimentos ou picos de carga, um segundo estágio pode resolver o
problema de forma mais confiável do que pedir aos operadores que o removam manualmente.
Em segundo lugar, o destino precisa de uma distribuição mais precisa. Se uma linha produzir muitas peças aceitáveis, mas também uma fração de material acima do tamanho permitido que persiste, o projeto deve quantificar essa
fração. Uma peneira pode, então, direcionar apenas o material de tamanho excessivo para a
trituração secundária, enquanto a fração aceitável passa direto por ela. Esse caminho seletivo
costuma ser mais eficiente do que enviar 100% do material para o
estágio de trituração mais fina.
Em terceiro lugar, a produção de pellets, briquetes ou outros produtos de densificação pode
exigir uma matéria-prima mais fina e mais homogênea. Esse processo deve ser projetado
partindo da máquina de densificação. A ordem de secagem, a distribuição de umidade
e as condições do moinho são tão importantes quanto a abertura nominal da peneira. O biomassa
guia de pré-tratamento para a produção de pellets aborda essa
preparação específica para a fase posterior com mais detalhes.
Em quarto lugar, a madeira residual triturada na etapa primária pode ainda ser muito grossa para atender às
especificações do cliente quanto a combustível, tábuas ou cavacos. Nesse caso, a sequência
deve, normalmente, permitir que pregos e outras peças ferrosas soltas sejam
removidos antes da etapa de trituração mais fina. O objetivo é proteger a máquina de
trituração secundária e evitar a fragmentação repetida de contaminações evitáveis.
Em quinto lugar, a estabilidade do processo pode justificar o uso de peças de tamanho maior quando uma pequena
fração de peças longas causa repetidamente o bloqueio do alimentador seguinte.
Não alimente o estágio secundário com material em estado não controlado
Uma máquina de segundo estágio costuma ser menos tolerante a variações do que um
triturador primário. Ela não deve ser usada para mascarar problemas na etapa inicial do processo.
A biomassa fibrosa úmida é o exemplo mais claro. O bagaço, os resíduos de culturas verdes
e a palha úmida podem dobrar, manchar ou compactar-se em vez de se fraturarem
de forma limpa. Peneiras de malha fina podem entupir, e uma máquina que apresenta bom desempenho com
material seco pode perder rapidamente a produtividade ao encontrar bolsões úmidos. Se o
estágio secundário depender de uma peneira, estabeleça uma faixa de umidade aceitável
e teste o material normal mais úmido.
Metais e pedras também devem ser separados antes da trituração mais fina,
sempre que possível. Paletes, madeira de demolição e resíduos coletados em campo
podem conter pregos, arame, pedras ou terra. A trituração primária pode
liberar peças ferrosas incrustadas, de modo que um ímã possa removê-las antes
da máquina secundária. O resíduos
processo de reciclagem de madeira mostra por que o controle de contaminação deve ser feito
entre as etapas quando a matéria-prima inclui paletes, tábuas ou
madeira mista.
O controle da taxa de alimentação também é importante. Um triturador de segundo estágio deve receber
uma carga dosada, e não a descarga cíclica de uma carregadeira ou um fardo inteiro
desmoronando de uma só vez. Uma esteira tampão, uma tremonha de compensação ou uma
transferência controlada muitas vezes podem melhorar o desempenho do triturador secundário mais do que simplesmente
instalar um motor maior.
O custo oculto do “tornar mais pequeno”: energia, desgaste, multas e poeira
A redução do tamanho das partículas tem um custo. Estudos sobre a trituração de biomassa demonstram repetidamente
que o consumo de energia aumenta à medida que o tamanho das partículas é reduzido
e que propriedades do material, como a umidade, influenciam o
resultado.[1] Estudos sobre a trituração em múltiplas etapas
de resíduos florestais revelaram que a divisão em etapas poderia reduzir o consumo de energia em comparação com
uma trituração de grande porte realizada em uma única etapa nas condições testadas, mas
o resultado ainda dependia da umidade e do tamanho
alvo.[3] A lição não é que toda
linha precise de mais estágios. É que a taxa de redução escolhida e a forma como ela
é distribuída entre os estágios devem ser testadas no material real.
O desgaste aumenta pela mesma razão. São necessários mais elementos de contato para criar
uma área de superfície maior e uma distribuição mais concentrada. Peneiras, martelos, lâminas,
revestimentos e rolamentos passam a ter uma carga de trabalho adicional. Se solo abrasivo entrar
junto com raízes ou resíduos do campo, o desgaste pode aumentar ainda mais.
A biomassa seca e quebradiça também pode gerar uma fração maior de partículas finas. Isso pode
reduzir o rendimento comercializável se o cliente preferir lascas em vez de pó, e
pode aumentar o trabalho de limpeza e controle de poeira. A OSHA trata especificamente
o acúmulo de poeira combustível e os sistemas de coleta de poeira como
riscos relacionados à ignição e à limpeza que exigem controles de risco
adequados.[4] Uma decisão de compra que
preveja a moagem fina deve, portanto, levar em conta o tratamento do pó.
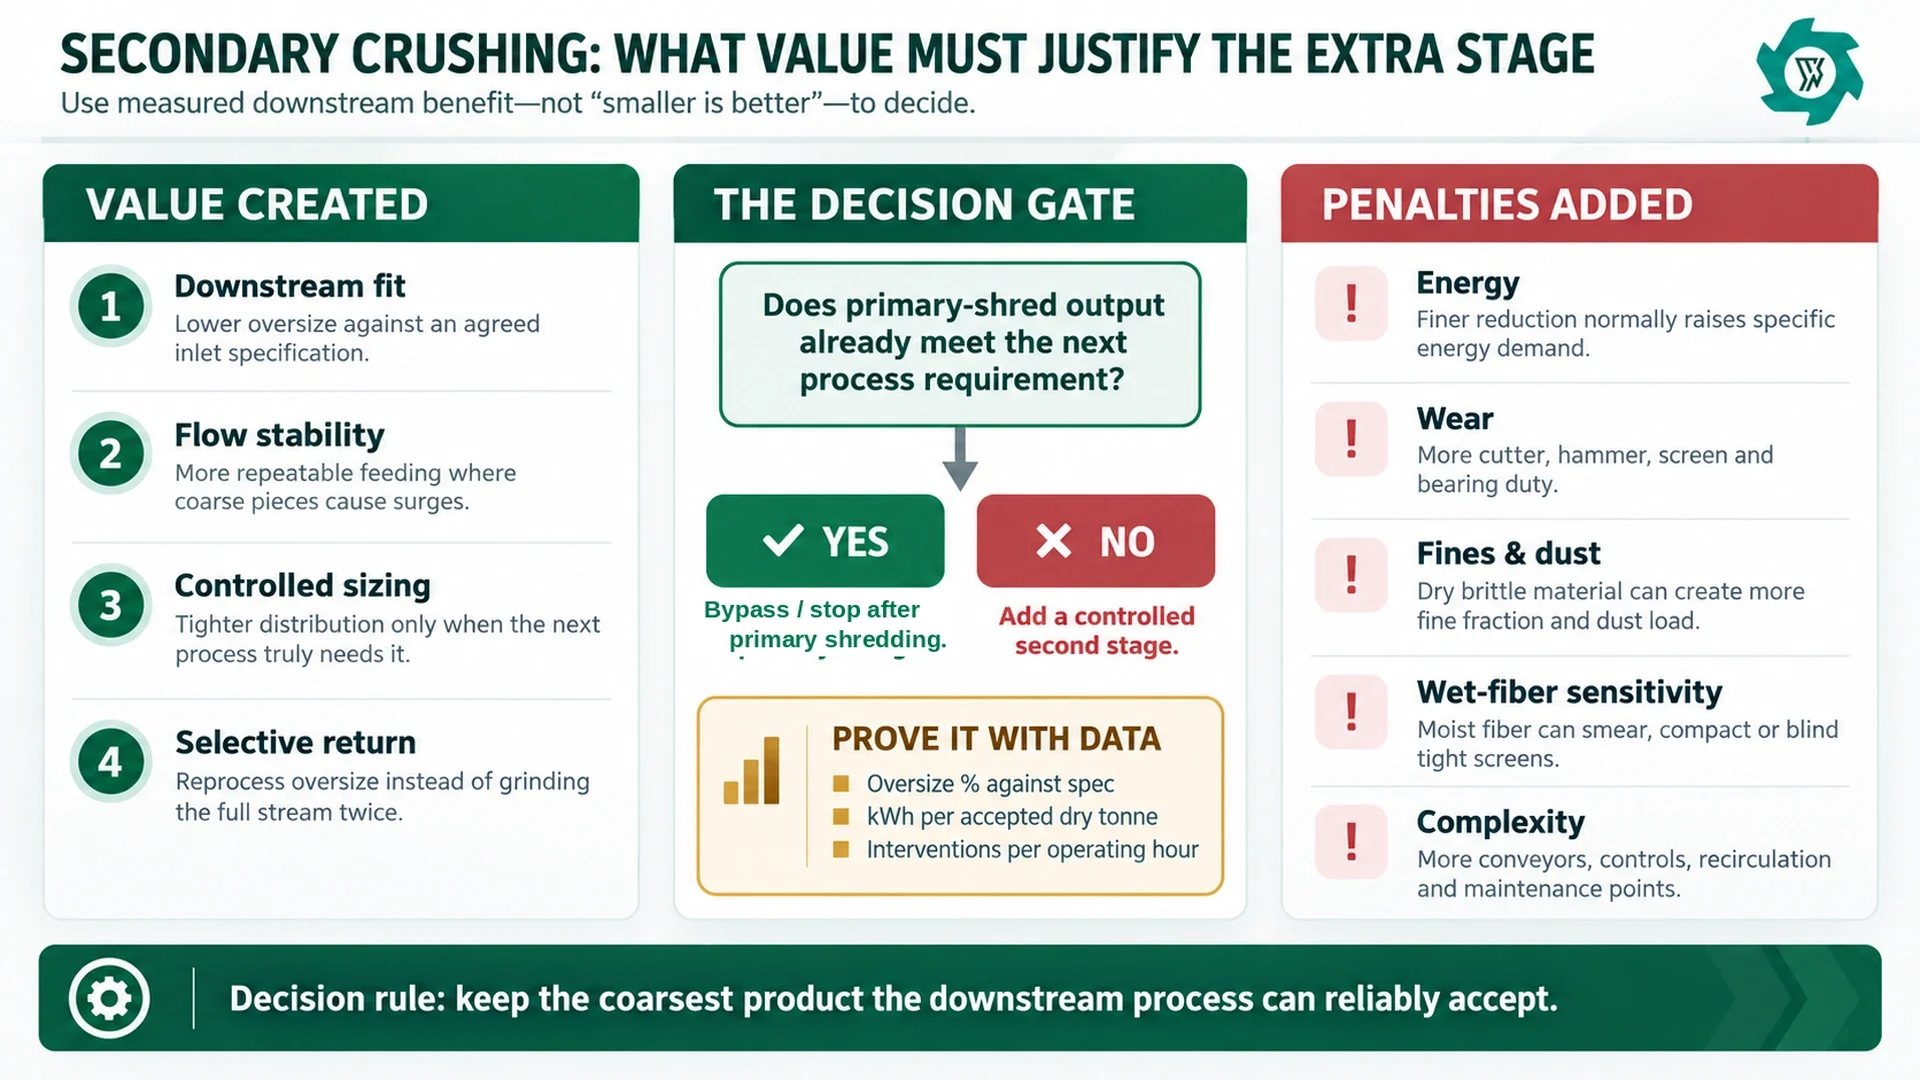
Considere um ciclo de filtragem e retorno antes de processar o fluxo completo duas vezes
Instale uma peneira adequada após a trituração primária e meça a
massa que atende às especificações da etapa seguinte. Se a maior parte do material for
aceitável, encaminhe essa fração para a próxima etapa e retorne apenas o material acima do tamanho permitido para uma
etapa secundária ou para um recorte controlado. O fluxo aceito nunca deve ser
recirculado simplesmente porque o diagrama da planta apresenta um circuito fechado.
Esse arranjo pode reduzir o trabalho desnecessário, mas tem suas limitações. Fibras
úmidas podem obstruir as telas. Tiras longas podem se orientar e passar por
aberturas que não refletem seu comprimento real. A abertura da tela
não corresponde automaticamente ao tamanho final das partículas. O teste
deve, portanto, medir a distribuição real do produto e a fração mássica
recirculada, em vez de se basear na abertura nominal.
O circuito de retorno também precisa de um limite de rendimento. Uma linha pode parecer
produtiva enquanto o mesmo material circula repetidamente. Relate separadamente a
alimentação de material novo, o produto aceito e a massa de retorno. Se o volume de
retorno de peças fora do tamanho permitido se tornar excessivo, a configuração do cortador primário ou a
carga de trabalho do estágio secundário devem ser reconsideradas.
Opções de rotas específicas para cada matéria-prima
A mesma lista de equipamentos pode apresentar um comportamento muito diferente dependendo do
tipo de biomassa. A tabela abaixo mostra como a decisão sobre a etapa muda de acordo com
o comportamento do material.
| Matéria-prima | Prioridade na fase inicial | Quando o dimensionamento secundário pode ajudar | Motivo para adiá-lo ou ignorá-lo |
|---|---|---|---|
| Palha seca e resíduos de colheita | Abrir os fardos, cortar as fibras longas, estabilizar a alimentação volumétrica | A densificação ou conversão a jusante requer uma rede de distribuição comprovada e de menor porte . | A baixa densidade e as fibras longas podem limitar a alimentação antes da potência do motor; a trituração excessiva aumenta a poeira |
| Bagaço úmido ou fibra verde | Mantenha o caminho de descarga desobstruído e evite a compactação | Depois que a umidade for controlada e for comprovado que o tamanho a jusante está em conformidade | A fibra úmida pode manchar, formar pontes ou obstruir as telas finas |
| Galhos e resíduos verdes | Aceita diâmetros máximos de galhos e formatos irregulares sem a necessidade de intervenções repetidas | Um cliente ou uma unidade de compostagem precisa de uma fração controlada | A estrutura lenhosa grossa pode ser útil; o solo acelera o desgaste |
| Resíduos de madeira e paletes | Reduzir o volume da madeira e retirar pregos ou ferragens | Um cliente do setor de combustíveis, papelão ou cavacos precisa de material mais fino | Remova o metal liberado antes da etapa de refinamento, sempre que possível |
| Resíduos agrícolas mistos | Alterações no buffer em termos de densidade aparente, umidade e composição dos componentes | Existe uma receita estável para a segunda etapa da mistura aprovada | Uma descrição da ração com base na média anual pode ocultar frações úmidas ou duras que predominam na operação |
O segredo é adequar o percurso à janela de material. Se um projeto prevê palha seca em uma estação e resíduos de colheita úmidos
em outra, pode ser necessário um desvio em torno do estágio secundário,
peneiras diferentes ou uma receita operacional diferente, em vez de um
percurso de fluxo permanente.
Teste de aceitação em fábrica: comprovar que o segundo estágio gera um resultado útil
Uma linha de produção em duas etapas deve ser considerada como um processo. O limite do teste deve começar com a matéria-prima
representativa pesada e terminar com o produto aceito pesado, além de todos os
fluxos secundários relevantes.
Registre a identidade da matéria-prima, a forma em que é recebida, a faixa de umidade,
a contaminação, a taxa de alimentação e os maiores pedaços normais. Pese a matéria-prima
fresca e colete amostras representativas de umidade. Nos casos em que os KPIs em base seca são
relatados, colete também amostras representativas de umidade do produto aceito.
Pesar e relatar separadamente: produto aceito; peças fora do tamanho ou devolvidas;
finos ou pó coletados; rejeitos metálicos; outros rejeitos; material retido
; e diferença inexplicável. O material retido é aquele que
fica fisicamente nos transportadores, câmaras, funis ou peneiras ao final
do processo. A diferença inexplicável não é a mesma coisa e não deve
ser usada como uma categoria residual de conveniência.
Registre os dados operacionais em tempo real: tempo de funcionamento estável, tempo
transcorrido, reversões, paradas, sobrecargas, intervenções do operador, reinicialização
manual, mudanças na tela, potência do triturador e o estado das peças de desgaste. Se
uma intervenção exigir acesso a uma zona de perigo, o isolamento de energia e
a verificação são essenciais; as orientações da OSHA sobre riscos de máquinas alertam especificamente
contra a limpeza ou reparo sem os procedimentos adequados de desenergização e
bloqueio.[5]
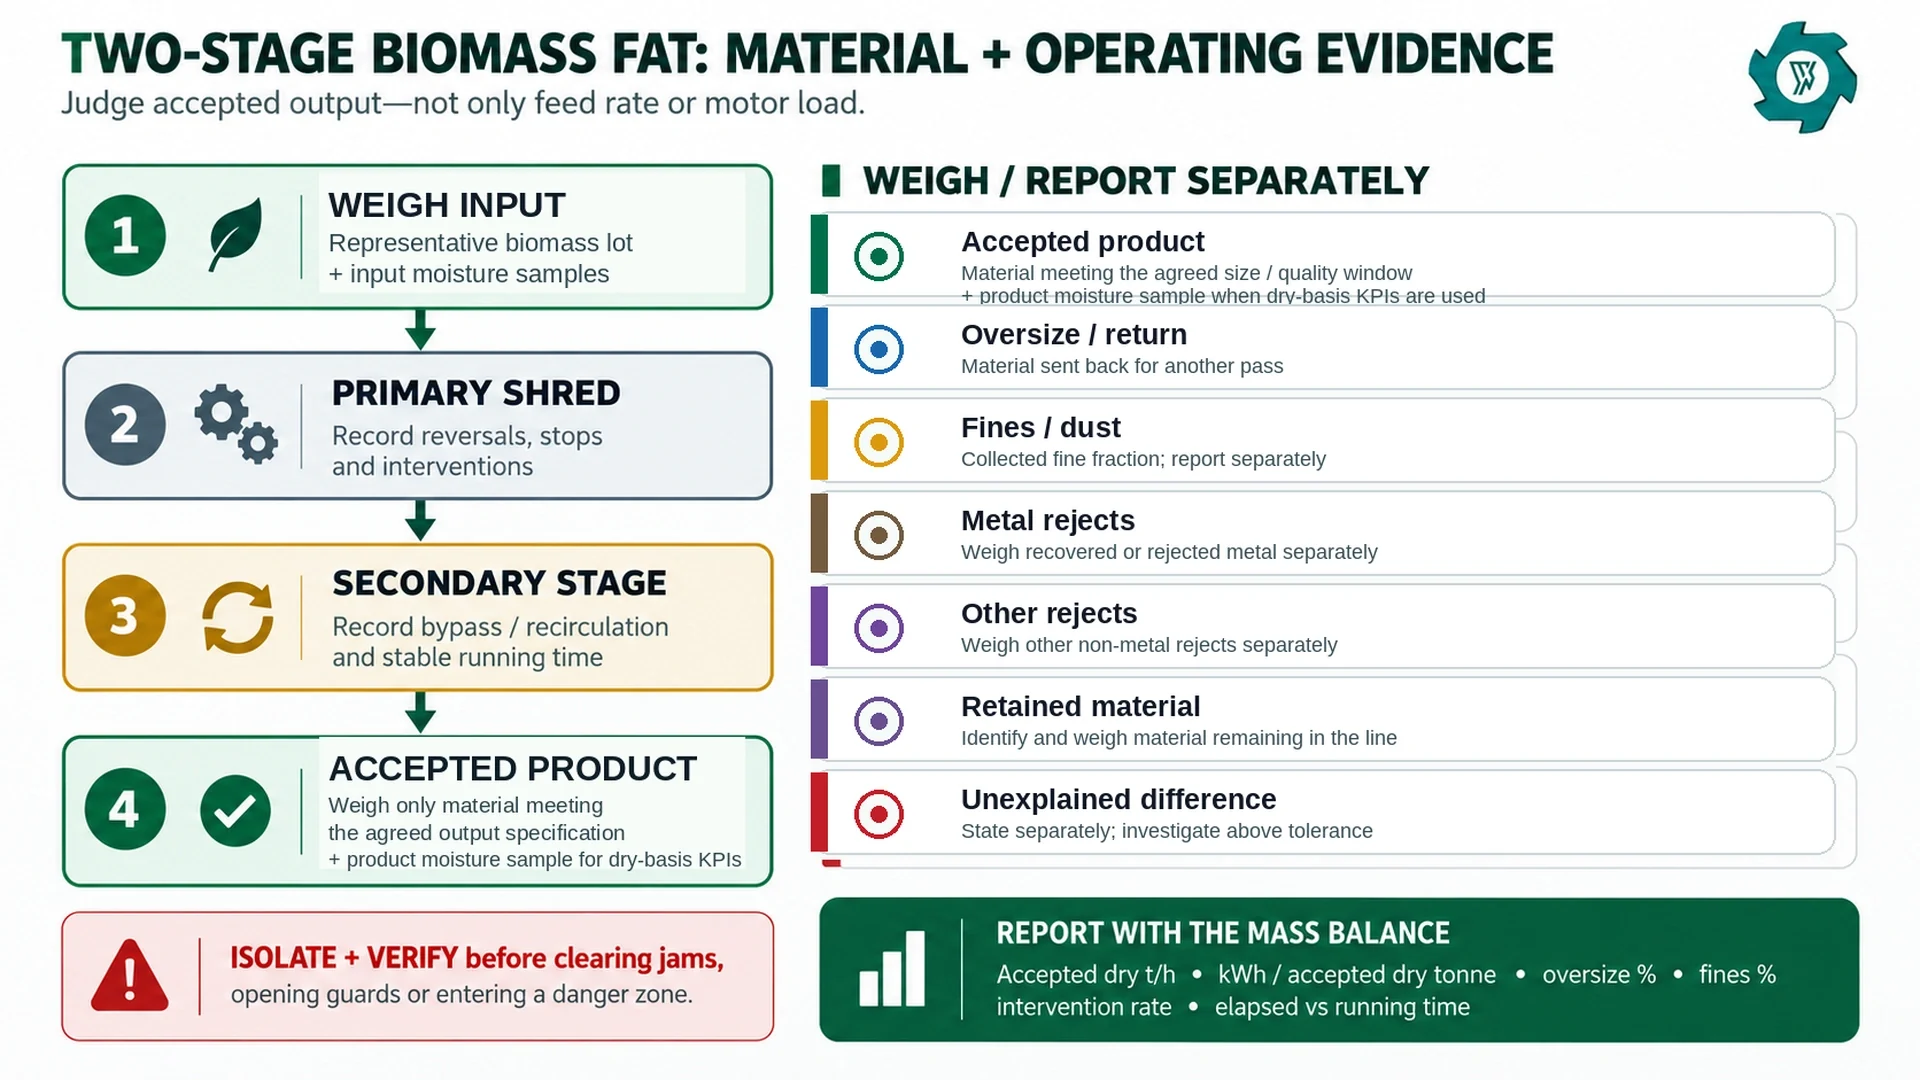
Utilize três KPIs que indiquem se vale a pena manter a segunda etapa
O primeiro KPI é rendimento de produtos aceitos: aceito
produto dividido pelo total de matéria-prima pesada no mesmo intervalo de teste. Se
a trituração secundária gerar mais partículas finas ou rejeitos sem melhorar
a aceitação nas etapas posteriores, sua contribuição para o rendimento pode ser negativa, mesmo que
o rendimento bruto pareça alto.
O segundo KPI é energia específica por tonelada seca
aceita. Meça a energia total da linha ou a energia do estágio relevante,
corrija o rendimento para a base seca quando a umidade variar e
divida pelo material que realmente atende às especificações de aceitação.
Isso permite que duas receitas sejam comparadas de forma justa quando uma delas recircula mais
material acima do tamanho permitido.
O terceiro KPI é intervenções por hora de operação. Um
produto mais fino não representa uma melhoria se os operadores precisarem remover repetidamente
resíduos de embalagem, crivas entupidas ou calhas de transferência. Rastreie onde cada
intervenção ocorre e relacione-a ao lote de matéria-prima, à umidade e
à receita operacional.
Adicione a porcentagem de peças acima do tamanho e a porcentagem de partículas finas a esses três KPIs quando
a especificação do produto indicar que elas são importantes.
Aquisição questões que evitam a aquisição desnecessária de um segundo triturador
Peça ao fornecedor que apresente cotações separadas para as opções de sistema de estágio único e de dois estágios,
sempre que ambas forem tecnicamente viáveis. Compare a taxa de produção aceita,
a distribuição final, a potência instalada, as peças de desgaste, a necessidade de controle de poeira
e a área ocupada.
Caso a planta venha a processar materiais com diferentes necessidades de classificação por tamanho,
solicite um desvio. Defina também o tamanho máximo de entrada da máquina secundária,
a faixa de umidade, os limites de contaminação e o pico admissível. Se
a peneiração gerar um fluxo de retorno, indique para onde ele retorna e como
a recirculação será medida durante os testes de aceitação.
Erros comuns na concepção de uma linha de biomassa de dois estágios
Erro 1: considerar a abertura nominal da tela como o tamanho garantido
do produto. As partículas de biomassa são irregulares e fibrosas.
A orientação, a forma e o comportamento à fratura são importantes. Verifique a distribuição
da produção com amostras.
Erro 2: considerar o material recirculado como nova
produção. A alimentação de matéria-prima fresca e o retorno de material acima do tamanho padrão devem ser medidos
separadamente. Caso contrário, uma alta taxa de circulação interna pode fazer com que um processo fraco
pareça produtivo.
Erro 3: utilizar um único valor médio de umidade. As
bolsas úmidas podem influenciar significativamente o comportamento da trituração fina, mesmo quando a amostra, em média,
parece estar dentro dos padrões. Especifique um intervalo normal e uma condição máxima aceitável
.
Erro 4: realizar a trituração fina antes de remover a contaminação
evidente. A sujeira aumenta o desgaste; o metal pode danificar os componentes de precisão;
os contaminantes fragmentados podem se tornar mais difíceis de remover
posteriormente.
Erro 5: adicionar uma segunda etapa só porque o fluxograma
de um concorrente possui uma. O processo de recebimento, e não o diagrama, deve
determinar o ponto de parada.
Erro 6: medir apenas em toneladas por hora. Um teste de aceitação
útil também mede o rendimento aceito, o material acima do tamanho, as partículas finas, o consumo de energia,
as intervenções e o tempo decorrido.
Lista de verificação para a decisão final
Antes de adquirir ou implementar a britagem secundária, responda a sete perguntas.
Qual é, exatamente, o requisito a jusante que a produção primária não atende? Qual a proporção
da corrente primária que está, de fato, fora desse requisito? É possível reprocessar apenas o
material sobredimensionado? A alimentação secundária está seca, limpa e dosada
o suficiente para garantir uma operação confiável? Que consumo adicional de kWh, desgaste e geração de poeira
essa etapa acrescenta? O rendimento do produto aceito melhora? O resultado
pode ser repetido nos lotes de alimentação normais mais úmidos, mais difíceis e mais variáveis
?
Se essas questões tiverem respostas claras e baseadas em evidências, um caminho em duas etapas
pode ser um projeto de processo sólido. Caso contrário, a opção de engenharia mais segura
geralmente é manter a linha mais simples, testar adequadamente o produto
primário e adicionar uma redução mais profunda somente quando o processo a jusante
comprovar que isso é necessário.
PERGUNTAS FREQUENTES
Qual é o principal indício de que é necessário realizar a britagem secundária?
O sinal mais evidente é uma falha constatada na produção do triturador primário em relação a um requisito posterior no processo, como excesso de partículas acima do tamanho permitido, entupimentos repetidos no alimentador, uma distribuição granulométrica inaceitável ou um processo de densificação que exija uma preparação mais fina.
Uma peneira pode substituir a britagem secundária?
Uma peneira pode separar o material dentro das especificações do material acima do tamanho permitido, mas, por si só, não reduz o tamanho. Se apenas uma pequena fração estiver acima do tamanho permitido, a peneiração, combinada com o retorno seletivo ao britador, pode ser mais eficiente do que enviar todo o fluxo para um segundo estágio de redução.
A biomassa úmida deve ser encaminhada diretamente para um triturador secundário?
A biomassa fibrosa úmida pode manchar, compactar ou obstruir peneiras de malha fina. Verifique primeiro o teor de umidade, a capacidade de alimentação e o comportamento na descarga; a secagem ou um percurso mais aberto podem ser mais confiáveis antes da classificação por malha fina.
Como deve ser verificada a capacidade de biomassa em duas etapas?
Utilize uma operação cronometrada representativa e registre, como fluxos separados, a matéria-prima pesada, o produto aceito, o material fora do padrão ou devolvido, as partículas finas ou pó, as rejeições metálicas, outras rejeições, o material retido e a diferença inexplicável. Colete amostras representativas de umidade da matéria-prima e do produto aceito quando forem relatados KPIs com base em massa seca. Registre o tempo de operação, o tempo decorrido, as intervenções e o consumo de energia, para que seja possível calcular as toneladas secas aceitas por hora e os kWh por tonelada seca aceita.
Peça um orçamento agora
Envie fotos da matéria-prima, os níveis de umidade normal e máxima, o tamanho máximo de entrada, a contaminação, a capacidade de produção exigida e a faixa de granulometria aceitável pelo processo de recebimento. A YUXI pode comparar uma rota que utilize apenas a etapa primária com uma configuração de duas etapas e definir os dados experimentais necessários antes da inclusão da segunda etapa de redução.
Mensagem on-line