


 Solicitar presupuesto


Centro de productos
-
- Línea de trituración y reciclaje de biomasa
- Línea de OCC para la fabricación de pasta de papel en seco y el reciclaje de cartón
- Línea de reciclaje de chatarra de aluminio
- Línea de reciclaje de residuos de automóviles
- Línea de reciclaje de frigoríficos usados
- Línea de reciclaje de radiadores de cobre y aluminio
- Línea de reciclaje de rotores de motor
- Línea de reciclaje de alambre de cobre
- Línea de reciclaje de cartuchos de tinta usados
- Línea de reciclaje de chatarra de aluminio UBC
Solicita un presupuesto
Póngase en contacto con nosotros


Una línea de biomasa no mejora simplemente por tener más
máquinas. Empieza por comprobar el estado del material tras la trituración primaria. Si el proceso siguiente ya puede procesarlo, una segunda trituradora puede aportar pocos beneficios. Una reducción adicional del tamaño puede suponer un mayor consumo de energía, un desgaste más rápido, más partículas finas y polvo, así como una recirculación o un mantenimiento adicionales, sin que ello mejore el valor del producto final.
Si el producto de la primera etapa sigue siendo demasiado grueso, demasiado variable o demasiado difícil
de dosificar para la siguiente máquina, puede estar
justificada una segunda etapa de reducción. Por lo tanto, la decisión debe tomarse en el punto de traspaso entre
los procesos. Cuanto más amplio sea el biomasa
línea de trituración y reciclaje Se puede configurar con alimentación, trituración primaria,
separación, clasificación secundaria opcional, cribado, control de polvo
y descarga.
Utilícelas ambas únicamente cuando la salida principal no cumpla un requisito definido en la fase posterior del proceso
La trituración primaria es, principalmente, una operación de conformación y flujo. Descompacta
el material, acorta las fibras largas, reduce las ramas voluminosas o
los tablones, y transforma una carga de entrada irregular en algo que una
cinta transportadora, un imán, un depósito de almacenamiento o una máquina posterior puedan manejar de forma uniforme.
La trituración secundaria es una operación de clasificación más profunda. Aplica más
corte, impacto o rotura repetida una vez que el material ya se ha
hecho apto para su alimentación. En este contexto, “trituración secundaria” se refiere a una tarea de reducción de tamaño posterior a la
trituración primaria, más que a un tipo específico de máquina. Dependiendo de la
materia prima y del rendimiento requerido, esa tarea puede realizarla un molino de martillos,
una trituradora fina u otra máquina de reducción controlada.
Conserva el producto de mayor granulometría que
el proceso siguiente pueda aceptar de forma fiable. Añadir una trituración secundaria
solo cuando un requisito por escrito de la fase posterior del proceso, una prueba representativa o
una medición de la fracción sobredimensionada demuestre que el material triturado en la fase primaria
no es lo suficientemente bueno.
Entre los motivos habituales para añadir una segunda etapa se incluyen un tamaño máximo
de partícula más pequeño, una distribución granulométrica más ajustada, una abertura de alimentación
que rechaza repetidamente piezas largas, un proceso de densificación o conversión
que requiere una preparación más fina, o una fracción de sobredimensionamiento persistente
que no puede resolverse únicamente mediante los ajustes de la trituradora primaria. Motivos
no A esto hay que añadir la idea de que “cuanto más pequeño, mejor”, la capacidad no aprovechada
del motor, el esquema de proceso estándar de un proveedor o el deseo de ofrecer un
tamaño de salida nominal sin comprobar qué es lo que realmente
necesita el proceso receptor.
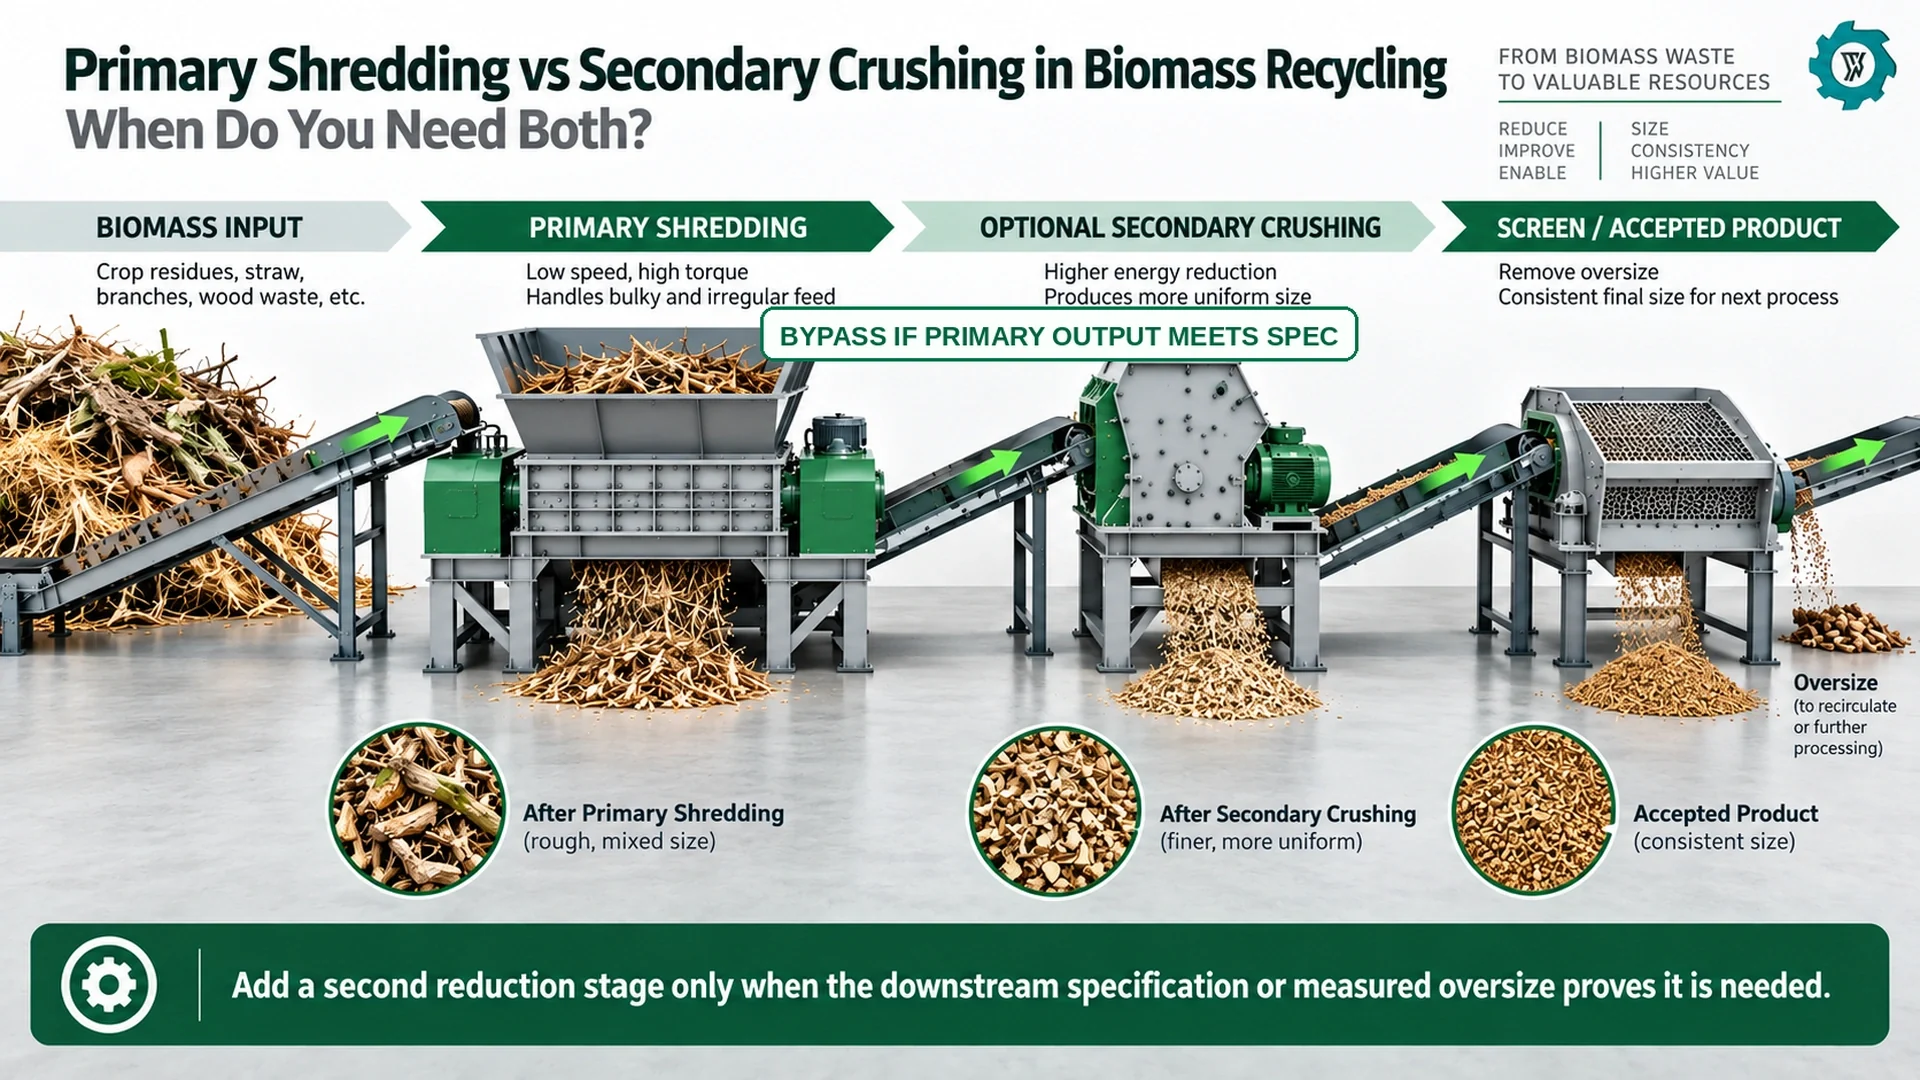
La trituración primaria y la trituración secundaria resuelven diferentes limitaciones del proceso
A menudo se habla de estas dos etapas como si fueran simplemente versiones de gran y
pequeña precisión de la misma máquina. Esto pasa por alto la razón técnica
que justifica esta división en etapas. Una máquina primaria recibe la mayor variedad de materiales. Una
máquina secundaria debería recibir una carga más limitada y mejor controlada
.
| Pregunta | Trituración primaria | Trituración secundaria |
|---|---|---|
| Tarea del proceso principal | Desmenuzar, acortar y reducir la biomasa voluminosa o irregular | Reducir aún más una alimentación ya controlada para cumplir un requisito posterior más estricto |
| Estado del pienso | Fardos, tallos largos, ramas, trozos de palés, madera variada, residuos vegetales | Material pretriturado y dosificado dentro de unos límites definidos de tamaño, humedad y contaminación |
| Las pruebas más importantes | Alimentación estable, descarga controlable, tasa de reversión, intervenciones, comportamiento óptimo de la pieza | Distribución final, fracción sobredimensionada, energía por tonelada aceptada, partículas finas, desgaste y estado de la criba |
| Avería típica por uso excesivo | Una reducción primaria excesiva ralentiza la línea antes de que se eliminen los contaminantes | Consumo energético innecesario, polvo, desgaste y recirculación; la fibra húmeda puede manchar u obstruir las rejillas |
| El mejor lugar para hacer una parada | Cuando el resultado ya es aceptable para el proceso siguiente | Cuando se alcance el tamaño final acordado o se cumpla la ventana de proceso |
Un otro biomasa
Guía comparativa entre trituradora y molino de martillos Resulta útil cuando la cuestión a la hora de comprar es
qué mecanismo de la máquina se adapta a una función concreta. En este caso, la decisión es
diferente: aunque un molino secundario sea técnicamente capaz, ¿el
proceso necesita realmente esa función adicional?
Las investigaciones sobre la trituración de biomasa respaldan la necesidad de evitar
una reducción innecesaria del tamaño de las partículas. La demanda energética específica suele aumentar a medida que
el tamaño deseado se reduce, y la humedad puede agravar aún más
las dificultades que plantea la trituración fina.[1]
Los ensayos realizados con un molino de martillos equipado con instrumentos de medición sobre pasto varilla, paja de trigo y rastrojos de maíz
también demostraron que la energía necesaria para la reducción de tamaño varía considerablemente en función de
las condiciones de funcionamiento y la distribución granulométrica deseada, en lugar de
ser un valor fijo de la máquina.[2]
La primera decisión: ¿puede seguir adelante la salida de la trituradora primaria tal y como está?
Antes de especificar una segunda máquina, defina el proceso de recepción. El equipo receptor puede tener en cuenta
la dimensión máxima, la fracción másica por encima de un determinado tamaño, la longitud de la fibra,
la densidad aparente, la tendencia a formar puentes, la humedad, la contaminación o la estabilidad
de la velocidad de alimentación.
Por ejemplo, una cinta transportadora puede tolerar un producto de granulometría gruesa, pero fallar ante
raras tiras largas que forman un puente en un punto de transferencia. Ese problema puede resolverse mediante
la geometría de la cuchilla, la orientación de la alimentación o un bucle de retorno de mayor tamaño. Un sistema de combustible
para calderas puede aceptar una fracción gruesa amplia siempre que su alimentador
se mantenga estable. El compostaje puede beneficiarse de la estructura leñosa que se
perdería si todo se redujera a partículas finas. Una línea de pellets, por
el contrario, puede necesitar un rango de alimentación mucho más restringido antes de la prensa de pellets,
pero la etapa de molienda fina suele estar justificada por ese requisito
de los pellets más que por una norma genérica sobre biomasa.
Defina el margen de aceptación en términos cuantificables. Entre los parámetros útiles
se incluyen el tamaño máximo aceptado de las piezas, el porcentaje en masa de piezas sobredimensionadas,
la distribución granulométrica cuando sea pertinente, el rango de humedad, los contaminantes prohibidos,
la densidad aparente esperada, la fracción de fibras largas permitida y
la tasa de producción aceptada requerida. Si la muestra de trituración primaria cumple
dicho rango durante un ciclo representativo, la segunda etapa aún no
se ha justificado.
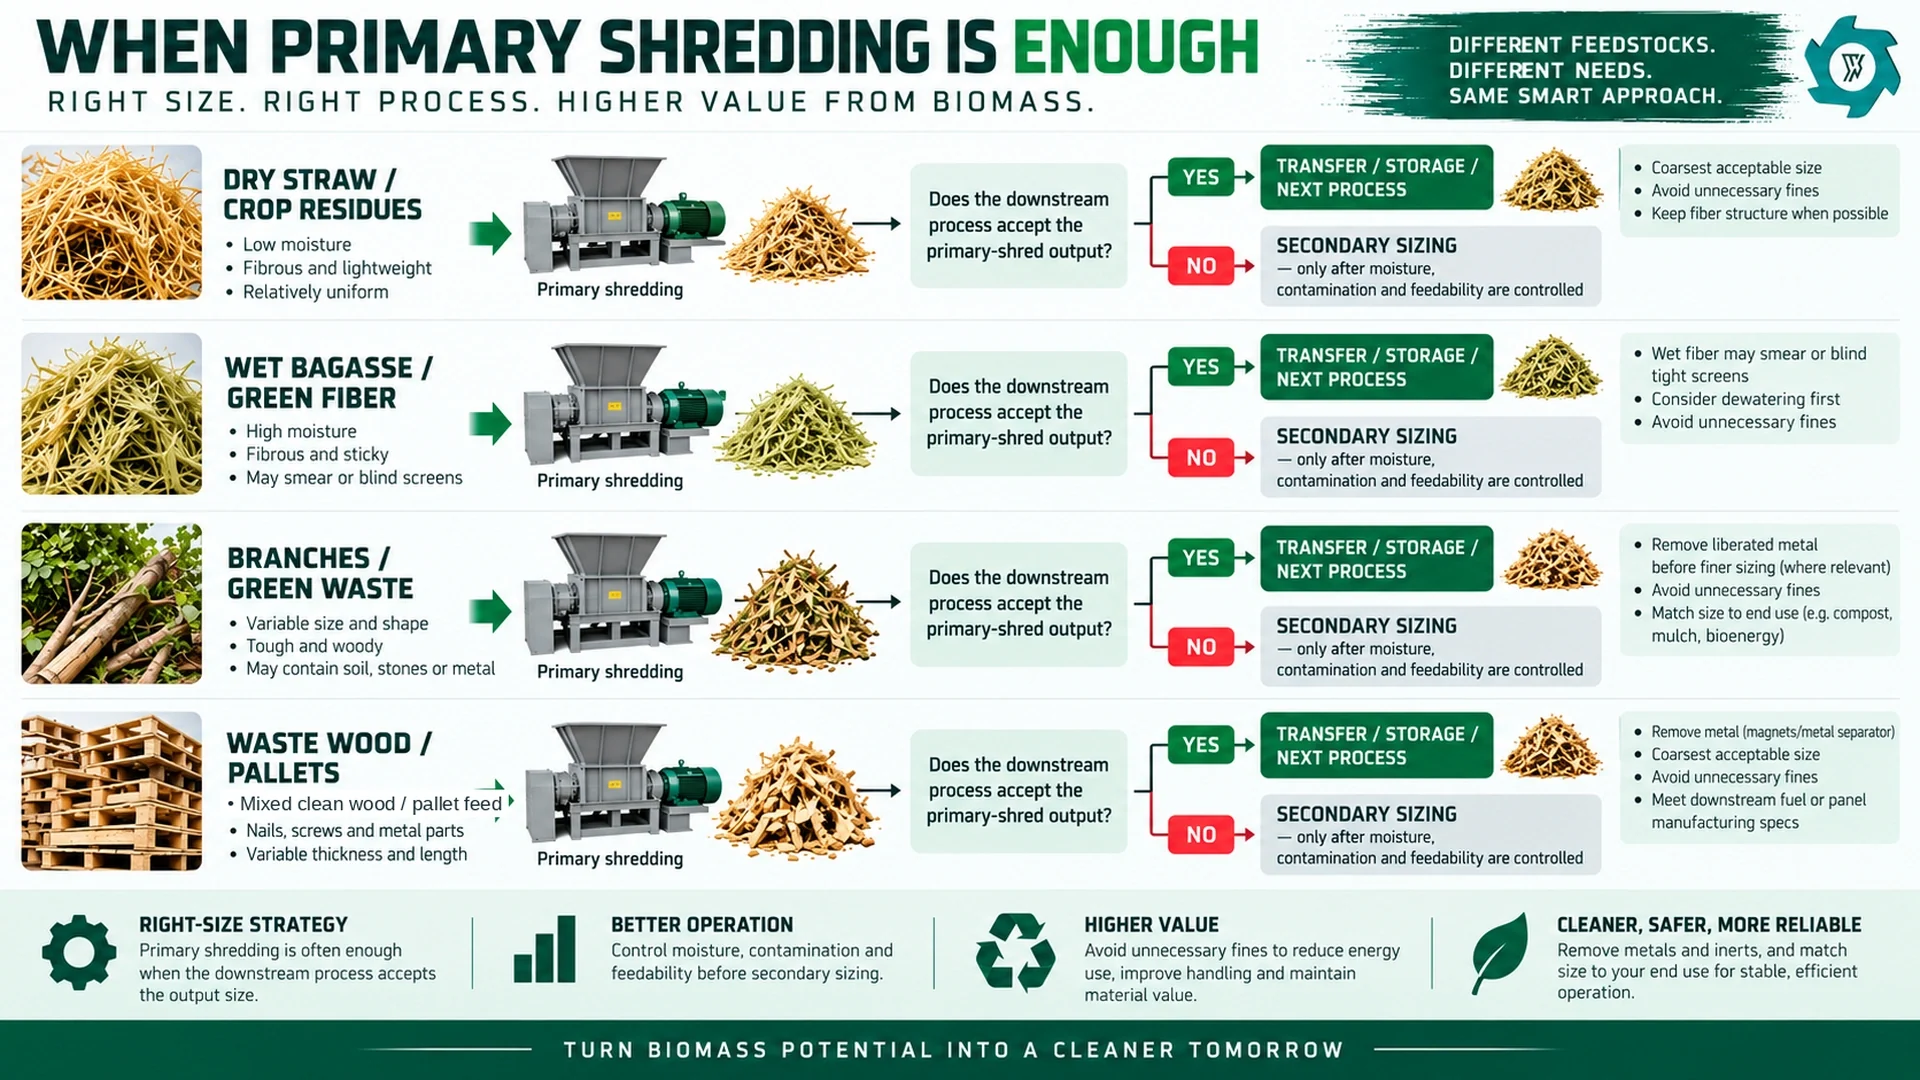
Cuando la trituración primaria por sí sola suele ser el mejor proceso
Un proceso de una sola etapa resulta interesante cuando la operación posterior da más importancia
a la fluidez y a que el producto tenga una forma manejable que al tamaño fino. Además, es más
flexible cuando la materia prima varía según la temporada.
En el caso de los residuos verdes destinados a la elaboración de compost, la trituración primaria
puede ser suficiente para crear la superficie y la capacidad de mezcla necesarias, al tiempo que se conserva
la estructura leñosa. Triturar todo el flujo hasta obtener una textura más fina puede generar más partículas finas
y hacer que el material húmedo rico en hojas resulte más difícil de cribar. El análisis detallado verde
proceso de reciclaje de residuos explica por qué la posición de la criba y el
retorno de material sobredimensionado deberían estar vinculados a la fórmula del compost, en lugar de considerarse un
requisito universal de clasificación fina.
La preparación preliminar del combustible también puede detenerse tras la reducción primaria cuando
se haya comprobado que el sistema de manipulación y combustión del combustible es capaz de aceptar
ese producto. El punto de parada adecuado es el tamaño máximo práctico
que aún pueda pasar por los equipos de almacenamiento, dosificación y combustión
sin que se produzcan puentes de material inaceptables ni variaciones en la alimentación.
Cuando la trituración secundaria se gana su lugar
En primer lugar, la siguiente máquina tiene un límite estricto en cuanto al tamaño de la materia prima. Es posible que la entrada de un secador,
un alimentador de tornillo, un densificador, un reactor u otra etapa de transformación no
pueda admitir las piezas más largas procedentes de la trituración primaria. Si esas piezas
provocan repetidamente atascos o picos de carga, una segunda etapa puede resolver el
problema de forma más fiable que pedir a los operarios que lo solucionen manualmente.
En segundo lugar, el destino requiere una distribución más ajustada. Si una línea produce muchas piezas aceptables, pero también una fracción de sobredimensionamiento persistente, el proyecto debería cuantificar dicha
fracción de sobredimensionamiento. De este modo, una criba puede dirigir únicamente el material de gran tamaño a la
trituración secundaria, mientras que la fracción aceptable la evita. Esta ruta selectiva
suele ser más eficiente que enviar el 100% del material a través de la
etapa más fina.
En tercer lugar, la preparación de pellets, briquetas u otros productos densificados puede
requerir una alimentación más fina y uniforme. Este proceso debe diseñarse
partiendo de la máquina de densificación. El orden de secado, la distribución de la humedad
y el estado de la trituradora son tan importantes como la abertura nominal
de la rejilla. El biomasa
guía sobre el pretratamiento para la producción de pellets aborda esa
preparación específica para las fases posteriores con mayor detalle.
En cuarto lugar, la madera de desecho triturada en una primera fase puede resultar aún demasiado gruesa para cumplir con las
especificaciones del cliente en cuanto a combustible, tableros o astillas. En ese caso, el proceso
debería permitir, normalmente, que los clavos y otras piezas ferrosas desprendidas
se eliminen antes de pasar a la fase de trituración más fina. El objetivo es proteger la máquina de trituración secundaria
y evitar la fragmentación repetida de residuos que podrían haberse eliminado.
En quinto lugar, la estabilidad del proceso puede justificar un calibrado adicional cuando una pequeña
fracción de piezas largas provoca repetidamente atascos en el alimentador siguiente.
No alimentes la etapa secundaria con material en un estado no controlado
Una máquina de segunda etapa suele ser menos tolerante a las variaciones que una
trituradora primaria. No debe utilizarse para ocultar problemas en la fase inicial del proceso.
La biomasa fibrosa húmeda es el ejemplo más claro. El bagazo, los residuos de cultivos verdes
y la paja húmeda pueden doblarse, untarse o compactarse en lugar de fracturarse
de forma limpia. Las cribas de malla tupida pueden obstruirse, y una máquina que funciona bien con
material seco puede perder rendimiento rápidamente al encontrar zonas húmedas. Si la
etapa secundaria depende de una criba, establezca un rango de humedad admisible
y pruebe el material normal más húmedo.
Los metales y las piedras también deben separarse antes de la trituración fina,
siempre que sea posible. Los palés, la madera de demolición y los residuos recogidos
en el campo pueden contener clavos, alambre, piedras o tierra. La trituración primaria puede
liberar las piezas ferrosas incrustadas, de modo que un imán pueda eliminarlas antes de
que pasen por la máquina secundaria. El residuos
proceso de reciclaje de madera muestra por qué el control de la contaminación debe realizarse
entre las distintas fases del proceso cuando la materia prima incluye palés, tablas o madera
mixta.
El control de la velocidad de alimentación también es importante. Una trituradora de segunda etapa debe recibir
una carga dosificada, no la descarga cíclica de una cargadora ni una paca entera
que se desmorone de golpe. Una cinta transportadora de almacenamiento, una tolva de compensación o un sistema de
transferencia controlada suelen mejorar el rendimiento de la trituradora secundaria más que la simple
instalación de un motor más potente.
El coste oculto de “reducirlo”: energía, desgaste, partículas finas y polvo
La reducción del tamaño de las partículas no es gratuita. Los estudios sobre la trituración de biomasa demuestran repetidamente
que el consumo de energía aumenta a medida que se reduce el tamaño de las partículas
y que las propiedades del material, como la humedad, influyen en el
resultado.[1] Los estudios sobre la trituración en varias etapas
de residuos forestales revelaron que la trituración por etapas podía reducir el consumo de energía en comparación con
una trituración de gran tamaño en una sola etapa en las condiciones analizadas, pero
el resultado seguía dependiendo de la humedad y del tamaño
deseado.[3] La conclusión no es que cada
línea necesite más etapas, sino que la relación de reducción elegida y la forma en que
se distribuye entre las distintas etapas deben comprobarse con el material real.
El desgaste aumenta por la misma razón. Se necesitan más puntos de contacto para crear
una mayor superficie y una distribución más reducida. Las cribas, los martillos, las cuchillas,
los revestimientos y los cojinetes se ven sometidos a un esfuerzo adicional. Si entra tierra abrasiva
junto con raíces o residuos del campo, el desgaste puede aumentar aún más.
La biomasa seca y quebradiza también puede generar una mayor proporción de partículas finas. Esto puede
reducir el rendimiento comercializable si el cliente prefiere astillas en lugar de polvo, y
puede aumentar las tareas de limpieza y control del polvo. La OSHA considera específicamente
que la acumulación de polvo combustible y los sistemas de recogida de polvo constituyen
riesgos de ignición y de limpieza que requieren medidas adecuadas
de control de riesgos.[4] Por lo tanto, una decisión de compra que
incluya la molienda fina debería tener en cuenta la gestión del polvo.
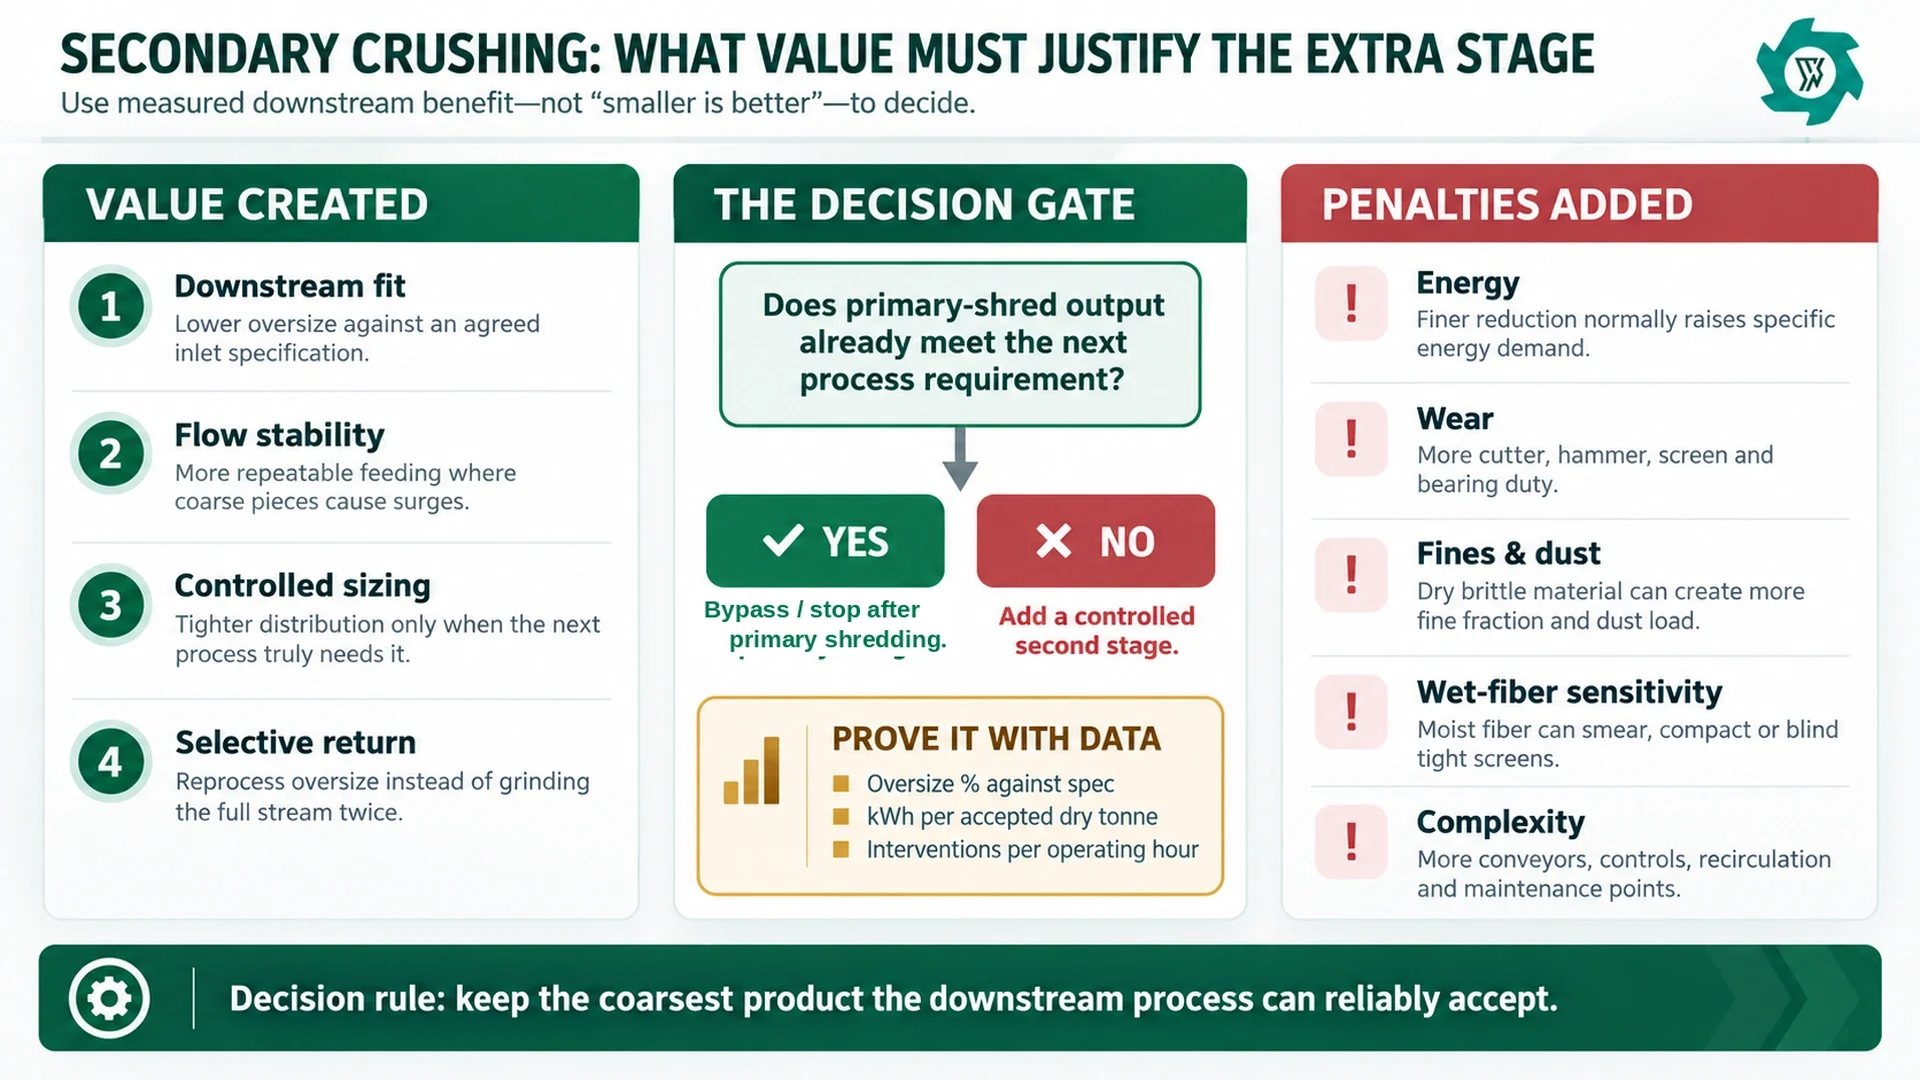
Plantéate utilizar un bucle de filtrado y devolución antes de procesar todo el flujo dos veces
Instala una criba adecuada tras la trituración primaria y mide la
masa que cumple con las especificaciones de la fase posterior. Si la mayor parte del material es
aceptable, envía esa fracción a la siguiente fase y devuelve únicamente el material de tamaño excesivo a una
fase secundaria o a un recorte controlado. La corriente aceptada nunca debe
recircularse simplemente porque el esquema de la planta muestre un bucle.
Este sistema puede reducir el trabajo innecesario, pero tiene sus limitaciones. Las
fibras húmedas pueden obstruir las rejillas. Las tiras largas pueden orientarse y pasar a través de
aberturas que no reflejan su longitud real. La abertura de un tamiz
no equivale automáticamente al tamaño final de las partículas. Por lo tanto, el ensayo
debería medir la distribución real del producto y la fracción másica
recirculada, en lugar de basarse en la abertura nominal.
El circuito de retorno también necesita un límite de rendimiento. Una línea puede parecer
productiva mientras el mismo material circula repetidamente. Registre por separado
la alimentación de material nuevo, el producto aceptado y la masa de retorno. Si el volumen
de retorno de piezas sobredimensionadas es demasiado elevado, se debería reconsiderar la configuración de la cortadora primaria o la
carga de trabajo de la etapa secundaria.
Opciones de ruta específicas para cada materia prima
Una misma lista de equipos puede dar lugar a comportamientos muy distintos según el
tipo de biomasa. La tabla siguiente muestra cómo varía la decisión sobre la fase en función
del comportamiento del material.
| Materia prima | Prioridad en la etapa de primaria | Cuándo puede ser útil el calibrado secundario | Motivo para retrasarlo o saltárselo |
|---|---|---|---|
| Paja seca y residuos de cultivos | Abrir las balas, acortar las fibras largas, estabilizar la alimentación volumétrica | La densificación o conversión en fases posteriores requiere una distribución más reducida y contrastada | Una baja densidad y una fibra larga pueden limitar la alimentación antes de que el motor alcance su potencia máxima; una trituración fina innecesaria aumenta la cantidad de polvo. |
| Bagazo húmedo o fibra verde | Mantén libre la vía de descarga y evita la compactación | Una vez controlada la humedad y comprobado que se cumple el requisito de tamaño en la fase posterior , | La fibra húmeda puede dejar manchas, formar puentes o obstruir las mallas finas. |
| Ramas y residuos vegetales | Admite ramas de diámetro máximo y formas irregulares sin necesidad de intervenciones repetidas | Un cliente o una planta de compostaje necesita una fracción controlada | La estructura leñosa gruesa puede resultar útil; el suelo acelera el desgaste |
| Residuos de madera y palés | Cortar la madera voluminosa y sacar los clavos o los herrajes | Un cliente de combustible, tableros o virutas necesita material más fino | Si es posible, retira el metal liberado antes de pasar a la fase de pulido más fino. |
| Residuos agrícolas mixtos | Variaciones en la densidad aparente, la humedad y la composición de los componentes del tampón | Existe una fórmula estable para la segunda etapa de la mezcla aceptada | Una descripción de la ración basada en la media anual puede ocultar fracciones húmedas o duras que predominan en la explotación |
La clave está en adaptar el recorrido a la ventana de material. Si en un proyecto se prevé paja seca en una temporada y residuos de cosecha húmedos
en otra, puede que sea necesario un desvío que evite la etapa secundaria,
tamices diferentes o una receta de funcionamiento distinta, en lugar de una
ruta de flujo permanente.
Pruebas de aceptación en fábrica: demostrar que la segunda etapa aporta un rendimiento útil
Una línea de dos etapas debe considerarse como un proceso. El límite de la prueba debe comenzar con la materia prima representativa pesada
y terminar con el producto aceptado pesado, más todas las
subproductos significativos.
Registre la identidad de la materia prima, su estado de entrada, el rango de humedad,
la contaminación, la velocidad de alimentación y las piezas normales de mayor tamaño. Pese la materia prima
fresca y tome muestras representativas de humedad. Cuando se comuniquen indicadores clave de rendimiento (KPI) en
base seca, tome también muestras representativas de humedad del producto aceptado.
Pesar y registrar por separado: producto aceptado; piezas de tamaño excesivo o devoluciones;
finos o polvo recogidos; rechazos metálicos; otros rechazos; material retenido
; y diferencia inexplicable. El material retenido es aquel que
queda físicamente en las cintas transportadoras, cámaras, tolvas o cribas al final de
la línea de separación. La diferencia inexplicable no es lo mismo y no debe
utilizarse como una categoría residual de conveniencia.
Registrar simultáneamente los datos de funcionamiento: tiempo de funcionamiento estable, tiempo transcurrido,
inversiones de marcha, paradas, sobrecargas, intervenciones del operador,
reinicio manual, cambios de tamiz, potencia de la trituradora y estado de las piezas de desgaste. Si
una intervención requiere acceder a una zona de peligro, el aislamiento de la energía y
su verificación son esenciales; las directrices de la OSHA sobre riesgos de las máquinas advierten específicamente
contra la limpieza o reparación sin los procedimientos adecuados de desenergización y
bloqueo.[5]
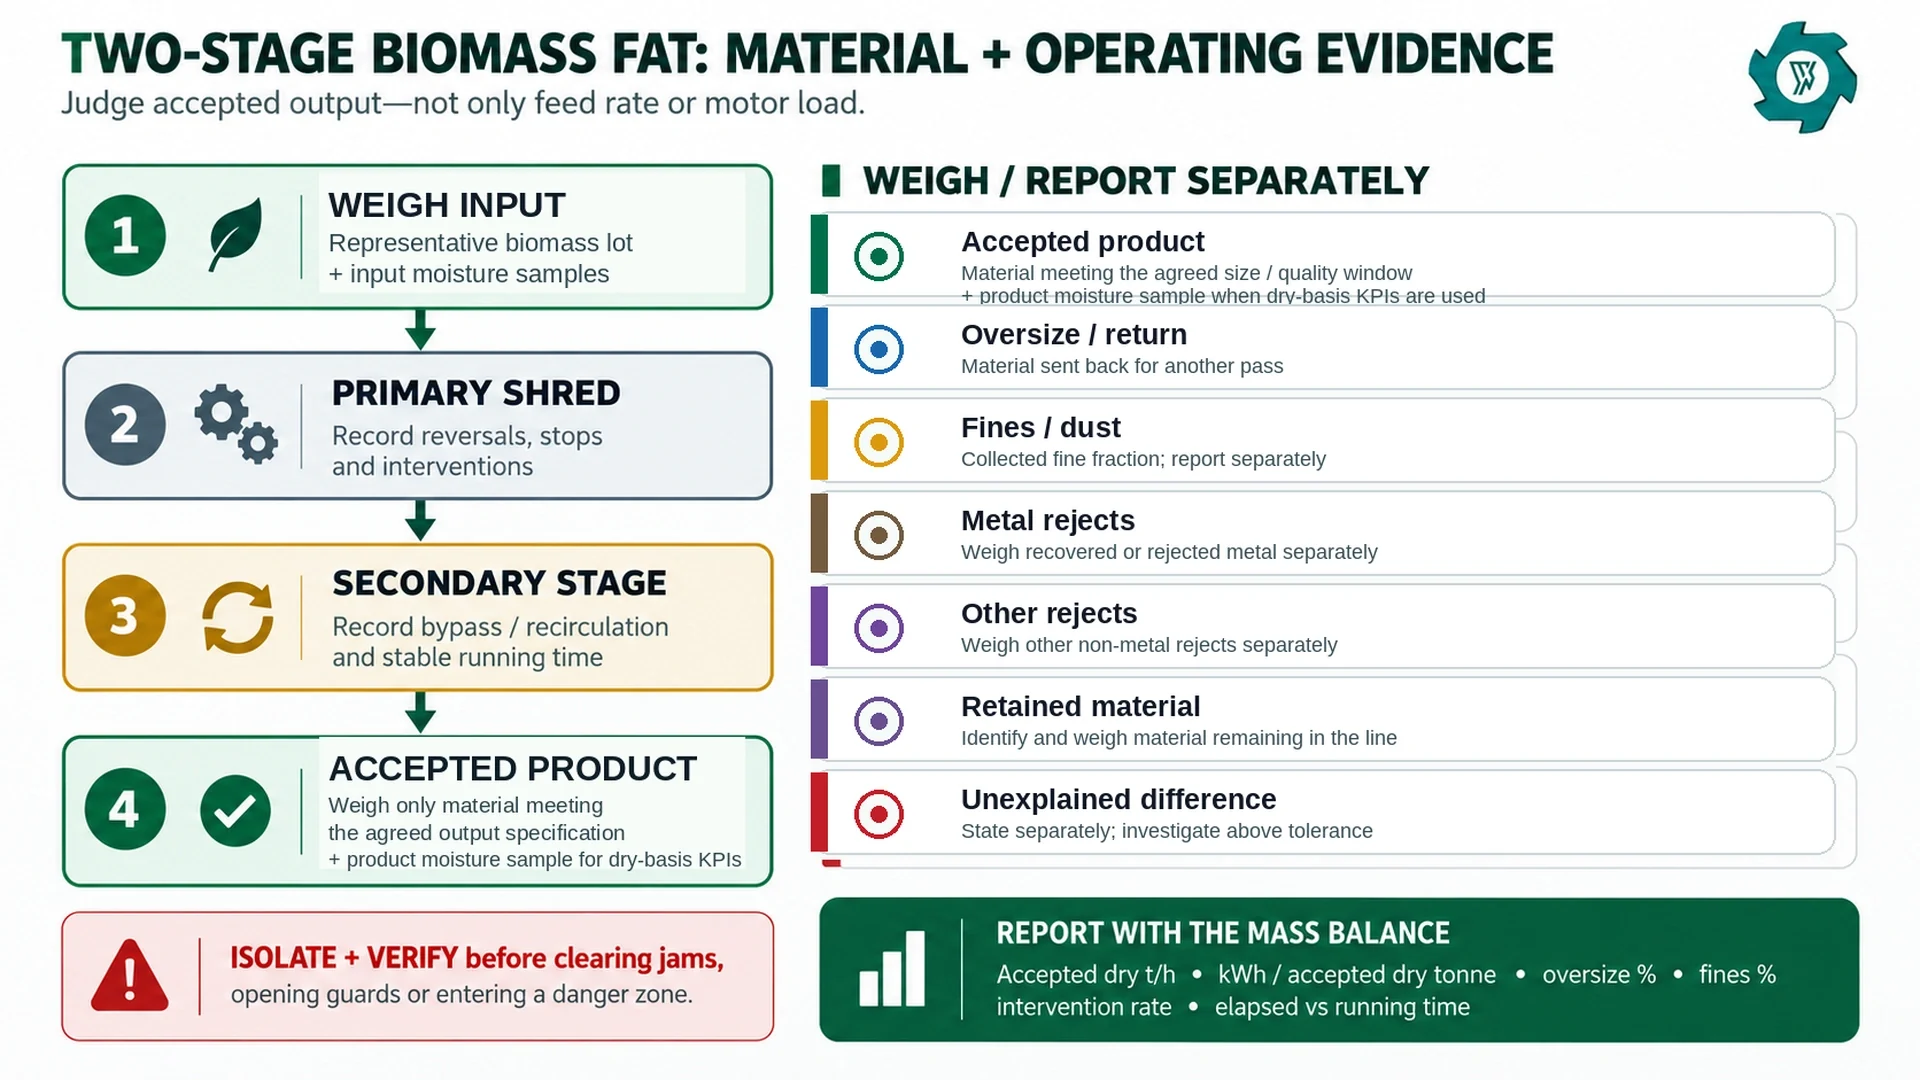
Utiliza tres indicadores clave de rendimiento (KPI) que permitan determinar si merece la pena mantener la segunda fase
El primer indicador clave de rendimiento (KPI) es rendimiento de producto aceptado: aceptado
producto dividido por el peso total de la materia prima pesada en el mismo intervalo de prueba. Si
la trituración secundaria genera más partículas finas o rechazos sin mejorar
la aceptación en las fases posteriores del proceso, su contribución al rendimiento puede ser negativa, incluso si
el rendimiento bruto parece elevado.
El segundo indicador clave de rendimiento (KPI) es energía específica por tonelada seca
aceptada. Mide la energía total de la línea o la energía de la etapa correspondiente,
corrige el rendimiento a base seca cuando la humedad varíe y
divide por la cantidad de material que realmente cumple las especificaciones de aceptación.
Esto permite comparar de forma equitativa dos recetas cuando una de ellas recircula más
material de tamaño excesivo.
El tercer indicador clave de rendimiento (KPI) es intervenciones por hora de funcionamiento. Un
producto más fino no supone una mejora si los operarios tienen que retirar repetidamente
restos de envoltorio, cribas atascadas o conductos de transferencia. Realiza un seguimiento de dónde se produce cada
intervención y vincúlala al lote de materia prima, la humedad y
la receta de funcionamiento.
Añade el porcentaje de piezas sobredimensionadas y el porcentaje de finos a esos tres indicadores clave de rendimiento cuando
las especificaciones del producto lo requieran.
Adquisiciones preguntas que evitan la adquisición innecesaria de una segunda trituradora
Pide al proveedor que te facilite presupuestos por separado para la configuración de una sola etapa y la de dos etapas,
siempre que ambas sean técnicamente viables. Compara el caudal nominal,
la distribución final, la potencia instalada, las piezas de desgaste, el sistema de control de polvo
y el espacio ocupado.
Si la planta va a procesar materiales con diferentes requisitos de tamaño,
solicite un circuito de derivación. Defina también el tamaño máximo de entrada
de la máquina secundaria, el rango de humedad, los límites de contaminación y el pico admisible. Si
el cribado genera un flujo de retorno, indique dónde se devuelve y cómo
se medirá la recirculación durante las pruebas de aceptación.
Errores habituales al diseñar una línea de biomasa de dos etapas
Error n.º 1: considerar que el tamaño nominal de la malla es el tamaño garantizado
del producto. Las partículas de biomasa tienen una forma irregular y fibrosa.
La orientación, la forma y el comportamiento frente a la fractura son factores importantes. Comprueba la distribución
del producto con muestras.
Error n.º 2: contabilizar el material reciclado como nueva
producción. La alimentación fresca y el retorno de gran tamaño deben medirse
por separado. De lo contrario, una tasa de circulación interna elevada puede hacer que un proceso poco eficiente
parezca productivo.
Error n.º 3: utilizar un único valor medio de humedad. Las
bolsas húmedas pueden influir en el comportamiento de la trituración fina, incluso cuando la muestra media
parece aceptable. Especifique un rango normal y una condición máxima aceptable
.
Error n.º 4: realizar la trituración fina antes de eliminar la
contaminación evidente. La tierra aumenta el desgaste; el metal puede dañar los componentes de filtración fina;
los contaminantes fragmentados pueden resultar más difíciles de eliminar
posteriormente.
Error n.º 5: añadir una segunda etapa solo porque el esquema de proceso
de un competidor la incluye. El proceso de recepción, y no el diagrama, es el que debe
determinar el punto de parada.
Error n.º 6: medir únicamente en toneladas por hora. Una prueba de
aceptación útil también mide el rendimiento aceptado, el material sobredimensionado, las partículas finas, el consumo energético,
las intervenciones y el tiempo transcurrido.
Lista de comprobación para la decisión final
Antes de adquirir o poner en marcha un sistema de trituración secundaria, responda a siete preguntas.
¿Qué requisito concreto de la fase posterior no cumple el producto de la trituración primaria? ¿Qué porcentaje
del flujo primario se encuentra realmente fuera de ese requisito? ¿Solo se puede
reprocesar el material sobredimensionado? ¿La alimentación secundaria está lo suficientemente seca, limpia y dosificada
como para garantizar un funcionamiento fiable? ¿Qué consumo adicional de kWh, desgaste y generación de polvo
supone esta etapa? ¿Mejora el rendimiento del producto aceptado? ¿Se puede
repetir el resultado con los lotes de alimentación normales más húmedos,
difíciles y variables?
Si esas preguntas tienen respuestas claras basadas en pruebas, un enfoque en dos fases
puede constituir un diseño de proceso sólido. Si no es así, la opción de ingeniería más segura
suele ser mantener la línea más sencilla, analizar adecuadamente el producto
primario y añadir una reducción más profunda solo cuando el proceso posterior
demuestre que es necesario.
PREGUNTAS FRECUENTES
¿Cuál es el principal indicio de que es necesaria una trituración secundaria?
El indicio más claro es un fallo cuantificable en el rendimiento de la trituradora primaria con respecto a un requisito posterior en el proceso, como un exceso de partículas de gran tamaño, obstrucciones repetidas en el alimentador, una distribución granulométrica inaceptable o un proceso de densificación que requiera una preparación más fina.
¿Puede una criba sustituir a la trituración secundaria?
Una criba puede separar el material aceptable del que supera el tamaño máximo, pero por sí sola no reduce el tamaño. Si solo una pequeña fracción supera el tamaño máximo, el cribado, junto con el retorno selectivo a una trituradora, puede resultar más eficiente que enviar todo el flujo a una segunda etapa de trituración.
¿Debería enviarse la biomasa húmeda directamente a una trituradora secundaria?
La biomasa fibrosa húmeda puede manchar, compactar u obstruir las rejillas de malla tupida. Comprueba primero el nivel de humedad, la capacidad de alimentación y el comportamiento de descarga; el secado o una ruta más abierta pueden resultar más fiables antes del cribado fino.
¿Cómo se debe verificar la capacidad de biomasa en dos etapas?
Utilice una prueba cronometrada representativa e informe de las entradas pesadas, el producto aceptado, el material sobredimensionado o devuelto, las partículas finas o el polvo, los rechazos metálicos, otros rechazos, el material retenido y la diferencia inexplicable como flujos separados. Tome muestras representativas de humedad tanto de la materia prima como del producto aceptado cuando se comuniquen los indicadores clave de rendimiento (KPI) en base seca. Registre el tiempo de funcionamiento, el tiempo transcurrido, las intervenciones y el consumo de energía, de modo que se puedan calcular las toneladas secas aceptadas por hora y los kWh por tonelada seca aceptada.
Solicita un presupuesto ahora
Envíe fotografías de la materia prima, los niveles de humedad normal y máxima, el tamaño máximo de entrada, la contaminación, el rendimiento requerido y el rango de tamaño de partícula aceptado por el proceso de recepción. YUXI puede comparar una ruta que utilice únicamente la trituración primaria con una configuración de dos etapas y definir los datos experimentales necesarios antes de incluir la segunda etapa de trituración.
Referencias
- Miao: energía.
- Bitra: fresado.
- Liu: puesta en escena.
- OSHA: polvo.
- OSHA: riesgos.
Mensaje en línea