


 Solicitar presupuesto


Centro de productos
-
- Línea de trituración y reciclaje de biomasa
- Línea de OCC para la fabricación de pasta de papel en seco y el reciclaje de cartón
- Línea de reciclaje de chatarra de aluminio
- Línea de reciclaje de residuos de automóviles
- Línea de reciclaje de frigoríficos usados
- Línea de reciclaje de radiadores de cobre y aluminio
- Línea de reciclaje de rotores de motor
- Línea de reciclaje de alambre de cobre
- Línea de reciclaje de cartuchos de tinta usados
- Línea de reciclaje de chatarra de aluminio UBC
Solicita un presupuesto
Póngase en contacto con nosotros


Las plantas de peletización no se adaptan especialmente bien a los cambios en las condiciones de la materia prima. La humedad y el tamaño de las partículas deben mantenerse dentro de unos límites aceptables. Por eso, el pretratamiento es algo más que una simple etapa de reducción del tamaño. La biomasa estacional debe prepararse y alimentarse de forma constante; de lo contrario, los atascos, los cambios de temperatura y la calidad irregular de los pellets pueden convertirse rápidamente en problemas operativos.
Para conocer la arquitectura del sistema de tratamiento previo —recepción, alimentación controlada, trituración primaria, separación y transferencia—, consulte el línea de trituración y reciclaje de biomasa.
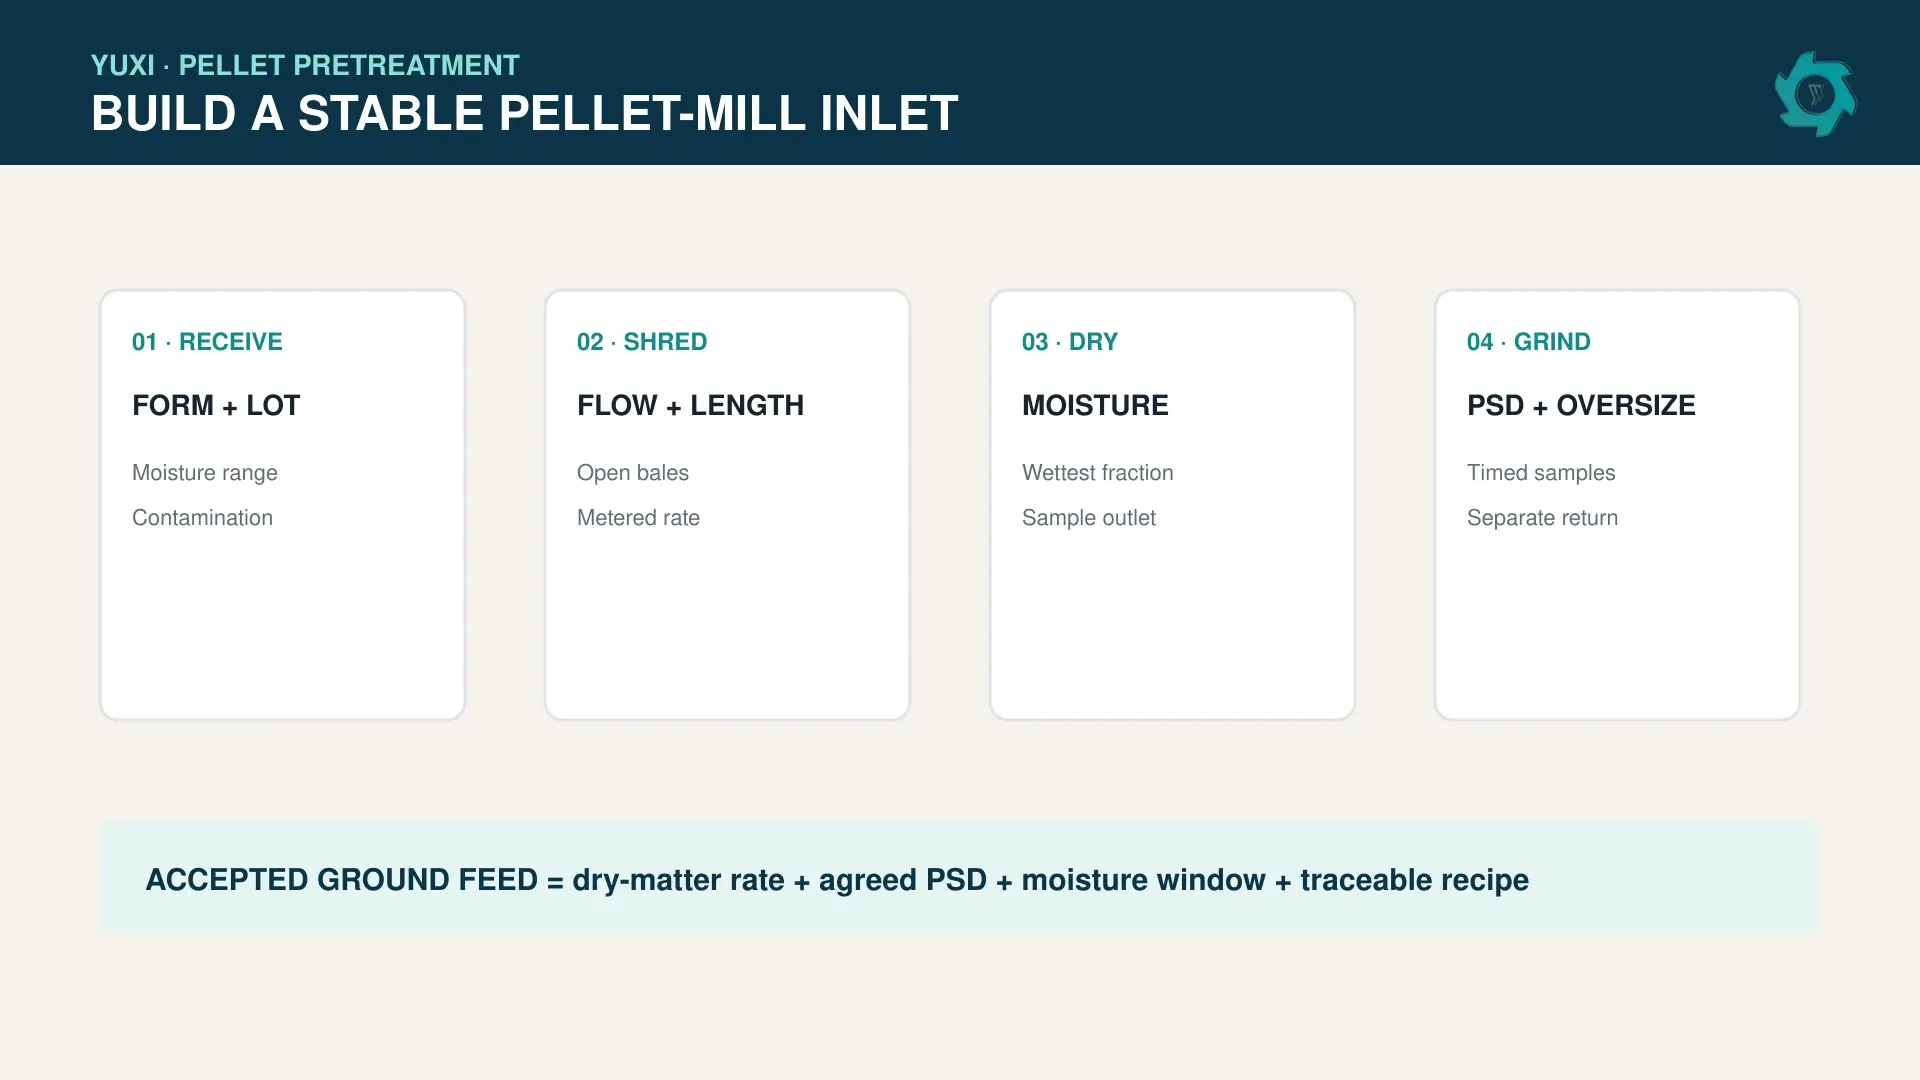
Por qué falla el pretratamiento con gránulos en las interfaces
La mayoría de las líneas de peletización inestables no tienen una sola “máquina defectuosa”. Lo que ocurre es que hay un desajuste en una de las cuatro interfaces: el material voluminoso entra en un sistema de dosificación de pequeño tamaño; el material húmedo llega a un molino diseñado para flujo seco; las fibras de gran tamaño eluden la trituradora; o el material triturado sale de la trituradora con una distribución de humedad demasiado amplia para permitir un acondicionamiento uniforme.
| Interfaz | Qué hay que controlar | ¿Qué falla cuando no es así? |
|---|---|---|
| Recepción → primera etapa de trituración | Forma, piezas más largas, impurezas, densidad aparente | Puentes, envolventes y picos de carga impredecibles |
| Trituración → secador | Distribución del espesor y del tamaño, no una longitud nominal | Tiempo de permanencia desigual; los núcleos húmedos salen de la secadora |
| Secador → molino fino | Control de la humedad, la temperatura y los materiales extraños | Obstrucción de la criba, bajo rendimiento o exceso de partículas finas |
| Molino → planta de pellets | PSD, uniformidad de la humedad y comportamiento del tampón a corto plazo | Carga variable en la matriz, pastillas de baja calidad y ajustes frecuentes |
Empieza por la ventana de alimentación de la peletizadora
Solicita al proveedor de la planta de pellets unas especificaciones por escrito sobre la entrada de materia prima antes de seleccionar el equipo de trituración o secado. En ella deben figurar el rango de humedad admitido, el tamaño máximo de las partículas, la distribución granulométrica (PSD), el tamaño excesivo permitido, la densidad aparente objetivo (si procede), el límite de temperatura y cualquier restricción relativa a la corteza, la tierra, la madera tratada o los contaminantes agrícolas.
No sustituyas esta especificación por un valor de “humedad media” o un “tamaño de malla”. Una malla de trituradora de 4 mm no garantiza que todas las partículas tengan un tamaño inferior a 4 mm, y una única muestra de humedad tomada al azar no refleja la presencia de una zona húmeda en una pila de almacenamiento.
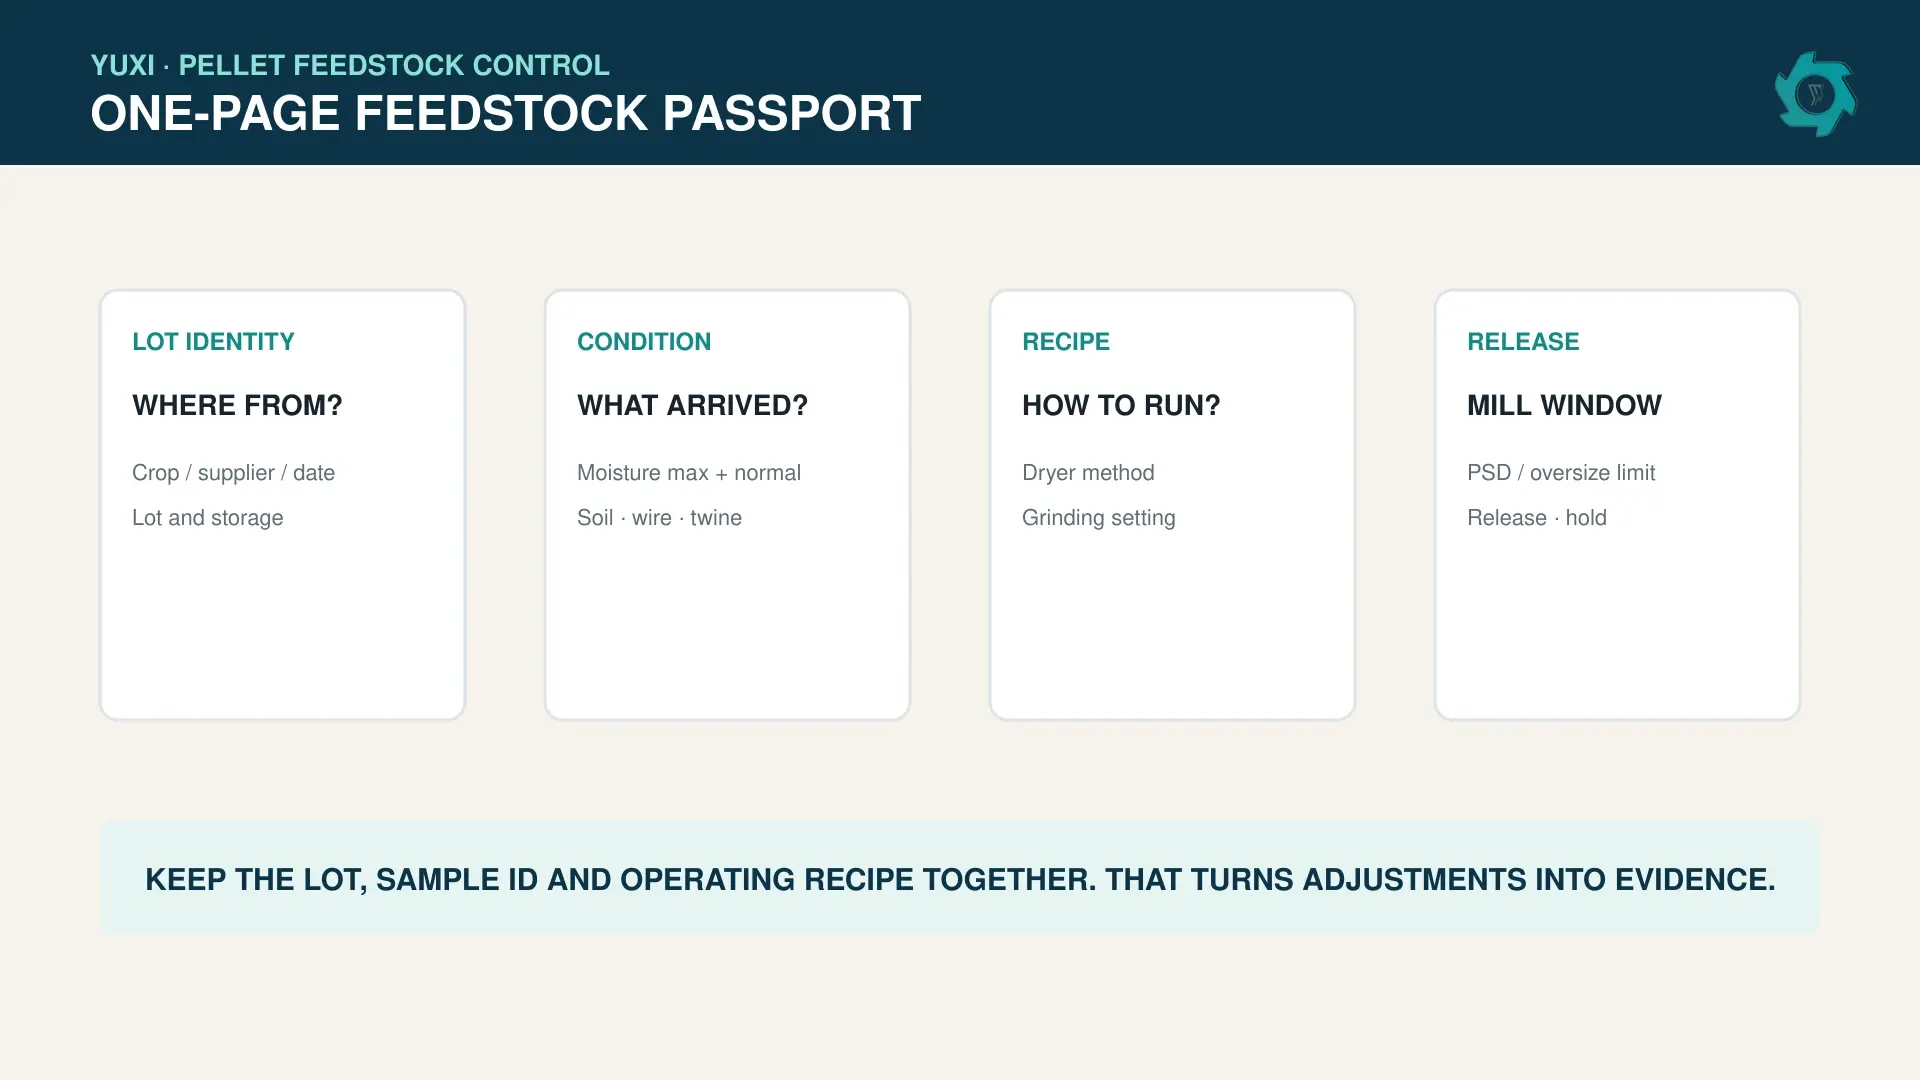
Establecer la secuencia de reducción en función del comportamiento del material
La trituración primaria abre las balas, acorta los tallos largos y hace que la alimentación por cinta transportadora sea predecible. No se trata automáticamente de una etapa de trituración fina. La trituración fina debe realizarse una vez que el material esté lo suficientemente seco y limpio como para pasar por el molino seleccionado de forma fiable.
| Estado del material | Primera jugada recomendada | Precauciones para la preparación de pellets |
|---|---|---|
| Paja seca empacada | Desenrollar, medir y cortar las fibras largas antes de secarlas o triturarlas | Una densidad aparente baja puede limitar el rendimiento en t/h incluso cuando la carga del motor es baja. Véase el Guía para el procesamiento de paja en fardos. |
| Mezcla de tallos de maíz | Separa la tierra o los alambres que no deban estar ahí y, a continuación, trocea las partes voluminosas de los tallos. | Las mazorcas, las hojas y los tallos pueden secarse y molerse de forma diferente; adapta la receta a la mezcla que recibas. Revisar Preparación de la materia prima a partir de tallos de maíz. |
| Paja de arroz | Controla el polvo y el flujo de materia seca antes de realizar un corte más pequeño | La contaminación del terreno rica en minerales afecta a las cenizas y al desgaste; no la ocultes en un único resultado de “biomasa”. |
| Bagazo húmedo o fibra verde | Utiliza la descarga abierta y el secado antes del cribado fino. | Las fibras húmedas se doblan y se desdibujan en lugar de romperse; las rejillas muy tupidas pueden convertirse en un cuello de botella. Véase procesamiento del bagazo húmedo. |
Diseña el secado en función de la distribución de la humedad, no de los datos técnicos de la secadora.
Un secador debe procesar la fracción más húmeda que se pueda dar. Cuando fragmentos gruesos, grumos húmedos y fibras finas y secas comparten el mismo tiempo de permanencia, la salida del secador puede parecer aceptable en términos generales, aunque siga enviando zonas inestables a la trituradora.
Mide la humedad en tres puntos: material entrante representativo, descarga del secador y el depósito de alimentación de la trituradora. Indica la hora de muestreo, el lote y la base. Si la salida del secador se mezcla con una corriente de retorno o almacenada, tome también una muestra después de dicha mezcla. Esa muestra adicional suele explicar un problema de cambio en la planta de peletización que no se aprecia en la salida del secador. Utilice un método documentado de determinación de la humedad total e indique el resultado en base húmeda.1
Comprobación técnica: Calcula tanto el caudal de materia prima húmeda como
el caudal de materia seca. Caudal de materia seca = caudal tal y como se recibe × (1 −
fracción de humedad). Utiliza esta base a la hora de comparar el rendimiento del secador, la capacidad de la trituradora
y la producción de pellets.
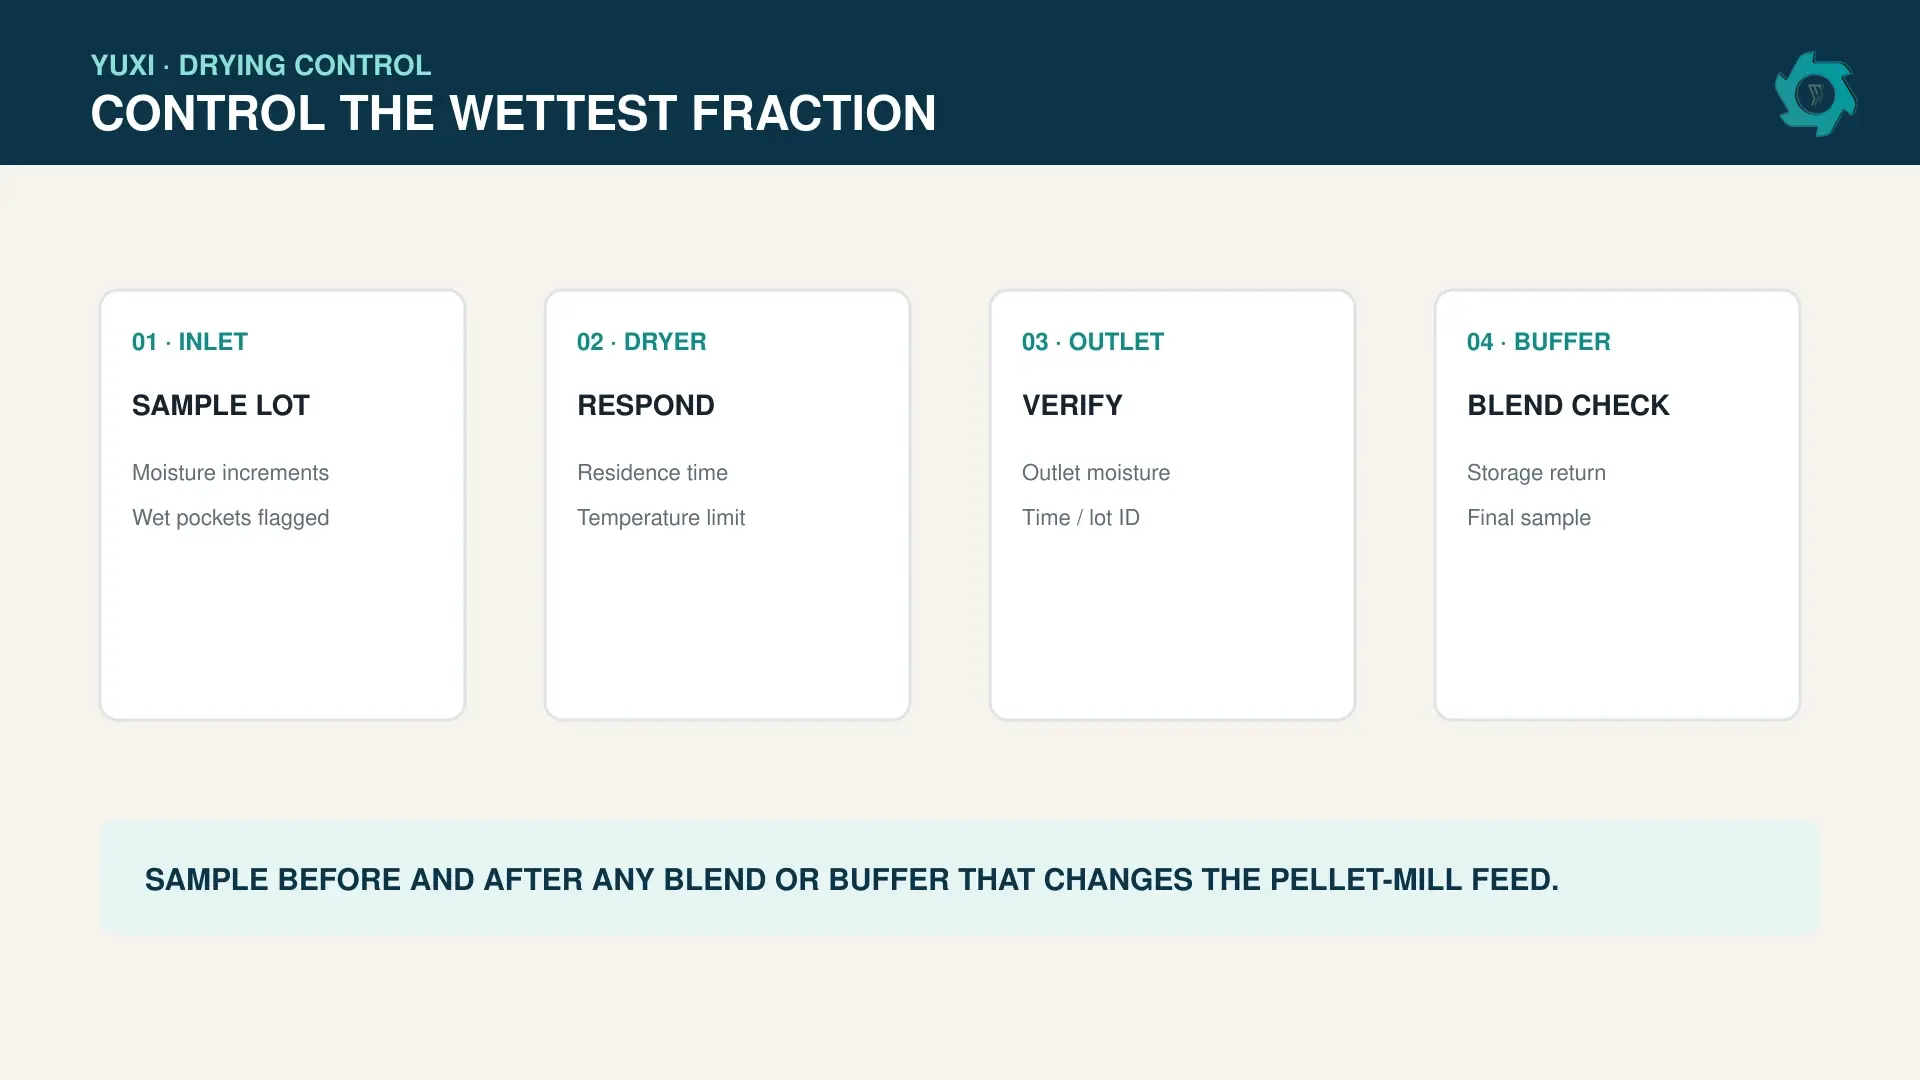
Molienda fina: especifica la distribución que debe tener el troquel
La molienda fina es una etapa de liberación y distribución controladas. El molino debe seleccionarse teniendo en cuenta el grado de sequedad del material, el comportamiento de las fibras, el riesgo de contaminación y la distribución granulométrica deseada. Las aberturas más pequeñas pueden aumentar la proporción de partículas finas y el consumo de energía, pero es posible que no solucionen un problema de fibras largas o de humedad en las etapas previas.
Durante los ensayos, conserve muestras tomadas a intervalos fijos antes y después del molino. Determine la distribución granulométrica utilizando un método acordado, como, por ejemplo, un método acordado2 siempre que su rango de tamizado se adapte al material. Indica la fracción de sobredimensionamiento por separado y anota el estado de la criba, la intensidad del molino, la temperatura del producto y el tiempo de funcionamiento. Una muestra representativa de un turno completo puede ocultar breves periodos de mal rendimiento que provocan inestabilidad en la prensa de peletización.
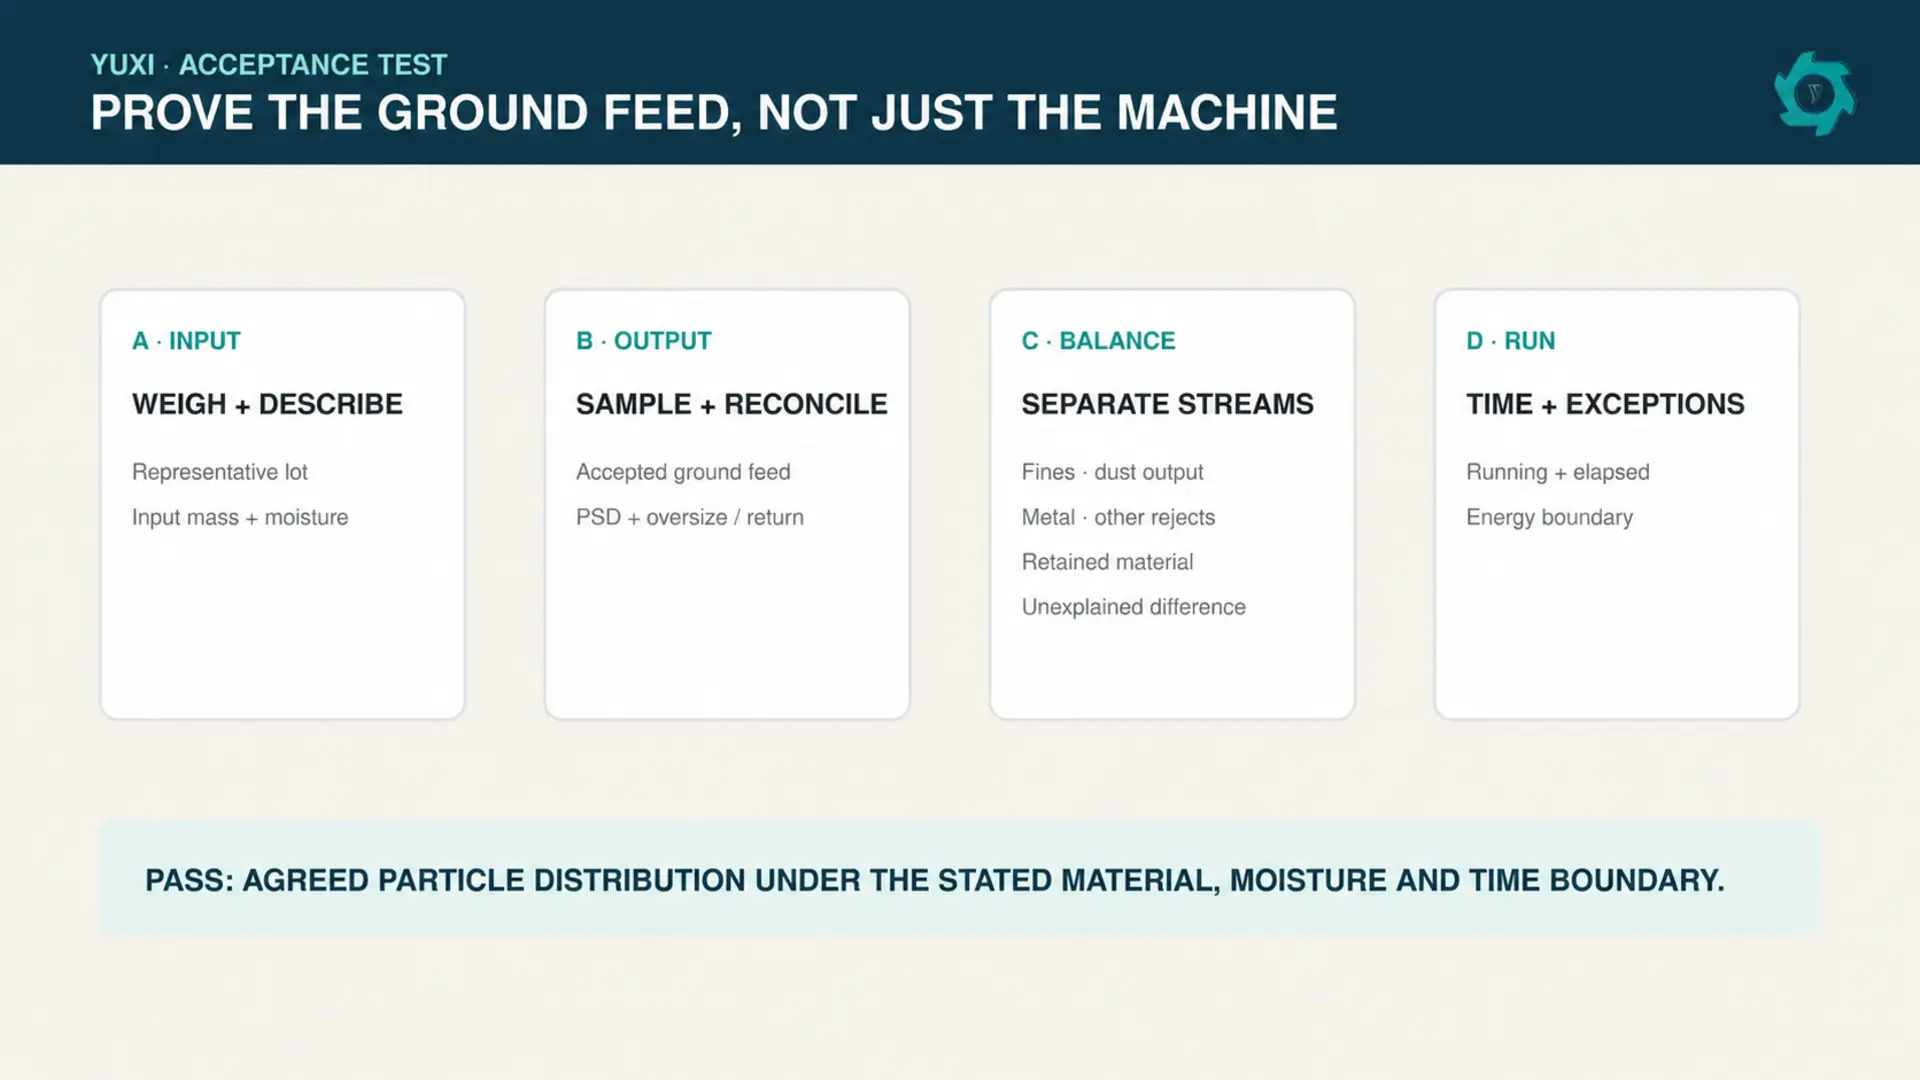
Utiliza una ejecución de calificación que cierre el balance de materiales
Una prueba de aceptación en fábrica o en planta que sea fiable utiliza un lote representativo y un límite de proceso fijo. El resultado comunicado debe distinguir entre el material que la peletizadora puede utilizar y el material que se recircula, se convierte en polvo, permanece en el equipo o se rechaza.
| Anotar por separado | Por qué es importante para la producción de pellets |
|---|---|
| Entrada pesada con muestras de humedad | Establece la base de materia húmeda y materia seca para cada tarifa posterior |
| Alimentación por el suelo aceptada | Mide el caudal de entrada al molino, no solo el material que entra en la trituradora |
| Sobredimensionamiento / recirculación | Evita que el material reprocesado influe en los resultados |
| Multas recaudadas | Muestra la fracción fina generada o separada por el proceso y su efecto sobre el rendimiento de la materia prima aprovechable. |
| Rendimiento de la recogida de polvo | Separa el material en suspensión del flujo del producto y hace visible la pérdida debida a la gestión del polvo |
| Residuos metálicos | Confirma la eliminación de metales ferrosos u otros metales que pudieran dañar los equipos situados aguas abajo |
| Otros rechazos | Indica que se ha eliminado del lote la contaminación no metálica o el material prohibido |
| Material retenido | Determina en qué fase del proceso se encuentra y cómo se recuperará, se limpiará o se eliminará. |
| Diferencia inexplicable | Notifícalo por separado e investiga cualquier resultado que supere la tolerancia acordada en el balance de masas. |
| Tiempo de carrera y tiempo transcurrido | Separa la producción de la máquina de las operaciones de limpieza, los ajustes y las paradas |
Cuatro controles que aportan información real
- Registro de cambios de la receta. Anote la banda de humedad, el objetivo relacionado con la criba o el troquel, el ajuste del alimentador, el ajuste del secador y cualquier derivación utilizada para cada lote.
- Regla del bolsillo mojado. Definir cuándo un lote se somete a un proceso de ralentización, se vuelve a secar, se mezcla previa autorización o se retiene.
- Muestras de calidad a intervalos cortos. Asigna a cada PSD y muestra de humedad un intervalo de tiempo y unos eventos operativos.
- Revisión sobre el polvo y la ignición. La biomasa seca puede generar polvo combustible en las trituradoras, las cribas y los puntos de transferencia, por lo que es necesario evaluar el riesgo real que supone el polvo y las medidas de control operativas específicas de cada instalación.3
En el caso de los residuos que requieran consideraciones especiales en cuanto a su almacenamiento y a los minerales, el Guía para el reciclaje de la paja de arroz es una referencia útil específica para cada material.
Utiliza una tabla de conversión de humedad a energía antes de elegir el tamaño de la secadora
La selección de un secador suele plantearse en términos de toneladas húmedas por hora. Esto puede ocultar la carga real: los kilogramos de agua eliminados por hora, más las necesidades de calor sensible del material y las pérdidas en el sistema de aire o gas . Elabora un registro para cada condición realista de la materia prima, en lugar de basarte en un único caso de media anual.
| Partida contable | Cálculo / registro | Por qué influye en la decisión sobre el proyecto |
|---|---|---|
| Rendimiento tal y como se recibió | Material recibido pesado por hora | Muestra las tareas de recepción física y de transporte |
| Materia seca recibida | Índice de humedad × (1 − fracción de humedad a la entrada) | Comparemos de forma justa los terrenos sin urbanizar con los terrenos urbanizables. |
| El agua se evaporó | Agua de entrada − agua de salida, donde agua de salida = porcentaje de materia seca × fracción de humedad objetivo ÷ (1 − fracción de humedad objetivo) | Establece la carga de secado de primer orden; no está preparada para pellets (t/h) |
| Calor útil y pérdidas | Potencia térmica medida, temperatura de salida y estado de funcionamiento | Distingue entre una respuesta normal en un «wet-lot» y las fugas de aire, la pérdida de aislamiento o una mezcla deficiente |
| Alimento para molino aceptado | Materia seca (t/h) tras la trituración, los descartes y el material retenido | Evita que la placa de características de la secadora se confunda con la producción utilizable |
Utiliza tres casos de diseño: una parcela normal, la parcela más húmeda de las aceptadas y una fracción de baja densidad que pueda secarse en exceso. Una línea que solo funcione según la media anual no ofrece al operador una respuesta fiable cuando cambia el tiempo .
Haz que la fusión sea una decisión de compatibilidad controlada
La mezcla puede suavizar las variaciones de humedad o de densidad aparente, pero también puede dar lugar a una mezcla más difícil de moler, secar o procesar en la matriz.
| Antes de aprobar una mezcla | Anotar por separado | Factor desencadenante de la decisión |
|---|---|---|
| Distribución de la humedad | El rango de cada canal y la muestra de mezcla tras la mezcla | Esperar si quedan zonas húmedas tras el tiempo de mezcla previsto |
| Comportamiento de las partículas y las fibras | Fracción de fibra larga, porcentaje de partículas finas y respuesta del molino por componente | Modifica la mezcla o la receta cuando se produzcan envolventes, cegamientos de la malla o aumentos de tamaño excesivos |
| Riesgo de cenizas o contaminación | Tierra, corteza, restos de campo y materiales prohibidos, desglosados por componente | No diluyas una carga dudosa en un lote que, por lo demás, sea trazable. |
| Respuesta de la planta de pellets | Carga de matriz, temperatura del producto, partículas finas y resistencia de los gránulos según el método acordado para la planta | Aprobar únicamente tras una ejecución cronometrada y repetible |
Puesta en servicio con una ficha técnica de siete días, no con un turno de demostración
Una breve prueba de producción puede servir para establecer una referencia mecánica. Sin embargo, no permite determinar cómo responde el proceso a las variaciones normales de la materia prima. Durante la primera semana de producción, se debe registrar cada turno según el «pasaporte» de la materia prima y conservar un pequeño conjunto de indicadores vinculados al tiempo.
| Indicador diario | Qué puede significar una deriva | Primer punto de la investigación |
|---|---|---|
| kg de agua eliminados por tonelada seca | Ha cambiado el estado del material de alimentación o se está perdiendo calor del secador | Incrementos de humedad entrante y recorrido del aire o gas más seco |
| Trituradora: kWh por tonelada seca aceptada | El material está más húmedo, es más resistente, está más sucio o ha cambiado el estado de la criba | PSD temporizado, desgaste de la malla y flujo de rechazo |
| Artículos de gran tamaño / porcentaje de devoluciones | La receta de molienda ya no cumple con la distribución objetivo. | Momento de la toma de muestras, estado de la malla y porcentaje de fibras largas |
| Intervenciones manuales por hora de funcionamiento | El comportamiento de «bridging», «wrapping» o «transfer» se deteriora antes de que el rendimiento se desplome | Ubicación exacta, lote de material y rango de humedad |
| Variabilidad del nivel del búfer de alimentación | La producción en la fase inicial está fluctuando a pesar de registrar una media respetable en toneladas por hora. | Dosificación, descarga del depósito de almacenamiento y transferencia del secador a la trituradora |
Este registro establece unos límites operativos prácticos. Ayuda al comprador a distinguir entre una limitación real del equipo y un problema relacionado con el proveedor, el almacenamiento o el cambio de materia prima.
PREGUNTAS FRECUENTES
¿Es necesario secar la biomasa antes de triturarla finamente?
A menudo sí, cuando el material está húmedo, es fibroso o puede obstruir la reja de la trituradora. La secuencia adecuada depende del comportamiento del material de alimentación y de los requisitos de entrada de la peletizadora; compruébalo con una prueba representativa en lugar de partir de un valor genérico de humedad.
¿Cuál es el tamaño de partícula más adecuado para los pellets de biomasa?
No existe una cifra universal. Utilice el intervalo de alimentación indicado por el proveedor de la planta de peletización y, a continuación, compruebe la distribución granulométrica real (PSD) mediante muestreos programados. Especifique un límite de partículas de tamaño excesivo, así como una abertura nominal de la rejilla.
¿Cómo se debe indicar la capacidad?
Indique por separado la entrada de materia prima tal y como se recibe, la entrada de materia seca y el pienso molido aceptado, especificando en el informe el método de determinación de la humedad, la descripción del material, el tiempo de funcionamiento y los límites del proceso.
Solicita un presupuesto ahora
Envíe fotografías de la materia prima, con humedad normal y máxima, el formato de entrega, el tamaño deseado de los pellets, el porcentaje de materia seca requerido y cualquier especificación existente de la planta de molienda. Una propuesta práctica parte de las características del material, no de un modelo genérico de máquina.
Referencias
- ISO: método de la humedad.
- ISO: tamaño de las partículas.
- OSHA: polvo inflamable.
Mensaje en línea