


 Solicitar orçamento


Central de produtos
-
- Linha de trituração e reciclagem de biomassa
- Linha de polpação a seco de papel OCC e reciclagem de papelão
- Linha de reciclagem de sucata de alumínio
- Linha de reciclagem de resíduos de automóveis
- Linha de reciclagem de resíduos de refrigeradores
- Linha de reciclagem de radiadores de cobre e alumínio
- Linha de reciclagem de rotores de motores
- Linha de reciclagem de fios de cobre
- Linha de reciclagem de resíduos de cartuchos de tinta
- Linha de reciclagem de sucata de alumínio UBC
Solicite um orçamento
Entre em contato conosco


As usinas de peletização não lidam muito bem com mudanças nas condições da matéria-prima. A umidade e o tamanho das partículas precisam permanecer dentro de uma faixa aceitável. Isso faz com que o pré-tratamento seja mais do que uma simples etapa de redução de tamanho. A biomassa sazonal precisa ser preparada e alimentada de maneira consistente; caso contrário, entupimentos, variações de temperatura e qualidade irregular dos peletes podem rapidamente se tornar problemas operacionais.
Para a arquitetura de manuseio a montante — recebimento, alimentação controlada, trituração primária, separação e transferência — consulte o linha de trituração e reciclagem de biomassa.
Por que o pré-tratamento de pellets falha nas interfaces
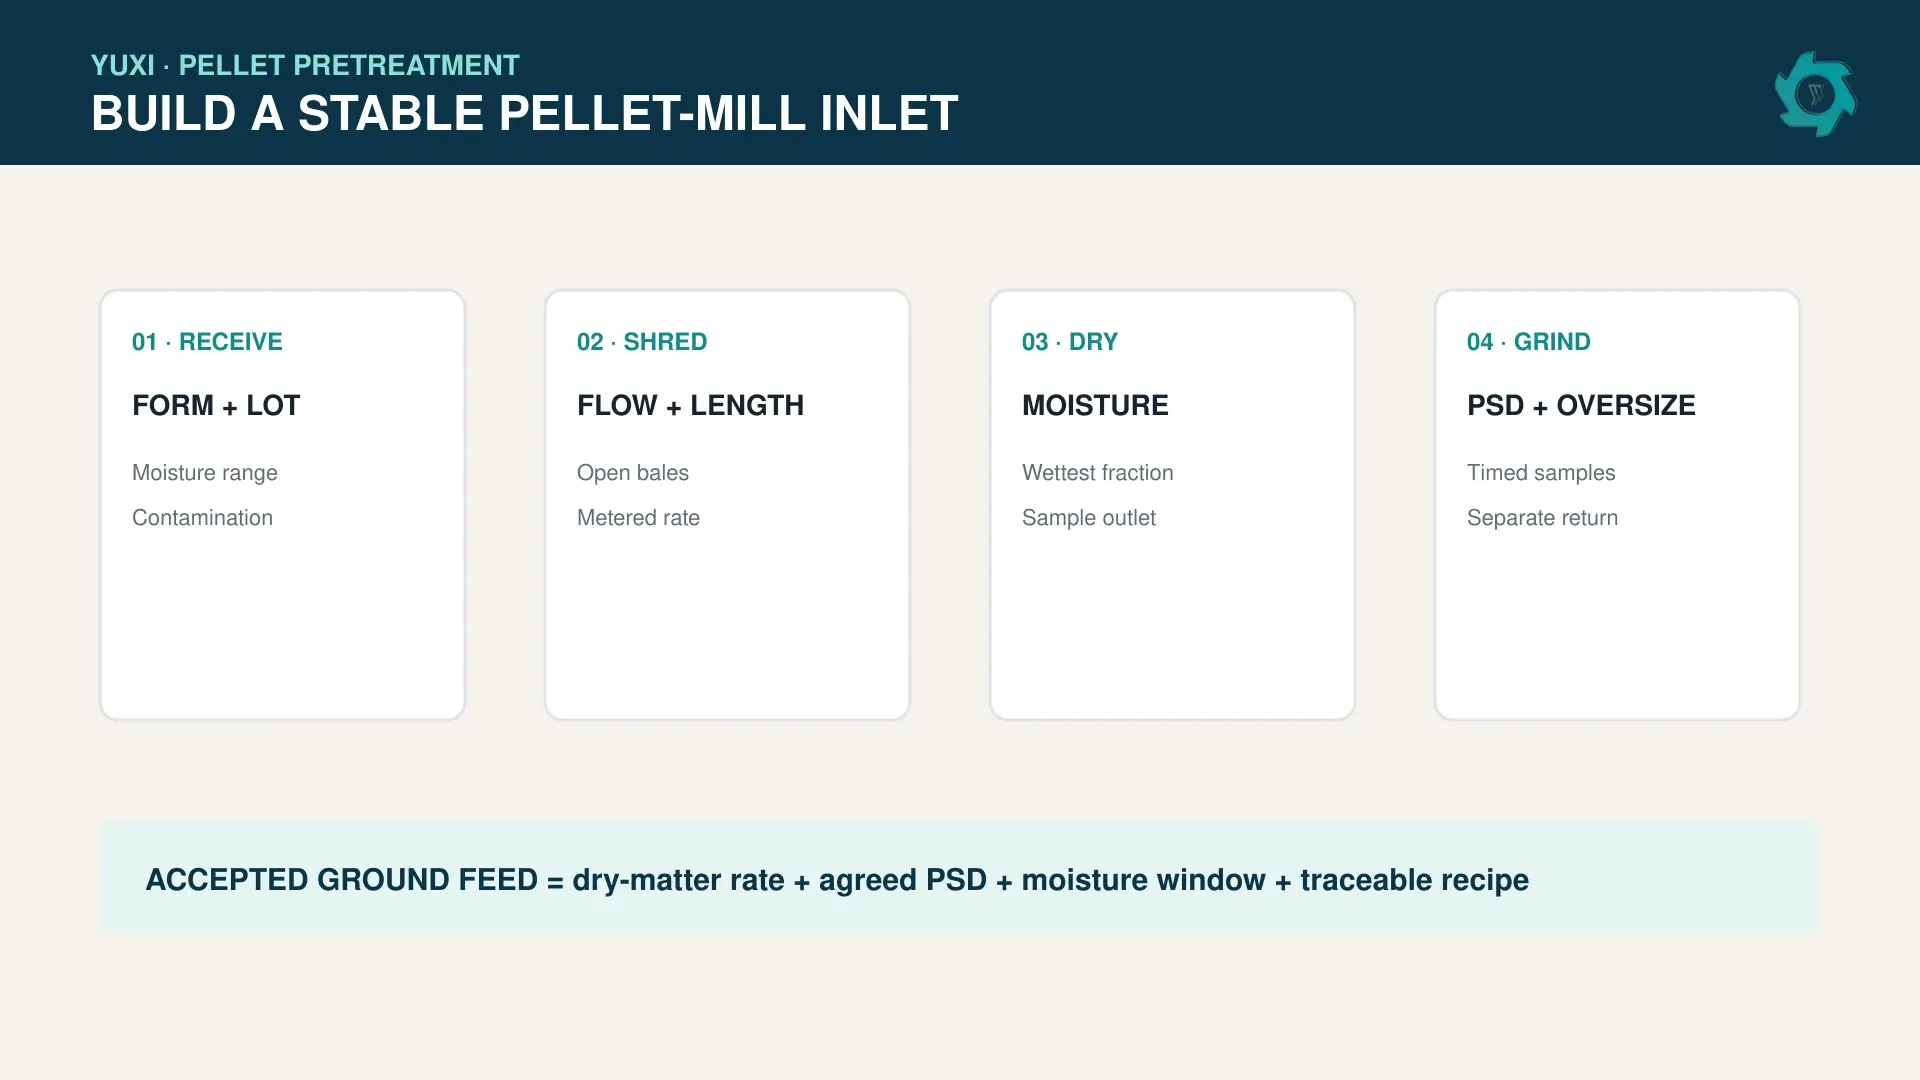
A maioria das linhas de produção de pellets instáveis não possui uma única “máquina com defeito”. Elas apresentam um desajuste em uma das quatro interfaces: material volumoso entra em um sistema de dosagem pequeno; material úmido chega a um moinho projetado para fluxo seco; fibras muito grandes contornam o triturador; ou o material triturado sai do triturador com uma distribuição de umidade muito ampla para um condicionamento consistente.
| Interface | O que deve ser controlado | O que dá errado quando não é assim? |
|---|---|---|
| Recebimento → redução primária do tamanho | Forma, pedaços mais longos, contaminantes, densidade aparente | Pontes, envolvimento e cargas de pico imprevisíveis |
| Trituração → secador | Distribuição de espessura e tamanho, e não um único comprimento nominal | Tempo de permanência irregular; os núcleos úmidos saem do secador |
| Secador → moedor fino | Controle da faixa de umidade, da temperatura e de materiais estranhos | Obstrução da tela, baixo rendimento ou excesso de finos |
| Moedor → moinho de pelotas | PSD, uniformidade da umidade e comportamento do tampão a curto prazo | Carga variável na matriz, pelotas de baixa qualidade e ajustes frequentes |
Comece pela janela de alimentação da peletizadora
Solicite ao fornecedor da usina de pelotas uma especificação por escrito da matéria-prima antes de selecionar o equipamento de redução ou secagem. Ela deve identificar a faixa de umidade aceitável, o tamanho máximo das partículas, a distribuição granulométrica (PSD), o tamanho máximo permitido, a densidade aparente alvo, se for o caso, o limite de temperatura e quaisquer restrições relativas a casca de árvore, solo, madeira tratada ou contaminantes agrícolas.
Não substitua esta especificação por um valor de “umidade média” ou “tamanho de peneira”. Uma peneira de moedor de 4 mm não comprova que todas as partículas tenham tamanho inferior a 4 mm, e uma única amostra pontual de umidade não descreve uma área úmida em uma pilha de armazenamento.
Defina a sequência de redução de acordo com o comportamento do material
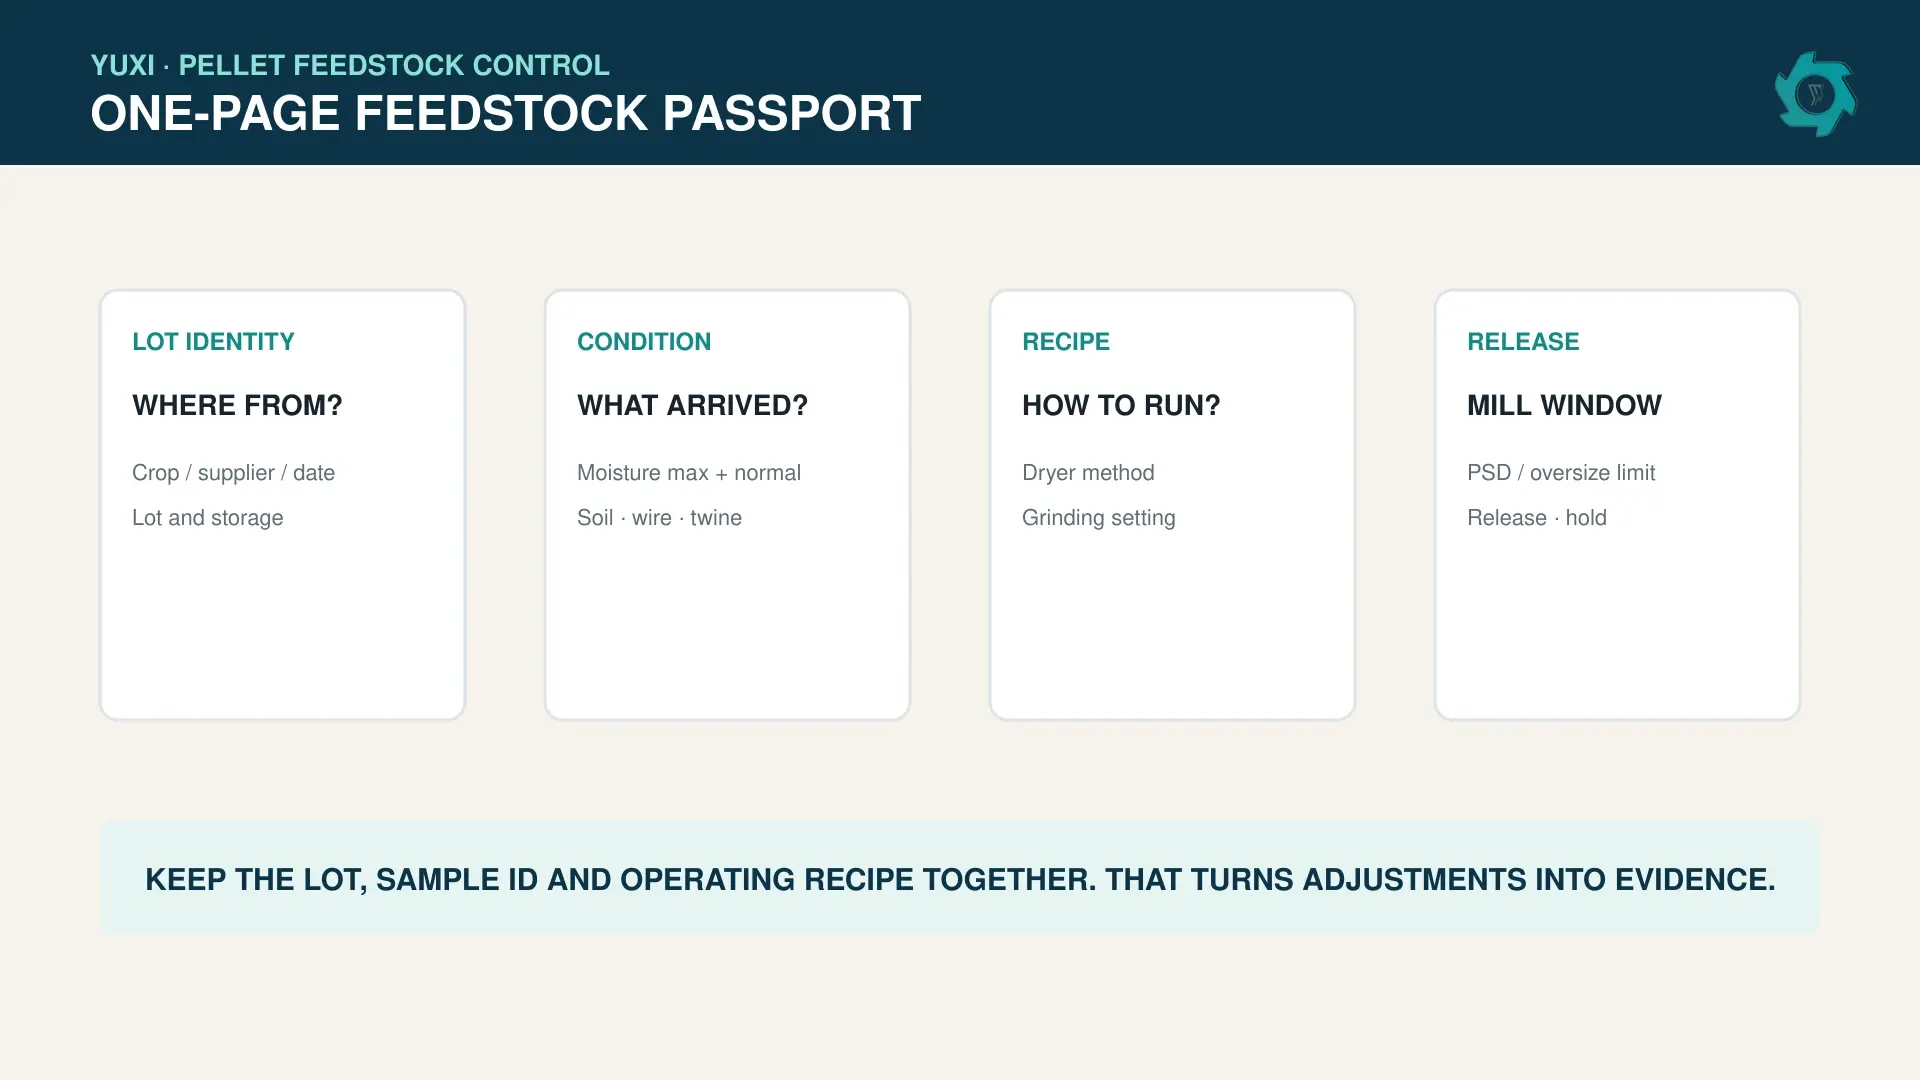
A trituração primária abre os fardos, encurta os caules longos e torna a alimentação pela esteira transportadora mais previsível. Não se trata, necessariamente, de uma etapa de trituração fina. A trituração fina deve ser realizada somente depois que o material estiver seco e limpo o suficiente para passar pelo moinho selecionado de maneira confiável.
| Condição do material | Primeiro lance recomendado | Precaução na preparação de pellets |
|---|---|---|
| Palha seca enfardada | Separe, meça e corte as fibras longas antes da secagem ou da moagem | Uma baixa densidade aparente pode limitar a produção em t/h, mesmo quando a carga do motor é baixa. Consulte o guia para o processamento de fardos de palha. |
| Mistura de talos de milho | Separe os resíduos de solo ou fios e, em seguida, reduza as seções volumosas dos caules | As espigas, as folhas e os talos podem secar e ser moídos de maneiras diferentes; mantenha a receita de acordo com a mistura recebida. Revise preparação da matéria-prima de talos de milho. |
| Palha de arroz | Controle o fluxo de poeira e de matéria seca antes de realizar um corte menor | A contaminação do solo rica em minerais afeta as cinzas e o desgaste; não a oculte em um único resultado de “biomassa”. |
| Bagaço úmido ou fibra verde | Utilize a descarga a céu aberto e a secagem antes da peneiração fina | As fibras úmidas se dobram e se espalham, em vez de se fraturarem; as telas muito finas podem se tornar um gargalo. Veja processamento de bagaço úmido. |
Projete a secagem com base na distribuição da umidade, e não nas especificações do secador
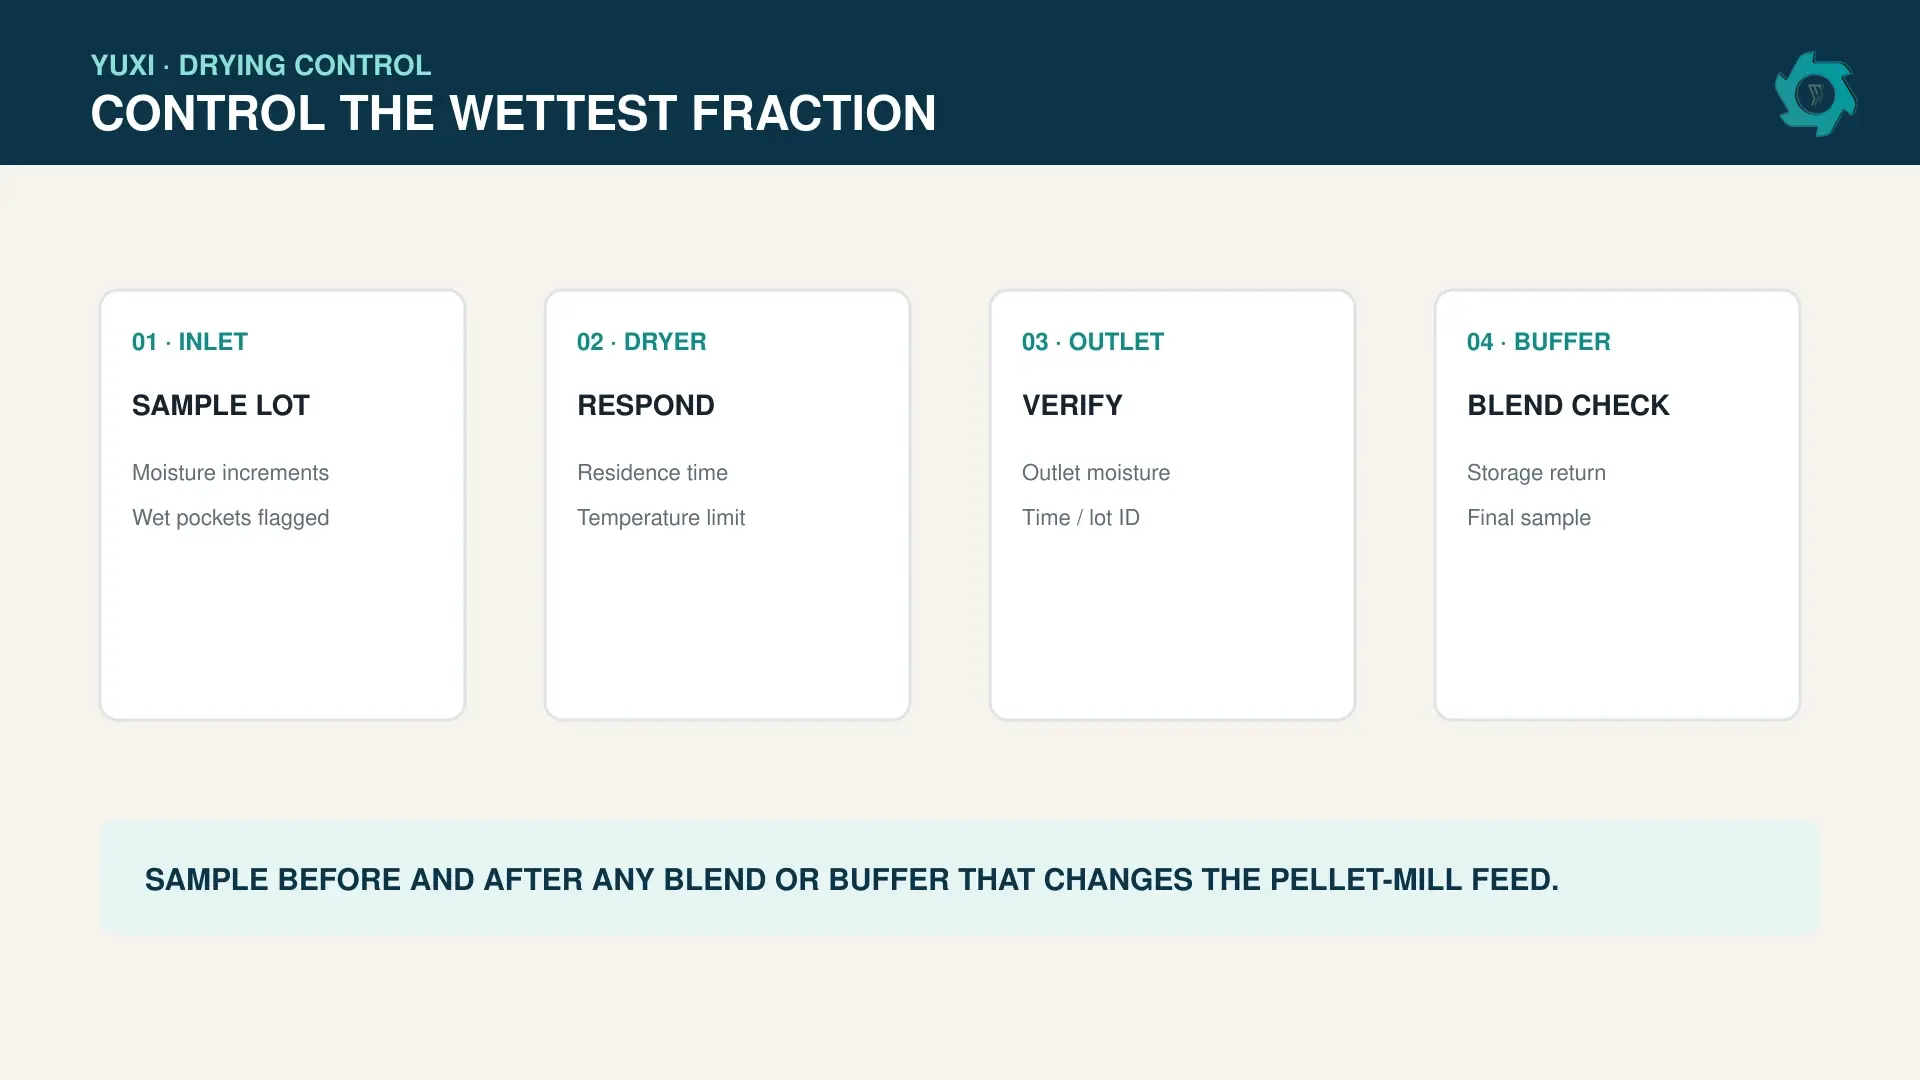
Um secador deve lidar com a fração mais úmida possível. Quando fragmentos grossos, aglomerados úmidos e fibras finas e secas compartilham o mesmo tempo de permanência, a saída do secador pode parecer aceitável, em média, mesmo enviando áreas instáveis para o triturador.
Meça a umidade em três pontos: amostra representativa do material recebido, saída do secador e no reservatório de alimentação do moinho. Registre a hora da amostragem, o lote e a base de cálculo. Se a saída do secador for misturada com um fluxo de retorno ou armazenado, colete uma amostra também após essa mistura. Essa amostra adicional frequentemente explica um problema de variação na usina de peletização que não pode ser observado na saída do secador. Utilize um método documentado de umidade total e relate o resultado em base úmida.1
Verificação técnica: calcule tanto a taxa de alimentação úmida quanto
a taxa de matéria seca. Taxa de matéria seca = taxa no estado em que é recebida × (1 − fração de umidade
). Utilize essa base ao comparar a carga de trabalho do secador, a capacidade do moinho
e a produção de pellets.
Moagem fina: especifique a distribuição que a matriz deve ter
A moagem fina é uma etapa de liberação e distribuição controlada. O moinho deve ser selecionado levando em consideração o grau de secagem do material, o comportamento das fibras, o risco de contaminação e a distribuição granulométrica (PSD) desejada. Aberturas menores podem aumentar a proporção de partículas finas e o consumo de energia, mas podem não resolver um problema de fibras longas ou de umidade em etapas anteriores do processo.
Durante os testes, colete amostras em intervalos regulares antes e depois do moinho. Determine a distribuição granulométrica utilizando um método acordado, tal como um método acordado2 sempre que a faixa de peneiramento for adequada ao material. Relate a fração acima do tamanho separadamente e registre as condições da peneira, a amperagem do moinho, a temperatura do produto e o tempo de operação. Uma amostra representativa de um turno completo pode ocultar curtos períodos de produção de baixa qualidade que tornam a prensa de pelotas instável.
Utilize uma execução de qualificação que feche o balanço de materiais
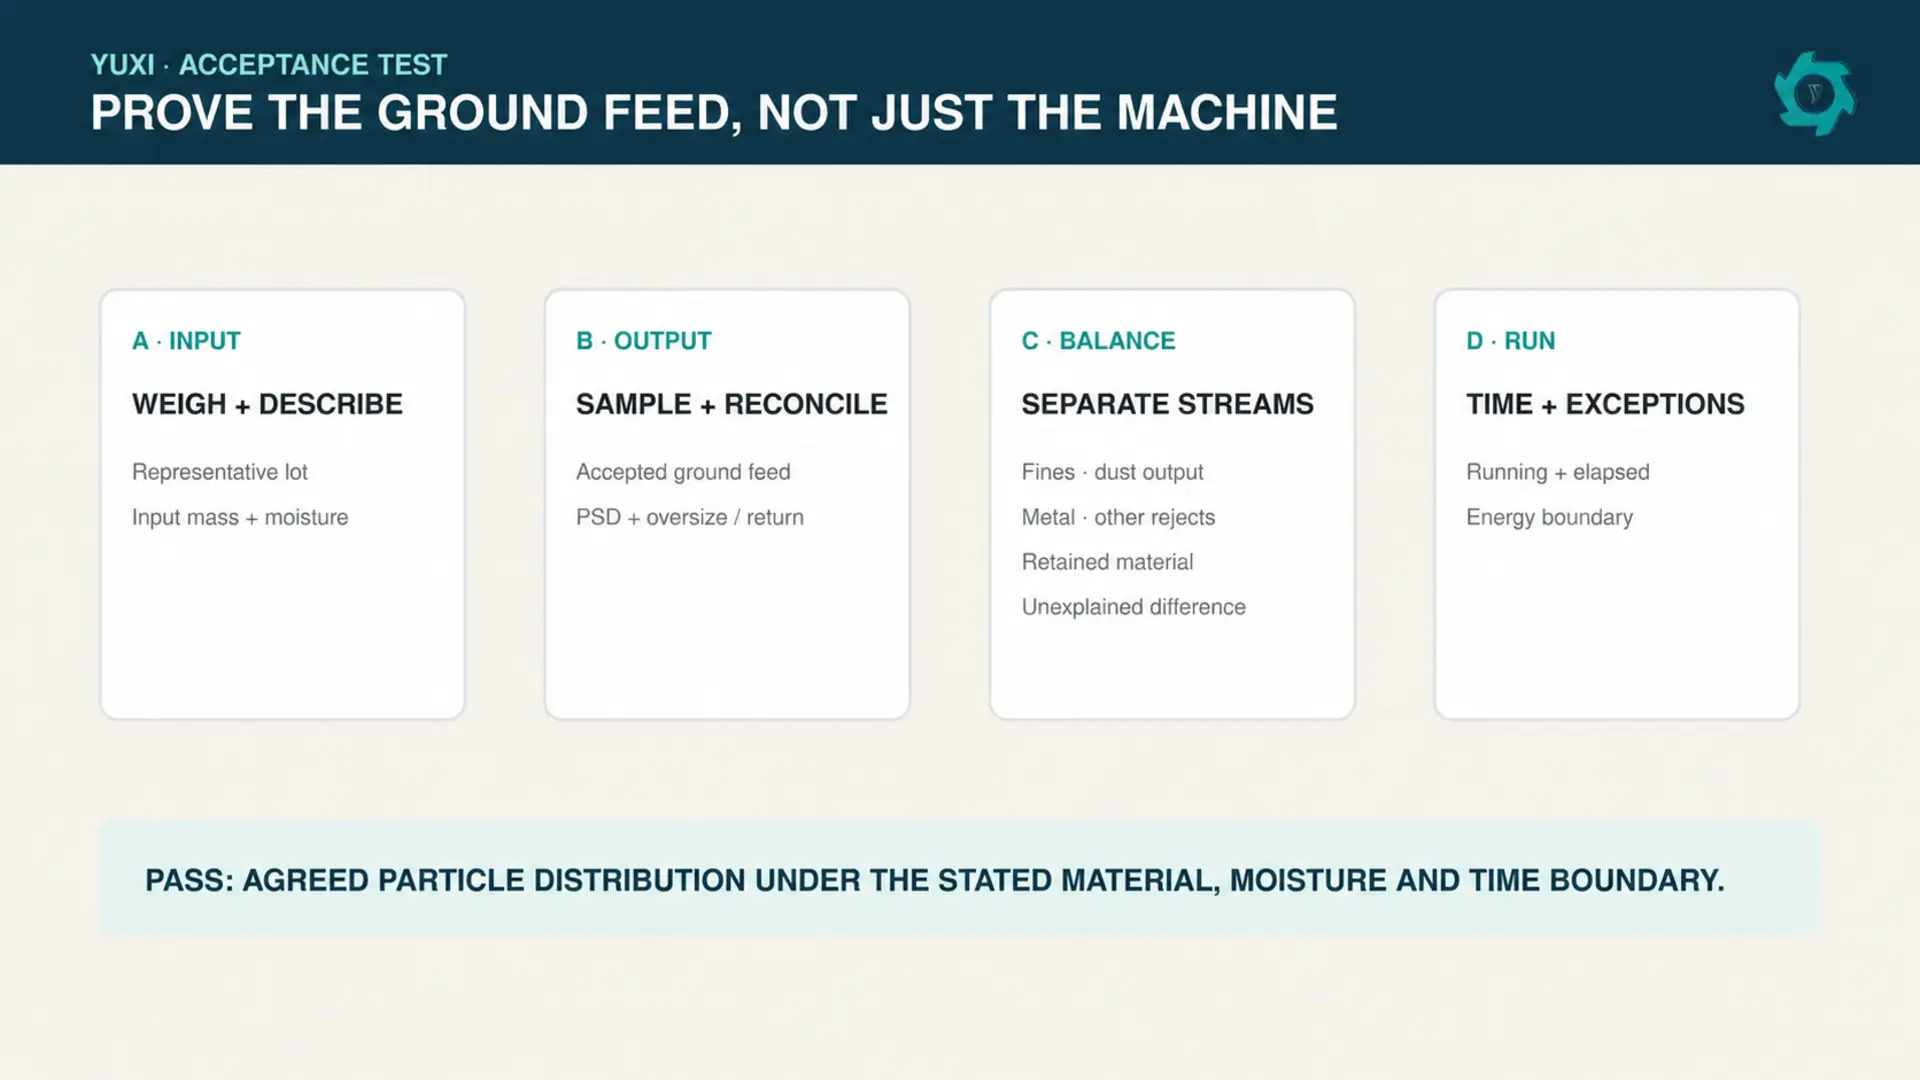
Um teste de aceitação de fábrica ou de instalação confiável utiliza um lote representativo e um limite fixo do processo. O resultado relatado deve distinguir o material que a prensadeira de pelotas pode utilizar daquele que é recirculado, se transforma em pó, permanece no equipamento ou é rejeitado.
| Registre separadamente | Por que isso é importante para a produção de pellets |
|---|---|
| Matéria-prima pesada com amostras de umidade | Estabelece a base de matéria úmida e seca para cada taxa posterior |
| Alimentação no solo aceita | Mede a entrada útil do moinho, e não apenas o material que entra no triturador |
| Sobredimensionamento / recirculação | Evita que o material reprocessado inflacione os resultados |
| Multas cobradas | Mostra a fração fina gerada ou separada pelo processo e seu efeito no rendimento da matéria-prima utilizável |
| Rendimento da coleta de pó | Separa o material em suspensão capturado da corrente do produto e torna visíveis as perdas decorrentes do manuseio de poeira |
| Rejeitos metálicos | Confirma a remoção de metais ferrosos ou de outros tipos que possam danificar os equipamentos a jusante |
| Outras rejeições | Indica que foram removidos do lote contaminações não metálicas ou materiais proibidos |
| Material retido | Identifique em que etapa do processo o material ainda se encontra e como será recuperado, limpo ou descartado |
| Diferença inexplicável | Relate-o separadamente e investigue qualquer resultado acima da tolerância de balanço de massa acordada |
| Tempo de execução e tempo decorrido | Separa a produção da máquina das operações de limpeza, ajustes e paradas |
Quatro controles que fornecem informações concretas
- Registro de alterações da receita. Registre a faixa de umidade, o alvo relacionado à tela ou ao molde, a configuração do alimentador, a configuração do secador e qualquer desvio utilizado para cada lote.
- Regra do “bolso molhado”. Definir quando um lote deve ser submetido a um processo de desaceleração, ressecagem, mistura mediante aprovação ou retenção.
- Amostras de qualidade em intervalos curtos. Associe cada PSD e amostra de umidade a um intervalo de tempo e a eventos operacionais.
- Análise sobre poeira e ignição. A biomassa seca pode gerar poeira combustível em trituradores, peneiras e pontos de transferência; portanto, o risco real de poeira e os controles operacionais devem ser avaliados para o local.3
Para resíduos que exigem cuidados especiais de armazenamento e que envolvam questões relacionadas a minerais, o guia de reciclagem de palha de arroz é uma referência útil específica para cada material.
Utilize uma tabela de conversão de umidade em energia antes de escolher o tamanho da secadora
A escolha do secador costuma ser enquadrada como uma questão de toneladas úmidas por hora. Isso pode ocultar a carga real: quilogramas de água removidos por hora, além da necessidade de calor sensível do material e das perdas no sistema de ar ou gás . Elabore um registro para cada condição viável da matéria-prima, em vez de apenas um caso de média anual.
| Item contábil | Cálculo / registro | Por que isso altera a decisão sobre o projeto |
|---|---|---|
| Taxa de processamento tal como recebido | Material recebido pesado por hora | Mostra a carga de trabalho relacionada ao recebimento físico e ao transporte por esteiras |
| Matéria seca recebida | Taxa de umidade × (1 − fração de umidade na entrada) | Vamos comparar de forma justa os lotes não urbanizados |
| A água evaporou | Água de entrada − água de saída, em que a água de saída = taxa de matéria seca × fração de umidade alvo ÷ (1 − fração de umidade alvo) | Define a carga de secagem de primeira ordem; não se trata de uma taxa de produção de pellets em t/h |
| Calor útil e perdas | Entrada térmica medida, temperatura de saída e estado de operação | Distingue uma resposta normal do sistema de drenagem de vazamentos de ar, perda de isolamento ou mistura inadequada |
| Alimento aceito para moagem | Matéria seca (t/h) após a moagem, rejeitos e material retido | Evita que a placa de identificação da secadora seja confundida com produção utilizável |
Utilize três cenários de projeto: um lote normal, o lote mais úmido aceito e uma fração de baixa densidade que possa secar excessivamente. Uma linha que funcione apenas com base na média anual não oferece ao operador nenhuma resposta confiável quando o clima muda.
Transforme a combinação em uma decisão controlada de compatibilidade
A mistura pode atenuar variações de umidade ou de densidade aparente, mas também pode criar uma mistura mais difícil de moer, secar ou processar na matriz.
| Antes de aprovar uma mistura | Registre separadamente | Critério de decisão |
|---|---|---|
| Distribuição da umidade | A faixa de cada fluxo e a amostra da mistura após a combinação | Aguarde caso ainda haja pontos úmidos após o tempo de mistura previsto |
| Comportamento de partículas e fibras | Fração de fibras longas, proporção de partículas finas e resposta do moinho por componente | Altere a mistura ou a receita ao realizar o envoltório, o preenchimento da tela ou a expansão de peças de grandes dimensões |
| Cinzas / risco de contaminação | Solo, casca de árvore, detritos de campo e materiais proibidos, por componente | Não misture uma carga duvidosa a um lote que, de outra forma, seria rastreável |
| Resposta da fábrica de pellets | Carga do molde, temperatura do produto, partículas finas e durabilidade do pellet de acordo com o método acordado para a unidade | Aprove apenas após uma execução cronometrada e repetível |
Comissão com uma ficha técnica de sete dias, e não um turno de demonstração
Uma breve operação de teste na fábrica pode estabelecer uma linha de base mecânica. Ela não pode comprovar como o processo responde às variações normais da matéria-prima. Durante a primeira semana de produção, registre cada turno por “passaporte” da matéria-prima e mantenha um pequeno conjunto de indicadores vinculados ao tempo.
| Indicador diário | O que uma “drift” pode significar | Primeiro ponto da investigação |
|---|---|---|
| kg de água removida por tonelada seca | A condição da alimentação mudou, ou há perda de calor no secador | Incrementos de umidade recebida e percurso do ar/gás no secador |
| Moedor: kWh por tonelada seca aceita | O material está mais úmido, mais resistente, mais sujo ou as condições da peneira mudaram | PSD temporizado, desgaste da tela e fluxo de rejeitos |
| Excesso de tamanho / participação na devolução | A receita de moagem não está mais respeitando a distribuição alvo | Momento da amostragem, condição da tela e proporção de fibras longas |
| Intervenções manuais por hora de operação | O desempenho das funções de ponte, encapsulamento ou transferência começa a se deteriorar antes de a taxa de transferência entrar em colapso | Localização exata, lote do material e faixa de umidade |
| Variabilidade do nível do buffer de alimentação | A produção a montante está oscilando, apesar de uma média respeitável em t/h | Dosagem, descarga do reservatório e transferência do secador para o moinho |
Esse registro estabelece um limite operacional prático. Ele ajuda o comprador a distinguir uma limitação real do equipamento de um problema relacionado ao fornecedor, ao armazenamento ou à mudança de matéria-prima.
PERGUNTAS FREQUENTES
A biomassa deve ser seca antes da moagem fina?
Muitas vezes, sim, quando o material está úmido, é fibroso ou tem tendência a obstruir a tela do moinho. A sequência correta depende do comportamento do material alimentado e dos requisitos de entrada da peletizadora; comprove isso com um teste representativo, em vez de partir de um valor genérico de umidade.
Qual é o melhor tamanho de partícula para pellets de biomassa?
Não existe um valor universal. Utilize a faixa de granulometria indicada pelo fornecedor da usina de peletização e, em seguida, verifique a PSD real por meio de amostras cronometradas. Especifique um limite de partículas acima do tamanho nominal, bem como uma abertura nominal da peneira.
Como a capacidade deve ser indicada?
Indique separadamente a entrada de matéria-prima tal como recebida, a entrada de matéria seca e a ração moída aceita, com o método de determinação da umidade, a descrição do material, o tempo de operação e os limites do processo indicados no relatório.
Peça um orçamento agora
Envie fotos da matéria-prima, umidade normal e máxima, forma de entrega, tamanho alvo dos pellets, teor de matéria seca exigido e quaisquer especificações existentes da usina. Uma proposta prática começa com a janela de materiais, não com um modelo genérico de máquina.
Referências
- ISO: método da umidade.
- ISO: tamanho das partículas.
- OSHA: poeira combustível.
Mensagem on-line