


 طلب عرض أسعار


مركز المنتجات
-
- خط تقطيع وإعادة تدوير الكتلة الحيوية
- خط إنتاج اللب الجاف وخط إعادة تدوير الورق المقوى من شركة OCC
- خط إعادة تدوير خردة الألومنيوم
- خط إعادة تدوير نفايات السيارات
- خط إعادة تدوير نفايات الثلاجات
- خط إعادة تدوير مشعات النحاس والألومنيوم
- خط إعادة تدوير دوار المحرك
- خط إعادة تدوير الأسلاك النحاسية
- خط إعادة تدوير خرطوشة حبر النفايات
- خط إعادة تدوير خردة الألومنيوم UBC
احصل على عرض أسعار
اتصل بنا


لا تصبح خطوط معالجة الكتلة الحيوية أفضل لمجرد احتوائها على عدد أكبر من
الآلات. ابدأ بالتحقق من حالة المادة بعد التقطيع الأولي. فإذا كانت العملية التالية قادرة بالفعل على معالجتها، فقد لا تضيف الكسارة الثانية فائدة تذكر. فالتقليل الإضافي في الحجم قد يعني استهلاكًا أكبر للطاقة، وتآكلًا أسرع، وزيادة في الجسيمات الدقيقة والغبار، وإعادة تدوير أو صيانة إضافية دون تحسين قيمة المنتج النهائي.
وإذا كان الناتج الأولي لا يزال خشنًا جدًّا، أو متقلبًا جدًّا، أو صعبًا جدًّا
على الآلة التالية لقياسه، فيمكن عندئذٍ تبرير
إجراء مرحلة تخفيض ثانية. ولذلك، ينبغي اتخاذ القرار عند نقطة التسليم بين
العمليات. الأوسع نطاقًا الكتلة الحيوية
خط التقطيع وإعادة التدوير يمكن تهيئتها لتشمل التغذية، والتقطيع
الأولي، والفصل، والتصنيف الثانوي (اختياري)، والغربلة، والتحكم في الغبار
والتفريغ.
لا تستخدم كليهما إلا في حالة فشل المخرج الرئيسي في تلبية متطلب محدد في المرحلة التالية من العملية
يُعد التقطيع الأولي عملية تتعلق بشكل المواد وتدفقها بشكل أساسي. فهو يعمل على
تفكيك المواد المضغوطة، وتقصير الألياف الطويلة، وتقليل حجم الفروع الضخمة أو
الألواح الخشبية، وتحويل الحمولة الواردة غير المنتظمة إلى شكل يمكن
للسير الناقل أو المغناطيس أو المخزن المؤقت أو الآلة التالية في خط الإنتاج معالجته بشكل متسق.
أما التكسير الثانوي فهو عملية تحجيم أعمق. فهو يطبق المزيد من
القطع أو الصدم أو التكسير المتكرر بعد أن تكون المادة قد أصبحت
جاهزة للتغذية. وهنا، يعني مصطلح “التكسير الثانوي” مهمة تقليل الحجم في مرحلة لاحقة بعد
التقطيع الأولي، وليس نوعًا محددًا من الآلات. اعتمادًا على
المواد الخام والإنتاج المطلوب، يمكن تنفيذ هذه المهمة بواسطة مطحنة مطرقية،
أو كسارة دقيقة، أو آلة تقليل حجم أخرى يتم التحكم فيها.
احتفظ بالمنتج الأكثر خشونة الذي
يمكن للعملية التالية قبوله بشكل موثوق. لا تُضف عملية التكسير الثانوية
إلا عندما تُظهر متطلبات مكتوبة من الجهات التالية في سلسلة الإنتاج، أو تجربة تمثيلية، أو
قياس نسبة الحبيبات الزائدة الحجم أن المادة التي تم تقطيعها في المرحلة الأولية
ليست جيدة بما يكفي.
تشمل الأسباب الشائعة لإضافة المرحلة الثانية: الحجم الأقصى الأصغر
للجسيمات، وتوزيع حجم الجسيمات الأكثر تضييقًا، وفتحة وحدة التغذية
التي ترفض القطع الطويلة بشكل متكرر، وعملية التكثيف أو التحويل
التي تتطلب تحضيرًا أكثر دقة، أو وجود جزء كبير الحجم مستمر
لا يمكن معالجته من خلال إعدادات آلة التقطيع الأولية وحدها. الأسباب
لا بالإضافة إلى ذلك، هناك اعتبارات مثل “الأصغر يبدو أفضل”، والسعة غير المستغلة
للمحرك، ومخطط التدفق القياسي للمورد، أو الرغبة في تقديم عرض سعر لحجم
إنتاج اسمي واحد دون التحقق مما تحتاجه العملية المستقبلة فعليًّا.
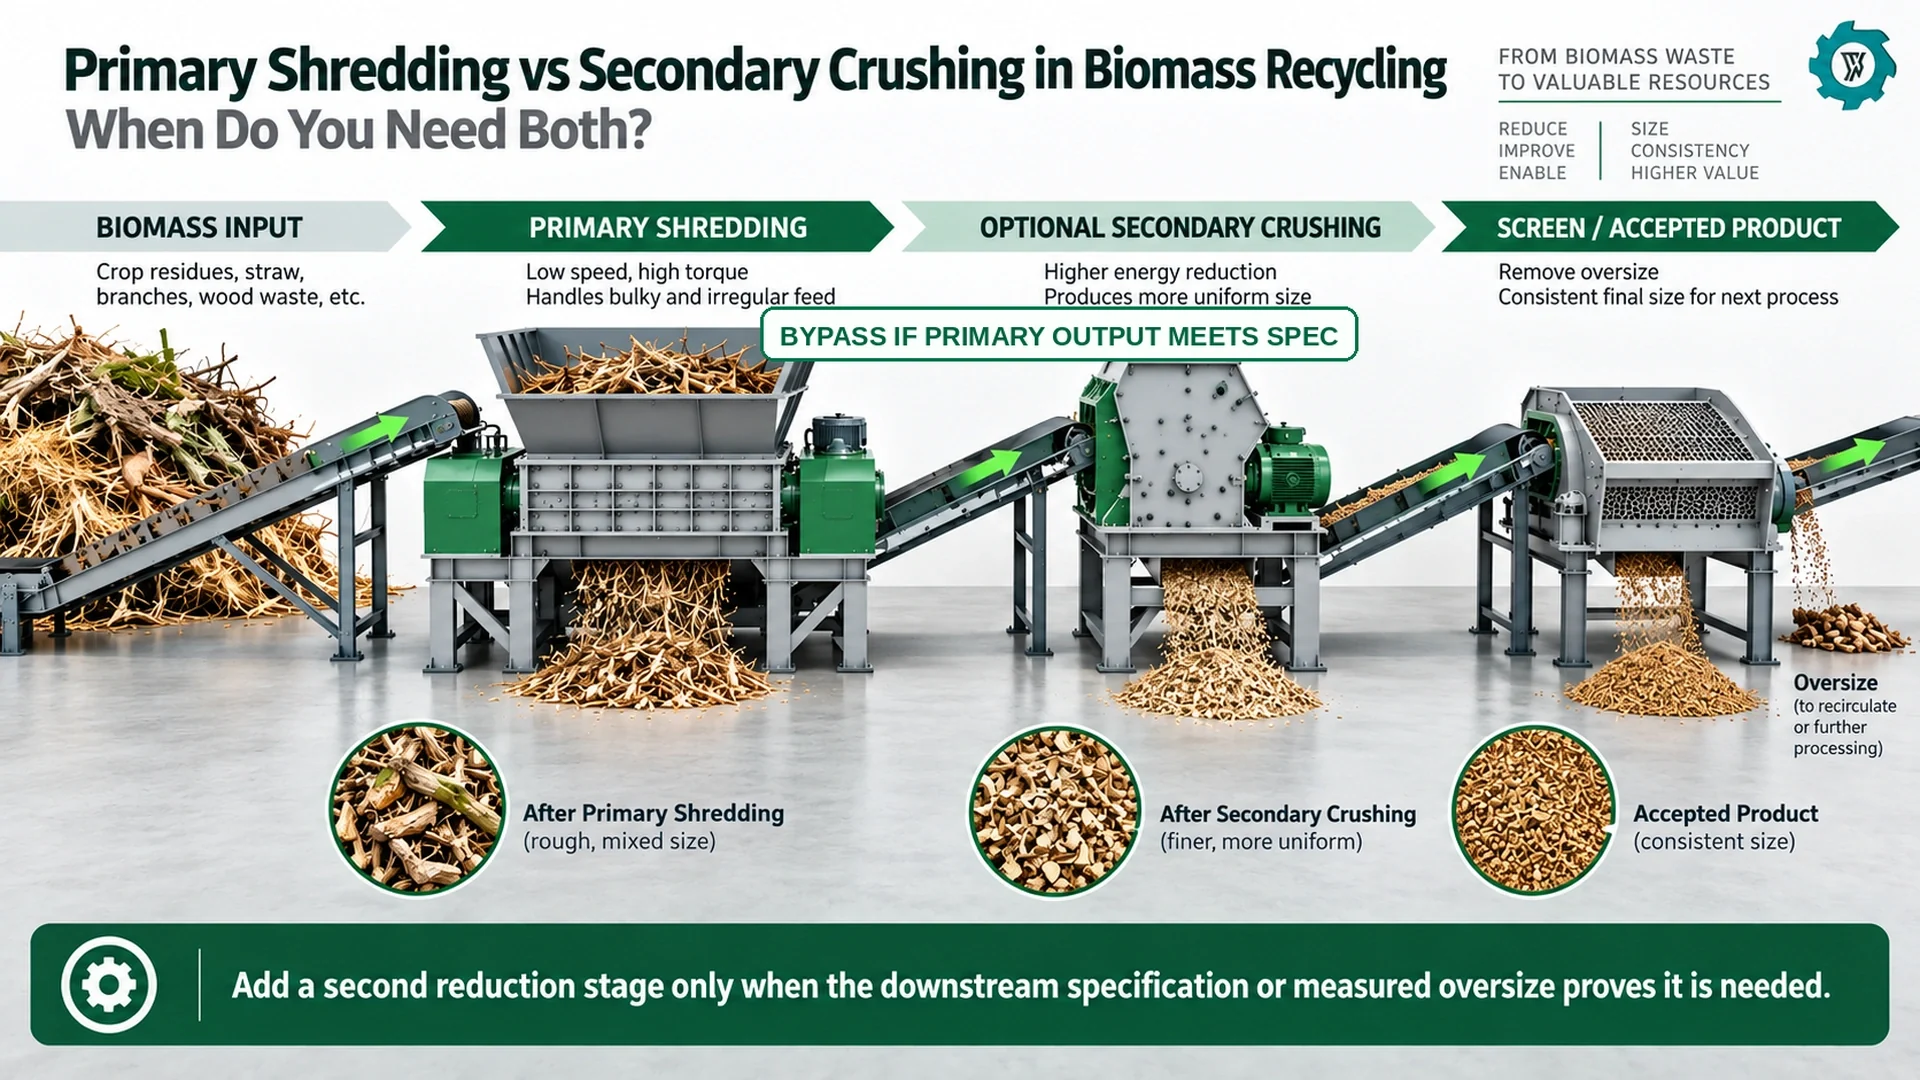
يحل التقطيع الأولي والتكسير الثانوي مختلف القيود العملية
غالبًا ما تُناقش هاتان المرحلتان كما لو أنهما مجرد نسختين، إحداهما خشنة
والأخرى دقيقة، من نفس الآلة. وهذا يغفل السبب الهندسي
وراء تقسيم العملية إلى مراحل. فالآلة الأولية تستقبل أكبر تنوع في المواد، أما
الآلة الثانوية فينبغي أن تستقبل حمولة أضيق نطاقًا وأفضل تحكمًا
.
| سؤال | التقطيع الأولي | الطحن الثانوي |
|---|---|---|
| مهمة العملية الرئيسية | فتح الكتلة الحيوية الضخمة أو غير المنتظمة وتقصيرها وتقليل حجمها | تقليل كمية التغذية التي تم التحكم فيها بالفعل بشكل إضافي لتلبية متطلبات أكثر صرامة في المراحل اللاحقة |
| حالة العلف | بالات، سيقان طويلة، أغصان، قطع منصات نقالة، خشب مختلط، نفايات خضراء | مادة مقطعة مسبقًا ومقسمة بكميات محددة ضمن نطاق محدد من حيث الحجم والرطوبة و التلوث |
| أهم الأدلة | تغذية مستقرة، إفرازات يمكن التحكم فيها، معدل الانعكاس، التدخلات، السلوك الأمثل للقطعة | التوزيع النهائي، الجزء ذو الحجم الزائد، الطاقة لكل طن مقبول، المواد الدقيقة، التآكل وحالة الغربال |
| عطل شائع عند الإفراط في الاستخدام | يؤدي التخفيض الأولي المفرط إلى إبطاء خط الإنتاج قبل إزالة الملوثات | الطاقة المهدرة، والغبار، والتآكل، وإعادة التدوير؛ وقد تؤدي الألياف الرطبة إلى تلطيخ الشبكات أو انسدادها |
| أفضل نقطة توقف | عندما تكون النتيجة مقبولة بالفعل بالنسبة للعملية التالية | عند تحقيق الحجم النهائي المتفق عليه أو نطاق العملية المتفق عليه |
تقرير منفصل الكتلة الحيوية
دليل المقارنة بين آلة التقطيع والمطحنة المطرقة ويكون ذلك مفيدًا عندما يكون السؤال الذي يطرح نفسه عند الشراء هو
أي آلية من الآلات تناسب مهمة محددة. أما القرار هنا فهو
مختلف: فحتى لو كانت المطحنة الثانوية قادرة تقنيًّا على ذلك، فهل
تحتاج العملية إلى تلك المهمة الإضافية أصلاً؟
تؤكد الأبحاث المتعلقة بتفتيت الكتلة الحيوية على ضرورة تجنب
التفتيت المفرط إلى جزيئات دقيقة. فعادةً ما يرتفع استهلاك الطاقة النوعي كلما
صغر الحجم المستهدف، كما أن الرطوبة قد تزيد من
الآثار السلبية الناجمة عن الطحن الدقيق.[1]
كما أظهرت التجارب التي أُجريت باستخدام مطحنة مطرقة مزودة بأجهزة قياس على عشب السويتشغراس وقش القمح و
بقايا الذرة أن الطاقة اللازمة لتقليص الحجم تتغير بشكل جوهري تبعًا
لظروف التشغيل وتوزيع الجسيمات المطلوب، بدلاً من
أن تظل قيمة ثابتة محددة للآلة.[2]
البوابة الأولى لاتخاذ القرار: هل يمكن أن يمر ناتج التقطيع الأولي كما هو بما هو عليه؟
قبل تحديد آلة ثانية، يجب تحديد العملية المستقبلة. وقد تراعي المعدات المستقبلة
الأبعاد القصوى، أو نسبة الكتلة فوق حجم معين، أو طول الألياف،
أو الكثافة الظاهرية، أو ميل الألياف إلى تكوين جسور، أو الرطوبة، أو التلوث، أو
استقرار معدل التغذية.
على سبيل المثال، قد يتحمل الناقل منتجًا خشنًا ولكنه يفشل في التعامل مع
الشرائح الطويلة النادرة التي تشكل جسرًا عبر نقطة النقل. ويمكن حل هذه المشكلة من خلال
هندسة القاطع، أو اتجاه التغذية، أو حلقة إرجاع كبيرة الحجم. وقد يقبل نظام وقود
الغلاية جزءًا خشنًا واسع النطاق طالما ظل مغذيه
مستقرًا. قد يستفيد التسميد من البنية الخشبية التي
قد تُفقد إذا تم تقطيع كل شيء إلى جزيئات دقيقة. على النقيض من ذلك، قد يحتاج خط إنتاج الحبيبات
إلى نطاق تغذية أكثر دقة قبل مطحنة الحبيبات،
ولكن مرحلة الطحن الدقيق تكون عادةً مبررة بمتطلبات إنتاج الحبيبات
تلك بدلاً من قاعدة عامة تتعلق بالكتلة الحيوية.
اكتب نطاق المقبولية بعبارات قابلة للقياس. وتشمل الحقول المفيدة
الحجم الأقصى المسموح به للقطعة، والنسبة المئوية لكتلة القطع الزائدة الحجم،
وتوزيع حجم الجسيمات عند الاقتضاء، ونطاق الرطوبة، والملوثات المحظورة،
والكثافة الظاهرية المتوقعة، والنسبة المسموح بها للألياف الطويلة،
ومعدل الإنتاج المقبول المطلوب. إذا كانت عينة التقطيع الأولي تستوفي
هذا النطاق خلال دورة تشغيل تمثيلية، فإن المرحلة الثانية لم
تستحق مكانها بعد.
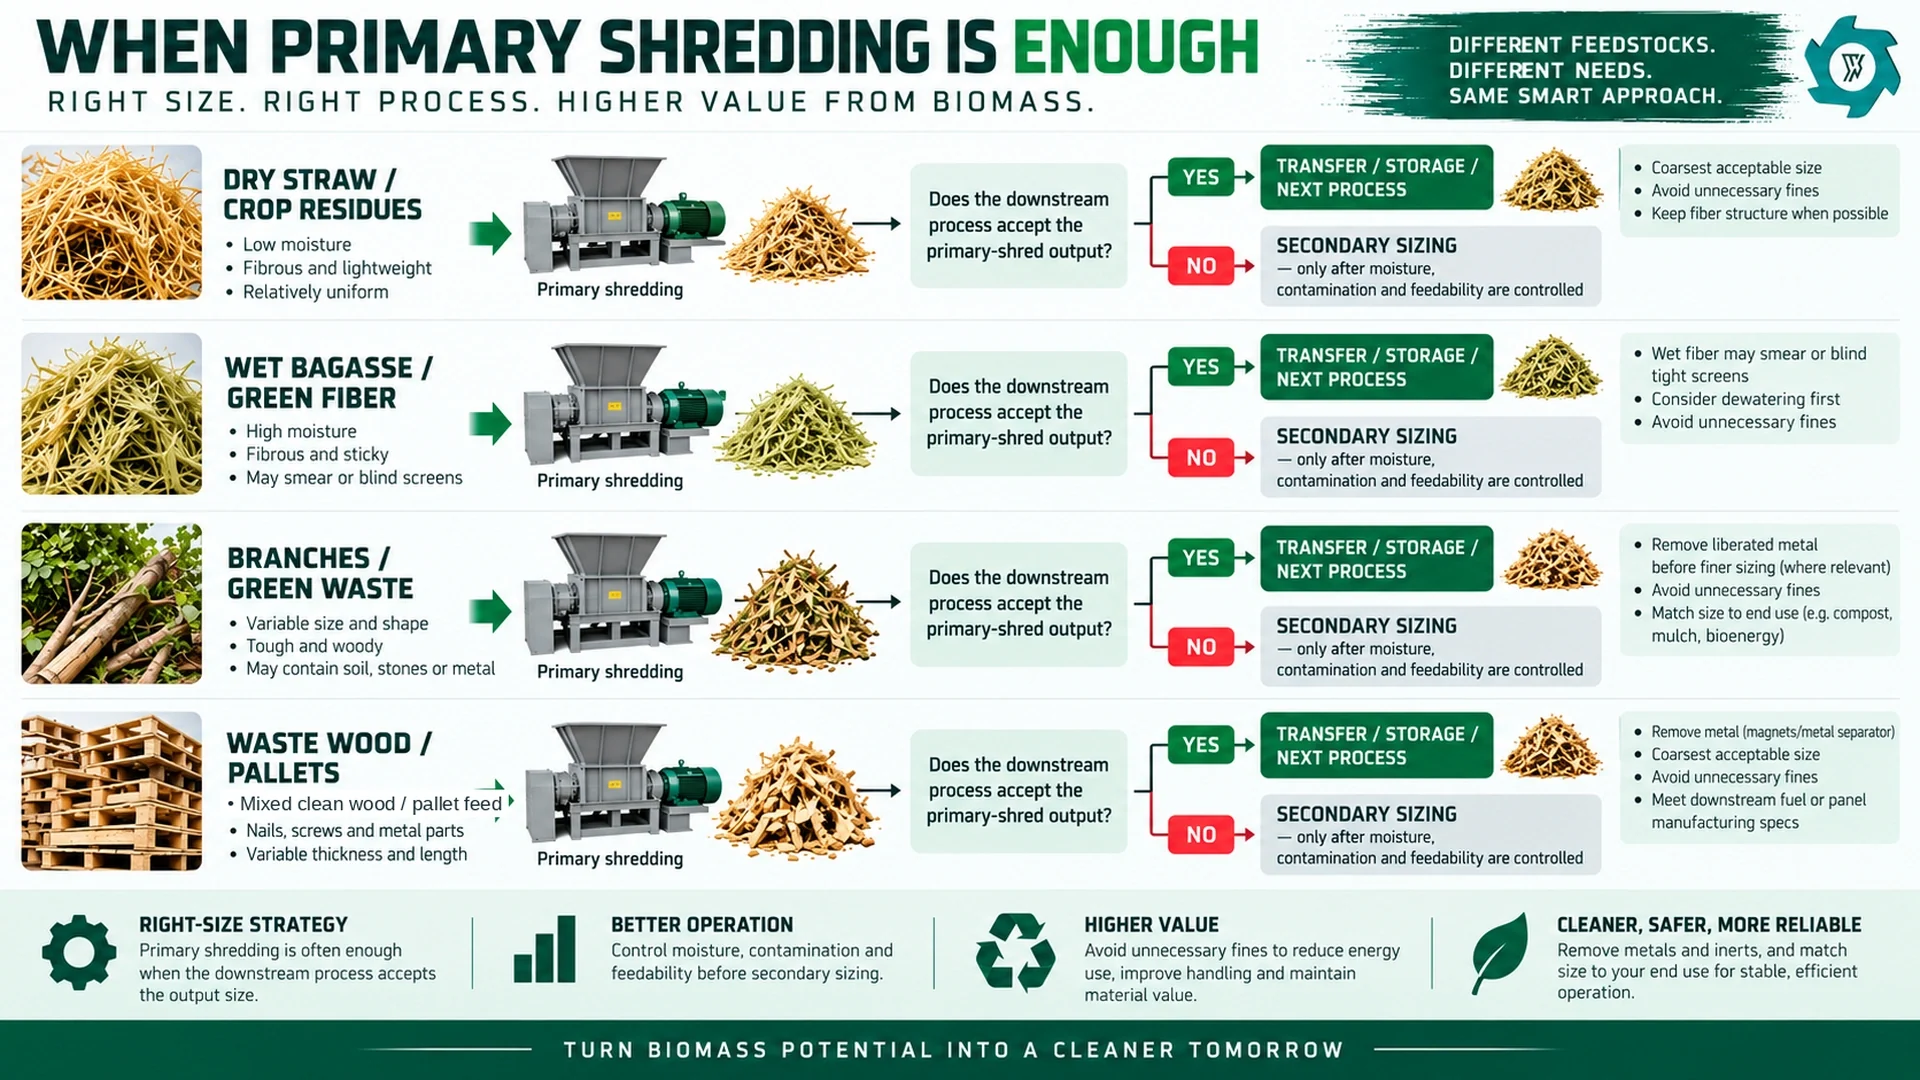
عندما يكون التقطيع الأولي وحده هو العملية الأفضل عادةً
يُعد المسار أحادي المرحلة خيارًا جذابًا عندما تولي العملية اللاحقة أهمية
للقابلية للتدفق والشكل القابل للتحكم أكثر من الحجم الدقيق. كما أنه أكثر
مرونة عند تغير المواد الأولية موسمياً.
بالنسبة للنفايات الخضراء المخصصة لإعداد السماد العضوي، قد يؤدي التقطيع الأولي
بحد ذاته إلى توفير مساحة سطحية كافية وإمكانية خلط جيدة مع الحفاظ في الوقت نفسه
على البنية الخشبية. أما سحق الدفعة بأكملها إلى حبيبات أدق، فقد يؤدي إلى زيادة كمية الجسيمات الدقيقة
وقد يجعل غربلة المواد الرطبة الغنية بالأوراق أكثر صعوبة. التفاصيل الأخضر
عملية إعادة تدوير النفايات ويوضح ذلك لماذا ينبغي ربط موضع الغربال ومعدل
المواد الزائدة بتركيبة السماد العضوي بدلاً من اعتبارها
متطلبًا عامًّا لتصنيف المواد الدقيقة.
كما يمكن إيقاف عملية التحضير الأولي للوقود بعد مرحلة التخفيض الأولي عندما
يتبين أن نظام مناولة الوقود والاحتراق قادر على استيعاب
هذا الناتج. وتتمثل نقطة الإيقاف الصحيحة في أكبر حجم عملي
يمكنه المرور عبر معدات التخزين والجرعات والاحتراق
دون حدوث تجسير غير مقبول أو تباين في التغذية.
عندما يثبت التكسير الثانوي أهميته
أولاً، الآلة التالية لها حد أقصى صارم لحجم المواد الواردة. فقد لا يتحمل مدخل المجفف،
أو المغذي اللولبي، أو جهاز التكثيف، أو المفاعل، أو أي خطوة تحويل أخرى
أطول القطع الناتجة عن التقطيع الأولي. وإذا تسببت تلك القطع
بشكل متكرر في انسداد أو ارتفاعات مفاجئة في الحمل، فيمكن للمرحلة الثانية إزالة
المشكلة بشكل أكثر موثوقية من مطالبة المشغلين بإزالتها يدويًا.
ثانياً، تحتاج الوجهة إلى توزيع أكثر دقة. إذا أنتجت إحدى الخطوط العديد من القطع المقبولة ولكنها أنتجت أيضاً كمية مستمرة من القطع الكبيرة الحجم، فيجب على المشروع تحديد حجم تلك
النسبة من القطع الكبيرة الحجم. وبذلك يمكن للغربال توجيه الحبيبات الزائدة الحجم فقط إلى
عملية التكسير الثانوية، بينما يتجاوزها الجزء المقبول. وغالبًا ما يكون هذا المسار الانتقائي
أكثر كفاءة من إرسال 100% من المادة عبر
المرحلة الأكثر دقة.
ثالثًا، قد تتطلب عملية تحضير الحبيبات أو القوالب أو أي عملية تكثيف أخرى
مواد خام أكثر نعومة واتساقًا. وينبغي تصميم هذه العملية
بدءًا من آلة التكثيف وصولًا إلى المراحل السابقة. فترتيب التجفيف، وتوزيع الرطوبة،
وحالة المطحنة، كلها عوامل لا تقل أهمية عن الفتحة الاسمية
للمنخل. إن الكتلة الحيوية
دليل المعالجة المسبقة لإنتاج الحبيبات تتناول تلك
التحضيرات الخاصة بمرحلة ما بعد الإنتاج بمزيد من التفصيل.
رابعًا، قد تظل نفايات الخشب المقطعة أوليًّا خشنةً جدًّا بحيث لا تتوافق مع
مواصفات العميل الخاصة بالوقود أو الألواح أو الرقائق. وفي هذه الحالة، ينبغي أن يسمح التسلسل
عادةً بإزالة المسامير والقطع الحديدية الأخرى المنفصلة
قبل الوصول إلى المرحلة الأكثر دقة. والغرض من ذلك هو حماية
الآلة الثانوية وتجنب التقطيع المتكرر للتلوث الذي يمكن تجنبه.
خامساً، يمكن أن تبرر استقرار العملية الحاجة إلى زيادة الحجم عندما يتسبب جزء صغير
من القطع الطويلة في توقف وحدة التغذية التالية بشكل متكرر.
لا تزود المرحلة الثانوية بمواد في حالة غير خاضعة للرقابة
عادةً ما تكون آلة المرحلة الثانية أقل قدرة على تحمل التباين مقارنةً
بآلة التقطيع الأولية. ولا ينبغي استخدامها لإخفاء المشاكل الموجودة في المرحلة الأولية.
وتُعد الكتلة الحيوية الليفية الرطبة أوضح مثال على ذلك. فقد تتجعد بقايا قصب السكر ومخلفات المحاصيل الخضراء
والقش الرطب، أو تتلطخ أو تتكتل بدلاً من أن تنكسر
بشكل نظيف. قد تتسد الغرابيل الدقيقة، وقد تفقد الآلة التي تعمل بكفاءة مع
المواد الجافة إنتاجيتها بسرعة عند وجود جيوب رطبة. إذا كانت
المرحلة الثانوية تعتمد على غربال، فحدد نطاق الرطوبة المقبول
واختبر المادة العادية الأكثر رطوبة.
كما ينبغي معالجة المعادن والحجارة قبل عملية التكسير الدقيق
كلما أمكن ذلك. فقد تحتوي المنصات الخشبية، وخشب الهدم، والمخلفات
المجمعة من الميدان على مسامير أو أسلاك أو حجارة أو تربة. وقد تؤدي عملية التقطيع الأولية
إلى تحرير القطع الحديدية العالقة بحيث يمكن للمغناطيس إزالتها قبل
وصولها إلى الآلة الثانوية. إن النفايات
عملية إعادة تدوير الخشب يوضح لماذا يجب أن تتم عملية مراقبة التلوث
بين المراحل التي تتضمن فيها المواد المدخلة منصات نقالة أو ألواحًا أو خشبًا
مختلطًا.
كما أن التحكم في معدل التغذية أمر مهم أيضًا. يجب أن تتلقى الكسارة من المرحلة الثانية
حمولة مُقاسة بدقة، وليس التفريغ الدوري من اللودر أو بالة كاملة
تنهار دفعة واحدة. وغالبًا ما يمكن للناقل المؤقت أو قادوس التخزين المؤقت أو عملية النقل
المُتحكم فيها أن تحسّن أداء المرحلة الثانوية أكثر من مجرد
تركيب محرك أكبر.
التكلفة الخفية لعبارة “اجعله أصغر”: الطاقة، والتآكل، والغرامات، والغبار
إن عملية الطحن الدقيق ليست مجانية. فقد أظهرت دراسات طحن الكتلة الحيوية مرارًا وتكرارًا
أن استهلاك الطاقة يرتفع كلما انخفض حجم الجسيمات،
وأن خصائص المواد، مثل الرطوبة، تؤثر على
النتيجة.[1] أظهرت الأبحاث المتعلقة بالطحن متعدد المراحل
لمخلفات الغابات أن الطحن على مراحل يمكن أن يقلل من استهلاك الطاقة مقارنةً
بإجراء عملية طحن مكثفة جدًّا في خطوة واحدة في ظل الظروف التي خضعت للاختبار، لكن
النتيجة ظلت تعتمد على نسبة الرطوبة والحجم
المستهدف.[3] الدرس المستفاد ليس أن كل
خط إنتاج يحتاج إلى مزيد من المراحل، بل أن نسبة التخفيض المختارة وكيفية
توزيعها على المراحل يجب اختبارهما على المادة الفعلية.
ويزداد التآكل لنفس السبب. فهناك حاجة إلى عدد أكبر من عناصر التلامس لخلق
مساحة سطح أكبر وتوزيع أكثر كثافة. وتشهد الغرابيل والمطارق والسكاكين
والبطانات والمحامل جميعها ضغطًا إضافيًا. وإذا دخلت تربة كاشطة
مع الجذور أو بقايا الحقل، فقد يزداد التآكل بشكل أكبر.
كما أن الكتلة الحيوية الجافة والهشة قد تؤدي إلى زيادة نسبة الجسيمات الدقيقة. وقد يؤدي ذلك
إلى انخفاض المحصول القابل للبيع إذا كان العميل يفضل الرقائق بدلاً من الغبار، و
قد يزيد من أعباء النظافة العامة ومكافحة الغبار. وتتعامل إدارة السلامة والصحة المهنية (OSHA) على وجه التحديد
مع تراكم الغبار القابل للاشتعال وأنظمة تجميع الغبار باعتبارهما
مصدرين للقلق فيما يتعلق بالاشتعال والنظافة العامة، الأمر الذي يتطلب اتخاذ تدابير مناسبة
للسيطرة على المخاطر.[4] لذلك، فإن أي قرار شراء
يتضمن عملية طحن دقيق يجب أن يشمل إجراءات التعامل مع الغبار.
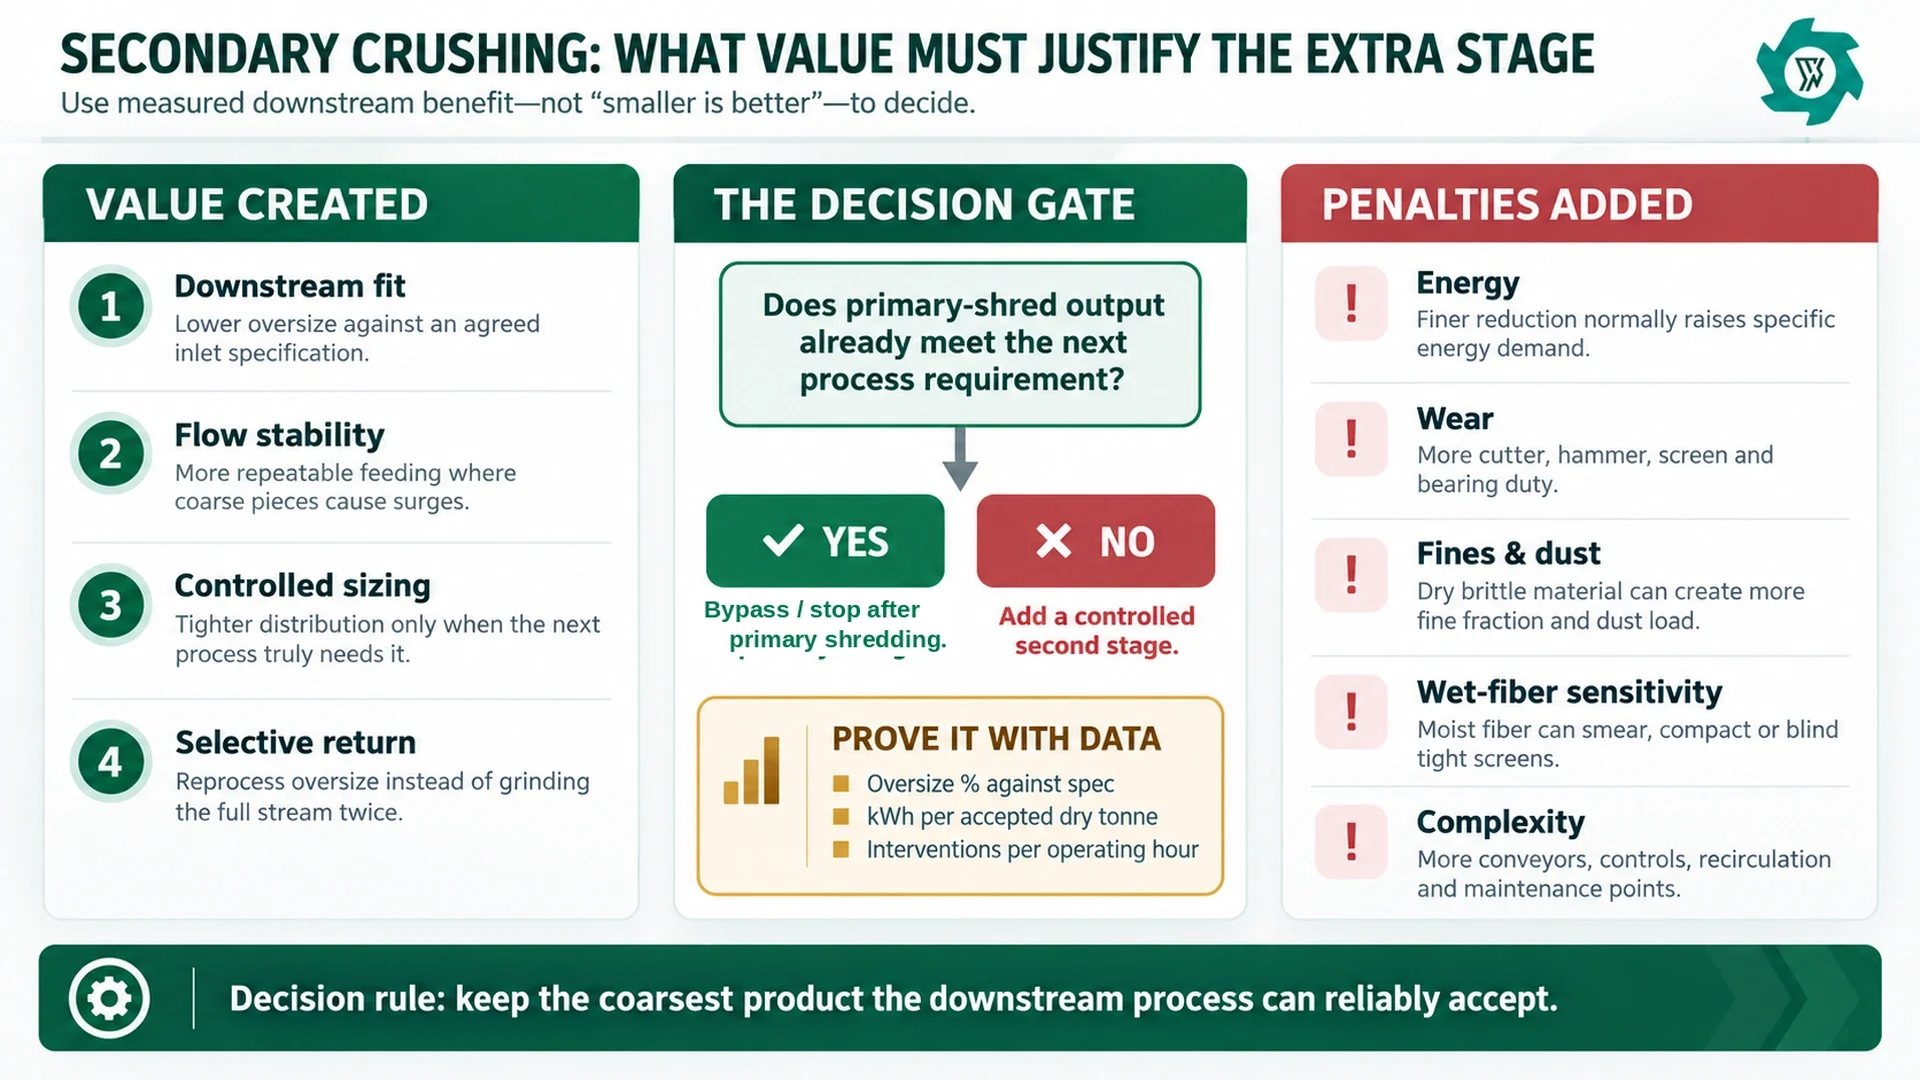
ضع في اعتبارك استخدام حلقة "التصفية والإرجاع" قبل معالجة الدفق الكامل مرتين
ضع غربالاً مناسباً بعد عملية التقطيع الأولي وقم بقياس
الكتلة التي تستوفي مواصفات المرحلة التالية. إذا كانت معظم المواد
مقبولة، فقم بإرسال تلك الكمية إلى المرحلة التالية وأعد فقط المواد ذات الحجم الزائد إلى
مرحلة ثانوية أو عملية إعادة تقطيع محكومة. ولا ينبغي أبداً إعادة تدوير
التيار المقبول لمجرد أن مخطط المحطة يظهر حلقة.
يمكن لهذا الترتيب أن يقلل من العمل غير الضروري، لكنه له حدوده. فالألياف
الرطبة يمكن أن تسد الشبكات. ويمكن للشرائط الطويلة أن تتخذ اتجاهاً معيناً وتمر عبر
فتحات لا تعكس طولها الحقيقي. ولا تعتبر فتحة الغربال
تلقائياً مرادفاً لحجم الجسيمات النهائي. ولذلك، يجب أن يقيس الاختبار
التوزيع الفعلي للمخرجات والجزء الكتلي
المعاد تدويره بدلاً من الاعتماد على الفتحة الاسمية.
تحتاج حلقة الإرجاع أيضًا إلى حد أقصى للإنتاجية. فقد يبدو الخط
منتجًا في حين أن المادة نفسها تدور بشكل متكرر. قم بالإبلاغ عن
المواد الواردة الجديدة والمنتج المقبول وكتلة المواد المرتجعة بشكل منفصل. إذا زادت كمية
المواد المرتجعة ذات الحجم الزائد بشكل كبير، فيجب إعادة النظر في إعدادات القاطع الأساسي أو
مهام المرحلة الثانوية.
خيارات المسار المخصصة للمواد الأولية
قد تختلف طريقة عمل قائمة المعدات نفسها اختلافًا كبيرًا باختلاف
أنواع الكتلة الحيوية. ويوضح الجدول أدناه كيف يتغير قرار المرحلة وفقًا
لسلوك المادة.
| المواد الأولية | الأولوية في المرحلة الابتدائية | الحالات التي قد يكون فيها تحديد الحجم الثانوي مفيدًا | سبب تأجيله أو تجاوزه |
|---|---|---|---|
| القش الجاف وبقايا المحاصيل | فتح البالات، وتقصير الألياف الطويلة، وتحقيق الاستقرار في التغذية الحجمية | تتطلب عمليات تكثيف أو تحويل المنتجات النهائية شبكة توزيع أصغر حجمًا وقد أثبتت فعاليتها | قد تؤدي الكثافة المنخفضة والألياف الطويلة إلى الحد من التغذية قبل وصول الطاقة إلى المحرك؛ كما أن الطحن الدقيق غير الضروري يؤدي إلى زيادة الغبار |
| تفل قصب السكر الرطب أو الألياف الخضراء | الحرص على إبقاء مسار التصريف مفتوحًا ومنع تراكم التربة | بعد التحكم في الرطوبة والتأكد من استيفاء متطلبات الحجم في المرحلة التالية من العملية | قد تتسبب الألياف الرطبة في تلطيخ الشبكات الضيقة أو تكوين جسور بينها أو انسدادها |
| الأغصان والنفايات الخضراء | تقبل أقصى قطر للفرع والأشكال غير المنتظمة دون الحاجة إلى التدخل المتكرر | يحتاج العميل أو منشأة إنتاج السماد العضوي إلى جزء محدد بدقة | قد يكون الهيكل الخشبي الخشن مفيدًا؛ فالتربة تسرع من التآكل |
| نفايات الخشب والمنصات الخشبية | تقطيع الخشب الضخم وإزالة المسامير أو قطع التثبيت | يحتاج العميل الذي يشتري الوقود أو الألواح أو الرقائق إلى مادة ذات جودة أعلى | قم بإزالة المعدن المستخرج قبل الانتقال إلى المرحلة الأكثر دقة، إذا كان ذلك ممكناً |
| بقايا زراعية متنوعة | التغيرات المؤقتة في الكثافة الظاهرية والرطوبة وتركيبة المكونات | توجد تركيبة مستقرة للمرحلة الثانية للمزيج المعتمد | قد يخفي وصف واحد لمتوسط الأعلاف السنوي وجود أجزاء رطبة أو قاسية تسيطر على العملية |
يكمن السر في تكييف المسار وفقًا لخصائص نافذة المواد. فإذا كان المشروع يتوقع وصول قش جاف في موسم ما وبقايا محاصيل رطبة
في موسم آخر، فقد يحتاج إلى مسار جانبي يتجاوز المرحلة الثانوية،
أو غرابيل مختلفة، أو صيغة تشغيل مختلفة بدلاً من
مسار تدفق واحد ثابت.
اختبار القبول في المصنع: إثبات أن المرحلة الثانية تضيف ناتجًا مفيدًا
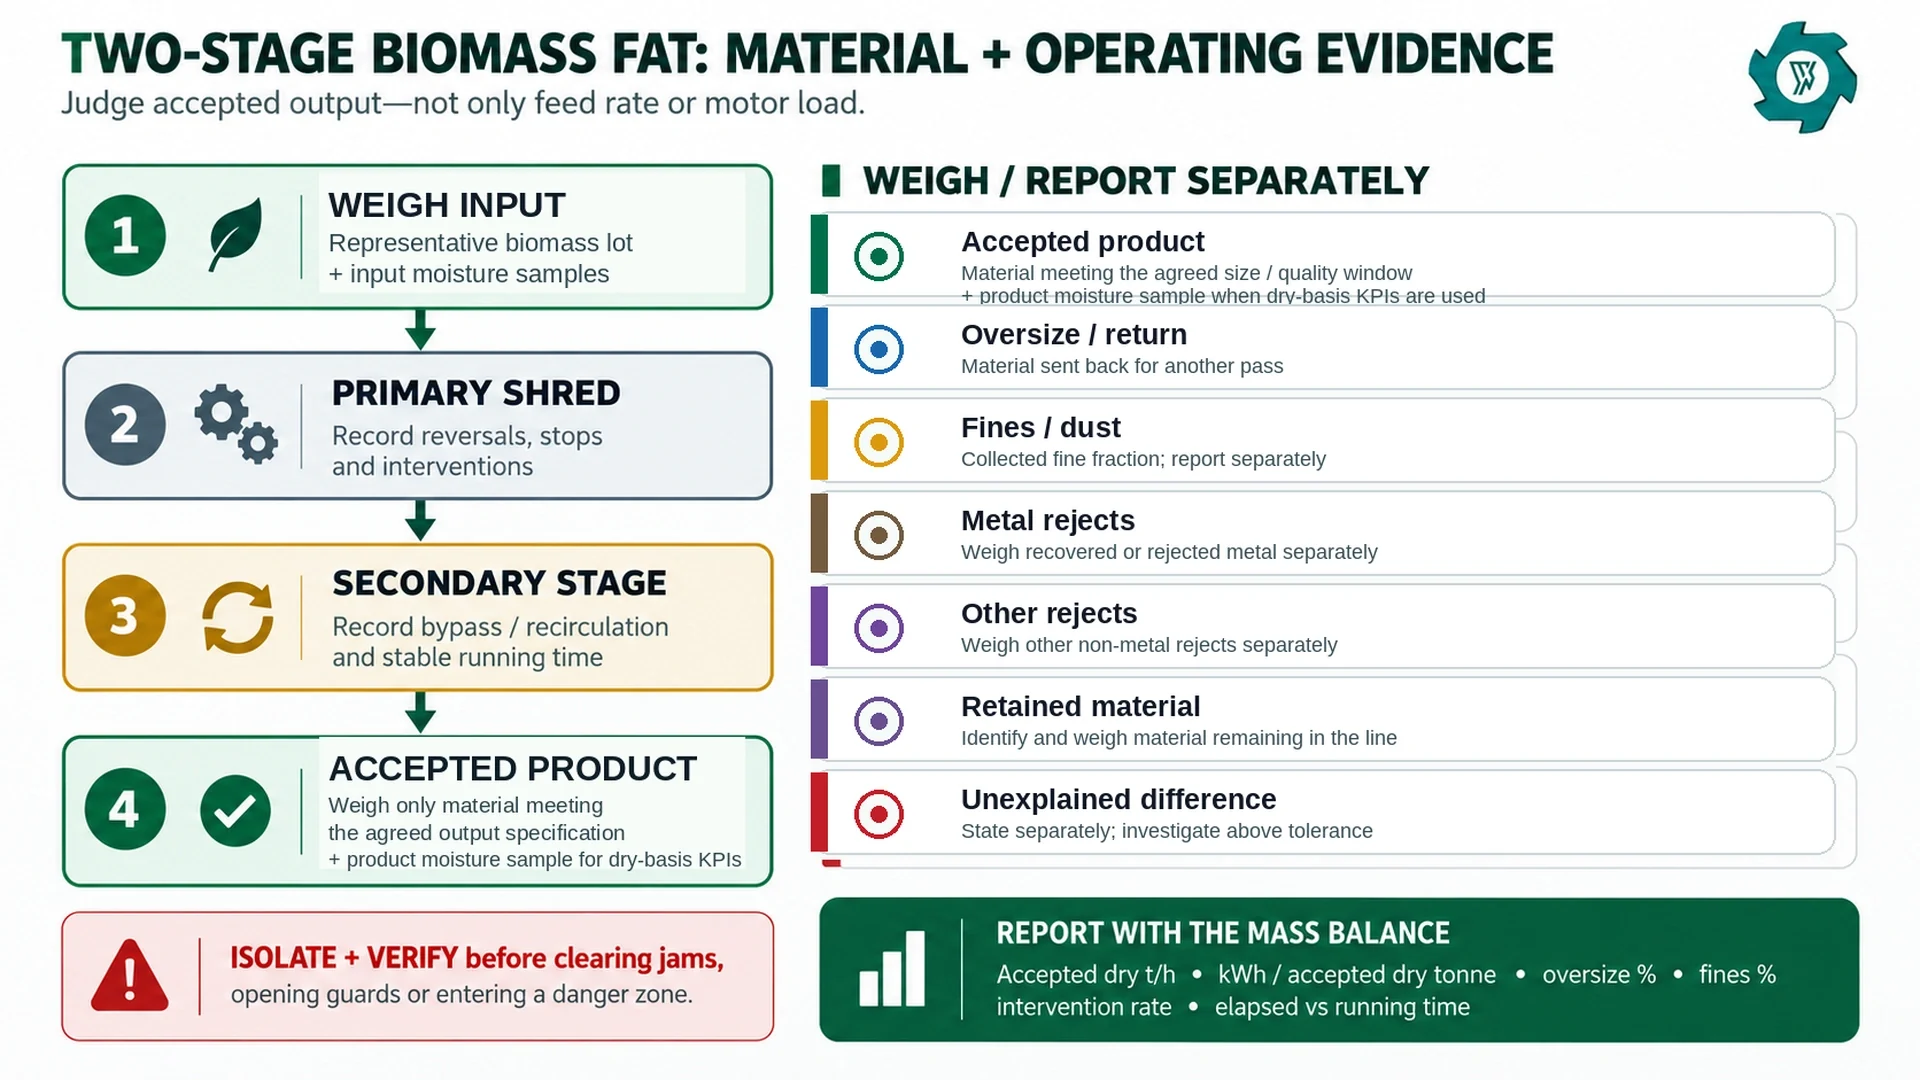
ينبغي اعتبار خط الإنتاج المكون من مرحلتين عملية واحدة. وينبغي أن تبدأ حدود الاختبار بكمية
من المواد الأولية الموزونة والممثلة للمنتج، وتنتهي بكمية من المنتج المقبول الموزون بالإضافة إلى كل
تدفق جانبي ذي أهمية.
سجل هوية المادة الخام، وشكلها عند الاستلام، ونطاق الرطوبة،
والملوثات، ومعدل التغذية، وأكبر القطع العادية. قم بوزن
المدخلات الطازجة وأخذ عينات تمثيلية لقياس الرطوبة. وفي الحالات التي يتم فيها الإبلاغ عن مؤشرات الأداء الرئيسية على أساس جاف،
قم أيضًا بأخذ عينات تمثيلية لقياس الرطوبة من المنتج المقبول.
يجب وزن كل فئة وإعداد تقرير منفصل عنها: المنتج المقبول؛ المنتجات ذات الحجم الزائد أو المرتجعة؛
الغبار أو الجسيمات الدقيقة المجمعة؛ المخلفات المعدنية؛ المخلفات الأخرى؛ المواد
المحتجزة؛ والفرق غير المبرر. المواد المحتجزة هي المواد
التي تُترك فعليًا في الناقلات أو الغرف أو القواديس أو الغرابيل عند نهاية
الحد الفاصل. أما الفرق غير المبرر فهو أمر مختلف ولا ينبغي
استخدامه كفئة متبقية ملائمة.
تسجيل بيانات التشغيل في الوقت نفسه: وقت التشغيل المستقر، والوقت المنقضي،
عمليات الانعكاس، والتوقفات، وحالات الحمل الزائد، وتدخلات المشغل،
والإزالة اليدوية، وتغييرات الشاشة، وقوة الكسارة، وحالة قطع التآكل. إذا
تطلب التدخل الوصول إلى منطقة خطرة، فإن عزل الطاقة و
التحقق منها أمران ضروريان؛ وتُحذر إرشادات OSHA الخاصة بمخاطر الآلات بشكل خاص
من إجراء عمليات التنظيف أو الإصلاح دون اتباع إجراءات مناسبة لفصل الطاقة و
قفلها.[5]
استخدم ثلاثة مؤشرات أداء رئيسية توضح ما إذا كان من المجدي الإبقاء على المرحلة الثانية
المؤشر الرئيسي للأداء الأول هو نسبة إنتاج المنتجات المقبولة: المقبول
المنتج مقسومًا على إجمالي المدخلات الموزونة خلال نفس نطاق الاختبار. إذا
أدى التكسير الثانوي إلى إنتاج المزيد من الجسيمات الدقيقة أو المواد المرفوضة دون تحسين
معدل القبول في المراحل اللاحقة، فقد تكون مساهمته في العائد سلبية حتى لو
بدا معدل الإنتاج الإجمالي مرتفعًا.
المؤشر الرئيسي للأداء الثاني هو الطاقة النوعية لكل طن جاف
مقبول. قم بقياس إجمالي طاقة الخط أو طاقة المرحلة المعنية،
وقم بتحويل معدل الإنتاج إلى أساس جاف عند تباين نسبة الرطوبة، ثم
اقسمه على كمية المواد التي تستوفي فعليًّا مواصفات القبول.
وهذا يتيح مقارنة وصفتين بشكل عادل عندما تعيد إحداهما تدوير كمية أكبر
من المواد الزائدة الحجم.
المؤشر الرئيسي للأداء الثالث هو عدد التدخلات لكل ساعة تشغيل. لا
يُعد الحصول على منتج ذي حبيبات أنعم تحسناً إذا اضطر المشغلون إلى إزالة
الأغلفة أو إزالة الانسدادات من الشبكات أو مسارات النقل بشكل متكرر. قم بتتبع مكان
كل تدخل وربطه بدفعة المواد الخام، ومستوى الرطوبة، و
وصفة التشغيل.
أضف نسبة الحجم الزائد ونسبة الجسيمات الدقيقة إلى مؤشرات الأداء الرئيسية الثلاثة هذه عندما
تقتضي مواصفات المنتج ذلك.
المشتريات الأسئلة التي تمنع استخدام كسارة ثانية غير ضرورية
اطلب من المورد تقديم عرض أسعار لكل من المسار «الأحادي» والمسار «ثنائي المراحل»
بشكل منفصل، شريطة أن يكون كلاهما ممكنًا من الناحية التقنية. قارن بين معدل الإنتاج المقبول
والتوزيع النهائي، والطاقة المركبة، وقطع الغيار القابلة للتآكل، ومهام التحكم في الغبار
والمساحة المطلوبة.
إذا كان المصنع سيقوم بمعالجة مواد ذات متطلبات مختلفة من حيث الحجم،
فاطلب تركيب ممر جانبي. كما يجب تحديد الحد الأقصى لحجم المواد الواردة إلى
الآلة الثانوية، ونطاق الرطوبة، وحدود التلوث، والزيادة المسموح بها في الكمية. إذا
أدى الغربلة إلى تكوين تيار مرتجع، فحدد مكان عودته وكيف
سيتم قياس إعادة التدوير أثناء اختبار القبول.
الأخطاء الشائعة عند تصميم خط إنتاج للكتلة الحيوية ذي مرحلتين
الخطأ الأول: اعتبار الفتحة الاسمية للشاشة بمثابة
الحجم المضمون للمنتج. جزيئات الكتلة الحيوية غير منتظمة الشكل وليفية.
يُعتبر الاتجاه والشكل وسلوك الكسر عوامل مهمة. تحقق من توزيع
المخرجات باستخدام العينات.
الخطأ الثاني: احتساب المواد المعاد تدويرها على أنها إنتاج
جديد. يجب قياس المواد الأولية الطازجة والمواد المرتجعة ذات الحجم الزائد
بشكل منفصل. وإلا فإن ارتفاع معدل الدوران الداخلي قد يجعل العملية الضعيفة
تبدو منتجة.
الخطأ الثالث: استخدام قيمة رطوبة متوسطة واحدة. قد تؤثر
المناطق الرطبة بشكل كبير على أداء عملية التكسير الدقيق حتى عندما تبدو العينة
بشكل عام مقبولة. حدد النطاق الطبيعي والحد الأقصى المقبول
للحالة.
الخطأ الرابع: إجراء عملية التكسير الناعم قبل إزالة
الشوائب الظاهرة. تؤدي الأوساخ إلى زيادة التآكل؛ وقد يتسبب المعدن في إتلاف المكونات الدقيقة؛
كما أن الملوثات المتفتتة قد يصعب إزالتها
لاحقًا.
الخطأ الخامس: إضافة مرحلة ثانية لمجرد أن مخطط العمليات الخاص بأحد المنافسين
يتضمن مرحلة ثانية. ينبغي أن تحدد عملية الاستلام — وليس الرسم التخطيطي —
نقطة التوقف.
الخطأ السادس: قياس الإنتاج بالطن في الساعة فقط. كما يقيس
اختبار القبول الفعال العائد المقبول، والمواد ذات الحجم الزائد، والجسيمات الدقيقة، والطاقة،
والتدخلات، والوقت المنقضي.
قائمة مراجعة القرار النهائي
قبل شراء أو تفعيل عملية التكسير الثانوي، أجب عن سبعة أسئلة.
ما هو المطلب الدقيق في المرحلة اللاحقة الذي لا يفي به ناتج المرحلة الأولية؟ وما هي نسبة
المواد في التدفق الأولي التي تقع فعليًّا خارج نطاق هذا المطلب؟ هل يمكن إعادة معالجة
المواد ذات الحجم الزائد فقط؟ هل التغذية الثانوية جافة ونظيفة ومقاسة
بشكل كافٍ لضمان التشغيل الموثوق؟ ما هي الكيلوواط/ساعة الإضافية، ومعدل التآكل، وكمية الغبار
التي تضيفها هذه المرحلة؟ هل يتحسن معدل إنتاج المنتج المقبول؟ هل يمكن
تكرار النتيجة على أكثر دفعات التغذية العادية رطوبةً وصعوبةً وتقلبًا
؟
إذا كانت هناك إجابات واضحة ومستندة إلى أدلة على هذه الأسئلة، فإن اتباع نهج من مرحلتين
يمكن أن يشكل تصميمًا قويًّا للعملية. أما إذا لم تكن هناك إجابات كهذه، فإن الخيار الهندسي الأكثر أمانًا
عادةً ما يتمثل في إبقاء الخط أبسط، واختبار الناتج الأولي
بشكل سليم، وإضافة خطوات تخفيض أعمق فقط عندما تثبت العملية اللاحقة
حاجتها إلى ذلك.
الأسئلة الشائعة
ما هي العلامة الرئيسية التي تشير إلى ضرورة إجراء عملية التكسير الثانوية؟
أقوى مؤشر على ذلك هو الفشل الملحوظ في مخرجات التقطيع الأولي مقارنة بمتطلبات المرحلة التالية من العملية، مثل وجود أحجام زائدة بشكل مفرط، أو انسداد متكرر في وحدة التغذية، أو توزيع غير مقبول لحجم الجسيمات، أو عملية تكثيف تتطلب تحضيرًا أكثر دقة.
هل يمكن أن تحل الغربال محل عملية التكسير الثانوي؟
يمكن للغربال أن يفصل المواد المقبولة عن المواد ذات الحجم الزائد، لكنه لا يقلل الحجم بحد ذاته. وإذا كان الجزء الزائد عن الحجم المسموح به لا يمثل سوى نسبة ضئيلة، فإن عملية الغربلة مع إعادة المواد المختارة إلى الكسارة قد تكون أكثر كفاءة من تمرير التيار بأكمله عبر مرحلة تكسير ثانية.
هل ينبغي إرسال الكتلة الحيوية الرطبة مباشرةً إلى الكسارة الثانوية؟
قد تؤدي الكتلة الحيوية الليفية الرطبة إلى تلطيخ الشبكات أو ضغطها أو انسدادها. تأكد أولاً من مستوى الرطوبة وقابلية التغذية وسلوك التفريغ؛ فقد يكون التجفيف أو استخدام مسار أكثر انفتاحًا خيارًا أكثر موثوقية قبل عملية الفرز الدقيق.
كيف ينبغي التحقق من سعة إنتاج الطاقة من الكتلة الحيوية ذات المرحلتين؟
استخدم عملية تشغيل موقوتة تمثيلية، وقم بالإبلاغ عن المدخلات الموزونة، والمنتج المقبول، والمواد ذات الحجم الزائد أو المرتجعة، والمواد الدقيقة أو الغبار، والمواد المعدنية المرفوضة، والمواد المرفوضة الأخرى، والمواد المحتجزة، والفرق غير المبرر، كمسارات منفصلة. قم بأخذ عينات رطوبة تمثيلية للمواد المدخلة والمنتج المقبول عند الإبلاغ عن مؤشرات الأداء الرئيسية (KPIs) على أساس جاف. سجل وقت التشغيل، والوقت المنقضي، والتدخلات، والطاقة المستهلكة، حتى يمكن حساب الطن الجاف المقبول في الساعة، وكيلوواط/ساعة لكل طن جاف مقبول.
احصل على عرض أسعار الآن
يرجى إرسال صور للمواد الخام، ومستويات الرطوبة العادية والقصوى، والحجم الأقصى للمواد الواردة، والتلوث، والإنتاجية المطلوبة، ونطاق أحجام الجسيمات المقبول في عملية الاستقبال. يمكن لشركة YUXI مقارنة المسار الذي يعتمد على المرحلة الأولية فقط بتكوين من مرحلتين، وتحديد الأدلة التجريبية اللازمة قبل إدراج مرحلة التكسير الثانية.
رسالة عبر الإنترنت