


 طلب عرض أسعار




يُعد المبرد الخردة مادة صعبة المعالجة، حيث تتكون عدة مواد رقيقة في وحدة واحدة مدمجة. فقد تكون الأنابيب النحاسية ملتصقة بزعانف الألومنيوم؛ وتوجد دعامات فولاذية ومسامير حول الحواف؛ وقد تصل مع الشحنة نفسها خزانات بلاستيكية وخراطيم ووصلات ملحومة وأوساخ وسوائل متبقية. ولذلك، فإن إعادة تدويره بشكل جيد لا يتعلق بـ“تفكيك المبرد” بقدر ما يتعلق بفك تلك الوصلات حتى تصبح كل مادة على حدة جسيمًا قابلاً للفرز.
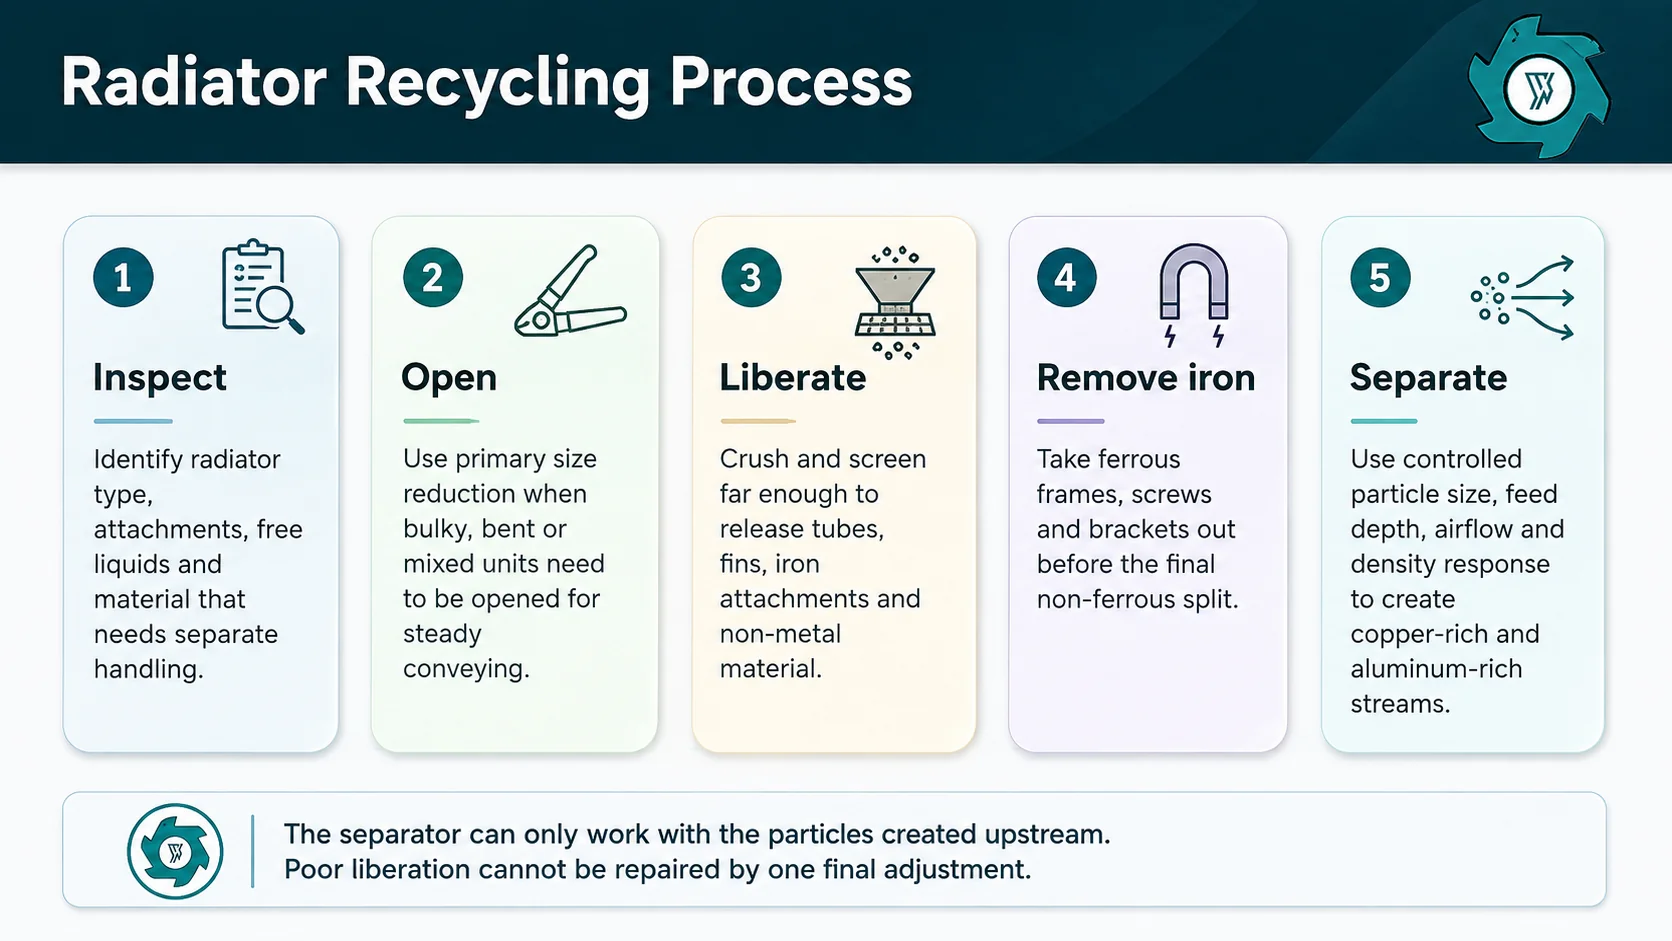
1. تحديد وإعداد المواد المراد تغذيتها قبل وصولها إلى آلة التقطيع
تعد مرحلة الاستلام هي المرحلة التي يتحدد فيها ما إذا كانت عملية إعادة التدوير المستقرة ستُحافظ عليها أم ستُفقد. قد تحتوي الشحنة الموصوفة بـ“المشعات” على وحدات تبريد السيارات، وملفات مكيفات الهواء، ونوى من النحاس والألومنيوم، ومبادلات حرارية مصنوعة بالكامل من الألومنيوم، وملفات صناعية، وخردة مختلطة مشوهة بشدة. ولا تتشابه هذه المواد من حيث نسبة المعادن، أو وزن الهيكل، أو محتوى البلاستيك، أو الشكل الهندسي.
قبل تحديد حجم المعدات، قم بفصل فئات المواد الواردة هذه وسجل الكمية المتوقعة من كل منها. كما يجب تسجيل القطع الأصعب، وليس فقط القطع المتوسطة. فقد يؤدي وجود محرك مروحة أو دعامة سميكة أو حزمة متداخلة من حين لآخر إلى تحديد متطلبات الفتحة الفعلية، حتى لو كانت معظم القطع خفيفة الوزن.
السوائل الحرة والمكونات المرتبطة بها
قد تصل المشعات التي تم إزالتها من المركبات أو أنظمة التبريد وهي تحتوي على سائل التبريد أو الزيت أو الخراطيم أو الخزانات أو أي ملحقات أخرى. ويجب معالجة السوائل السائبة قبل التقطيع وفقًا للإجراءات البيئية والتشغيلية المعمول بها في الموقع. وتفرض معدات التبريد وتكييف الهواء قيودًا إضافية: ففي الولايات المتحدة، تنص قواعد التخلص الآمن الواردة في القسم 608 من قانون وكالة حماية البيئة (EPA) على ضرورة استرداد المبرد من معدات التبريد وتكييف الهواء الثابتة المعنية قبل التخلص منها. ولا يصبح الملف خردة صالحة للاستخدام إلا بعد استيفاء هذا الالتزام المتعلق بمعالجة المبرد في المراحل الأولية.[1]
لا تفترض أن كل ملحق يجب أن يمر عبر خط الإنتاج ببساطة. فالمحركات الكبيرة، والتركيبات الفولاذية الثقيلة، والقطع المختومة، والمكونات غير ذات الصلة يمكن أن تغير ظروف الحمولة والتآكل والسلامة. وينبغي تدوين قائمة المواد المقبولة حتى يعمل المشغلون والمورد وفقًا لنفس تعريف المواد.
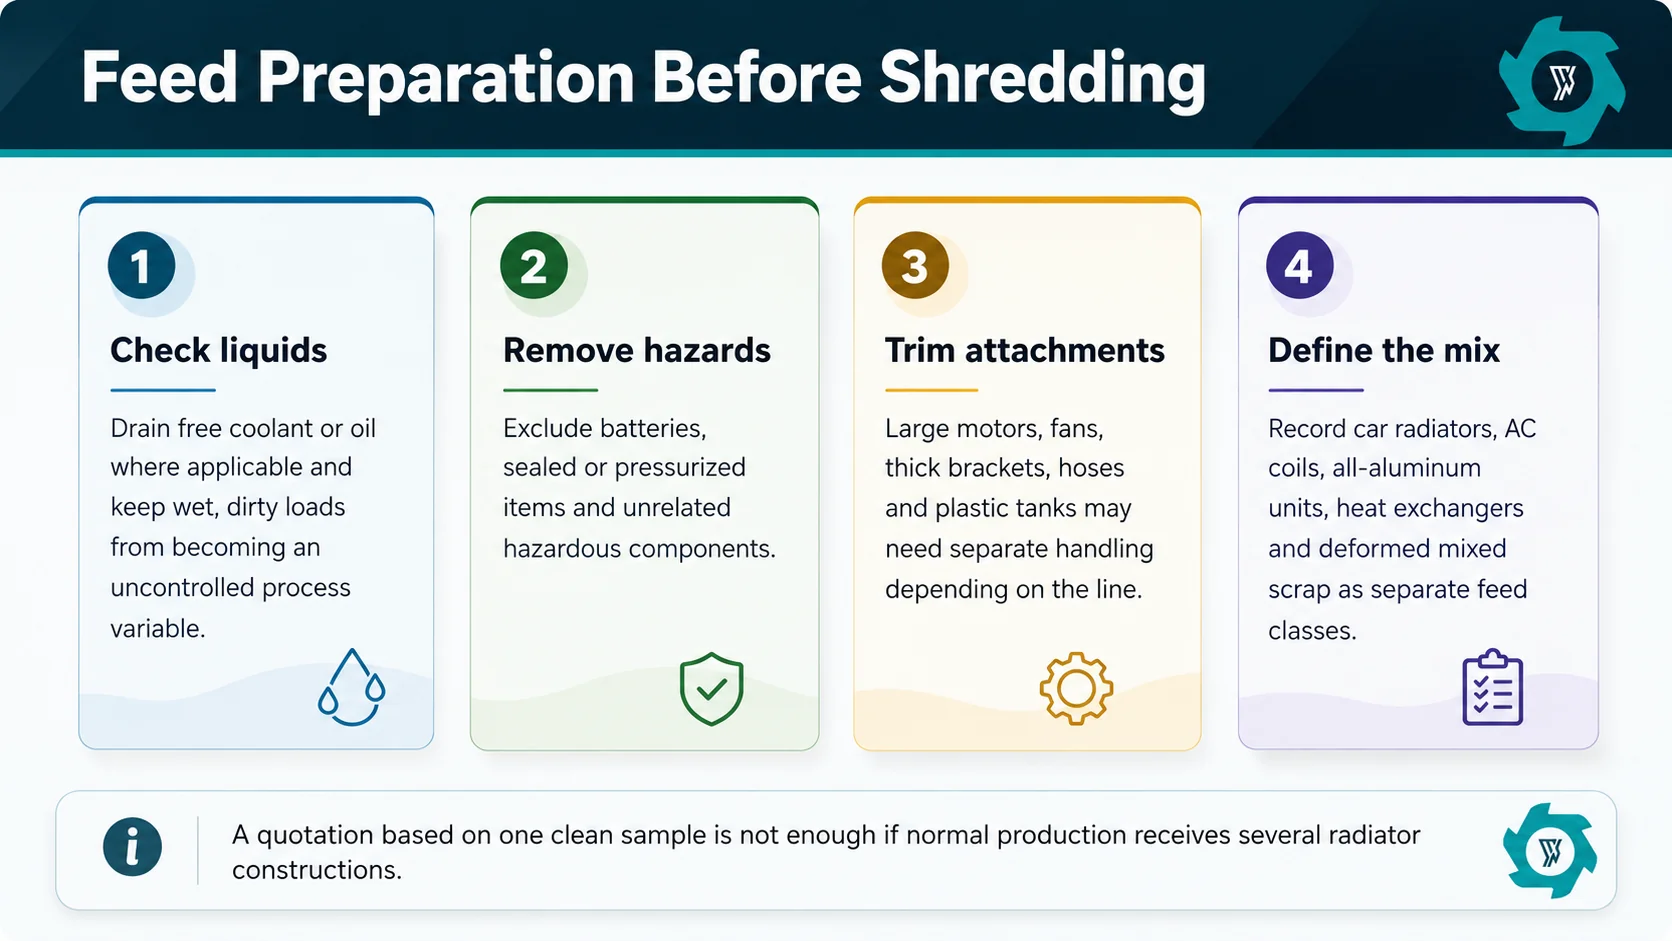
2. قياس كمية المواد وإدخالها في خط الإنتاج بدلاً من صبها على دفعات
تتميز المشعات بخفة وزنها مقارنة بحجمها ويمكن ربطها ببعضها البعض. وهذا يجعل وحدة القياس “طن في الساعة” وصفًا غير دقيق لمشكلة التغذية بحد ذاتها. فقد يكون أحد الدلاء مكدسًا بشكل فضفاض؛ بينما قد يكون الدلو التالي مضغوطًا أو مليئًا بالملحقات الفولاذية. وإذا وصل كلاهما على شكل كتل مفاجئة، فقد يتعافى جهاز التقطيع الأول، لكن الموجة المستمرة تستمر في التقدم نحو الكسارة وأجهزة الفصل.
وبالتالي، فإن عملية التغذية نفسها تُعد جزءًا من نظام الفصل. يجب أن يوفر جهاز التغذية والناقل تدفقًا مُحكَمًا يمكن للآلة التالية استيعابه دون الحاجة إلى تكرار دورات التحميل الزائد والاستعادة. وعندما يتغير معدل التغذية، يجب أن يستجيب الخط بأكمله بطريقة منسقة، بدلاً من السماح لآلة سريعة في المرحلة السابقة بإغراق مرحلة لاحقة أبطأ.
وهذا هو السبب أيضًا في أنه لا يمكن اعتبار السعة الاسمية للآلة بمثابة سعة الخط بأكمله. وللحصول على شرح أوسع للفرق بين معدل الإنتاج الوارد في الكتالوج ومعدل الإنتاج الذي يعتمد على المواد، فإن دليل سعة آلة تقطيع المعادن يُعد رفيقًا مفيدًا. ففي عملية إعادة تدوير المبردات، قد تكون نقطة الاختناق هي الكسارة الثانوية أو الغربال أو الفاصل، وليس آلة التقطيع الأولية.
3. عملية التقطيع الأولية لتفكيك المشعات الضخمة وغير المنتظمة الشكل
تتمثل المهمة الأساسية لعملية التقطيع الأولي في تسهيل نقل الوحدات المركبة الضخمة وتسهيل معالجتها في المرحلة التالية. ولا يتعين عليها إتمام عملية فصل النحاس عن الألومنيوم. فمحاولة إجبار آلة التقطيع الأولي ذات السرعة المنخفضة على إنتاج جسيمات في حالتها النهائية قد تؤدي إلى زيادة التآكل دون حل مشكلة الفصل الفعلية.
تُعد آلة التقطيع ذات المحورين مفيدة عندما تتضمن المواد المُغذية لفائف ملتوية أو هياكل أكبر حجمًا أو أشكالًا متنوعة من المبردات التي لا يمكن إدخالها إلى كسارة دقيقة بشكل منتظم. تعمل الشفرات ذات الدوران المعاكس على سحب المواد وتمزيقها وقصها إلى قطع أصغر. ويصبح الناتج أسهل في التعامل معه، لكن قد تظل الأنابيب النحاسية تحمل ريشات ألومنيوم، كما قد تظل الملحقات الفولاذية موجودة.
بالنسبة للقراء الذين يقارنون بين مفاهيم مختلفة لتقليص الحجم،, أنواع آلات تقطيع المعادن يوضح هذا لماذا لا ينبغي اعتبار الآلة ذات المحورين منخفضة السرعة والكسارة عالية السرعة أو العمودية معدات قابلة للتبادل. فهما تؤديان إلى سلوك مختلف للمواد وتحتلان مواقع مختلفة في العملية.
4. عملية التكسير والغربلة توفر المساحة التي يحتاجها جهاز الفصل
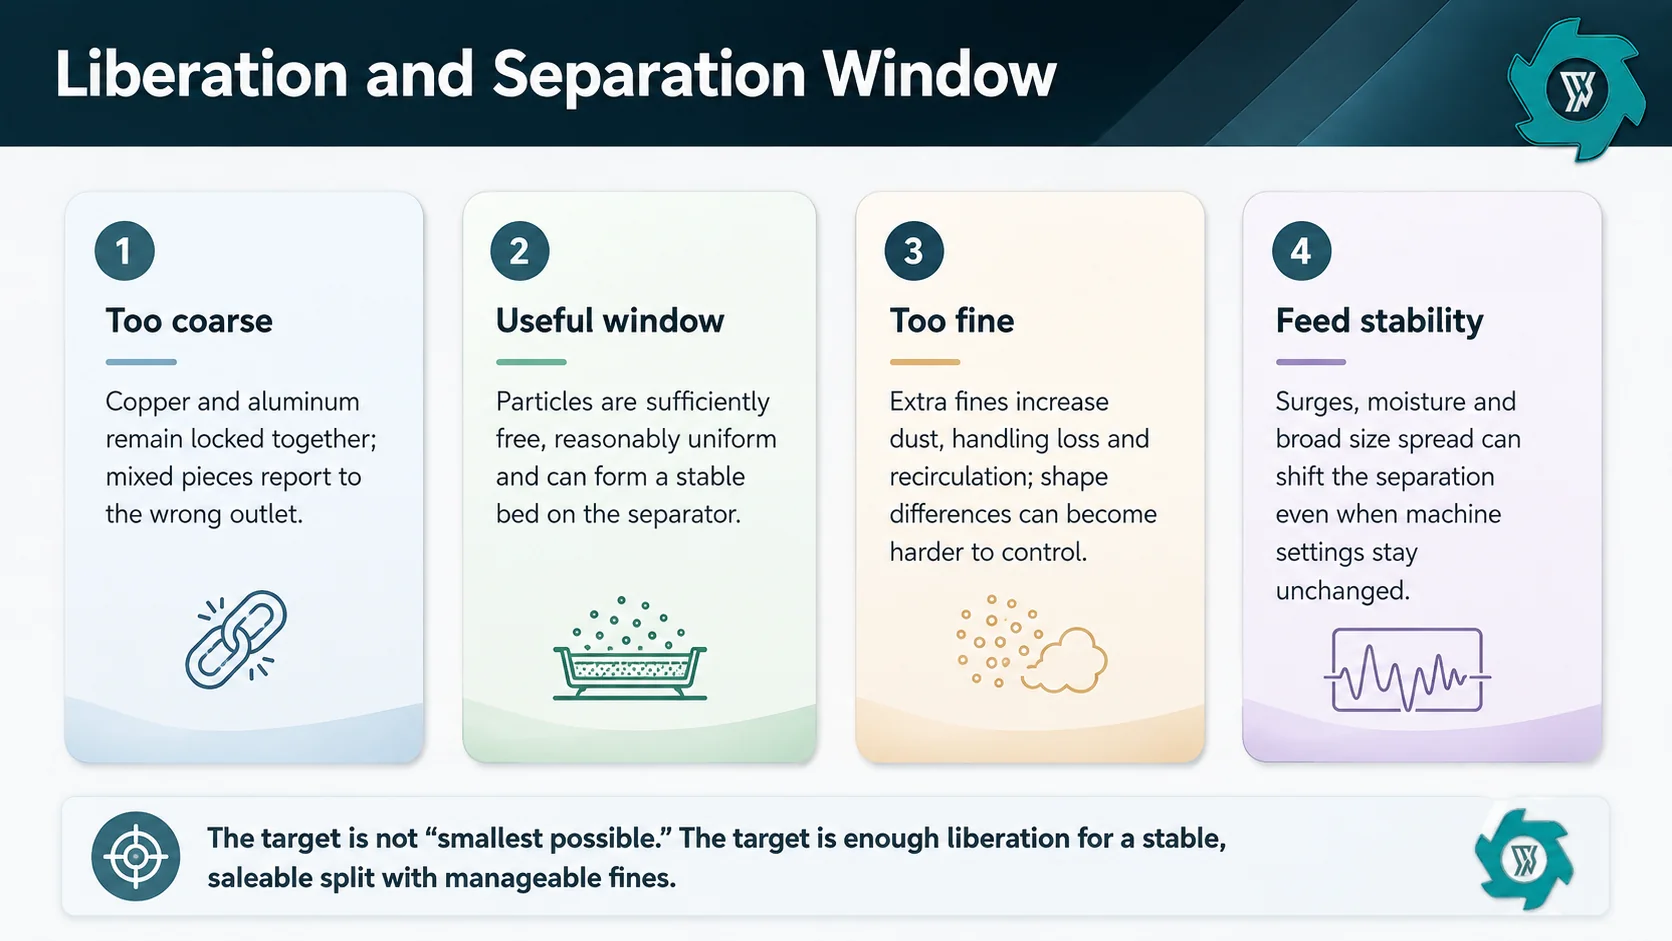
هذه هي المرحلة التي تحدد ما إذا كان الفصل في المراحل اللاحقة سيحظى بفرصة معقولة للنجاح. فالنحاس والألومنيوم لا ينفصلان لمجرد وجود هذين المعدنين معًا، بل ينفصلان عندما يتم قطع ما يكفي من الروابط الفيزيائية بينهما، وتقع الجسيمات الناتجة ضمن نطاق الحجم والشكل القابل للاستخدام.
تعمل الكسارة الثانوية على قطع المبرد التي تم فتحها مسبقًا، حيث تقوم بتفتيت الأنابيب والزعانف والوصلات بشكل أكبر. ثم يتم التحكم في التدفق عن طريق الغربلة. قد تحتاج المواد ذات الحجم الزائد إلى تمريرة أخرى؛ أما المواد ذات الحجم الأصغر والجسيمات الدقيقة فيجب فهمها بدلاً من الاكتفاء بالاحتفاء بها على أنها “مزيد من التكسير”. الإعداد الأمثل ليس الحصول على أصغر جسيم ممكن، بل هو الحجم الذي يتم عنده تحرير المعادن المستهدفة بشكل كافٍ دون التسبب في غبار غير ضروري أو خسارة أو تغذية غير مستقرة للفاصل.
كيف يبدو التحرير غير المكتمل
تظل القطع المختلطة من النحاس والألومنيوم في أحد المخارج أو تتنقل بين الفئات. وغالبًا ما يستجيب المشغلون لذلك بتعديل تدفق الهواء أو إعدادات المنصة. وأحيانًا يكون ذلك مفيدًا. لكن في كثير من الأحيان لا يجدي نفعًا، لأن الفاصل يُطلب منه فصل جسيم لا يزال يتكون فعليًّا من كلا المادتين.
كيف يبدو «السحق المفرط»
قد يؤدي الإفراط في عملية التكسير الثانوي إلى توليد كميات زائدة من الجسيمات الدقيقة، وزيادة حمل الغبار، وتحويل المعادن القيمة إلى جزيئات صغيرة يصعب التعامل معها. كما أن القطع الدقيقة جدًّا والرقيقة تتصرف في الهواء بشكل مختلف عن الحبيبات الأكثر تماسكًا. ولذلك، ينبغي ضبط العملية بناءً على نطاق الفصل، وليس بناءً على شعار “مخرجات أدق”.”
5. الفصل المغناطيسي يزيل أولاً الجزء الحديدي السهل الفصل
بمجرد فتح المواد وسحقها، يجب إزالة الحديد والصلب قبل الشروع في مرحلة الفصل الأكثر حساسية للمعادن غير الحديدية. وإلا فإن الدعامات والإطارات والمسامير والأجزاء الحديدية الأخرى قد تلوث مسارات المنتج وتعيق عملية التحميل في جهاز الفصل النهائي.
يعمل المغناطيس وفق مبدأ بسيط، لكن أداءه لا يزال يعتمد على طريقة التغذية. فالطبقة العميقة والمتلاطمة يمكن أن تخفي الحديد تحت المواد غير الحديدية. أما الطبقة الأرق والأكثر تساوياً فتتيح للمجال المغناطيسي فرصة أفضل للتأثير على القطع الفردية. وهذا سبب آخر لعدم إمكانية التعامل مع التحكم في التغذية باعتباره مشكلة منفصلة تتعلق بالناقل.
افحص مخرج المعادن الحديدية وكذلك تيار المعادن غير الحديدية الذي تم تنظيفه. إذا تم استخراج قطع مركبة تحتوي على النحاس باستخدام ملحقات فولاذية، فقد يكون المصنع يتكبد خسارة في القيمة قبل أن تصل المواد إلى جهاز الفصل بالجاذبية.
6. يتم فصل التيار المتبقي من المعادن غير الحديدية عن طريق الجاذبية وتدفق الهواء
بعد إزالة الحديد، لا تصبح المادة المتبقية تلقائيًّا “نحاسًا من جهة وألومنيومًا من الجهة الأخرى”. ويستفيد جهاز الفصل بالجاذبية أو بتدفق الهواء من الاختلافات في استجابة الجسيمات للاهتزاز والهواء والكثافة والحجم والشكل. وهذا يعني أن قطعتين من نفس المعدن يمكن أن تتحركا بشكل مختلف إذا كانت إحداهما مسطحة وخفيفة بينما الأخرى مدمجة وثقيلة.
هناك ثلاثة عوامل ذات أهمية قصوى في التشغيل اليومي: تحضير الجسيمات، وعمق التغذية، وتوازن الهواء. فإذا أرسلت الغربال توزيعًا حجميًا واسعًا جدًّا، يتعين على الفاصل التعامل مع عدة أنماط من السلوك الديناميكي الهوائي في آن واحد. وإذا غمرت وحدة التغذية سطح الفرز بطبقة سميكة، فلن تتمكن الجسيمات من الترسيب بشكل سليم. وإذا تم تعديل تدفق الهواء لإنقاذ جزء صعب معين، فقد يؤدي ذلك إلى إخراج جزء آخر عن المواصفات المطلوبة.
وبالتالي، فإن الإعداد المستقر هو نتيجة لظروف مستقرة في المراحل السابقة. يجب على المشغلين تسجيل نوع التغذية التي كانت قيد التشغيل عندما نجح الإعداد. وإلا، فقد يُلقى اللوم على معلمة تم نسخها من يوم أمس، في حين أن التركيبة الحالية للمبرد هي السبب الحقيقي للفرق.
7. التعامل مع “الأجزاء المعدنية النظيفة” باعتبارها ناتجًا مقاسًا، وليس مجرد ادعاءً بصريًّا
المنتجات العملية من... خط المبرد الميكانيكي تُصنف عادةً إلى فئات غنية بالنحاس، وغنية بالألمنيوم، وحديدية، وفئات غير معدنية خفيفة. وكلمة غني الأمور. تعمل الخطوط الميكانيكية على تجهيز المواد القابلة للبيع أو القابلة للمزيد من التكرير؛ فهي لا تنتج معدنًا نقيًا كيميائيًا بطريقة سحرية.
قبل بدء التشغيل، يجب الاتفاق على كيفية أخذ العينات من كل جزء. فأخذ حفنة من الجزء العلوي من الصندوق أمر سهل، لكنه دليل ضعيف. وتتمثل الطريقة الأفضل في تحديد موقع العينة وتوقيتها وكتلتها، وكيفية تصنيف القطع المختلطة، وما يحدث للمواد ذات الحجم الزائد أو المعاد تدويرها. وإذا أراد المشتري ضمانًا للنقاء أو الاسترداد، فيجب أن تكون هذه الشروط مدعومة بطريقة اختبار مكتوبة.
استخدم معادلة توازن الكتلة البسيطة
نفضل تسجيل كمية العينة الواردة وكل مخرج نهائي: المواد الغنية بالنحاس، والمواد الغنية بالألمنيوم، والمواد الحديدية، والبقايا الخفيفة، والغبار/المواد الدقيقة، والمواد المرفوضة. يجب تتبع المواد المعاد تدويرها بشكل منفصل باعتبارها تدفقًا داخليًّا للعملية، بدلاً من احتسابها مرة أخرى كإنتاج نهائي. ولا داعي لأن تكون الأرقام معقدة؛ فقيمتها تكمن في أنها تجبر الفريق على حصر المواد التي كانت ستختفي لولا ذلك في صندوق مختلط أو كومة نفايات.
ما الذي يؤثر على أداء إعادة تدوير المبرد من دفعة إلى أخرى؟
نادرًا ما تنحرف العملية عن مسارها لسبب واحد فقط. فقد تحدث عدة تغييرات صغيرة في آن واحد. فالدفعة الأكثر رطوبة تزيد من الالتصاق. كما أن زيادة نسبة المشعات المصنوعة بالكامل من الألومنيوم تغير توازن الكثافة. وتؤدي الملحقات الفولاذية الإضافية إلى زيادة الحمل على المرحلة المغناطيسية. وتؤثر المواد المتداخلة بإحكام على عملية التغذية. كما أن تآكل أجزاء التكسير يغير توزيع حجم الجسيمات. وغالبًا ما يكون الفاصل النهائي هو المكان الذي تظهر فيه المشكلة، ولكنه قد لا يكون المكان الذي بدأت فيه المشكلة.
خليط الأعلاف
لا تعمل مشعات السيارات، وملفات تكييف الهواء، والوحدات المصنوعة بالكامل من الألومنيوم، والمبادلات الحرارية الصناعية بنفس الطريقة. قم بتسجيل النسبة المئوية للمزيج أثناء الاختبارات.
الهندسة
تختلف طريقة تغذية المواد المسطحة والسائبة عن طريقة تغذية الخردة المضغوطة أو المثنية أو المتداخلة. ولا يكفي حجم القطعة الأقصى وحده لتوضيح ذلك.
الرطوبة والتلوث
تؤثر السوائل والزيوت والأوساخ والملحقات غير المعدنية على كفاءة عمليات النقل وإزالة الغبار والغربلة والفصل.
توزيع أحجام الجسيمات
المتوسطات تخفي القيم المتطرفة. فكل من القطع الكبيرة جدًّا غير القابلة للفصل والجزيئات الدقيقة المفرطة يمكن أن تؤدي إلى انخفاض الإنتاج القابل للبيع.
عمق قاع التغذية
يمكن أن تؤدي الطفرات في الحمل إلى إرباك المغناطيسات وأجهزة الفصل بالجاذبية حتى عندما يبدو متوسط الإنتاجية في الساعة مقبولاً.
حالة التآكل
تتغير أدوات القطع والمطارق والغرابيل والمحامل ونقاط النقل بمرور الوقت؛ لذا ينبغي فحص جودة الإنتاج بعد إجراء أي تغييرات صيانة.
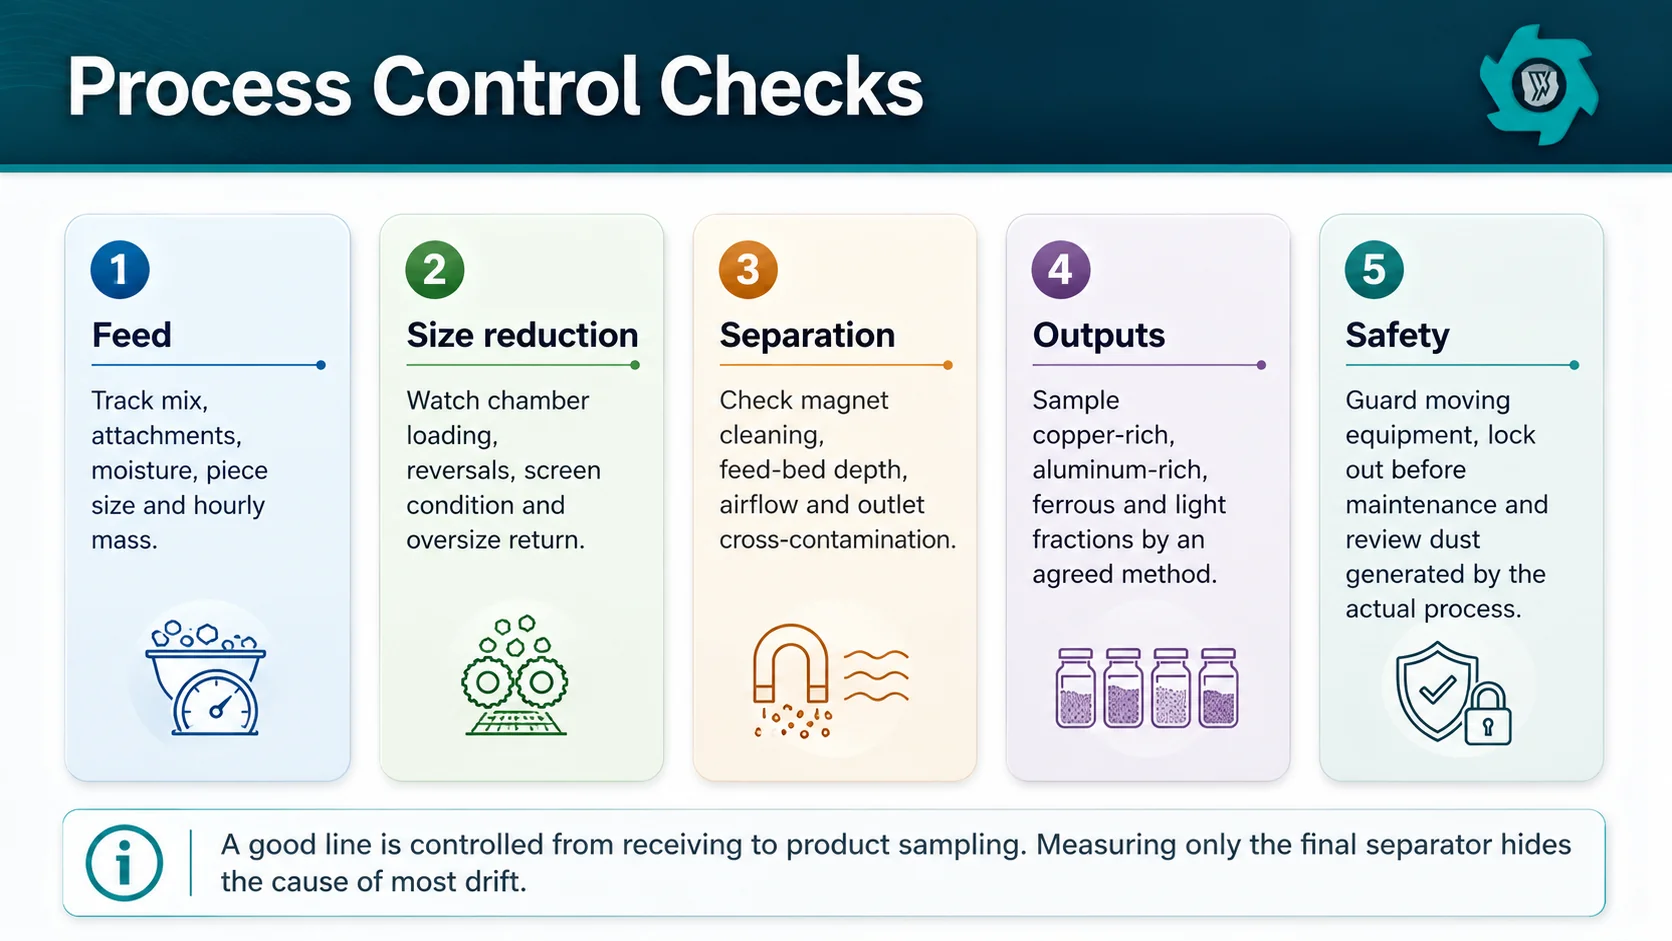
يجب أن تكون إجراءات السلامة والتحكم في الغبار جزءًا لا يتجزأ من تصميم العملية
تشكل آلات التقطيع، والكسارات، والغرابيل، والناقلات، وأجهزة الفصل نقاط وصول متعددة قد يميل المشغلون إلى الاقتراب منها لإزالة انحشار ما أو فحص المواد المتحركة. وتسلط إرشادات إدارة السلامة والصحة المهنية (OSHA) الخاصة بإعادة التدوير الضوء على المخاطر الناجمة عن الآلات المتحركة، والتشغيل المفاجئ، وحوادث السحق، وتشترط اتباع إجراءات «القفل/الوسم» عند إجراء أعمال الصيانة التي تنطوي على طاقة خطرة.[2] ينبغي تخطيط أجهزة الحماية وأجهزة القفل التفاعلي بحيث تتيح الوصول لأغراض الصيانة، وليس إضافتها بعد أن يتم حشر الخط داخل المبنى.
يجب إجراء تقييم منفصل للغبار. فقد يؤدي تكسير وغربلة الخردة المحتوية على الألومنيوم إلى تكوين جسيمات دقيقة، وتشير إدارة السلامة والصحة المهنية (OSHA) إلى أن حتى المعادن التي لا تحترق بسهولة عندما تكون على شكل قطع كبيرة يمكن أن تصبح قابلة للانفجار عندما يتم تفتيتها إلى جسيمات دقيقة وتكون عالقة في الهواء في ظل الظروف المناسبة.[3] السؤال المهم هو: ما هو نوع الغبار الذي تنتجه عملية التبريد هذه فعليًّا؟ يجب أن يستند تصميم المجمع، والتأريض، والعزل، وإجراءات النظافة، والحماية من الحرائق إلى المواد الفعلية والمتطلبات المحلية، بدلاً من الاعتماد على افتراض عام بـ“غبار معدني”.
إذا أصبح هذا الأمر مشكلة تصميمية رئيسية للمشروع، فإن الموقع دليل مكافحة الغبار والتخطيط لمخاطر الحرائق يتناول بالتفصيل موضوع استبعاد المواد الغريبة من التغذية، وتحديد خصائص الغبار، وموقع أجهزة التجميع، والحماية المتعددة الطبقات. كما ينبغي تخطيط مسار المبرد بحيث تتمكن فرق الصيانة من الوصول إلى الشبكات، والمغناطيسات، وأجزاء الكسارة المعرضة للتآكل، والقنوات، ونقاط النقل بأمان؛ و دليل تركيب آلة تقطيع المعادن ويغطي ذلك نطاق الوصول الأوسع ومنطق واجهة الموقع.
خمسة أخطاء في العملية تظهر عادةً على شكل “مشاكل في الفاصل”
- تزويد المبرد بمزيج متغير دون تسجيله. ثم يضطر المشغلون إلى تعديل الإعدادات باستمرار في حين أن المادة نفسها تتغير باستمرار.
- من المتوقع أن يؤدي التقطيع الأولي إلى إتمام عملية التحرير. تؤدي عملية التكسير الخشن إلى تفكيك المادة المدخلة؛ لكنها لا تضمن أن يكون النحاس والألومنيوم منفصلين ماديًّا.
- السحق المفرط لجعل المادة تبدو متجانسة. وقد يؤدي ذلك إلى فرض غرامات إضافية، وزيادة الغبار وفقدان المعادن، بدلاً من الحصول على منتجات أنظف.
- تشغيل الفاصل النهائي تحت طبقة عميقة أو نابضة. حتى الفاصل الجيد يحتاج إلى طبقة تغذية متساوية.
- وصف أحد المصادر بأنه “عالي النقاء” دون وجود طريقة لأخذ العينات. قد لا يكشف الفحص البصري عن وجود قطع مختلطة أو جسيمات دقيقة أو تلوث متبادل.
بيانات طلب عرض الأسعار لعملية إعادة تدوير المبردات
لا يمكن للمورد تصميم العملية إلا بناءً على المعلومات التي يتلقاها. إن إرسال عبارة مثل “لدينا 2 طن في الساعة من المشعات” يترك جميع المتغيرات المهمة تقريبًا دون تحديد. بالنسبة للمراجعة الفنية الأولية، يرجى تقديم ما يلي:
- صور تمثيلية ومقاطع فيديو قصيرة لتغذية في الظروف العادية وفي أسوأ الحالات
- النسبة المئوية الموزعة بين مشعات السيارات، وملفات تكييف الهواء، والوحدات المصنوعة بالكامل من الألومنيوم، والمبادلات الحرارية الأخرى
- الأبعاد المتوسطة والقصوى؛ مع ملاحظة وجود مواد مضغوطة أو متداخلة أو مشوهة بشدة
- القطع الملحقة من الفولاذ والبلاستيك والمطاط والمحركات والمراوح والمكونات الأخرى
- لوحظ وجود ملوثات حرة في سائل التبريد أو الزيت أو الماء أو غيرها
- الإنتاجية المطلوبة للخط بأكمله على المدى الطويل وساعات التشغيل
- المنافذ المطلوبة للغني بالنحاس، والغني بالألمنيوم، والحديدية، والمخلفات
- أي حدود للتلوث أو مواصفات يحددها المشتري النهائي
- المساحة الأرضية المتاحة، وطريقة التحميل، ومعايير الطاقة، وقيود التحكم في الغبار
- كيف سيقيس اختبار القبول في المصنع التوازن الكمي وجودة الإنتاج
تتيح هذه المعلومات بدء مناقشة العملية انطلاقاً من المواد بدلاً من نموذج الآلة. كما أنها تسهل مقارنة عروض الأسعار لأن كل مورد يعمل على حل المشكلة نفسها.
هل تخطط لعملية إعادة تدوير مشعات التدفئة؟
يرجى إرسال صور لمبرد يوكسي (YUXI) تمثيلي، وتركيبة المواد الداخلة المتوقعة، ومعدل الإنتاج المستدام المستهدف، وأجزاء المعادن التي ترغب في إنتاجها. وبذلك يمكن مراجعة خط الإنتاج بناءً على المواد الفعلية بدلاً من عينة عامة من المبرد.
الأسئلة الشائعة حول عملية إعادة تدوير المبردات
ما هو الغرض الرئيسي من تقطيع المبرد قبل الفصل؟
تعمل عملية التقطيع الأولية على تفكيك المشعات الضخمة أو غير المنتظمة إلى قطع يمكن نقلها إلى مرحلة الفصل الأكثر دقة. وهي تمثل مرحلة تمهيدية لعملية الفصل، وليست عملية الفصل النهائية بين النحاس والألومنيوم.
هل يمكن إدخال المشعات الكاملة مباشرةً إلى خط إعادة التدوير؟
فقط عندما تندرج ضمن المواصفات المعتمدة للأعلاف. وقد تتطلب السوائل الحرة، أو المواد المختومة أو الخطرة، أو المحركات الكبيرة، أو الدعامات الثقيلة، أو الملحقات غير المناسبة إزالتها مسبقًا أو معالجتها بشكل منفصل.
هل آلة فصل المبردات هي نفسها خط إعادة التدوير الكامل؟
لا. تهدف آلة التقشير الصغيرة عمومًا إلى معالجة لفائف نظيفة ومسطحة ومتسقة من حيث الأبعاد. أما الخط الإنتاجي الكامل، فهو مصمم لفتح وسحق وفصل مواد خام مختلطة أكثر تنوعًا.
لماذا يُعد حجم الجسيمات عاملاً مهمًا في عملية فصل النحاس عن الألومنيوم؟
يجب أن تكون الجسيمات متفرقة بدرجة كافية لتتصرف كمواد منفصلة، لكن وجود كمية مفرطة من الجسيمات الدقيقة قد يؤدي إلى زيادة الغبار وفقدان المواد أثناء المناولة. ويعتمد النطاق الحجمي المناسب على المواد المدخلة وتكوين جهاز الفصل.
ما الذي يجب قياسه أثناء اختبار خط إعادة تدوير المبردات؟
سجل كتلة المواد الواردة وتكوينها، ومعدل الإنتاج المستمر، وفترات التوقف، وعملية إعادة التدوير، بالإضافة إلى كتلة كل جزء من المخرجات الرئيسية ومستوى تلوثه. استخدم طريقة أخذ عينات متفق عليها بدلاً من الاعتماد على الفحص البصري وحده.
ملخص موجز
تنجح عملية إعادة تدوير المشعات عندما يتم تجهيز المادة للفصل، وليس مجرد تقليص حجمها. يجب تحديد المواد الواردة، وقياسها بشكل منتظم، وفتح الوحدات الضخمة، وتوفير مساحة كافية لتفكيكها، وإزالة الحديد في مرحلة مبكرة، والحفاظ على الفاصل النهائي ضمن نطاق مستقر من حيث حجم الجسيمات وعمق المواد الواردة. ثم التحقق من النتيجة باستخدام العينات وميزان الكتلة. تؤدي هذه الخطوات إلى تحويل كومة من المبادلات الحرارية المختلطة إلى أجزاء غنية بالنحاس، وأجزاء غنية بالألمنيوم، وأجزاء حديدية، وأجزاء خفيفة، يمكن تقييمها وبيعها على أساس أوضح.
المراجع الخارجية
- وكالة حماية البيئة الأمريكية. متطلبات التخلص الآمن من أجهزة التبريد الثابتة.
- إدارة السلامة والصحة المهنية. إعادة التدوير: إدارة النفايات وإعادة التدوير — إغلاق المعدات ووضع العلامات.
- إدارة السلامة والصحة المهنية. الغبار القابل للاشتعال: خطر الانفجار.