


 طلب عرض أسعار


مركز المنتجات
-
- خط تقطيع وإعادة تدوير الكتلة الحيوية
- خط إنتاج اللب الجاف وخط إعادة تدوير الورق المقوى من شركة OCC
- خط إعادة تدوير خردة الألومنيوم
- خط إعادة تدوير نفايات السيارات
- خط إعادة تدوير نفايات الثلاجات
- خط إعادة تدوير مشعات النحاس والألومنيوم
- خط إعادة تدوير دوار المحرك
- خط إعادة تدوير الأسلاك النحاسية
- خط إعادة تدوير خرطوشة حبر النفايات
- خط إعادة تدوير خردة الألومنيوم UBC
احصل على عرض أسعار
اتصل بنا


يتم إجراء الفصل الكهروستاتيكي في مرحلة قريبة من نهاية خط إعادة التدوير، عندما تحتاج المادة الجافة المنفصلة إلى فصل أكثر دقة بين المواد الموصلة وغير الموصلة. ولهذا السبب يبدأ اختيار المورد بالمواد الأولية المُعدة مسبقًا — وليس بالرقم المذكور في الكتيب الخاص بالجهد الكهربائي.
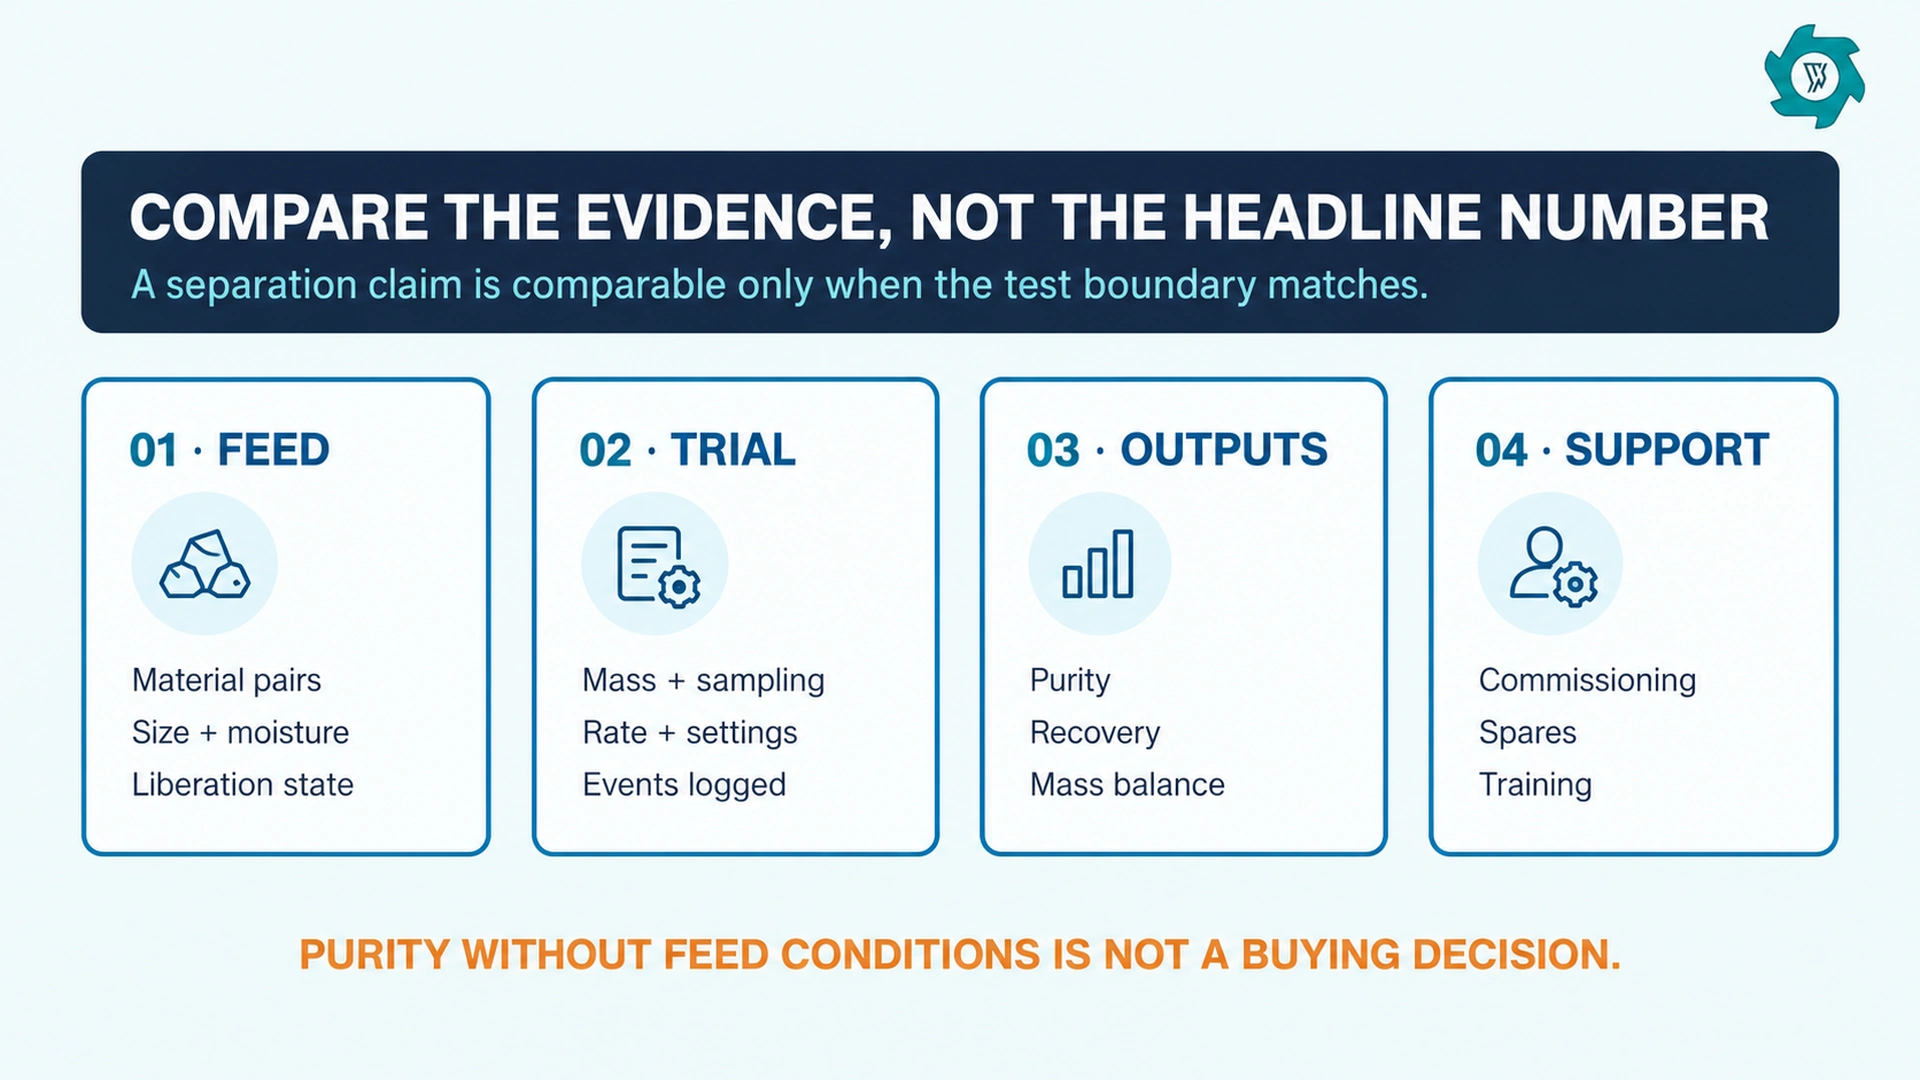
أفضل 10 شركات مصنعة يجب أخذها في الاعتبار
| الشركة المصنعة | التركيز على المعدات ذات الصلة | المشتري مؤهل لإجراء التحقيق |
|---|---|---|
| 1. شركة YUXI للآلات | الفصل الكهروستاتيكي عالي الجهد لتكرير المواد الموصلة وغير الموصلة بالطريقة الجافة. | حبيبات الكابلات، وفصائل النحاس والبلاستيك، وتكامل نفايات الأجهزة الإلكترونية. |
| 2. الزينة | معدات كهروستاتيكية مزودة بأنظمة مغناطيسية وأنظمة التيارات الدوامة. | الأجزاء الجافة والمفصولة من مواد إعادة التدوير أو المعادن التي تتطلب إجراء تجارب. |
| 3. هاموس | الفرز الكهروستاتيكي للبلاستيك والمعادن والمواد المختلطة. | مشاريع فرز البلاستيك والمواد المختلطة. |
| 4. شركة ST للمعدات والتكنولوجيا | الفصل الكهروستاتيكي الاحتكاكي باستخدام الحزام. | تطبيقات التخصيب الجاف في إطار التشغيل المستمر. |
| 5. ستوكيرميل | أجهزة الفصل الكهروستاتيكي «E-Sorting» للفصائل الجافة الموصلة وغير الموصلة. | حبيبات النحاس/البلاستيك الدقيقة، وإعادة تدوير مركبات ثنائي الفينيل متعدد الكلور (PCB)، ونفايات الأجهزة الكهربائية والإلكترونية (WEEE)، واستخلاص المعادن الثانوية. |
| 6. إريز | معدات إعداد العينات الكهروستاتيكية ذات الجهد العالي. | مقارنة التقنيات والأعمال المتعلقة بطرق الاختبار المختبري. |
| 7. شركة ريسي تكنولوجيز | أنظمة الفصل الكهروستاتيكي الاحتكاكي للبوليمرات الصلبة المختلطة. | تطبيقات إعادة تدوير البلاستيك مثل PET وPP وPVC وHDPE وABS وغيرها. |
| 8. أرموست ريسايكلينغ-تيك | أنظمة الفصل الكهروستاتيكي للبلاستيك المخصصة لرقائق البوليمر المختلطة المشحونة. | إعادة تدوير نفايات الأجهزة الكهربائية والإلكترونية (WEEE) والمركبات المنتهية الصلاحية (ELV) والبلاستيك الصلب، حيث تتطلب البوليمرات مثل ABS وPS وما شابهها عملية تكرير. |
| 9. تقنيات المعادن | أسطوانة الجهد العالي ومعدات الفصل الكهروستاتيكي من شركة MT Carrara. | الرمال المعدنية، والمعادن الصناعية، والفصل الدقيق للجسيمات الجافة الموصلة وغير الموصلة. |
| 10. WANROOETECH | الفصل الكهروستاتيكي عالي الجهد المدمج في أنظمة الكابلات وإعادة التدوير. | إعادة تدوير الأسلاك النحاسية وتلميع المعادن/البلاستيك بعد الفصل في المراحل الأولية. |
حدد حدود الخلاصة قبل مقارنة العروض
A فاصل كهروستاتيكي عالي الجهد ينبغي الحصول على جزء مُحرَّر ومصنف وجاف بدرجة كافية. وعادةً ما تكون هذه مرحلة تكرير، وليست بديلاً عن مرحلة التحضير. وفي تطبيقات الكابلات، يُعتبر فاصل الجاذبية بتدفق الهواء قد يتم إجراء أول عملية فصل بين المواد الثقيلة والخفيفة، تاركًا عملية الفصل الكهروستاتيكي لتنقية الجزء المتبقي.
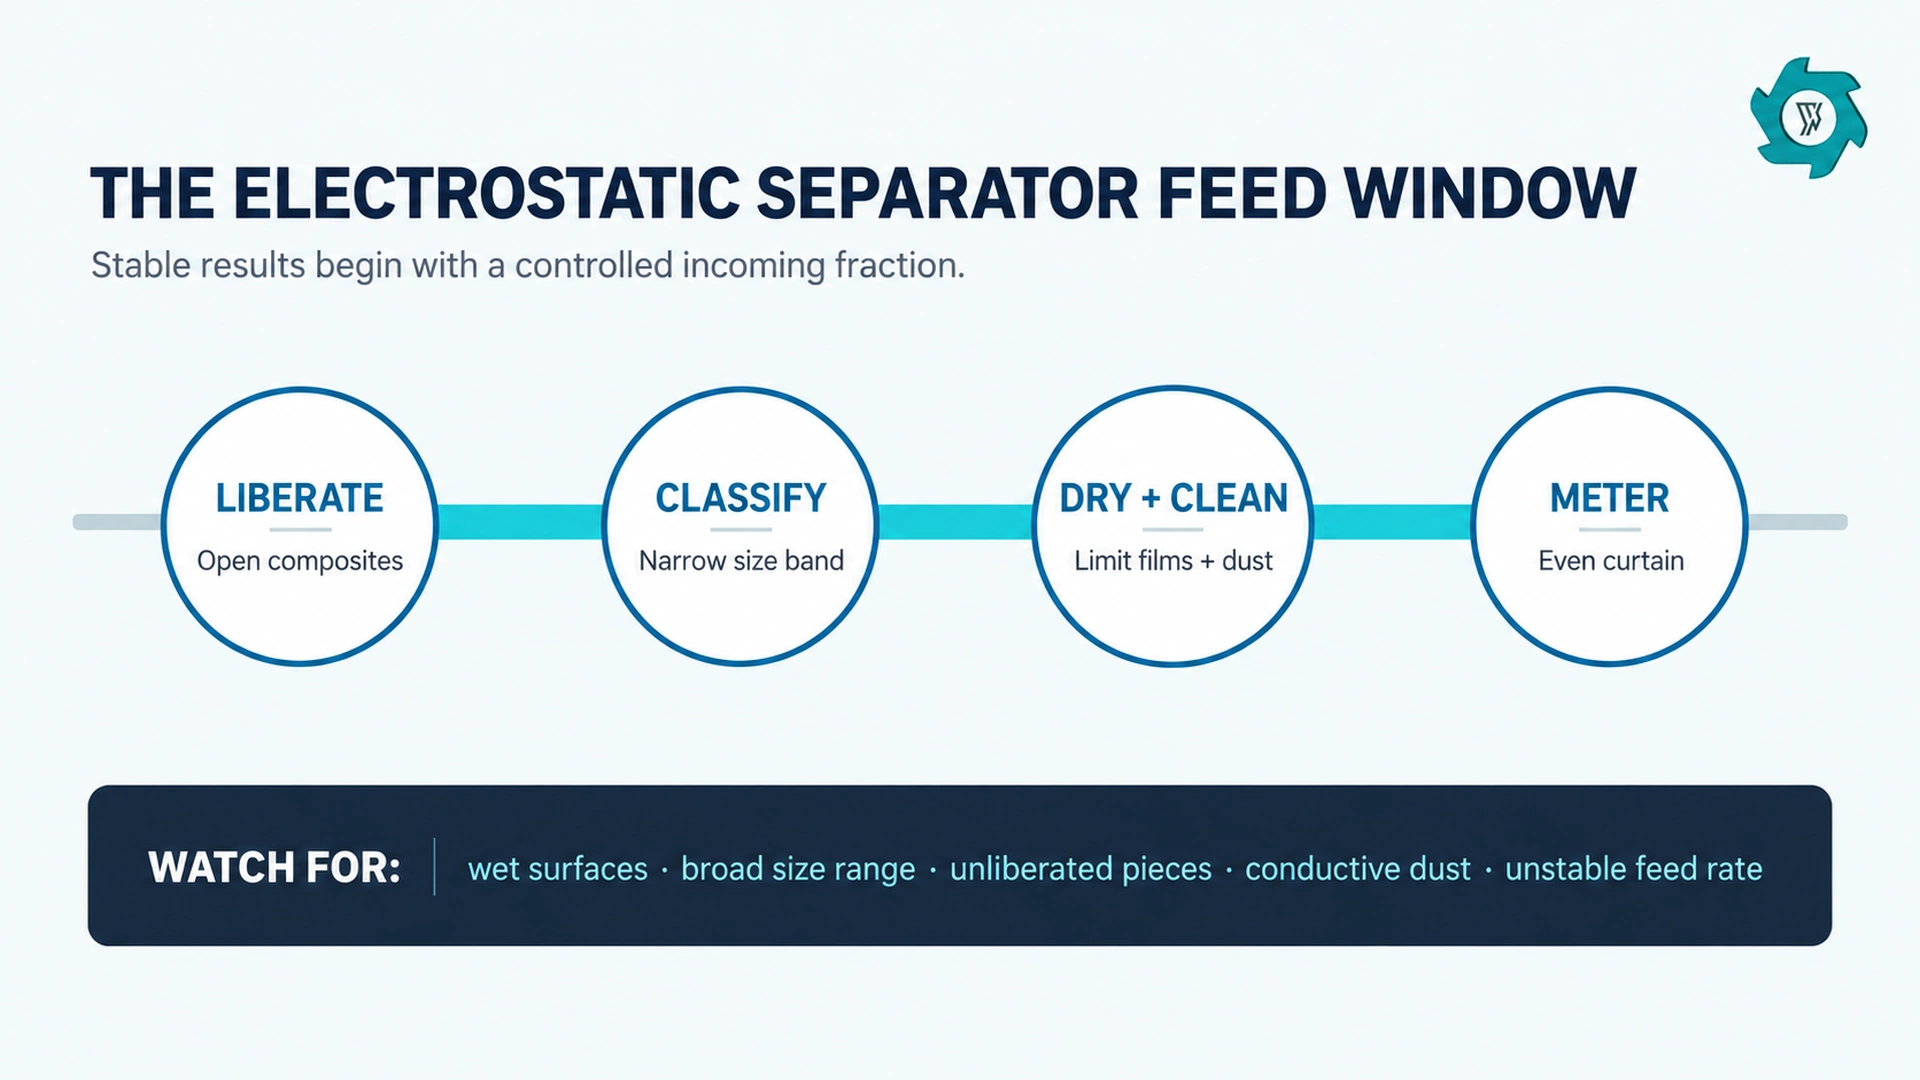
تستفيد أنظمة الأسطوانات عالية الجهد من الاختلافات في الموصلية الكهربائية. تتخذ الموصلات والعوازل مسارات مختلفة بعد الشحن، لكن الرطوبة وتوزيع أحجام الجسيمات والغبار وحالة التحرر تؤثر على النتيجة.1 لا تقارن أبدًا “معدل الفصل” ما لم يذكر التقرير نوع المادة الأولية، وتوزيع الأحجام، وحالة الرطوبة، وسعة الإنتاج، والتدفقات المجمعة، وأساس الحساب.
مكاسب المعلومات: ثلاثة بنود تتجاهلها معظم قوائم الموردين
سعة المنتجات المؤهلة، وليس مجرد سعة التغذية
اطلب معرفة كل من معدل تغذية جهاز الفصل ومعدل الإنتاج الذي يفي بمعايير النقاء المطلوبة. فقد يؤدي ارتفاع معدل الإدخال إلى توليد كمية كبيرة من المنتج المتوسط الذي يحتاج إلى إعادة التدوير أو التخلص منه. قم بتسجيل معدل النقاء ومعدل الاسترداد ومعدل الكتلة لكل جزء قابل للبيع. فهذا يكشف عن العائد الاقتصادي.
القيمة المكتسبة في المرحلة الثانية من الحبوب المتوسطة الحقيقية
قبل الموافقة على المرحلة الثانية، قم بوزن وتحليل منتجات المرحلة الأولى. قم بحساب القيمة النموذجية المستردة عند مستويات استرداد متعددة؛ وخصم تكاليف العمالة اللازمة للتنظيف، ومعالجة الغبار، والطاقة، وقطع الغيار، ومساحة الأرضية، ومعالجة المخلفات. إن إجراء تجربة على مراحل يحول الوعد العام بـ“نقاء أعلى” إلى قرار شفاف بشأن العائد.
بطاقة تقييم الجاهزية للتشغيل
خصص 30 نقطة للأدلة الاختبارية التمثيلية، و20 نقطة لحدود العمليات وواجهاتها الواضحة، و15 نقطة لتعريف جودة المنتج وعملية الاسترداد، و15 نقطة لنطاق الجوانب الكهربائية/السلامة/التوثيق، و10 نقاط للتشغيل التجريبي/التدريب، و10 نقاط لقطع الغيار/مسار الاستجابة.
استخدم تجربة مماثلة وحدود FAT
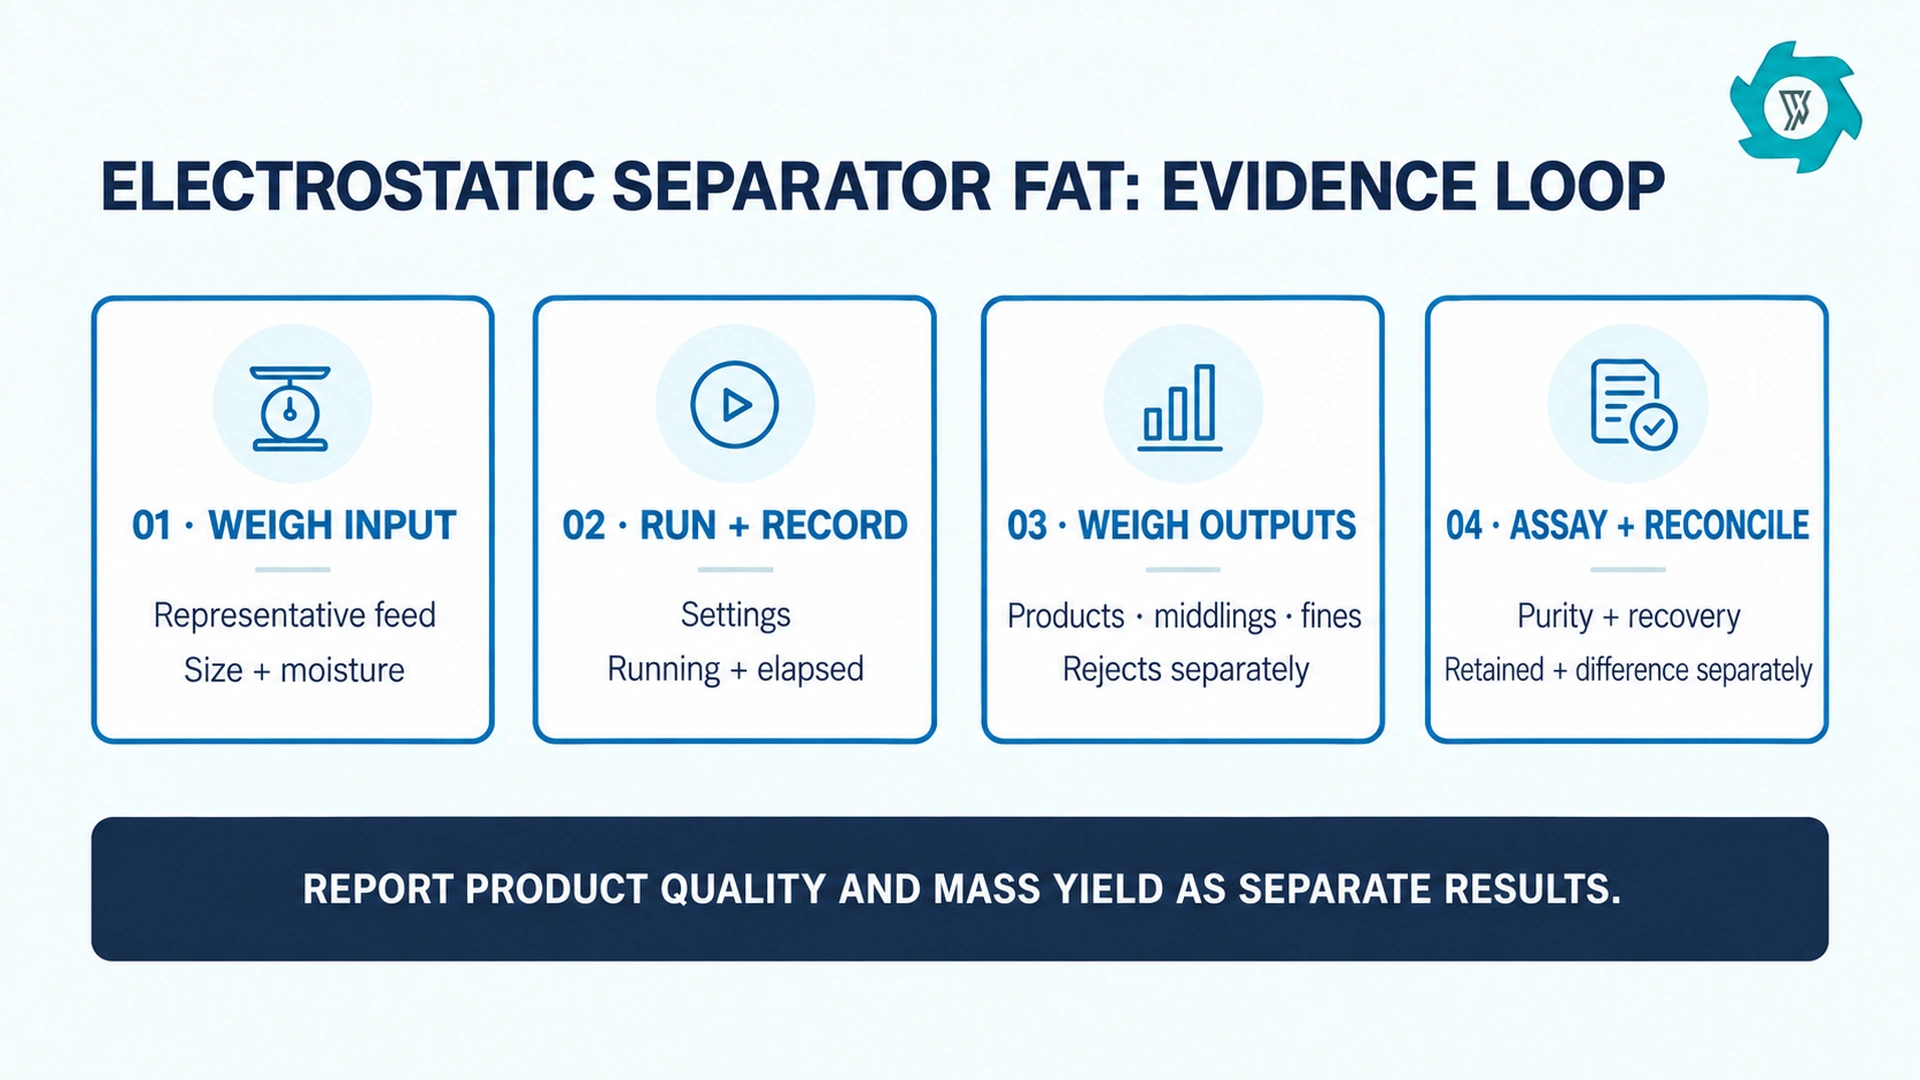
تهدف التجربة المصنعية إلى التحقق من قدرة المادة على الفصل وتحديد نطاق التشغيل المناسب. أما اختبار القبول في المصنع (FAT) فيهدف إلى التحقق من مطابقة المعدات الموردة للمعايير المتفق عليها. يجب الاتفاق على خطة أخذ العينات، والكتلة الأولية، ونطاقات الغربلة، وقياس الرطوبة، والإعدادات، وطريقة أخذ العينات، وطريقة التحليل، ومعايير القبول قبل إجراء أي من هذين الاختبارين.
| سجل | لماذا هذا الأمر مهم | سؤال من المشتري |
|---|---|---|
| كتلة العلف، ومصدره، ونطاقات الحجم | يُبيّن ما إذا كان الاختبار يمثل الإنتاج العادي. | ما هي المواد التي تم استبعادها؟ |
| الرطوبة والظروف المحيطة | يمكن للمياه السطحية أن تغير نمط تغذية المياه الجوفية. | ما هي ظروف الموقع المفترضة؟ |
| الجري والوقت المنقضي | يفصل بين الإنتاج وفترات التوقف ووقت التنظيف. | ما الذي أدى إلى توقف العملية؟ |
| كل دفق إخراج | يمنع إهدار المواد القيمة نتيجة إخفاء الغبار أو الحبيبات المتوسطة الحجم. | أين ذهب هذا الاختلاف غير المبرر؟ |
| النقاء والاستخلاص | يوضح التوازن بين «المنتج النقي» و«القيمة المكتسبة». | أي قيد يُعد حدًا صارمًا؟ |
وقد خلصت الأبحاث المنشورة حول البلاستيك الحبيبي إلى أن الرطوبة العالية تغير سلوك الشحنة السطحية وتقلل من النتائج في الظروف المذكورة.2 قم بتدوين ذلك، ثم حدد المسؤولية عن التجفيف أو التغليف أو التكييف ضمن نطاق المشروع.
المكان الذي يتم تركيب الفاصل فيه
قد تخضع خردة الكابلات لعملية قطع أو تمزيق،, تحبيب الأسلاك النحاسية, ، وإزالة المواد المغناطيسية، والغربلة، والفصل بالجاذبية قبل عملية التنقية الكهروستاتيكية. و فاصل التيار الدوامي وغالبًا ما تؤدي مهمة مختلفة في مرحلة ما قبل المعالجة: استخلاص الموصلات غير الحديدية من تيار المواد السائبة. ولا يكون للمرحلة الكهروستاتيكية مبرر إلا عندما تضيف قيمة قابلة للقياس إلى جزء مستعد ومستقر.
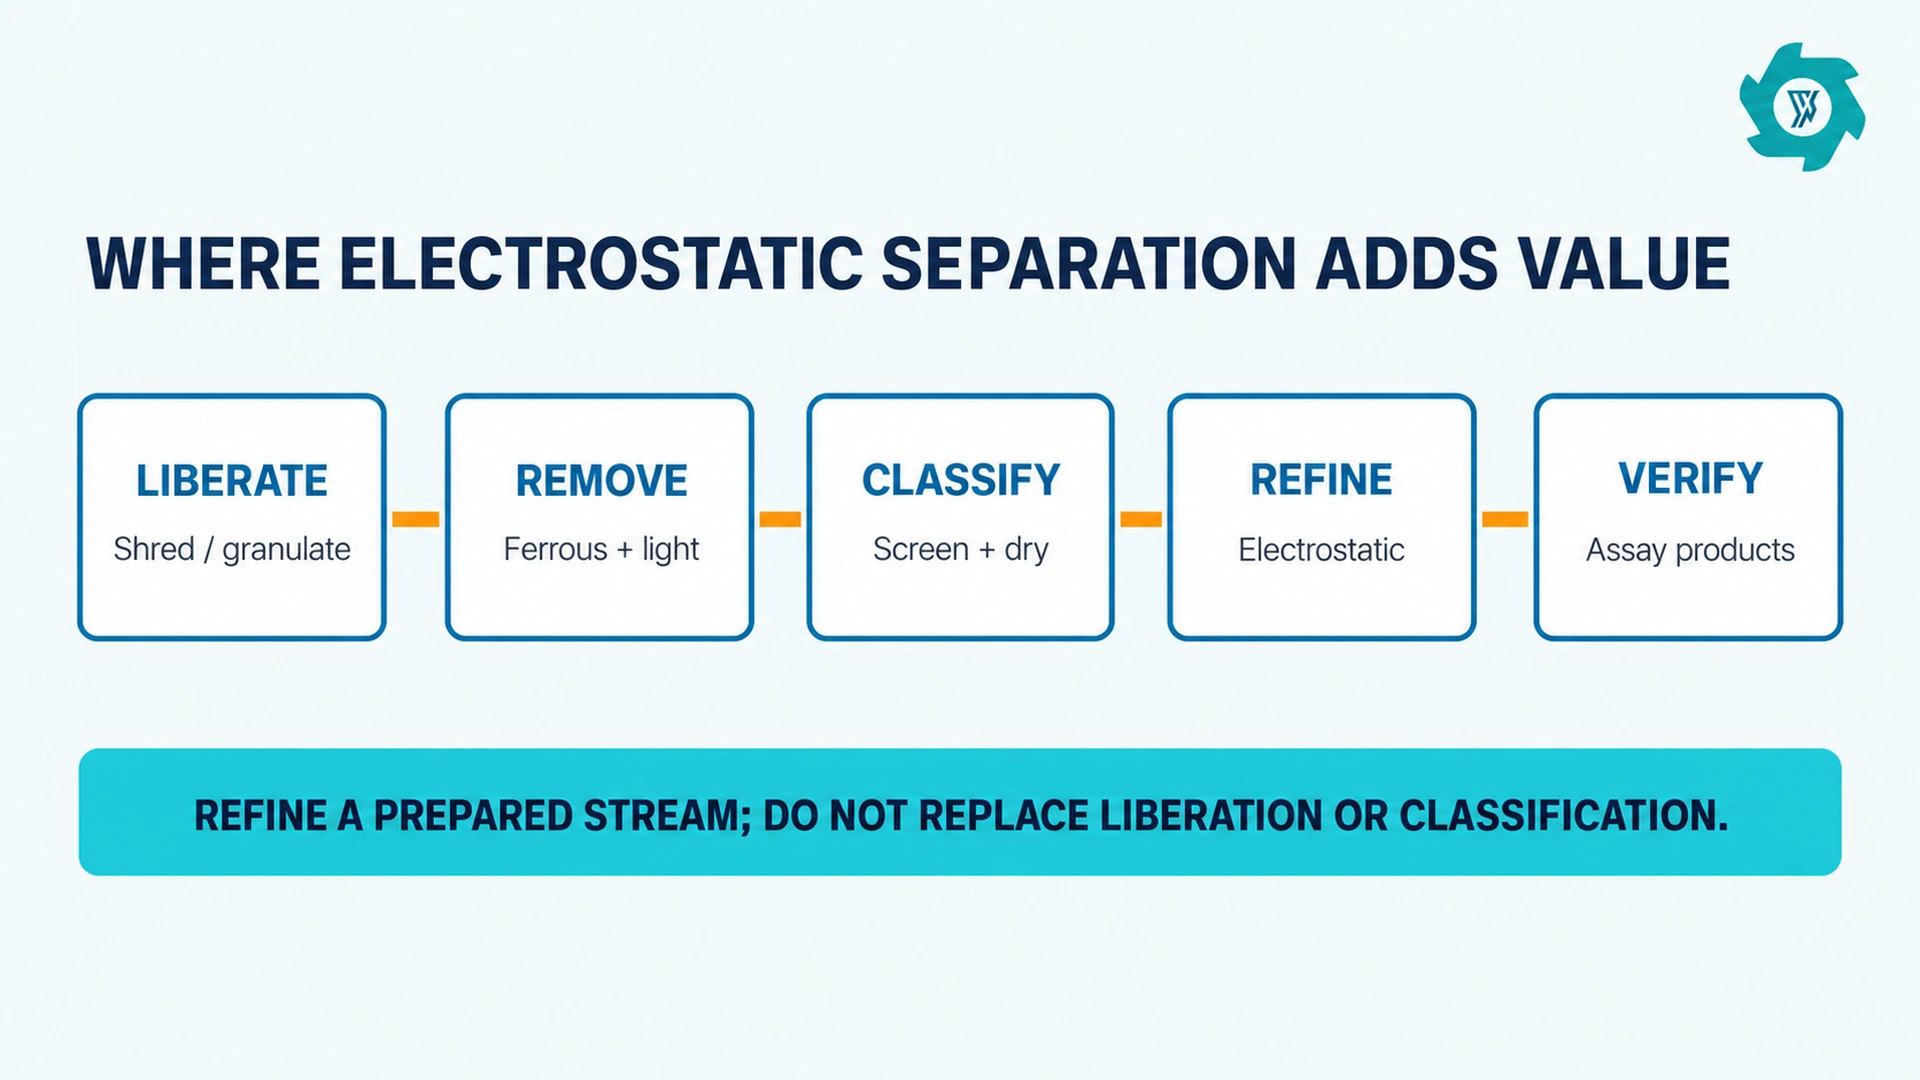
تحديد مصدر التلوث قبل شراء آلة أخرى. فقد يكون مصدره مركبات غير مُحررة، أو قطعًا واسعًا للشاشة، أو تدفق هواء غير مستقر، أو انتقال مغناطيسي، أو امتصاص الرطوبة، أو إعادة التلوث أثناء التفريغ. في خط إعادة تدوير الأسلاك النحاسية, ، فقد يؤدي تحسين أحد الشروط الأولية إلى تحقيق فائدة أكبر من إضافة فاصل ثانٍ.
مصفوفة ملاءمة التطبيقات: تحديد مشكلة الفصل قبل اختيار المورد
ليس كل خليط موصل/غير موصل يجب أن يمر مباشرةً عبر أسطوانة كهروستاتيكية. يجب على المشترين أولاً تحديد زوج المواد، وحالة التحرير، ونطاقات حجم الجسيمات، والسوق المستهدفة. بالنسبة لحبيبات الكابلات المعزولة، قد يكون الهدف التجاري هو تقليل انتقال البلاستيك إلى النحاس؛ أما بالنسبة لمواد الدوائر المطبوعة المقطعة، فقد يكون الهدف هو استعادة جزء معدني دقيق دون جر كميات زائدة من المواد غير المعدنية إلى المنتج. أما بالنسبة للجزء المعدني، فقد يكون الهدف هو الوصول إلى الحد المحدد في المواصفات لمستوى الملوثات. هذه عقود فصل مختلفة، حتى لو ظهر اسم الآلة نفسه في عرض الأسعار.
| حالة التغذية الملاحظة | السبب الجذري المحتمل | القرار المفضل قبل الشراء |
|---|---|---|
| لا تزال هناك قطع مركبة كبيرة | تحرير غير كامل | راجع عمليات القطع أو التحبيب أو التصادم؛ ولا تتوقع أن تؤدي الكهرباء الساكنة إلى تفكيك الجسيمات المركبة. |
| نطاق واسع في الأحجام مع وجود غرامات كبيرة | التصنيف غير المنظم | قم بتصنيف العينات إلى فئات حجمية ذات مغزى واختبر كل فئة على حدة. |
| تختلف درجة نقاء المنتج باختلاف الوردية | الرطوبة أو الغبار أو انحراف معدل التغذية | حالة تغذية الجهاز والجرعات قبل تغيير إعدادات القطب الكهربائي. |
| نقاوة جيدة، لكن القيمة المعدنية المسترجعة منخفضة | إعدادات الفاصل شديدة التحفظ أو فقدان الحبوب المتوسطة الحجم | قياس معدل الاسترداد ومحتوى المخلفات؛ وتحقيق التوازن الأمثل بين القيم. |
| التنظيف المتكرر أو انقطاعات التيار العالي الجهد | تراكم الغبار، أو سوء النظافة، أو الأعلاف غير المناسبة | تحديد إجراءات الاستخراج والتنظيف والوصول والتشغيل المترابط ضمن نطاق العمل. |
كيفية تحويل نتيجة معملية إلى تصميم مصنع
تعد نتيجة المختبر دليلاً على إمكانية الفصل، وليست دليلاً على أداء الإنتاج. ويؤدي التوسع في نطاق الإنتاج إلى تغيير عرض ستارة التغذية، واستقرار وحدة التغذية، وحجم الغبار، وترتيبات التجميع، وإمكانية وصول المشغل، والوقت الضائع بسبب التدخلات العادية. اطلب من الشركة المصنعة تحديد الإعدادات التي يمكن نقلها مباشرةً، وتلك التي تحتاج إلى التحقق من صحتها على وحدة أكبر، والظروف التي تبطل صحة النتيجة المختبرية. تتكون الملاحظة المفيدة المتعلقة بتوسيع نطاق التشغيل من ثلاثة أجزاء: الوصف الدقيق للتغذية المختبرية، ونطاق التغذية الإنتاجية المقترح، والمخاطر المحتملة التي تتطلب إجراء تجربة تشغيل تجريبية.
يجب الفصل بين التوسع التقني والتوسع التجاري. يتعلق التوسع التقني بمعرفة ما إذا كانت الجسيمات ستتأين وتنقسم بشكل متسق. أما التوسع التجاري فيتعلق بمعرفة ما إذا كانت القيمة المضافة للجزء الأنظف تتجاوز تكاليف الاستهلاك والمرافق والعمالة وقطع الغيار والتنظيف ومراقبة الجودة.
عوامل التكلفة التي يجب على المشترين توحيدها عبر عروض الأسعار
يُعد السعر الرأسمالي جزءًا واحدًا فقط من عملية اتخاذ القرار. قارن بين أجهزة التغذية والتوزيع، وحاويات الجهد العالي، وواجهة الغبار، وأبواب الوصول، وصناديق التجميع أو تفريغ الناقل، ونظام التحكم، ووسائل الحماية، والتشغيل التجريبي، والتدريب، وقطع الغيار الموصى بها، والدعم عن بُعد/المحلي. تأكد مما إذا كانت السعة الإنتاجية المعلنة من قبل المورد تستند إلى عملية تمرير واحدة أم إلى حلقة إعادة تدوير. يؤثر هذا الاختلاف على عبء عمل الناقل، وسعة المخزن المؤقت، والعمالة التشغيلية، والتكلفة الفعلية للطن الواحد من المنتج المؤهل.
بالنسبة لتكاليف التشغيل، يجب تتبع استهلاك الكهرباء بالكيلوواط/ساعة لكل طن عند حدود جهاز الفصل، ودقائق التنظيف المخطط لها لكل نوبة عمل، ودقائق التوقف غير المخطط لها، وفترة استبدال المواد الاستهلاكية، وكتلة المواد المرفوضة، وكتلة المواد المتوسطة الجودة، وتكلفة الفحص المختبري لكل عملية فحص جودة. فالعملية منخفضة التكلفة التي لا تستوفي مواصفات النقاء التي يحددها المشتري لا يمكن مقارنتها بعملية أبطأ توفر مادة مقبولة.
حقول طلب عرض الأسعار التي تمنع الافتراضات المكلفة
- اذكر التركيب المادي وفقًا للنطاق المتوقع، وليس بنسبة مئوية مثالية واحدة فقط.
- يرجى تقديم صور للعلف في حالته الطبيعية وفي أسوأ حالاته، بالإضافة إلى تحليل الغربلة وسجل الرطوبة حيثما أمكن ذلك.
- حدد آخر مرحلة فصل في المرحلة الأولية، وما إذا كانت تتغير وفقًا لمزيج المنتجات.
- حدد ما إذا كان المنتج المطلوب يُباع أم يُعاد معالجته أم يتم التخلص منه؛ فهذا يحدد قيمة النقاء مقابل قيمة الاسترداد.
- حدد نطاق الطاقة: الفاصل فقط، أم الفاصل بالإضافة إلى وحدة التغذية ووحدات الاستخراج والمعدات المساعدة أيضًا.
- اطلب الرسومات الكهربائية، وأجهزة الأمان المترابطة، وممرات التنظيف، ومتطلبات التأريض، ونقاط الإغلاق قبل الموافقة على بدء التصنيع.
- اطلب قائمة بقطع الغيار الموصى بها، مقسمة إلى قطع غيار التشغيل الأولي، وقطع غيار الصيانة السنوية، وقطع غيار الأعطال الحرجة.
خطة التشغيل: ينبغي أن يتم خلال الأيام الثلاثين الأولى وضع خط أساس
يجب أن ينتهي التشغيل التجريبي بوضع «وصفة تشغيل» قابلة للتكرار. خلال الشهر الأول من الإنتاج، قم بوضع خط أساس حسب فئة المواد ونطاق الأحجام. سجل معدل التغذية، وحالة الرطوبة، وإعدادات الماكينة المحددة، ونقاء المنتج، ومعدل استرداد المنتج، وكتلة المواد المتوسطة، وكتلة الغبار/المرفوضات، ووقت التشغيل، والتدخلات. إذا فقد المصنع لاحقًا النقاء أو العائد، فإن خط الأساس هذا يسمح للمشغل بالتمييز بين تغيير التغذية وانحراف المعدات.
حدد حدود الإجراءات مسبقًا. على سبيل المثال، يجب أن يؤدي ارتفاع معدل «الميدلينغز» إلى فحص حجم العلف، والرطوبة، وموضع جهاز الفصل قبل إجراء أي تعديل كبير. كما يجب أن يؤدي تزايد الفرق في الكتلة دون سبب واضح إلى فحص نظام تجميع الغبار، والمواد المحتجزة، وطريقة التعامل مع العينات. وهذا أفضل من تغيير عدة إعدادات دفعة واحدة وفقدان القدرة على تفسير النتيجة.
أسئلة تتعلق بالصيانة والسلامة ينبغي أن ترد في مقارنة الموردين
تتطلب معدات الجهد العالي إجراءات محددة للفحص والعزل. اسأل عن الكيفية التي يتأكد بها المشغلون من سلامة الحالة قبل التنظيف، والأسطح التي تحتاج إلى تنظيف روتيني، وكيفية فحص حالة العزل، وما الذي يشير إلى وجود تسرب غير طبيعي أو حدوث شرارة كهربائية، وكيفية عمل نظام القفل المترابط للوصول. يعتمد الترتيب الصحيح على الماكينة المحددة والقواعد المحلية، لذا فإن هذه أسئلة تتعلق بنطاق العمل وليست تعليمات تشغيل عامة.
اسأل أيضًا عن الجهة المسؤولة عن الأداء عندما يتم توفير نظام شفط الغبار من قبل مقاول آخر. فالفواصل الكهروستاتيكية حساسة لحالة المواد الواردة؛ فقد يؤدي تصميم وصلة الشفط أو نقطة التكثيف أو قناة النقل المفتوحة بشكل سيئ إلى مشكلة في عملية الفصل، حتى لو كان الفاصل نفسه مصممًا بشكل صحيح. ضع هذه النقاط التوصيلية في المخطط الهندسي وخطة اختبار القبول في الموقع (FAT).
ورقة عمل اتخاذ القرار بشأن الموردين
| بند القرار | الأدلة المطلوب تقديمها | إشارة تحذيرية |
|---|---|---|
| توافق التطبيقات | تقرير اختبار تمثيلي وصور للعلف | ادعاء الأداء يستند فقط إلى مجموعة مواد مختلفة |
| العائد | المخرجات الموزونة والتحليل حسب المسار | تم الإبلاغ عن النقاء دون احتساب كمية المستردات أو المواد المتوسطة الجودة |
| توسيع النطاق | بيان مكتوب بشأن فترة تغذية الإنتاج والمخاطر | نتائج المختبر المعروضة على أنها إنتاج مضمون للمصنع |
| التكامل | رسومات الواجهة، والواجهات الجانبية، والحدود الكهربائية، وحدود الغبار | “نطاق ”من قبل آخرين» دون شرط محدد لتسليم المهام |
| الدعم | خطة التشغيل، وبرنامج التدريب، وقائمة قطع الغيار الأساسية | لا يوجد مسار استجابة لأعطال الجهد العالي أو أعطال أنظمة التحكم |
عندما يكون الفصل الكهروستاتيكي هو الاستثمار التالي الخاطئ
هناك حالات يكون فيها الفاصل الكهروستاتيكي خيارًا مثيرًا للاهتمام من الناحية التقنية، لكنه غير ناضج تجاريًا. فإذا كانت المادة الواردة رطبة أو لزجة أو غير متجانسة بسبب التخزين غير المنظم، فيجب أولاً معالجة مشكلات المناولة والتحضير. وإذا كانت الجسيمات لا تزال مركبة، فيجب تحسين عملية فصلها. وإذا كان تيار المواد يتغير يوميًا ولم يتمكن أحد من تحديد أزواج المواد السائدة، فيجب وضع إجراء روتيني لأخذ العينات والتصنيف قبل طلب مرحلة التكرير. وإذا لم يتمكن المشتري من تحديد الوجهة أو القيمة لأي من تياري المنتجات، فإن تحسين النقاء لا يخدم أي هدف اقتصادي.
يُعد اختبار “لا تشترِ بعد” هذا مفيدًا في اجتماعات الموردين. فهو يُظهر ما إذا كان المورد مستعدًا للحفاظ على حدود المشروع أم أنه يسعى فقط إلى توسيع نطاق المعدات إلى أقصى حد. وقد يوصي الشريك الموثوق به باستخدام غربال أو مجفف أو تعديل نظام التحكم في الغبار أو إجراء عملية تحرير إضافية في المراحل الأولية قبل التوصية بالتنقية الكهروستاتيكية.
استعادة القيمة: اختر نقطة التشغيل، وليس نقطة النقاء الأعلى
كل جهاز فصل ينطوي على مفاضلة تشغيلية. فقد يؤدي تحريك أجهزة الفصل أو تغيير شروط التغذية إلى زيادة النقاء مع خفض معدل الاسترداد، أو زيادة معدل الاسترداد مع ارتفاع مستوى التلوث. نقطة التشغيل الصحيحة هي تلك التي تزيد هامش المساهمة إلى أقصى حد بعد تطبيق الغرامات الفعلية التي يفرضها المشتري ومواصفات البيع وتكاليف التخلص من النفايات. قم بإنشاء جدول بسيط لكل حالة تجريبية: كتلة المدخلات، وكتلة المنتج، ومحتوى المنتج، وقيمة المنتج، وكتلة المواد المتوسطة الجودة، وكتلة المواد المرفوضة، وتكلفة إعادة المعالجة، والوقت المنقضي. ثم قارن هامش المساهمة لكل طن من المدخلات.
وهذا يمنع أيضًا حدوث خطأ شائع في المقارنة: فقد يُبلغ أحد الموردين عن منتج نقي للغاية بعد التخلص من المواد الأكثر قيمة، في حين يُبلغ مورد آخر عن درجة نقاء أقل قليلاً مع قيمة مستردة أعلى بكثير. ولا تُعتبر أي من النتيجتين “أفضل” حتى يتم تطبيق مواصفات المنفذ وتكلفة كل مسار.
يجب الاتفاق على حدود التفاوت المسموح بها قبل إجراء اختبار القبول في المصنع (FAT)
يتطلب اختبار القبول استجابة محددة عندما لا يتوازن ميزان الكتلة أو عندما تقع نتيجة المنتج بالقرب من القيمة المستهدفة. يجب الاتفاق على كيفية أخذ العينات، وكيفية التعامل مع العينات المكررة، والطريقة المختبرية التي يتم تطبيقها، ومقدار التفاوت الذي يستدعي إعادة الاختبار أو إجراء تحقيق. حدد ما إذا كان يُسمح بوجود المواد المحتفظ بها في الميزان، ومكان وجودها الفعلي، وما إذا كان يتم وزنها قبل التنظيف أم بعده. يجب ألا تُستخدم عبارة “الفرق غير المبرر” أبدًا كفئة متبقية ملائمة دون حد أقصى أو إجراء متابعة.
حدد أيضًا الحد الزمني لوقت التشغيل. قد تتضمن التجربة تعديلات في مرحلة بدء التشغيل، لكن النتائج النهائية يجب أن تحدد بدقة الفترة التي تم استخدامها لحساب المعدل المستمر. قم بالإبلاغ عن كل من وقت التشغيل والوقت المنقضي؛ وإلا فإن عمليات التنظيف والانسدادات وإعادة التهيئة قد تختفي دون أن يُلاحظ أحد من رقم السعة.
التحقق من الموردين بما يتجاوز مخططات الماكينة
تعرّف على الجهة المسؤولة من جانب المورد عن اختبار العمليات، وأنظمة التحكم، والتشغيل التجريبي، والخدمة المحلية. ثم اطلب الاطلاع على الوثائق التي يتوقعون تسليمها، مثل الترتيب العام، وتفاصيل الأساسات والواجهات، والرسم الكهربائي أحادي الخط، ووصف نظام التحكم، وقائمة أجهزة الترابط، وخطة الصيانة، وقائمة قطع الغيار، وإجراءات اختبار القبول في المصنع (FAT).
كما يجب الفصل بين الادعاءات الخاصة بالشركة والحقائق المؤكدة المتعلقة بالموقع. يمكن للمورد أن يشرح الغرض من تصميمه، لكن الأداء يجب أن يرتبط بعينة المواد الخام الخاصة بك وشروط الاختبار المتفق عليها. إذا تم تقديم أرقام مُعلنة تتعلق بالسعة أو النقاء أو معدل الاسترداد، فسجلها على أنها «منشورة من قبل المورد» ما لم يتم إثباتها ضمن الحدود التي حددتها.
اختبار قبول الموقع: الحفاظ على سلسلة الأدلة
يجب على SAT التحقق من أن عمليات الشحن والتركيب والمرافق والوصلات الأولية لم تُغيّر شروط التشغيل التي تم إثباتها خلال اختبار القبول في المصنع (FAT). استخدم نفس مصدر التغذية أو ما يثبت أنه مكافئ له، وكرر نفس تعريفات المنتج، وحافظ على خطة العينات الأصلية.
عند تسليم المشروع، قم بإعداد وثيقة إرشادات التشغيل: التي تتضمن مجموعات المواد المعتمدة، ونطاقات الأحجام المتوقعة، والحد الأقصى لمستوى الرطوبة، ونطاق معدل التغذية العادي، وأهداف جودة المنتج، ومعايير بدء عملية التنظيف، وجهات الاتصال المعنية بتصعيد الأعطال. وتعد هذه الوثيقة أكثر فائدة للمشغلين من بيان الأداء العام، لأنها تحول المعرفة المكتسبة من المرحلة التجريبية إلى روتين إنتاجي منظم.
أخطاء المشترين التي تؤدي إلى مقارنات مضللة
- إرسال عينة نظيفة تم انتقاؤها بعناية: اختبر التغذية العادية والتغذية الأسوأ من بين العادية بشكل منفصل.
- خلط الدقيق المتوسط مع المنتج: الإبلاغ عن كل مسار مادي على حدة.
- مقارنة السعة التصنيفية: مقارنة معدل إنتاج المنتجات المؤهلة في ظل نفس معايير الجودة.
- تجاهل سجل الرطوبة: تسجيل حالة التخزين بالإضافة إلى قراءة الاختبار الفردية.
- استبعاد نظام جمع الغبار من نطاق العمل: تحديد العملية وواجهة الأداء.
- قبول نتيجة لمرة واحدة: إجراء تجارب متكررة وتسجيل التغييرات في الإعدادات والأحداث.
الأسئلة الشائعة
ما الذي يجب على المشتري إرساله قبل طلب عرض أسعار لفاصل كهروستاتيكي؟
يرجى إرسال عينة تمثيلية من المواد الأولية أو صور لها، وفئات المواد، وتوزيع حجم الجسيمات، وحالة الرطوبة، والإنتاجية المستهدفة، وجودة المنتج المطلوبة، والمعدات الموجودة في المراحل الأولية من العملية، والبيانات الكهربائية للموقع.
هل يمكن أن يحل الفاصل الكهروستاتيكي محل الفاصل بالتيار الدوامي؟
غالبًا ما يتم وضع جهاز الفصل بالتيارات الدوامة في مرحلة مبكرة من العملية لإزالة المعادن غير الحديدية من المواد المختلطة. وعادةً ما يتم إجراء الفصل الكهروستاتيكي في مرحلة لاحقة، بعد أن تجف المواد الواردة وتصبح الجسيمات متفرقة بدرجة كافية لتمكين الفصل الدقيق بين الأجزاء الموصلة وغير الموصلة.
ما الفرق بين التجربة في المصنع واختبار القبول في المصنع؟
تهدف التجربة إلى استكشاف إمكانية فصل مادة ما وتحديد نطاق العملية. أما اختبار القبول في المصنع فيستخدم مادة تغذية تم الاتفاق على أنها تمثيلية، وطريقة قياس، ومعايير قبول، وذلك لإثبات مطابقة المعدات الموردة للحدود المحددة.
ما هي النتيجة التي ينبغي مراجعتها جنبًا إلى جنب مع نقاء المنتج؟
يجب مراجعة معدل الاسترداد والتوازن الكمي إلى جانب درجة النقاء. فمن الممكن الحصول على منتج نقي عن طريق فقدان مواد قيّمة في شكل نفايات متوسطة الحجم أو جسيمات دقيقة أو منتجات مرفوضة؛ لذا يجب وزن كل تيار من المخرجات وأخذ عينات منه بشكل منفصل.
لماذا يجب أن تتضمن نتائج الاختبار حالة العلف؟
يمكن أن تؤثر الرطوبة والغبار وحجم الجسيمات وتحريرها وتركيبة المواد على عملية التعبئة والمسار. ولا يمكن مقارنة النتيجة التي تم الحصول عليها دون مراعاة هذه الشروط بشكل عادل بنتيجة مورد آخر.
متى يكون استخدام مرحلة كهروستاتيكية ثانية مبرراً؟
لا يكون للمرحلة الثانية أي مبرر إلا إذا كانت المرحلة الأولى لا تزال تترك وراءها ما يكفي من المواد القيمة لتبرير تكاليف المعدات الإضافية، وعمليات التنظيف، واستهلاك الطاقة، وفحوصات الجودة. تأكد من ذلك من خلال إجراء تجربة على مراحل وإجراء حساب منفصل لميزان الكتلة.
احصل على عرض أسعار الآن
يرجى إرسال صور المواد الخام، ومعلومات عن حجم الجسيمات ومستوى الرطوبة، والإنتاجية المستهدفة، ومعايير الجودة المستهدفة، وتصميم خط الإنتاج قبل وبعد المعالجة. إن تحديد مواصفات المواد الخام بدقة يتيح تصميم العرض الفني بناءً على متطلبات العمل المحددة، بدلاً من الاعتماد على تقديرات عامة للقدرة الإنتاجية.
المراجع
- إدارة النفايات: تطبيقات الفصل.
- IEEE: آثار الرطوبة.
رسالة عبر الإنترنت