


 Solicitar presupuesto


Centro de productos
-
- Línea de trituración y reciclaje de biomasa
- Línea de OCC para la fabricación de pasta de papel en seco y el reciclaje de cartón
- Línea de reciclaje de chatarra de aluminio
- Línea de reciclaje de residuos de automóviles
- Línea de reciclaje de frigoríficos usados
- Línea de reciclaje de radiadores de cobre y aluminio
- Línea de reciclaje de rotores de motor
- Línea de reciclaje de alambre de cobre
- Línea de reciclaje de cartuchos de tinta usados
- Línea de reciclaje de chatarra de aluminio UBC
Solicita un presupuesto
Póngase en contacto con nosotros


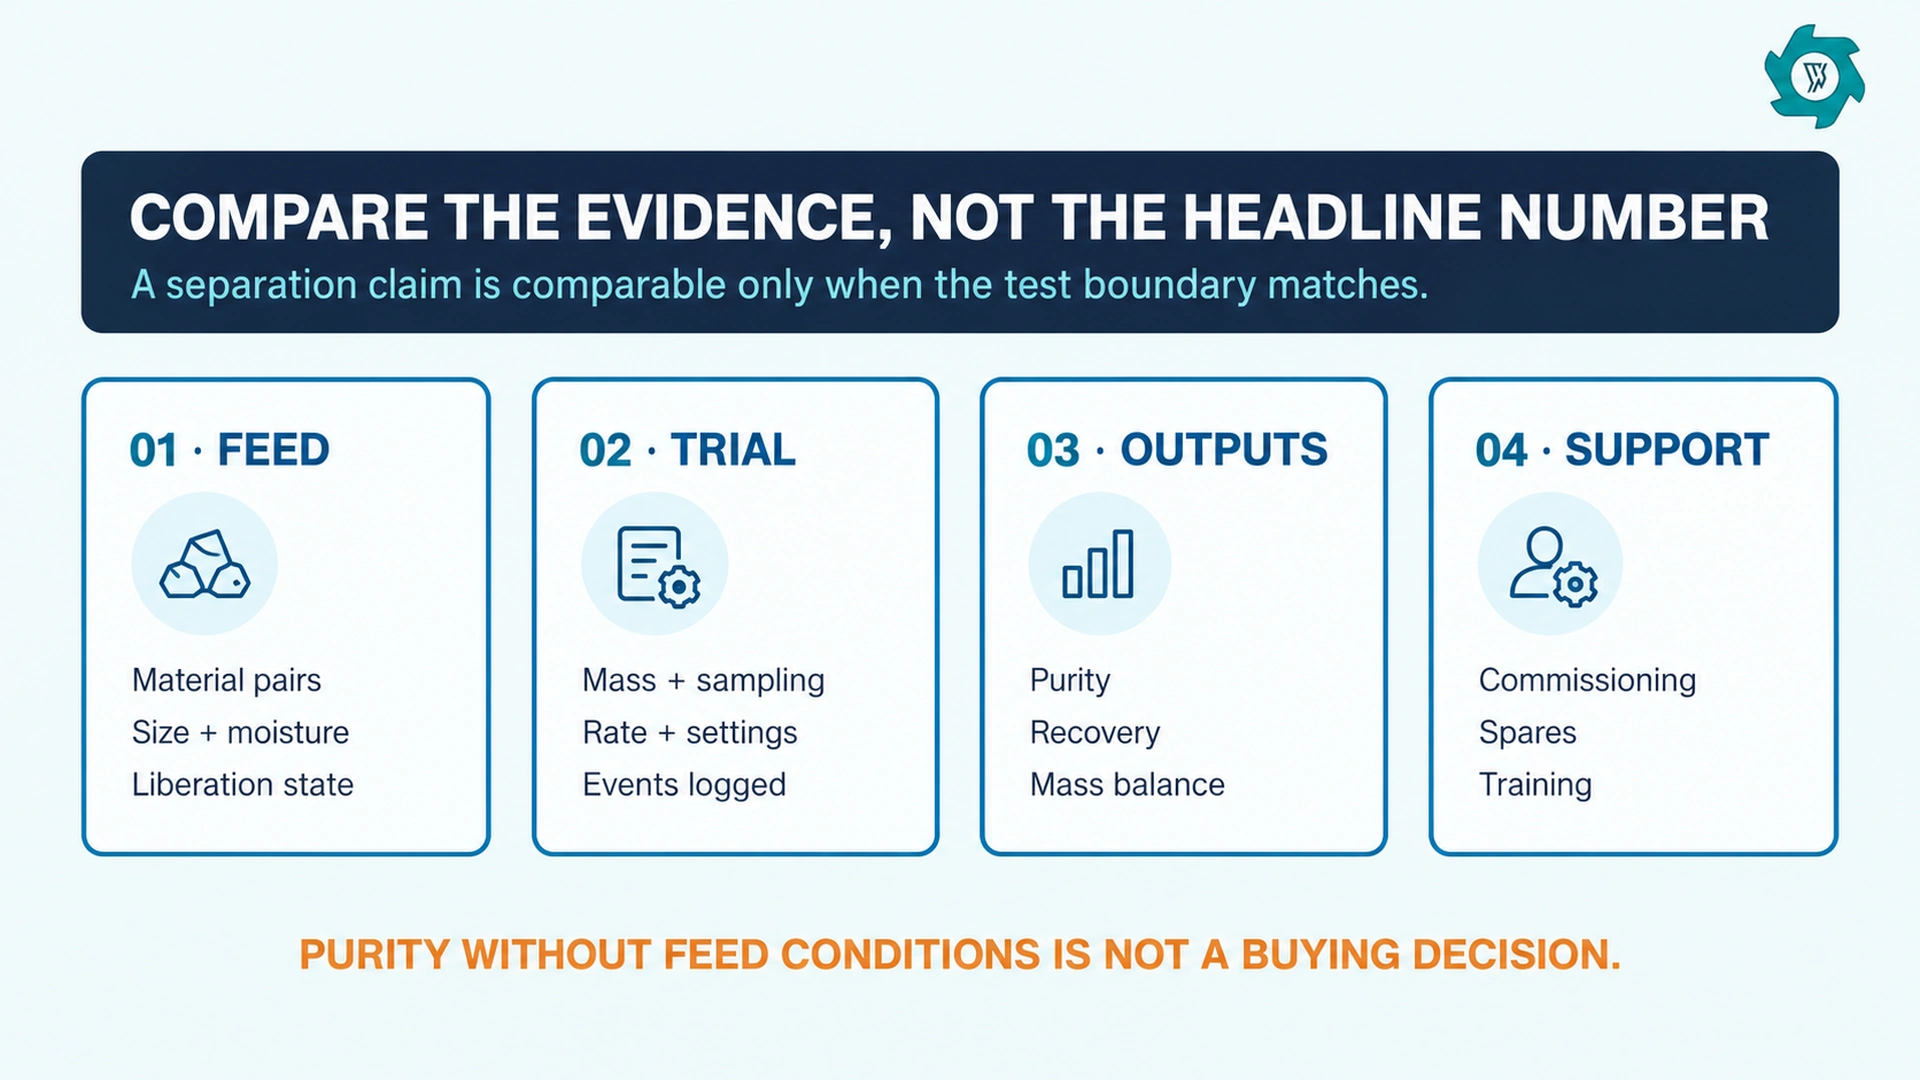
La separación electrostática se sitúa casi al final de una línea de reciclaje, cuando una fracción seca y separada requiere una clasificación más precisa entre materiales conductores y no conductores. Por eso, la selección del proveedor debe partir de la materia prima preparada, y no de una cifra de tensión que figure en un folleto.
Los 10 principales fabricantes a tener en cuenta
| Fabricante | Enfoque en los equipos pertinentes | El comprador está en condiciones de investigar |
|---|---|---|
| 1. YUXI Machinery | Separación electrostática de alta tensión para el refinado en seco de materiales conductores y no conductores. | Integración de gránulos de cable, fracciones de cobre y plástico y residuos electrónicos. |
| 2. Banderines | Equipos electrostáticos con sistemas magnéticos y de corrientes parásitas. | Fracciones secas, separadas, recicladas o minerales que requieren pruebas. |
| 3. hamos | Clasificación electrostática de plásticos, metales y fracciones mixtas. | Proyectos de clasificación de plásticos y materiales mixtos. |
| 4. ST Equipment & Technology | Separación triboeléctrica por cinta transportadora. | Aplicaciones de tratamiento en seco con funcionamiento continuo. |
| 5. Stokkermill | Separadores electrostáticos E-Sorting para fracciones secas conductoras y no conductoras. | Gránulos finos de cobre y plástico, reciclaje de PCB, RAEE y recuperación de metales secundarios. |
| 6. Eriez | Equipo electrostático de alta tensión para la preparación de muestras. | Comparación de tecnologías y trabajo sobre métodos de ensayo en laboratorio. |
| 7. Recy Technologies | Sistemas de separación electrostática triboeléctrica para polímeros rígidos mezclados. | Aplicaciones de reciclaje de PET, PP, PVC, HDPE, ABS y otros plásticos. |
| 8. Armost Recycling-Tech | Sistemas de separación electrostática de plásticos para escamas de polímeros mixtos cargadas. | Reciclaje de residuos de aparatos eléctricos y electrónicos (RAEE), vehículos al final de su vida útil (VFU) y plásticos rígidos, en los que el ABS, el PS y polímeros similares requieren un proceso de refinado. |
| 9. Tecnologías minerales | Rodillo de alta tensión y equipo de separación electrostática de MT Carrara. | Arenas minerales, minerales industriales y separación fina en seco de materiales conductores y no conductores. |
| 10. WANROOETECH | Separación electrostática de alta tensión integrada en sistemas de cableado y reciclaje. | Reciclaje de alambre de cobre y pulido de metales y plásticos tras la separación previa. |
Define el límite del feed antes de comparar las ofertas
A separador electrostático de alta tensión debería obtenerse una fracción liberada, clasificada y suficientemente seca. Suele tratarse de una etapa de refinado, no de un sustituto de la preparación. En aplicaciones de cable, un separador por gravedad de flujo de aire puede realizar la primera separación entre fracciones pesadas y ligeras, dejando que la separación electrostática se encargue de depurar la fracción restante.
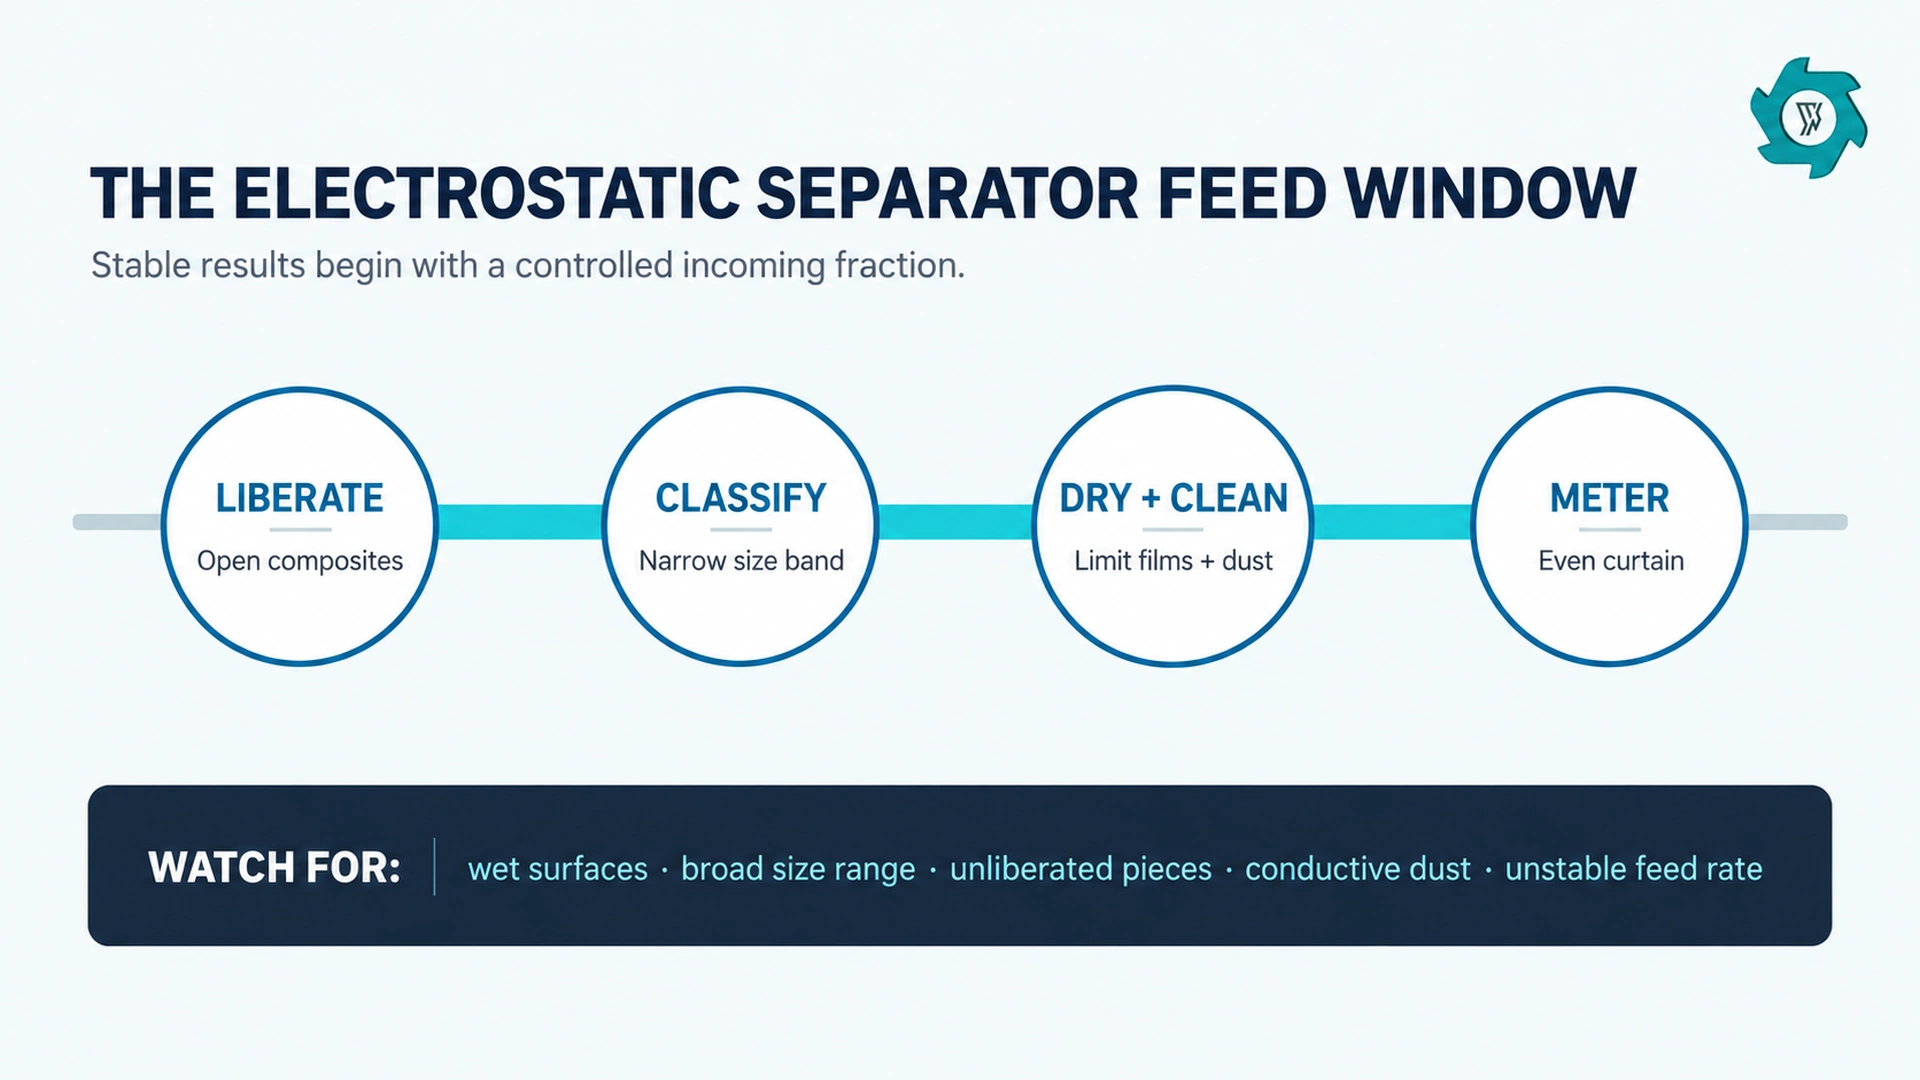
Los sistemas de rodillos de alta tensión aprovechan las diferencias en la conductividad eléctrica. Los conductores y los aislantes siguen trayectorias diferentes tras la carga, pero la humedad, la distribución granulométrica, el polvo y el estado de liberación influyen en el resultado.1 Nunca compares una “tasa de separación” a menos que el informe especifique el material de alimentación, la distribución granulométrica, el contenido de humedad, el rendimiento, las corrientes recogidas y la base de cálculo.
Ganancia de información: tres comprobaciones que la mayoría de las listas de proveedores omiten
Capacidad de producción de productos conformes, no solo capacidad de alimentación
Solicita tanto el caudal de alimentación del separador como el caudal de producto que cumple con los requisitos de pureza. Un caudal de entrada elevado puede generar un gran flujo de residuos intermedios que requiera recirculación o eliminación. Registra la pureza, la recuperación y el caudal másico de cada fracción comercializable. Esto permite conocer el rendimiento económico.
Valor de segunda fase a partir de middlings auténticos
Antes de aceptar una segunda etapa, pesa y analiza los residuos de la primera etapa. Calcula el valor modelo recuperado en varios niveles de recuperación; deduce los costes de limpieza, gestión del polvo, energía, repuestos, superficie ocupada y gestión de los rechazos. Una prueba por etapas convierte una promesa genérica de “mayor pureza” en una decisión transparente sobre la rentabilidad.
Cuadro de indicadores de preparación para la puesta en servicio
Asigna 30 puntos a las pruebas representativas, 20 a los límites e interfaces claros de los procesos, 15 a la definición de la calidad del producto y la recuperación, 15 al alcance en materia de electricidad, seguridad y documentación, 10 a la puesta en marcha y la formación, y 10 a los repuestos y el procedimiento de respuesta.
Utiliza un ensayo comparable y un límite FAT
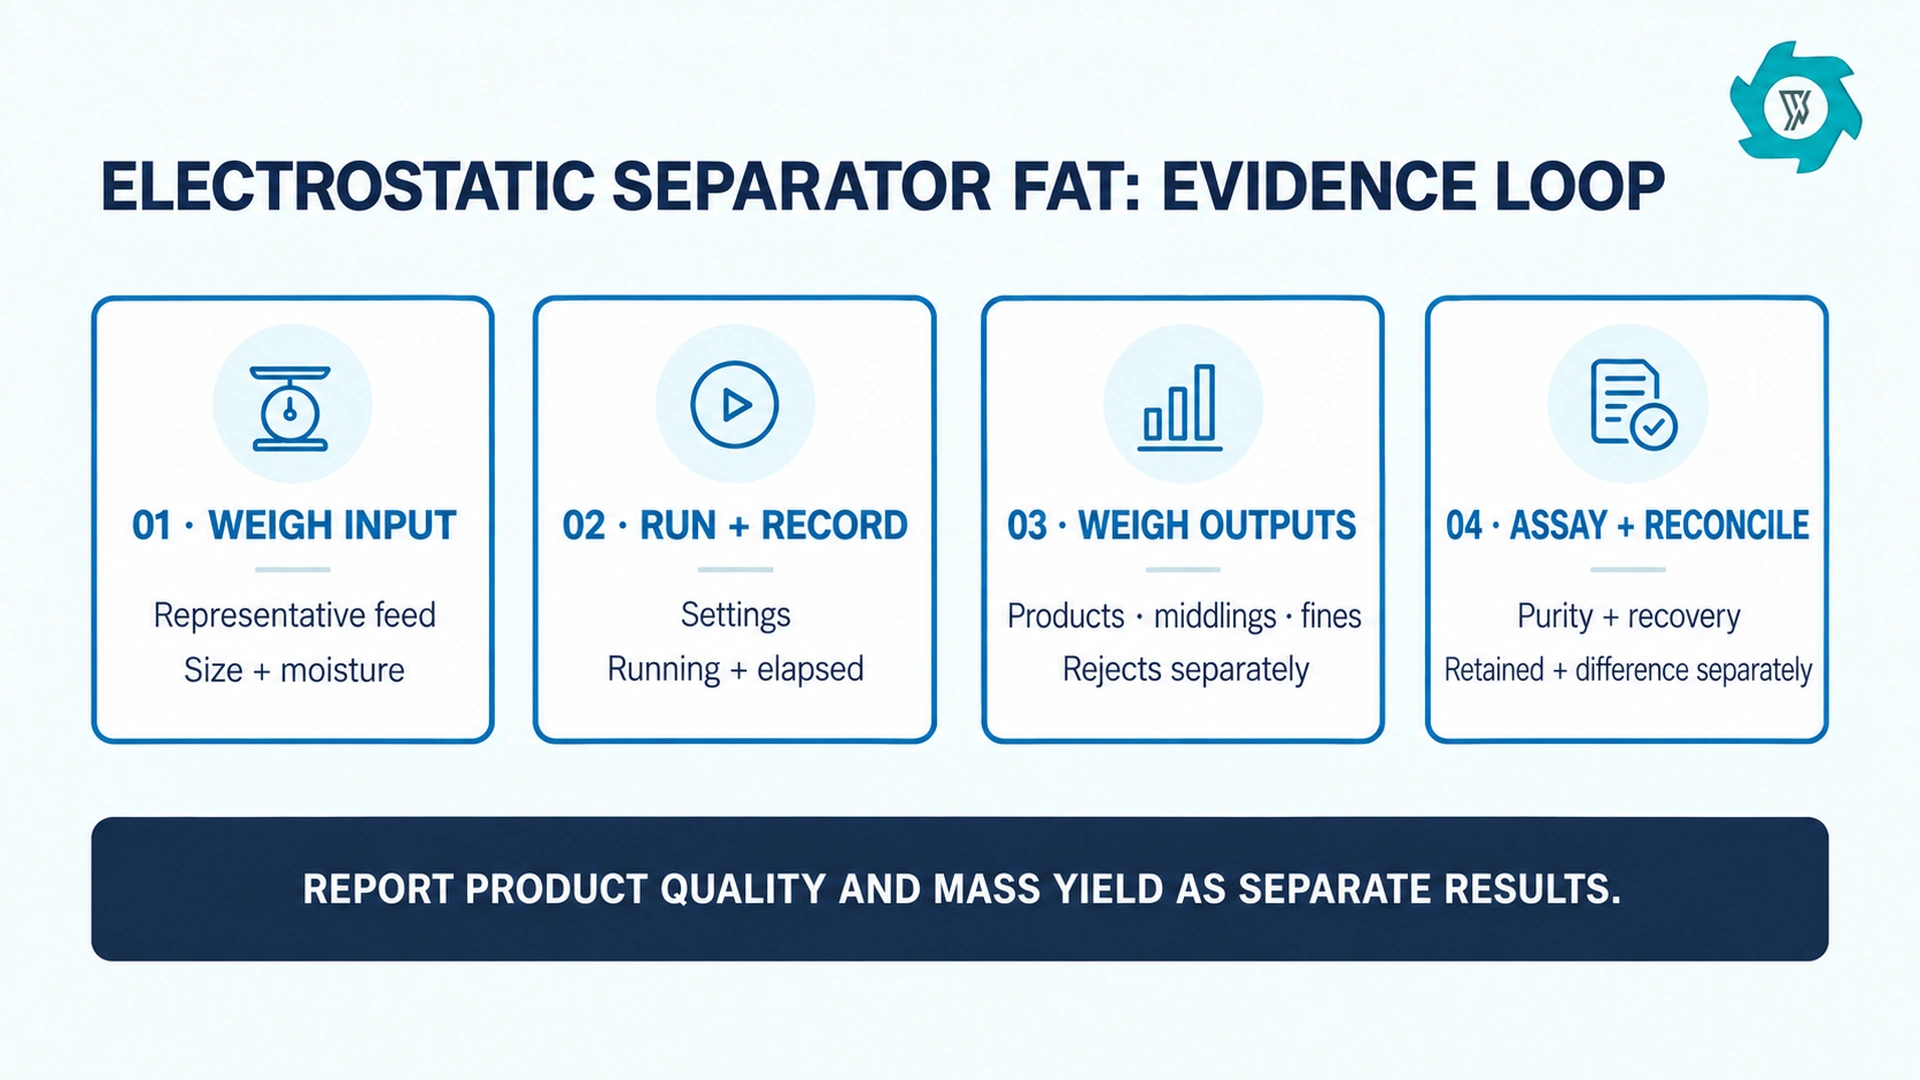
Una prueba en fábrica sirve para comprobar si el material puede separarse y determinar un margen operativo. Una prueba de aceptación en fábrica (FAT) comprueba el equipo suministrado según unos límites acordados. Acuerde el plan de muestreo, la masa inicial, los intervalos de tamiz, la medición de la humedad, los ajustes, el método de muestreo, el método de análisis y los criterios de aceptación antes de cualquiera de estas pruebas.
| Récord | Por qué es importante | Pregunta del comprador |
|---|---|---|
| Masa del pienso, origen y rangos de tamaño | Indica si la prueba refleja la producción normal. | ¿Qué material se ha excluido? |
| Humedad y condiciones ambientales | Las aguas superficiales pueden alterar el comportamiento de recarga. | ¿Qué condiciones del emplazamiento se dan por supuestas? |
| Tiempo de carrera y tiempo transcurrido | Separa la producción de las paradas y el tiempo de limpieza. | ¿Qué ha interrumpido el funcionamiento? |
| Cada flujo de salida | Evita que se pierdan materiales valiosos al quedar ocultos entre las finas o las semimolidas. | ¿Dónde se ha ido esa diferencia inexplicable? |
| Pureza y rendimiento | Muestra la relación entre el producto limpio y el valor capturado. | ¿Qué restricción es un límite estricto? |
En los trabajos publicados sobre plásticos granulares se observó que una humedad elevada modificaba el comportamiento de la carga superficial y reducía los resultados en las condiciones descritas.2 Anótalo y, a continuación, define quién se encarga del secado, el cerramiento o el acondicionamiento dentro del alcance del proyecto.
Dónde se coloca el separador
Los residuos de cable pueden someterse a un proceso de corte o trituración, granulación de alambre de cobre, eliminación magnética, cribado y separación por gravedad antes del refinado electrostático. Un separador de corrientes de Foucault A menudo realiza una tarea previa diferente: la recuperación de conductores no ferrosos de una corriente a granel. La etapa electrostática solo está justificada cuando aporta un valor cuantificable a una fracción preparada estable.
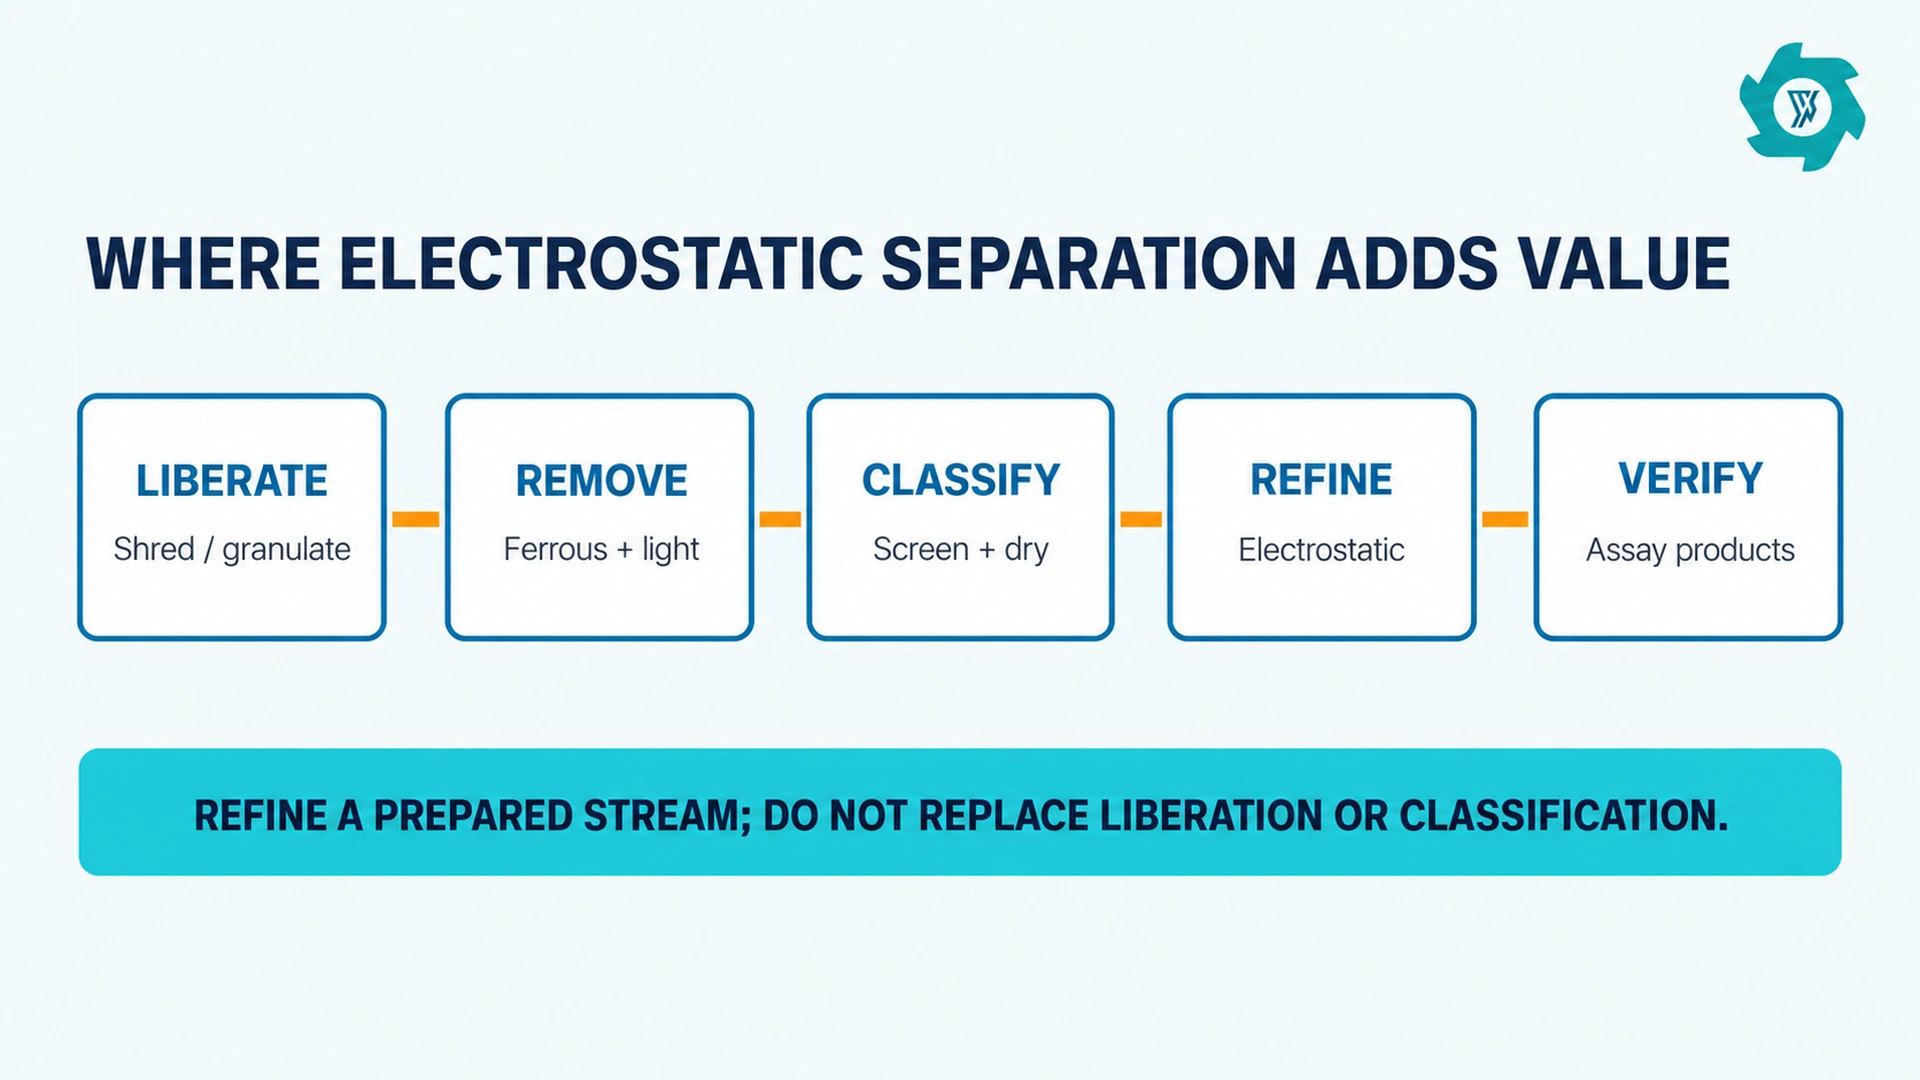
Identifica las fuentes de contaminación antes de comprar otra máquina. Pueden deberse a compuestos no liberados, un corte de malla demasiado ancho, un flujo de aire inestable, arrastre magnético, absorción de humedad o recontaminación en la descarga. En un línea de reciclaje de alambre de cobre, mejorar una condición anterior puede aportar más beneficios que añadir un segundo separador.
Matriz de adecuación de aplicaciones: identifica el problema de separación antes de elegir un proveedor
No todas las mezclas de materiales conductores y no conductores deben pasar directamente a un rodillo electrostático. Los compradores deben analizar primero la combinación de materiales, el estado de liberación, los rangos de tamaño de las partículas y el mercado de destino. En el caso de los gránulos de cable aislado, el objetivo comercial puede ser un bajo arrastre de plástico en el cobre; en el caso del material triturado de circuitos impresos, el objetivo puede ser la recuperación de una fracción metálica fina sin arrastrar una cantidad excesiva de material no metálico al producto. En el caso de una fracción mineral, el objetivo puede ser un límite de especificación para un contaminante. Se trata de contratos de separación diferentes, incluso cuando en un presupuesto aparezca el mismo nombre de máquina.
| Estado de la alimentación observado | Posible causa principal | Decisión recomendada antes de comprar |
|---|---|---|
| Quedan grandes piezas compuestas | Liberación incompleta | Ten en cuenta las operaciones de corte, granulación o impacto; no esperes que la electricidad estática separe las partículas compuestas. |
| Amplio rango de tamaños con partículas finas en gran cantidad | Clasificación no controlada | Clasifícalos en grupos de tamaño significativos y pruébalos por separado. |
| La pureza del producto varía según el turno | Humedad, polvo o desviación de la velocidad de avance | Comprueba el estado de alimentación del instrumento y la dosificación antes de modificar los ajustes de los electrodos. |
| Buena pureza, pero bajo contenido en metales recuperados | Un ajuste demasiado conservador del separador o pérdida de material de calidad intermedia | Medir la recuperación y analizar los residuos; optimizar el equilibrio de valores. |
| Limpiezas repetidas o disparos por alta tensión | Exceso de polvo, falta de limpieza o una alimentación inadecuada | Defina en el alcance el procedimiento de extracción, acceso para limpieza y enclavamiento. |
Cómo convertir un resultado de laboratorio en un diseño de planta
Un resultado de laboratorio es una indicación del potencial de separación, no una prueba del rendimiento en producción. La ampliación a escala modifica la anchura de la cortina de alimentación, la estabilidad del alimentador, la carga de polvo, la disposición del sistema de recogida, el acceso del operario y el tiempo perdido en intervenciones rutinarias. Pida al fabricante que identifique qué ajustes se pueden transferir directamente, cuáles necesitan validación en una unidad de mayor tamaño y qué condiciones invalidan el resultado de laboratorio. Una nota útil sobre la ampliación a escala consta de tres partes: la descripción exacta de la alimentación en laboratorio, el intervalo de alimentación propuesto para la producción y los riesgos pendientes que requieren una prueba de puesta en marcha.
Hay que diferenciar entre la ampliación a escala técnica y la ampliación a escala comercial. La ampliación a escala técnica consiste en determinar si las partículas se cargarán y se separarán de forma consistente. La ampliación a escala comercial consiste en determinar si el valor añadido de una fracción más limpia supera los costes de amortización, servicios públicos, mano de obra, repuestos, limpieza y control de calidad.
Los compradores deben normalizar los factores que influyen en los costes en todas las ofertas
El precio de la inversión es solo una parte de la decisión. Compare los equipos de alimentación y distribución, la caja de alta tensión, la interfaz antipolvo, las puertas de acceso, los contenedores de recogida o la descarga por cinta transportadora, el sistema de control, las protecciones, la puesta en marcha, la formación, los repuestos recomendados y la asistencia remota o local. Aclare si el rendimiento indicado por el proveedor se basa en una sola pasada o en un circuito de recirculación. Esta diferencia influye en la carga de trabajo de la cinta transportadora, la capacidad del depósito de almacenamiento temporal, la mano de obra necesaria y el coste real por tonelada de producto apto.
En cuanto a los costes operativos, hay que tener en cuenta los kWh por tonelada en la salida del separador, los minutos de limpieza programados por turno, los minutos de paradas no programadas, la periodicidad de sustitución de los consumibles, la masa rechazada, la masa de productos intermedios y el coste de laboratorio por control de calidad. Una producción de bajo coste que no cumpla con las especificaciones de pureza del comprador no es comparable con una producción más lenta que sí suministre material conforme.
Campos de la solicitud de presupuesto que evitan suposiciones costosas
- Indica la composición del material indicando el rango previsto, y no solo un único porcentaje ideal.
- Facilita fotografías de la materia prima en condiciones normales y en las peores condiciones posibles, además del análisis granulométrico y el historial de humedad, siempre que sea posible.
- Identifica la última etapa de separación en la fase inicial del proceso y si varía en función de la gama de productos.
- Indique si el producto deseado se comercializa, se reprocesa o se elimina; esto determina la relación entre el valor de la pureza y el de la recuperación.
- Especifica el ámbito energético: solo el separador, o también el alimentador, el sistema de extracción y los equipos auxiliares.
- Solicitar los planos eléctricos, los enclavamientos de seguridad, los accesos para la limpieza, los requisitos de puesta a tierra y los puntos de bloqueo antes de dar luz verde a la fabricación.
- Solicita una lista de repuestos recomendados, dividida en repuestos para la puesta en servicio, repuestos anuales y repuestos para paradas críticas.
Plan de puesta en marcha: en los primeros 30 días se debería establecer una referencia
La puesta en marcha debe concluir con una receta operativa repetible. Durante el primer mes de producción, establezca una referencia por familia de materiales y rango de tamaños. Registre la velocidad de alimentación, el estado de humedad, los ajustes seleccionados de la máquina, la pureza del producto, la recuperación del producto, la masa de residuos intermedios, la masa de polvo y desechos, el tiempo de funcionamiento y las intervenciones. Si posteriormente la planta pierde pureza o rendimiento, esa referencia permitirá al operador distinguir entre un cambio en la alimentación y una desviación del equipo.
Establece límites de actuación con antelación. Por ejemplo, un aumento en el porcentaje de fracciones intermedias debería dar lugar a una comprobación del tamaño del pienso, la humedad y la posición del separador antes de realizar un ajuste importante. Un aumento inexplicable en la diferencia de masa debería dar lugar a una inspección del sistema de recogida de polvo, el material retenido y la manipulación de las muestras. Esto es mejor que cambiar varios ajustes a la vez y perder la capacidad de explicar el resultado.
Cuestiones relacionadas con el mantenimiento y la seguridad que deberían figurar en la comparación de proveedores
Los equipos de alta tensión requieren procedimientos definidos de inspección y aislamiento. Pregunta cómo confirman los operarios que la máquina se encuentra en condiciones seguras antes de proceder a la limpieza, qué superficies requieren una limpieza rutinaria, cómo se comprueba el estado del aislamiento, qué indicios revelan fugas anormales o arcos eléctricos, y cómo se controla el acceso mediante un sistema de enclavamiento. La configuración correcta depende del modelo concreto de la máquina y de la normativa local, por lo que se trata de preguntas específicas y no de instrucciones de funcionamiento genéricas.
Pregunta también quién es responsable del rendimiento cuando la extracción de polvo corre a cargo de otro contratista. Los separadores electrostáticos son sensibles al estado del material alimentado; una conexión de extracción mal diseñada, un punto de condensación o una rampa de transferencia abierta pueden suponer un problema de separación, incluso si el separador en sí está correctamente construido. Incluye estas interfaces en el esquema y en el plan de pruebas de aceptación en fábrica (FAT).
Hoja de trabajo para la selección de proveedores
| Punto del orden del día | Documentación que hay que solicitar | Señal de alerta |
|---|---|---|
| Coincidencia de aplicaciones | Informe de ensayo representativo y fotografías de los piensos | Afirmación sobre el rendimiento basada únicamente en una familia de materiales diferente |
| Rendimiento | Salidas pesadas y análisis por flujo | Pureza indicada sin tener en cuenta la recuperación ni los residuos |
| Ampliación | Declaración escrita sobre el periodo de alimentación para la producción y los riesgos | Resultado de laboratorio presentado como rendimiento garantizado de la planta |
| Integración | Planos de interfaz, alzados, límites eléctricos y de polvo | “Ámbito de ”por terceros» sin una condición de traspaso definida |
| Asistencia | Plan de puesta en servicio, programa de formación y lista de repuestos esenciales | No hay ruta de respuesta para fallos de alta tensión o de los sistemas de control |
Cuando la separación electrostática no es la mejor opción para la próxima inversión
Hay situaciones en las que un separador electrostático resulta interesante desde el punto de vista técnico, pero prematuro desde el punto de vista comercial. Si el material entrante está húmedo, pegajoso o presenta una composición irregular debido a un almacenamiento no controlado, hay que resolver primero los problemas de manipulación y acondicionamiento. Si las partículas siguen siendo compuestas, hay que mejorar su separación. Si la corriente varía a diario y nadie puede identificar los pares de materiales predominantes, hay que establecer una rutina de muestreo y clasificación antes de encargar una etapa de refinado. Y si el comprador no puede definir el destino o el valor de ninguna de las dos corrientes de producto, mejorar la pureza no tiene ningún objetivo económico.
Esta prueba de “no comprar todavía” resulta útil en las reuniones con los proveedores. Permite determinar si el proveedor está dispuesto a respetar los límites del proyecto o si simplemente busca ampliar al máximo el alcance del equipamiento. Un socio fiable podría recomendar una criba, un secador, una modificación del sistema de control de polvo o una liberación adicional en la fase previa antes de recomendar un tratamiento electrostático de refinamiento.
Recuperación de valor: elige el punto de funcionamiento, no el punto de máxima pureza
Cada separador presenta un compromiso operativo. Mover los separadores o modificar las condiciones de alimentación puede aumentar la pureza a la vez que reduce la recuperación, o aumentar la recuperación a la vez que eleva la contaminación. El punto de funcionamiento adecuado es aquel que maximiza el margen de contribución tras aplicar las penalizaciones reales del comprador, las especificaciones de venta y los costes de eliminación. Elabora una tabla sencilla para cada condición de prueba: masa de entrada, masa del producto, contenido del producto, valor del producto, masa de material intermedio, masa de rechazo, coste de reprocesamiento y tiempo transcurrido. A continuación, compara la contribución por tonelada de entrada.
Esto también evita un error habitual en las comparaciones: un proveedor puede informar de que su producto es muy puro tras descartar el material más valioso, mientras que otro indica una pureza ligeramente inferior, pero con un valor de recuperación mucho mayor. Ninguno de los dos resultados es “mejor” hasta que se aplican las especificaciones del destino y el coste de cada ruta.
Las tolerancias de aceptación deben acordarse antes de la prueba de aceptación en fábrica (FAT).
Una prueba de aceptación requiere una respuesta definida cuando el balance de masa no cuadra o cuando el resultado de un producto se aproxima a su valor objetivo. Acordad cómo se toman las muestras, cómo se gestionan las muestras duplicadas, qué método de laboratorio se aplica y qué tolerancia da lugar a la repetición de la prueba o a una investigación. Indique si se permite incluir material retenido en el balance, dónde se encuentra físicamente y si se pesa antes o después de la limpieza. La “diferencia inexplicable” nunca debe utilizarse como una categoría residual de conveniencia sin un límite ni medidas de seguimiento.
Establece también el límite del tiempo de funcionamiento. Una prueba puede incluir ajustes iniciales, pero los resultados finales deben indicar exactamente qué periodo se ha utilizado para el cálculo de la tasa sostenida. Indica tanto el tiempo de funcionamiento como el tiempo transcurrido; de lo contrario, las operaciones de limpieza, los atascos y las reconfiguraciones pueden pasar desapercibidos en la cifra de capacidad.
La diligencia debida con los proveedores más allá del plano de la máquina
Averigua quién, por parte del proveedor, se encargará de las pruebas de proceso, los controles, la puesta en marcha y el servicio técnico local. A continuación, solicita que te faciliten los documentos que tienen previsto entregar, tales como el esquema general, los detalles de cimentación e interfaces, el esquema eléctrico unifilar, la descripción del sistema de control, la lista de enclavamientos, el plan de mantenimiento, la lista de piezas de recambio y el procedimiento de la prueba de aceptación en fábrica (FAT).
Separa también las afirmaciones propias de la empresa de los datos contrastados de la planta. Un proveedor puede explicar cuál es la finalidad de su diseño, pero el rendimiento debe estar vinculado a tu muestra de materia prima y a las condiciones de ensayo acordadas. Si se facilita una cifra anunciada de capacidad, pureza o recuperación, regístrala como «publicada por el proveedor», a menos que se haya demostrado que cumple con los límites que tú has definido.
Prueba de aceptación in situ: preservar la cadena de pruebas
El SAT debe comprobar que el transporte, la instalación, los servicios públicos y las conexiones de entrada no hayan alterado las condiciones de funcionamiento comprobadas durante la prueba de aceptación en fábrica (FAT). Utilice la misma materia prima, o una que sea demostrablemente equivalente, repita las mismas definiciones del producto y mantenga el plan de muestreo original.
En el momento del traspaso, elabora un documento de parámetros operativos: familias de materiales aprobadas, rangos de tamaño previstos, nivel máximo de humedad, rango normal de velocidad de alimentación, objetivos de calidad del producto, criterios de limpieza y contactos para la escalada de incidencias. Esto resulta más útil para los operarios que una declaración genérica de rendimiento, ya que convierte el conocimiento adquirido en la fase de prueba en una rutina de producción controlada.
Errores de los compradores que dan lugar a comparaciones engañosas
- Envío de una muestra limpia seleccionada cuidadosamente: Prueba por separado la alimentación normal y la peor de las normales.
- Mezcla de los residuos con el producto: Informar de cada ruta de material por separado.
- Comparación del rendimiento nominal: comparar el rendimiento de los productos conformes con el mismo requisito de calidad.
- No tener en cuenta el historial de humedad: registrar las condiciones de almacenamiento, así como el resultado de la prueba individual.
- Excluyendo la recogida de polvo del ámbito de aplicación: definir la interfaz entre el proceso y el rendimiento.
- Aceptar un resultado puntual: Realizar pruebas repetidas y registrar los cambios en los ajustes y los sucesos.
PREGUNTAS FRECUENTES
¿Qué debe enviar un comprador antes de solicitar un presupuesto para un separador electrostático?
Envíenos una muestra representativa del material o fotografías, las clases de material, la distribución granulométrica, el estado de humedad, el rendimiento previsto, la calidad deseada del producto, los equipos situados en las fases previas del proceso y los datos eléctricos de la planta.
¿Puede un separador electrostático sustituir a un separador de corrientes parásitas?
A menudo, se coloca un separador por corrientes de Foucault en una fase anterior del proceso para eliminar los metales no ferrosos del material mezclado. La separación electrostática suele realizarse posteriormente, una vez que el material de alimentación está seco y las partículas se han liberado lo suficiente como para que las fracciones conductoras y no conductoras se separen de forma clara.
¿Cuál es la diferencia entre una prueba de fábrica y una prueba de aceptación de fábrica?
En un ensayo se analiza si es posible separar un material y se determina un margen de proceso. En una prueba de aceptación en fábrica se utilizan una materia prima representativa, un método de medición y unos criterios de aceptación previamente acordados para comprobar que el equipo suministrado cumple con los límites definidos.
¿Qué resultado debería revisarse junto con la pureza del producto?
Revisa la recuperación y el balance de masas, además de la pureza. Se puede obtener un producto limpio a costa de perder material valioso en forma de residuos intermedios, finos o desechos, por lo que cada flujo de salida debe pesarse y muestrearse por separado.
¿Por qué es necesario indicar el estado del pienso en los resultados de los análisis?
La humedad, el polvo, el tamaño de las partículas, la liberación y la composición del material pueden alterar la carga y la trayectoria. Un resultado obtenido sin tener en cuenta estas condiciones no puede compararse de forma equitativa con el resultado de otro proveedor.
¿Cuándo está justificada una segunda etapa electrostática?
Una segunda etapa solo tiene sentido si, tras la primera pasada, aún queda suficiente material valioso como para justificar el equipo adicional, la limpieza, el consumo energético y los controles de calidad. Confírmalo mediante una prueba por etapas y un balance de masa independiente.
Solicita un presupuesto ahora
Envíe fotografías del material de alimentación, información sobre el tamaño de las partículas y la humedad, el rendimiento deseado, los objetivos de calidad y la disposición de las etapas anteriores y posteriores. Un material de alimentación bien definido permite diseñar la propuesta en función del trabajo concreto, en lugar de basarse en una cifra de capacidad genérica.
Referencias
- Gestión de residuos: aplicaciones de separación.
- IEEE: efectos de la humedad.
Mensaje en línea