


 Solicitar orçamento


Central de produtos
-
- Linha de trituração e reciclagem de biomassa
- Linha de polpação a seco de papel OCC e reciclagem de papelão
- Linha de reciclagem de sucata de alumínio
- Linha de reciclagem de resíduos de automóveis
- Linha de reciclagem de resíduos de refrigeradores
- Linha de reciclagem de radiadores de cobre e alumínio
- Linha de reciclagem de rotores de motores
- Linha de reciclagem de fios de cobre
- Linha de reciclagem de resíduos de cartuchos de tinta
- Linha de reciclagem de sucata de alumínio UBC
Solicite um orçamento
Entre em contato conosco


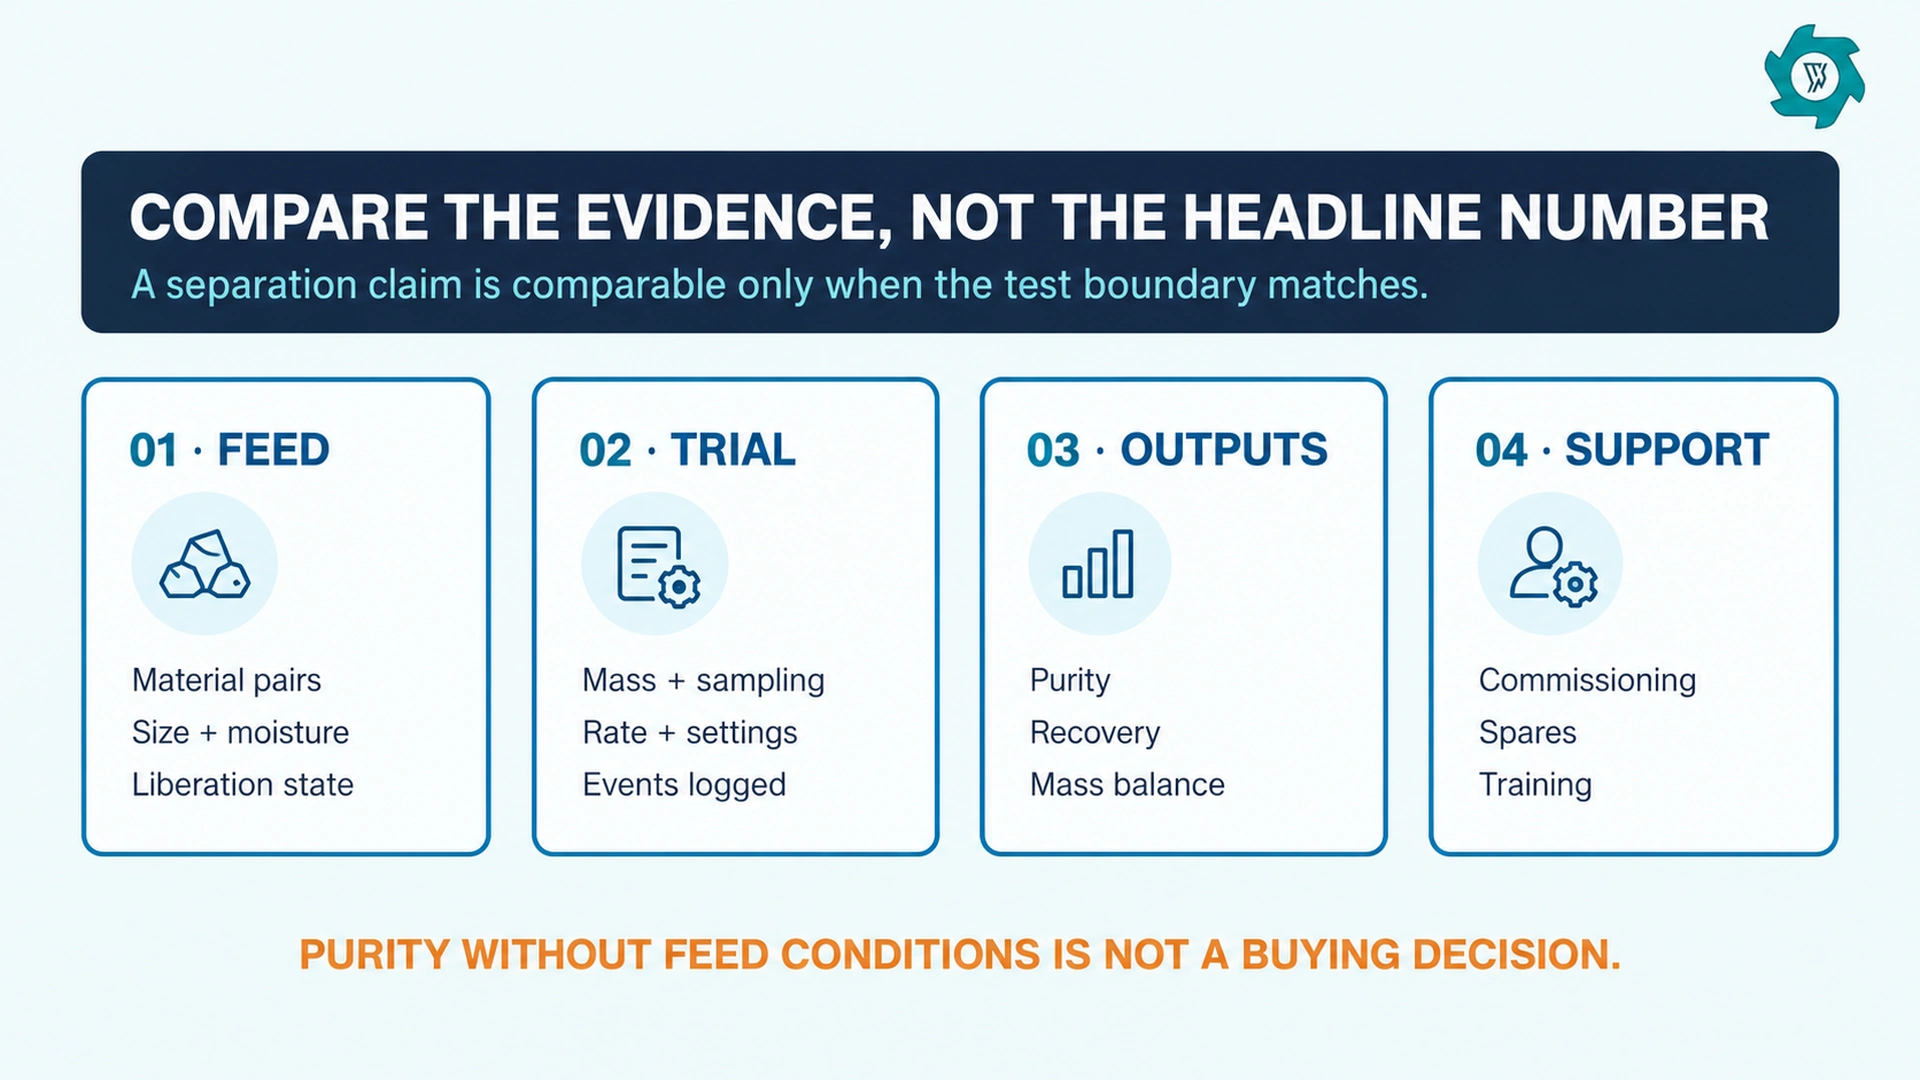
A separação eletrostática deve ocorrer perto do final de uma linha de reciclagem, quando uma fração seca e liberada precisa de uma separação mais precisa entre materiais condutores e não condutores. É por isso que a seleção do fornecedor começa com a matéria-prima preparada — e não com um valor de tensão indicado em um folheto.
Os 10 principais fabricantes a serem considerados
| Fabricante | Foco em equipamentos relevantes | O comprador está apto a investigar |
|---|---|---|
| 1. YUXI Machinery | Separação eletrostática de alta tensão para o refinamento a seco de materiais condutores e não condutores. | Grânulos de cabos, frações de cobre/plástico e integração de resíduos eletrônicos. |
| 2. Bunting | Equipamentos eletrostáticos com sistemas magnéticos e de correntes parasitas. | Frações secas, separadas para reciclagem ou minerais que exigem testes. |
| 3. hamos | Triagem eletrostática de plásticos, metais e frações mistas. | Projetos de triagem de plástico e materiais mistos. |
| 4. Equipamentos e Tecnologia ST | Separação triboelétrostática por correia. | Aplicações de beneficiamento a seco em operação contínua. |
| 5. Stokkermill | Separadores eletrostáticos E-Sorting para frações secas condutoras/não condutoras. | Grânulos finos de cobre/plástico, reciclagem de PCB, REEE e recuperação de metais secundários. |
| 6. Eriez | Equipamento eletrostático de alta tensão para preparação de amostras. | Comparação de tecnologias e trabalhos relacionados a métodos de ensaio em laboratório. |
| 7. Recy Technologies | Sistemas de separação eletrostática triboelétrica para polímeros rígidos misturados. | PET, PP, PVC, HDPE, ABS e outras aplicações de reciclagem de plástico. |
| 8. Armost Recycling-Tech | Sistemas de separação eletrostática de plástico para flocos de polímeros misturados e carregados eletricamente. | Reciclagem de REEE, ELV e plásticos rígidos, nos quais o ABS/PS e polímeros semelhantes requerem refino. |
| 9. Tecnologias Minerais | Rolo de alta tensão e equipamento de separação eletrostática da MT Carrara. | Areias minerais, minerais industriais e separação a seco de partículas finas condutoras/não condutoras. |
| 10. WANROOETECH | Separação eletrostática de alta tensão integrada a sistemas de cabos e reciclagem. | Reciclagem de fios de cobre e polimento de metais e plásticos após a separação preliminar. |
Defina os limites do feed antes de comparar as propostas
A separador eletrostático de alta tensão deve-se obter uma fração liberada, classificada e suficientemente seca. Trata-se, geralmente, de uma etapa de refinamento, e não de um substituto para a preparação. Em aplicações com cabos, um separador por gravidade de fluxo de ar pode realizar a primeira separação entre frações pesadas e leves, deixando a separação eletrostática para refinar a fração restante.
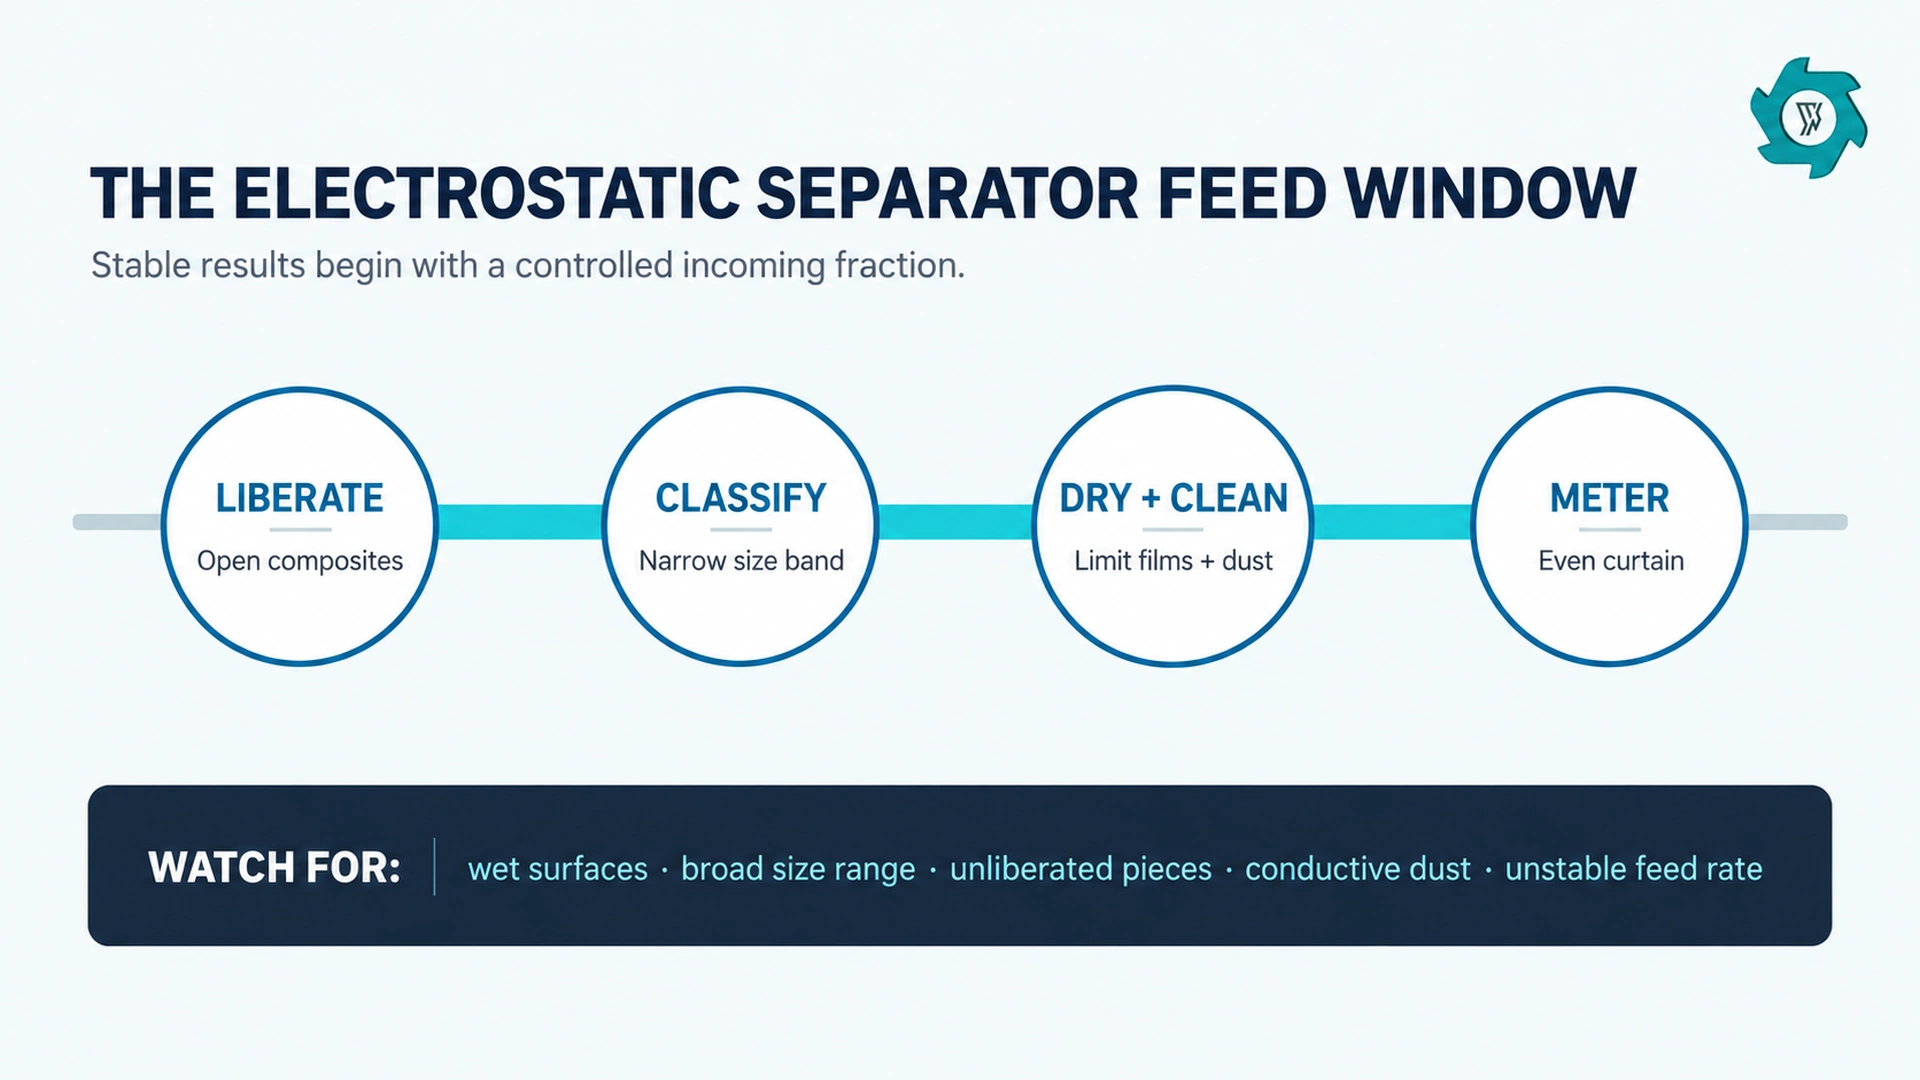
Os sistemas de rolos de alta tensão aproveitam as diferenças na condutividade elétrica. Condutores e isolantes seguem trajetórias diferentes após serem carregados, mas a umidade, a distribuição granulométrica, a poeira e o estado de liberação afetam o resultado.1 Nunca compare uma “taxa de separação” a menos que o relatório especifique o material de alimentação, a distribuição granulométrica, o teor de umidade, a capacidade de processamento, as frações coletadas e a base de cálculo.
Ganho de informação: três verificações que a maioria das listas de fornecedores omite
Capacidade de produção de produtos qualificados, e não apenas capacidade de alimentação
Solicite tanto a taxa de alimentação do separador quanto a taxa de produto que atinge a pureza exigida. Uma alta taxa de alimentação pode gerar um grande fluxo de resíduos que precisa ser recirculado ou descartado. Registre a pureza, a recuperação e a taxa de massa para cada fração comercializável. Isso revela o resultado econômico.
Valor de segunda fase proveniente de farelos reais
Antes de aceitar uma segunda etapa, pese e analise os resíduos da primeira etapa. Calcule o valor-modelo recuperado em vários níveis de recuperação; deduza os custos com mão de obra de limpeza, manuseio de poeira, energia, peças de reposição, área útil e manuseio de rejeitos. Um teste em etapas transforma uma promessa genérica de “maior pureza” em uma decisão transparente sobre o retorno do investimento.
Guião de avaliação da prontidão para a entrada em operação
Atribua 30 pontos às evidências representativas dos testes, 20 aos limites e interfaces claros do processo, 15 à definição da qualidade do produto e da recuperação, 15 ao escopo elétrico/de segurança/documentação, 10 ao comissionamento/treinamento e 10 às peças de reposição/plano de resposta.
Utilize um ensaio comparável e um limite FAT
Um teste de fábrica verifica se o material pode ser separado e identifica uma janela operacional. Um teste de aceitação de fábrica (FAT) avalia o equipamento fornecido em relação a um limite acordado. Acorde o plano de amostragem, a massa inicial, as faixas de peneiramento, a medição de umidade, as configurações, o método de amostragem, o método de análise e a lógica de aceitação antes de qualquer um desses eventos.
| Registro | Por que isso é importante | Pergunta do comprador |
|---|---|---|
| Massa da ração, origem e faixas de tamanho | Indica se o teste representa a produção normal. | Que material foi excluído? |
| Umidade e condições ambientais | A água superficial pode alterar o comportamento de recarga. | Que tipo de preparação do local é considerada? |
| Tempo de execução e tempo decorrido | Separa a produção das paradas e do tempo de limpeza. | O que interrompeu a operação? |
| Cada fluxo de saída | Evita que se perca material valioso, que possa estar oculto nas partes finas ou nos resíduos. | Para onde foi essa diferença inexplicável? |
| Pureza e recuperação | Mostra o equilíbrio entre o produto puro e o valor capturado. | Qual restrição é um limite rígido? |
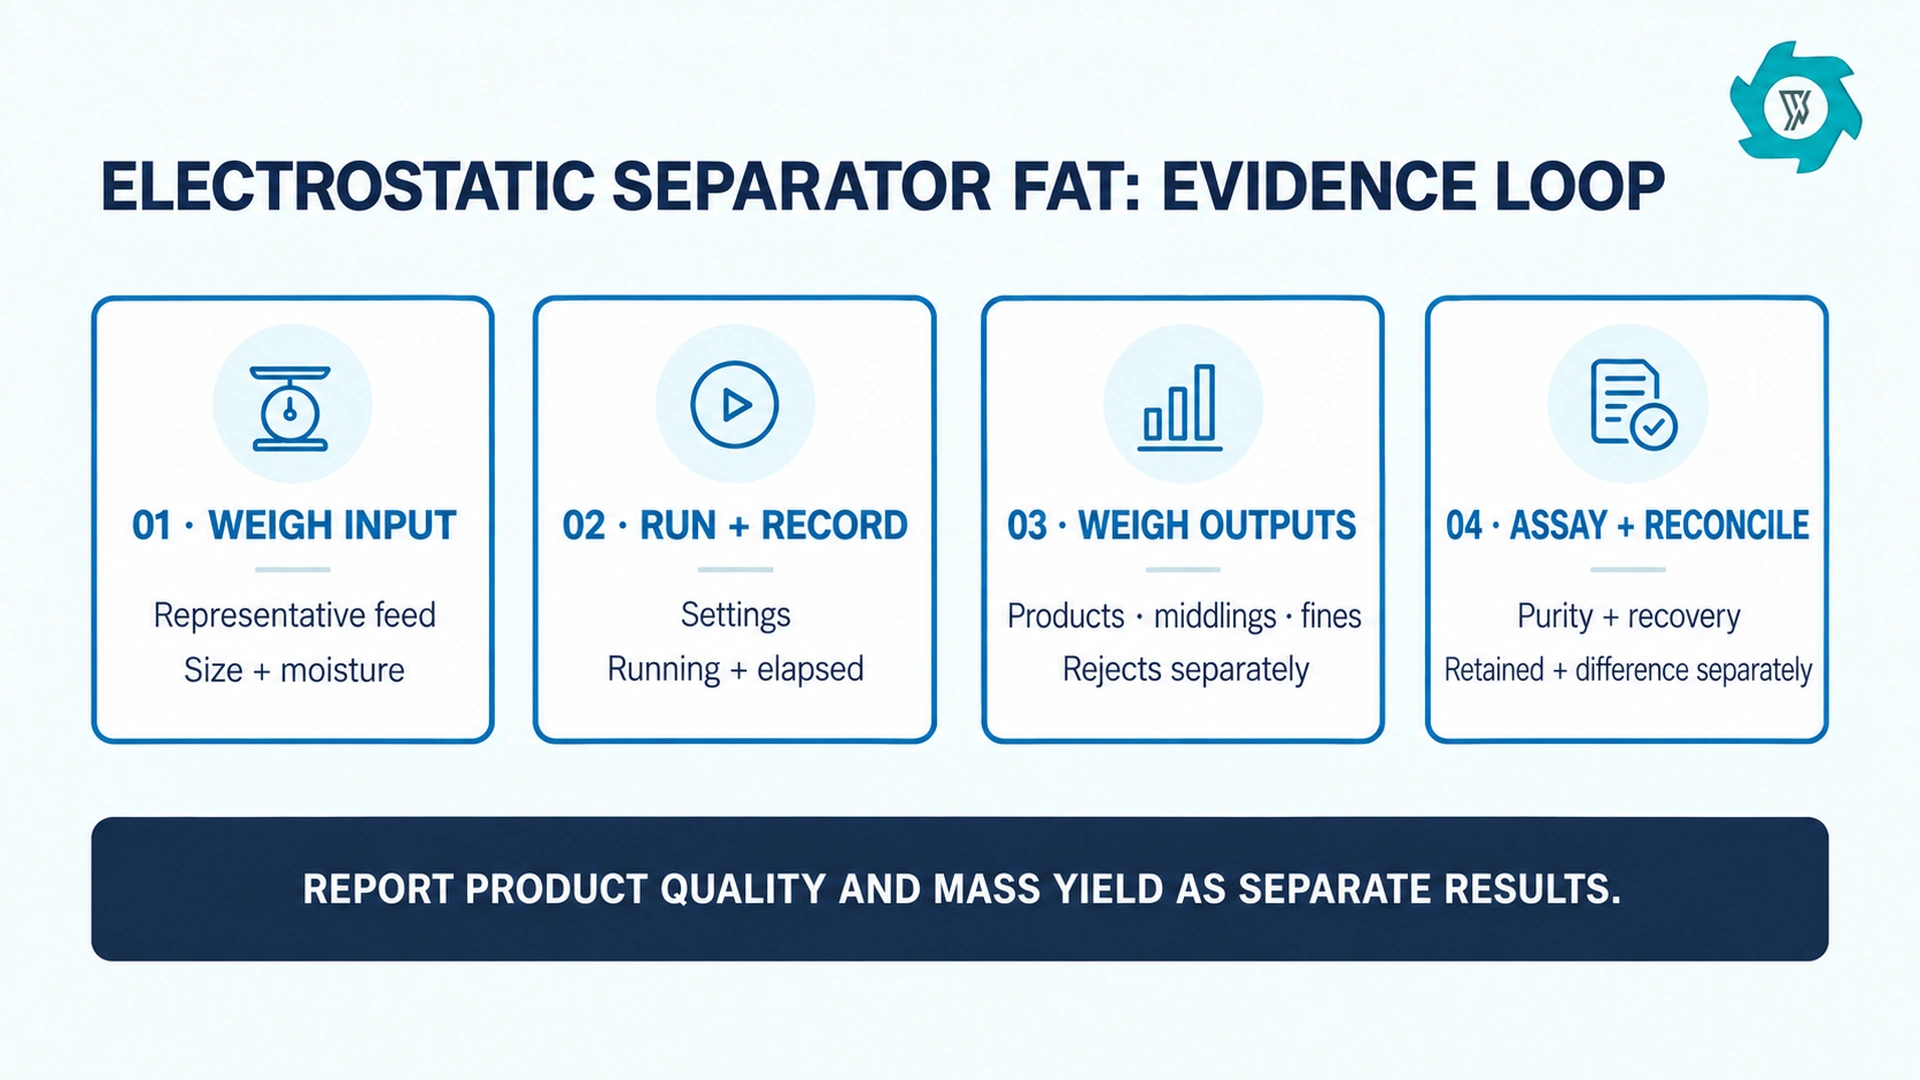
Estudos publicados sobre plásticos granulares constataram que a alta umidade alterava o comportamento da carga elétrica superficial e reduzia os resultados nas condições relatadas.2 Registre isso e, em seguida, defina quem é responsável pela secagem, encapsulamento ou condicionamento no escopo do projeto.
Onde o separador se encaixa
A sucata de cabos pode passar por um processo de corte ou trituração, granulação de fio de cobre, remoção magnética, peneiramento e separação por gravidade antes do refinamento eletrostático. Um separador de corrente de Foucault frequentemente realiza uma tarefa diferente na etapa anterior: a recuperação de condutores não ferrosos de um fluxo a granel. A etapa eletrostática só se justifica quando agrega valor mensurável a uma fração preparada e estável.
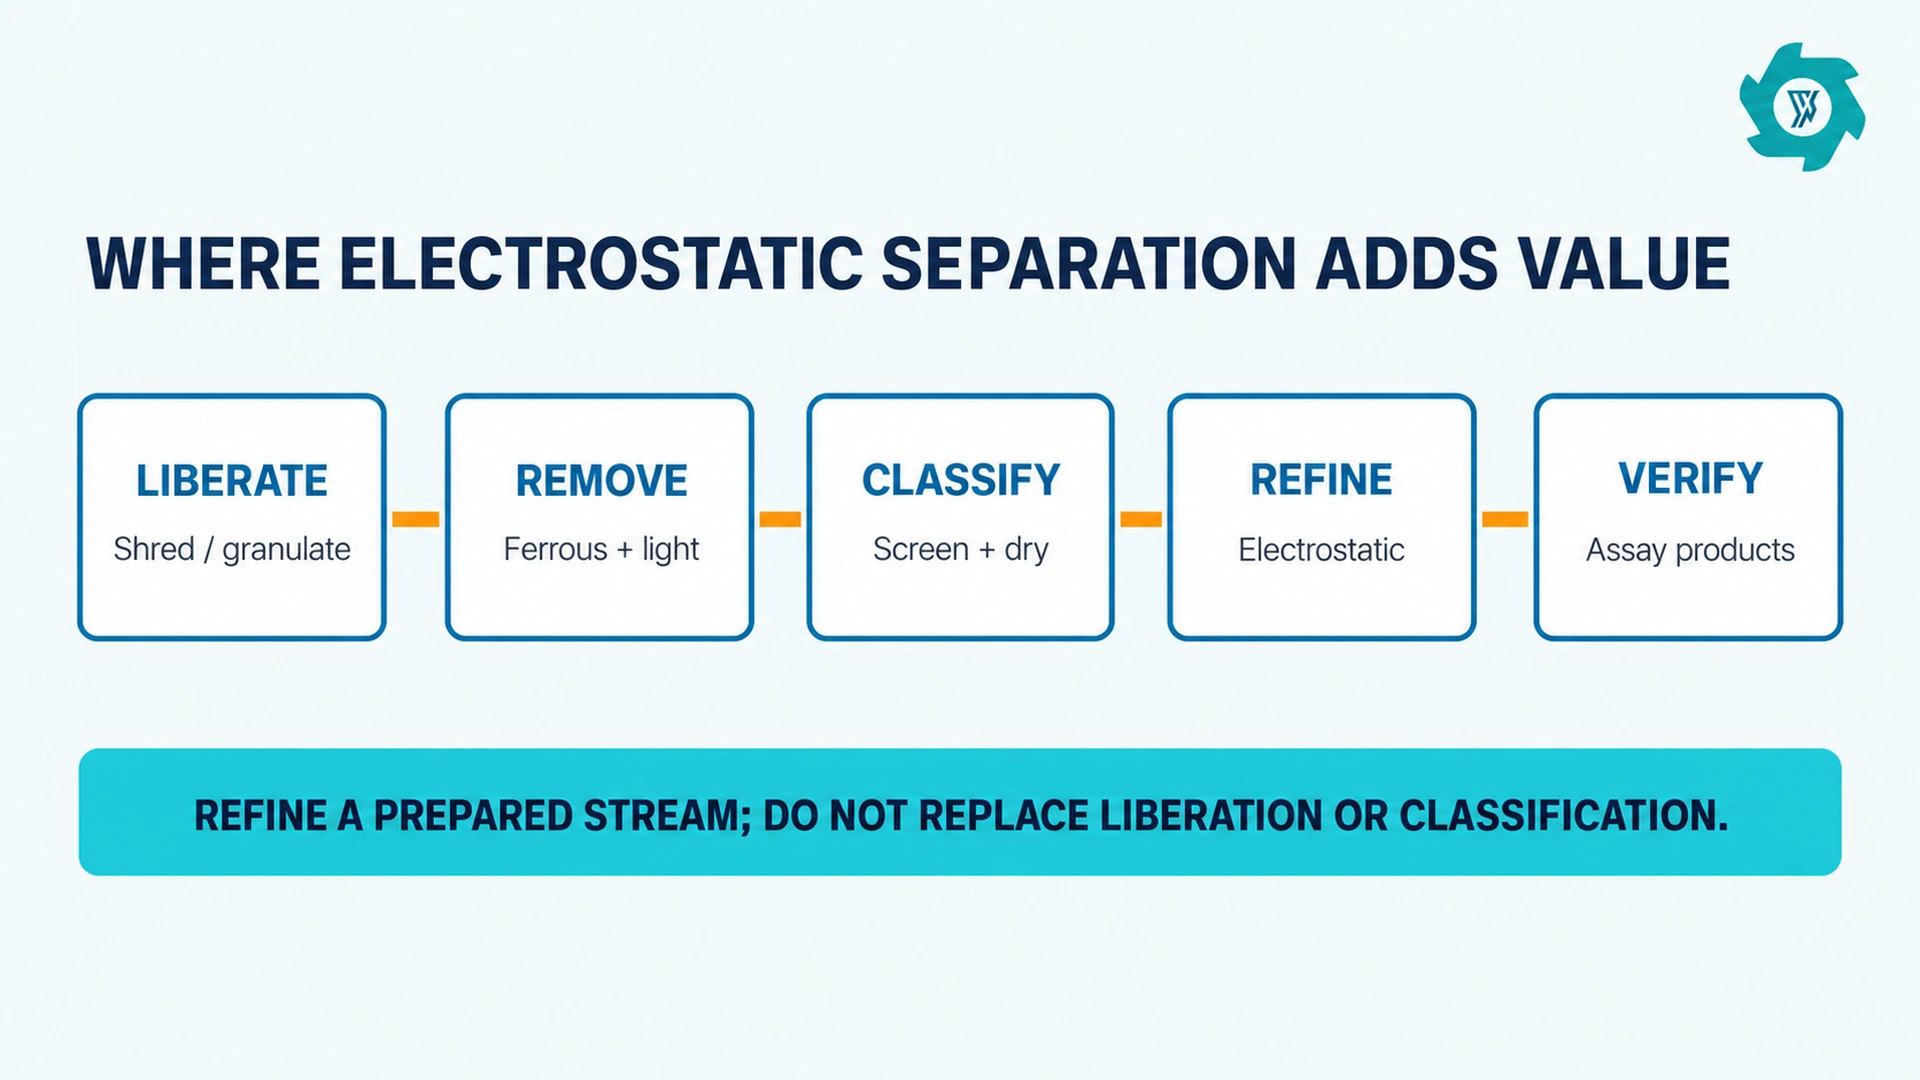
Identifique a contaminação antes de comprar outra máquina. Ela pode ser causada por compostos não liberados, um corte de tela muito largo, fluxo de ar instável, arrastamento magnético, absorção de umidade ou recontaminação na descarga. Em um linha de reciclagem de fios de cobre, melhorar uma condição a montante pode gerar mais valor do que adicionar um segundo separador.
Matriz de adequação da aplicação: identifique o problema de separação antes de escolher um fornecedor
Nem toda mistura condutora/não condutora deve ir diretamente para um rolo eletrostático. Os compradores devem primeiro mapear o par de materiais, o estado de liberação, as faixas de tamanho das partículas e o mercado de destino. Para grânulos de cabos isolados, o objetivo comercial pode ser um baixo resíduo de plástico no cobre; para material de circuitos impressos triturados, o objetivo pode ser a recuperação de uma fração metálica fina sem arrastar excesso de material não metálico para o produto. Para uma fração mineral, a meta pode ser um limite de especificação para um contaminante. Trata-se de contratos de separação diferentes, mesmo quando o nome da mesma máquina aparece em uma cotação.
| Condição da ração observada | Possível causa principal | Decisão recomendada antes da compra |
|---|---|---|
| Ainda restam grandes peças compostas | Libertação incompleta | Analise as operações de corte, granulação ou impacto; não espere que a eletrostática separe as partículas compostas. |
| Ampla faixa de granulometria com partículas finas em grande quantidade | Classificação não controlada | Classifique-os em faixas de tamanho significativas e teste-os separadamente. |
| A pureza do produto varia de acordo com o turno | Umidade, poeira ou variação na velocidade de avanço | Verifique as condições de alimentação do instrumento e a dosagem antes de alterar as configurações dos eletrodos. |
| Boa pureza, mas baixo valor do metal recuperado | Ajuste excessivamente conservador do separador ou perda para os resíduos | Medir a recuperação e analisar os resíduos; otimizar o equilíbrio de valor. |
| Limpezas repetidas ou disparos por alta tensão | Acúmulo de poeira, falta de limpeza ou ração inadequada | Definir o procedimento de extração, limpeza, acesso e intertravamento no escopo. |
Como transformar um resultado de laboratório em um projeto de planta
Um resultado de laboratório é uma indicação do potencial de separação, não uma prova do desempenho na produção. A ampliação altera a largura da cortina de alimentação, a estabilidade do alimentador, a carga de poeira, o arranjo de coleta, o acesso do operador e o tempo perdido com intervenções normais. Peça ao fabricante para identificar quais configurações podem ser transferidas diretamente, quais precisam de validação em uma unidade maior e quais condições invalidam o resultado de laboratório. Uma nota útil sobre o aumento de escala tem três partes: a descrição exata da alimentação em laboratório, a janela de alimentação proposta para a produção e os riscos pendentes que exigem um teste de comissionamento.
É preciso distinguir entre a ampliação técnica e a ampliação comercial. A ampliação técnica visa determinar se as partículas serão carregadas e separadas de maneira consistente. A ampliação comercial visa determinar se o valor agregado de uma fração mais limpa supera os custos de depreciação, serviços públicos, mão de obra, peças de reposição, limpeza e controle de qualidade.
Os fatores de custo devem ser normalizados pelos compradores em todas as cotações
O preço do investimento é apenas uma parte da decisão. Compare os equipamentos de alimentação e distribuição, o gabinete de alta tensão, a interface contra poeira, as portas de acesso, os compartimentos coletores ou a descarga por esteira transportadora, o sistema de controle, as proteções, o comissionamento, o treinamento, as peças de reposição recomendadas e o suporte remoto/local. Esclareça se a produtividade declarada pelo fornecedor pressupõe uma única passagem ou um circuito de recirculação. Essa diferença altera a carga de trabalho da esteira transportadora, a capacidade do buffer, a mão de obra operacional e o custo real por tonelada de produto qualificado.
Quanto aos custos operacionais, monitore o consumo de kWh por tonelada na saída do separador, os minutos de limpeza programados por turno, os minutos de paradas não programadas, o intervalo de substituição de consumíveis, a massa rejeitada, a massa de resíduos intermediários e o custo de laboratório por verificação de qualidade. Uma operação de baixo custo que não atenda às especificações de pureza do comprador não é comparável a uma operação mais lenta que forneça material aceito.
Campos da solicitação de cotação que evitam suposições que podem custar caro
- Indique a composição do material por intervalo esperado, e não apenas uma única porcentagem ideal.
- Forneça fotos da matéria-prima em condições normais e nas piores condições possíveis, além da análise granulométrica e do histórico de umidade, sempre que possível.
- Identifique a última etapa de separação a montante e se ela varia de acordo com o mix de produtos.
- Indique se o produto desejado é vendido, reprocessado ou descartado; isso determina o valor da pureza em relação à recuperação.
- Especifique o escopo energético: apenas o separador ou também o alimentador, o equipamento de extração e os equipamentos auxiliares.
- Solicitar desenhos elétricos, intertravamentos de segurança, acesso para limpeza, requisitos de aterramento e pontos de bloqueio antes da liberação para fabricação.
- Solicite uma lista de peças de reposição recomendadas, dividida em peças para comissionamento, peças para manutenção anual e peças para paradas críticas.
Plano de entrada em operação: os primeiros 30 dias devem servir para estabelecer uma linha de base
O comissionamento deve ser concluído com uma receita operacional repetível. Durante o primeiro mês de produção, estabeleça uma linha de base por família de materiais e faixa de tamanho. Registre a taxa de alimentação, a umidade, as configurações selecionadas da máquina, a pureza do produto, a recuperação do produto, a massa de resíduos intermediários, a massa de pó/rejeitos, o tempo de operação e as intervenções. Se, posteriormente, a fábrica apresentar perda de pureza ou rendimento, essa linha de base permitirá que o operador distinga uma mudança na alimentação de um desvio do equipamento.
Defina limites de ação com antecedência. Por exemplo, um aumento na taxa de middlings deve acionar uma verificação do tamanho da ração, da umidade e da posição do separador antes que seja feito um ajuste significativo. Um aumento inexplicável na diferença de massa deve acionar uma inspeção do sistema de coleta de pó, do material retido e do manuseio das amostras. Isso é melhor do que alterar várias configurações de uma só vez e perder a capacidade de explicar o resultado.
Questões relacionadas à manutenção e à segurança que devem constar na comparação entre fornecedores
Equipamentos de alta tensão exigem procedimentos definidos de inspeção e isolamento. Pergunte como os operadores confirmam que o equipamento está em condições seguras antes da limpeza, quais superfícies precisam de limpeza de rotina, como é verificado o estado do isolamento, o que indica vazamento anormal ou formação de arco elétrico e como o acesso é intertravado. A disposição correta depende do equipamento específico e das normas locais; portanto, essas são questões específicas do escopo, e não instruções operacionais genéricas.
Pergunte também quem é responsável pelo desempenho quando a extração de poeira for fornecida por outra empreiteira. Os separadores eletrostáticos são sensíveis às condições do material alimentado; uma conexão de extração mal projetada, um ponto de condensação ou uma rampa de transferência aberta podem se tornar um problema de separação, mesmo que o próprio separador tenha sido construído corretamente. Inclua essas interfaces no layout e no plano de FAT.
Planilha de decisão sobre fornecedores
| Ponto a ser decidido | Provas a serem solicitadas | Sinal de alerta |
|---|---|---|
| Correspondência de aplicativos | Relatório de teste representativo e fotografias da ração | Alegação de desempenho baseada exclusivamente em uma família de materiais diferente |
| Rendimento | Produção pesada e análise por fluxo | Pureza declarada sem considerar a recuperação nem os resíduos |
| Ampliação | Declaração por escrito sobre o período de alimentação de produção e os riscos | Resultado laboratorial apresentado como produção garantida da planta |
| Integração | Desenho da interface, vistas em elevação, limites elétricos e de poeira | “Escopo ”por terceiros” sem condição de transferência definida |
| Suporte | Plano de colocação em operação, cronograma de treinamento e lista de peças de reposição essenciais | Não há caminho de resposta para falhas de alta tensão ou de controles |
Quando a separação eletrostática não é o investimento certo a ser feito
Há situações em que um separador eletrostático é tecnicamente interessante, mas comercialmente prematuro. Se o material recebido estiver úmido, pegajoso ou de qualidade irregular devido a um armazenamento descontrolado, resolva primeiro os problemas de manuseio e condicionamento. Se as partículas ainda forem compostas, melhore a separação. Se o fluxo mudar diariamente e ninguém conseguir identificar os pares de materiais predominantes, estabeleça uma rotina de amostragem e classificação antes de solicitar uma etapa de refinamento. E se o comprador não puder definir o destino ou o valor de nenhum dos fluxos de produtos, uma melhoria na pureza não tem objetivo econômico.
Esse teste do tipo “não compre ainda” é útil em reuniões com fornecedores. Ele mostra se o fornecedor está disposto a proteger os limites do projeto ou se busca simplesmente ampliar ao máximo o escopo do equipamento. Um parceiro confiável pode recomendar uma peneira, um secador, uma modificação no controle de poeira ou uma liberação adicional a montante antes de sugerir o refinamento eletrostático.
Recuperação de valor: escolha o ponto de operação, e não o ponto de maior pureza
Todo separador apresenta um compromisso operacional. A movimentação dos divisores ou a alteração das condições de alimentação podem aumentar a pureza ao mesmo tempo em que reduzem a recuperação, ou aumentar a recuperação ao mesmo tempo em que elevam a contaminação. O ponto de operação correto é aquele que maximiza a margem de contribuição após a aplicação das penalidades efetivas do comprador, das especificações de venda e dos custos de descarte. Crie uma tabela simples para cada condição de teste: massa de entrada, massa do produto, teor do produto, valor do produto, massa do material intermediário, massa do rejeitado, custo de reprocessamento e tempo decorrido. Em seguida, compare a contribuição por tonelada de entrada.
Isso também evita um erro comum de comparação: um fornecedor pode relatar um produto muito puro após descartar material de maior valor, enquanto outro relata uma pureza ligeiramente menor, mas com um valor de recuperação muito maior. Nenhum dos resultados é “melhor” até que as especificações do destino final e o custo de cada rota sejam considerados.
As tolerâncias de aceitação devem ser acordadas antes do FAT
Um teste de aceitação precisa de uma resposta definida quando o balanço de massa não se fecha ou quando o resultado de um produto fica próximo de sua meta. Chegue a um acordo sobre como as amostras são coletadas, como as amostras duplicadas são tratadas, qual método laboratorial se aplica e qual tolerância desencadeia a repetição do teste ou uma investigação. Especifique se é permitido incluir material retido no balanço, onde ele está fisicamente localizado e se deve ser pesado antes ou depois da limpeza. A expressão “diferença inexplicável” nunca deve ser usada como uma categoria residual conveniente, sem um limite e sem ação de acompanhamento.
Defina também o limite para o tempo de funcionamento. Um teste pode incluir ajustes iniciais, mas os resultados finais devem indicar exatamente qual período foi utilizado para o cálculo da taxa sustentada. Relate tanto o tempo de funcionamento quanto o tempo decorrido; caso contrário, operações de limpeza, entupimentos e reconfigurações podem passar despercebidos nos números de capacidade.
Due diligence do fornecedor além do desenho da máquina
Descubra quem, por parte do fornecedor, será responsável pelos testes de processo, controles, comissionamento e assistência técnica local. Em seguida, solicite a apresentação dos documentos que eles pretendem entregar, tais como o esquema geral, detalhes da fundação e das interfaces, esquema elétrico unifilar, descrição do sistema de controle, lista de intertravamentos, plano de manutenção, lista de peças de reposição e procedimento de FAT.
Além disso, diferencie as alegações comerciais dos fatos comprovados sobre o local. Um fornecedor pode explicar qual é a finalidade de seu projeto, mas o desempenho deve estar vinculado à sua amostra de matéria-prima e às condições de teste acordadas. Se for fornecido um valor anunciado de capacidade, pureza ou recuperação, registre-o como “divulgado pelo fornecedor”, a menos que tenha sido comprovado dentro dos limites definidos por você.
Teste de aceitação no local: preservar a cadeia de evidências
O SAT deve verificar se o transporte, a instalação, os serviços públicos e as conexões a montante não alteraram as condições operacionais comprovadas durante o FAT. Utilize a mesma matéria-prima ou uma que seja comprovadamente equivalente, repita as mesmas definições do produto e mantenha o plano de amostragem original.
No momento da transferência, elabore um documento de parâmetros operacionais: famílias de materiais aprovadas, faixas de tamanho esperadas, condição máxima de umidade, faixa normal de taxa de alimentação, metas de qualidade do produto, critérios para limpeza e contatos para escalonamento de falhas. Esse documento é mais útil para os operadores do que uma declaração genérica de desempenho, pois transforma o conhecimento adquirido em testes em uma rotina de produção controlada.
Erros dos compradores que geram comparações enganosas
- Envio de uma amostra limpa e cuidadosamente selecionada: Teste separadamente a alimentação normal e a alimentação “pior do normal”.
- Combinação de farelo com o produto: relatar cada rota de material separadamente.
- Comparando a taxa de transferência nominal: comparar a produção de produtos qualificados sob a mesma restrição de qualidade.
- Ignorando o histórico de umidade: registrar as condições de armazenamento, bem como o resultado do teste específico.
- Excluindo a coleta de poeira do escopo: definir a interface entre o processo e o desempenho.
- Aceitar um resultado pontual: execute amostragens repetidas e registre as alterações nas configurações e nos eventos.
PERGUNTAS FREQUENTES
O que um comprador deve enviar antes de solicitar um orçamento para um separador eletrostático?
Envie uma amostra representativa da matéria-prima ou fotos, classes de material, distribuição granulométrica, umidade, capacidade de produção alvo, qualidade desejada do produto, equipamentos a montante e dados elétricos do local.
Um separador eletrostático pode substituir um separador de correntes parasitas?
Um separador por correntes parasitas costuma ser instalado em uma etapa anterior do processo para remover metais não ferrosos do material misto. A separação eletrostática geralmente ocorre posteriormente, quando o material de alimentação já está seco e as partículas estão suficientemente soltas para que as frações condutoras e não condutoras se separem de forma clara.
Qual é a diferença entre um teste de fábrica e um teste de aceitação de fábrica?
Um ensaio verifica se um material pode ser separado e identifica uma janela de processo. Um teste de aceitação em fábrica utiliza uma matéria-prima representativa previamente acordada, um método de medição e critérios de aceitação para comprovar o desempenho do equipamento fornecido em relação a um limite definido.
Qual resultado deve ser analisado juntamente com a pureza do produto?
Analise a recuperação e o balanço de massa juntamente com a pureza. É possível obter um produto puro mesmo que haja perda de material valioso para os resíduos intermediários, finos ou rejeitados; portanto, cada fluxo de saída deve ser pesado e amostrado separadamente.
Por que os resultados dos testes devem indicar a condição da ração?
Umidade, poeira, tamanho das partículas, liberação e composição do material podem alterar a carga e a trajetória. Um resultado obtido sem levar em conta essas condições não pode ser comparado de forma justa com o resultado de outro fornecedor.
Em que casos se justifica o uso de um segundo estágio eletrostático?
Uma segunda etapa só faz sentido se a primeira passagem ainda deixar material valioso o suficiente para justificar o equipamento adicional, a limpeza, o consumo de energia e as verificações de qualidade. Confirme isso por meio de um teste em etapas e de um balanço de massa separado.
Peça um orçamento agora
Envie fotos da matéria-prima, informações sobre o tamanho das partículas e a umidade, a produtividade alvo, a meta de qualidade e o layout das etapas anteriores e posteriores. Uma definição clara da matéria-prima permite que a proposta seja elaborada com base nas necessidades específicas do trabalho, em vez de ser estimada a partir de um valor genérico de capacidade.
Referências
- Gestão de resíduos: aplicações de separadores.
- IEEE: efeitos da umidade.
Mensagem on-line