


 طلب عرض أسعار




إجابة سريعة: المرحلة الأبطأ المستدامة تحدد سعة خط UBC
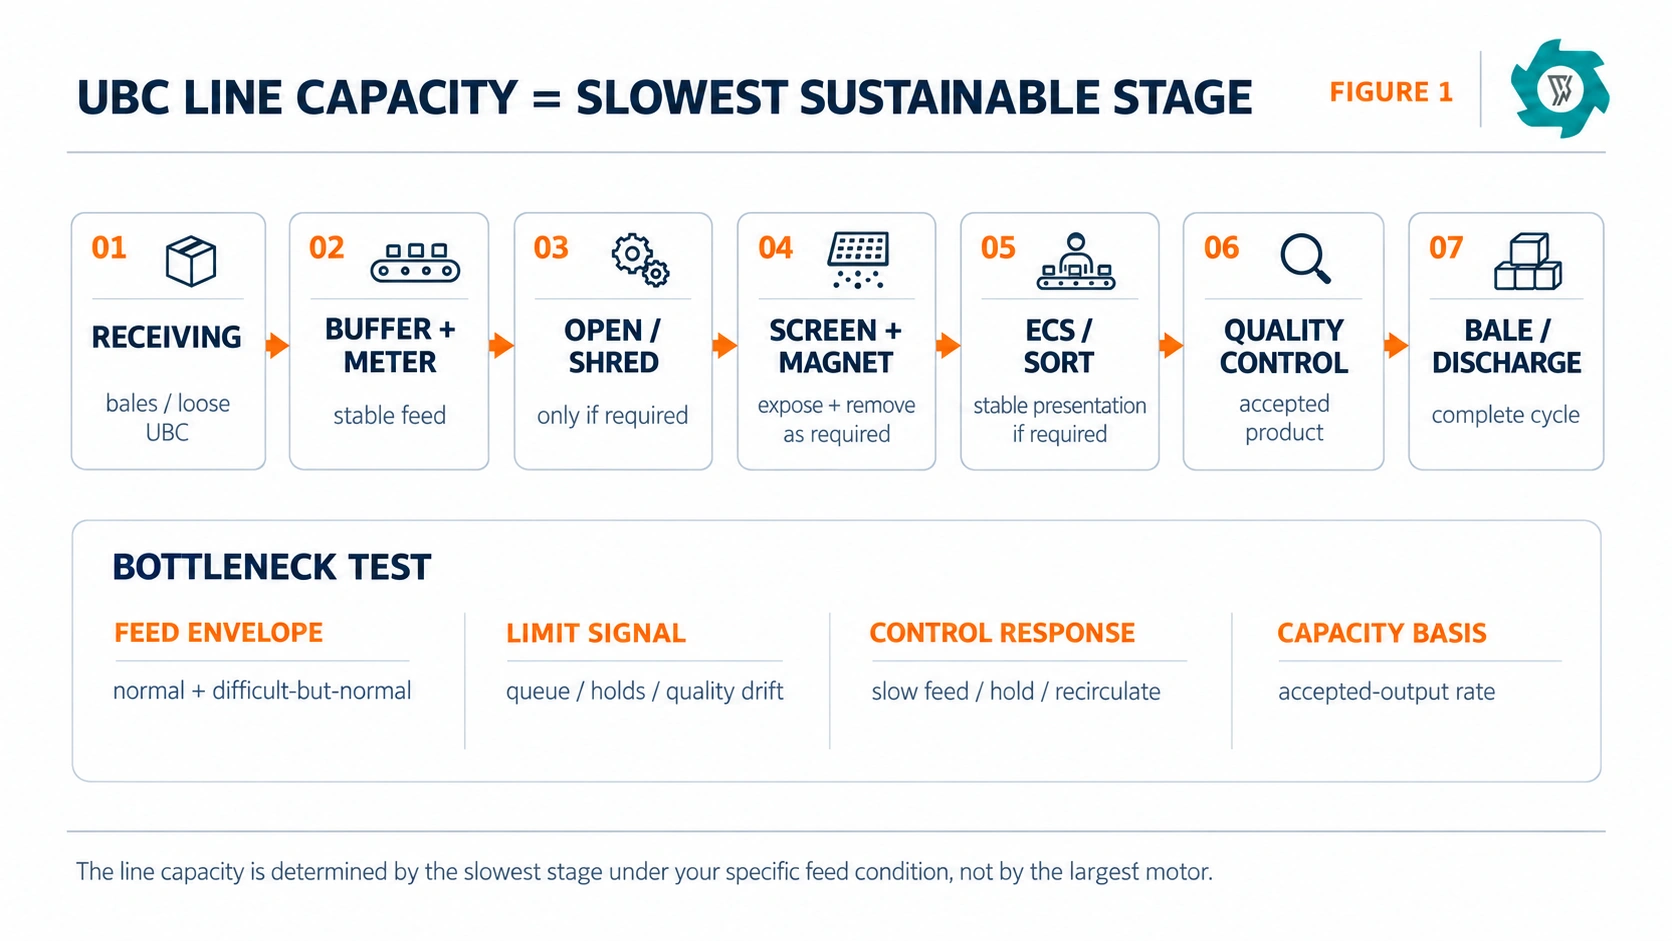
لا يوجد لخط إعادة التدوير في جامعة كولومبيا البريطانية (UBC) رقم واحد مستقل يُقاس بـ“طن في الساعة”. فقدرته المستدامة هي المعدل الذي يمكن للنظام بأكمله عنده استقبال المواد النموذجية، ومعالجتها عبر كل مرحلة مطلوبة، وإنتاج مخرجات مقبولة دون حدوث تراكم غير خاضع للسيطرة، أو إزالة يدوية متكررة، أو إعادة تدوير مفرطة، أو فقدان جودة المنتج. وقد تكون نقطة الاضطراب في عملية الاستلام، أو القياس، أو فتح البالات، أو التقطيع، أو الغربلة، أو الفصل المغناطيسي، أو الفصل بالتيار الدوامي، أو الفحص، أو التعبئة في بالات، أو مناولة التفريغ، أو حتى الوقت الإنتاجي المتاح خلال نوبة العمل.
ولهذا السبب، لا ينبغي اعتبار المحرك الأكبر أو الآلة الفردية الأسرع بمثابة سعة خط الإنتاج. فقد تتمكن آلة ما من معالجة دفعة قصيرة بسرعة تفوق ما يمكن لبقية المصنع تحمله. وبالنسبة للمشتريات، فإن الأسئلة المفيدة هي: أين تُقاس الكتلة، وما هي شروط المخرجات المقبولة، وما هو الأساس الزمني المستخدم، وأي مرحلة تصل إلى حدها العملي أولاً في ظل التغذية العادية والتغذية الصعبة ولكن العادية؟
الجمهور خط إعادة تدوير علب الألمنيوم في جامعة كولومبيا البريطانية (UBC) يتم تخطيط العملية بناءً على حالة المواد الواردة بدلاً من الاعتماد على خط إنتاج ثابت واحد. فالمواد العضوية القابلة للتحلل (UBC) النظيفة والسائبة، والمواد القابلة لإعادة التدوير الجافة المختلطة، والمواد العضوية القابلة للتحلل (UBC) المكثفة والمضغوطة في بالات، كل منها يفرض متطلبات مختلفة من حيث الضغط الهيدروليكي والحجمي وعمليات الفصل والمناولة. ويُعد هذا التمييز عاملاً أساسياً في تخطيط السعة.
1. حدد أولاً أي صفة تتحدث عنها
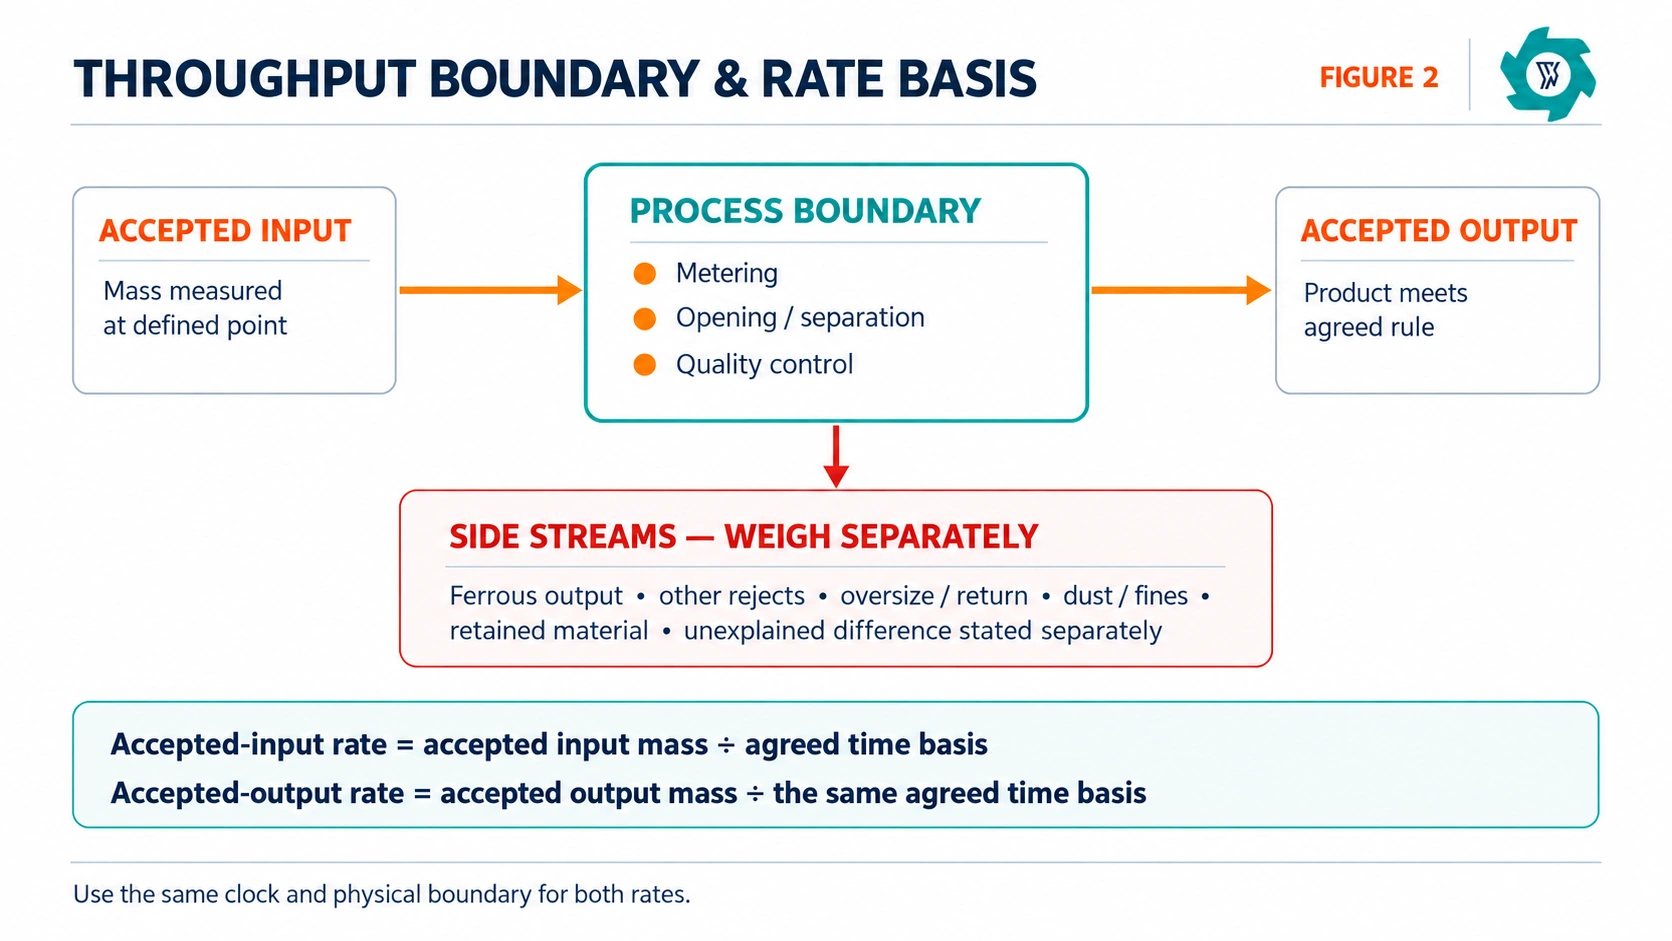
تصبح الأرقام المتعلقة بالسعة مربكة عند مقارنة حدود مختلفة. فقد يقدم أحد الموردين تقديرًا للمواد التي تدخل الناقل الأول، بينما يقدم مورد آخر تقديرًا للمواد التي تخرج من آلة التقطيع، وقد يقدم مورد ثالث تقريرًا عن كمية النفايات القابلة لإعادة التدوير (UBC) المقبولة بعد الفرز. ويمكن أن تكون جميع هذه الأرقام حقيقية، لكنها لا تصف نفس حدود العملية.
للحصول على خط كامل، حدد سعرين على الأقل. معدل المدخلات المقبولة هي كتلة التغذية المقبولة مقسومة على الأساس الزمني المتفق عليه. معدل المخرجات المقبولة هي كتلة المنتج التي تستوفي فعليًّا معيار الإنتاج المتفق عليه مقسومة على نفس المدة الزمنية. وإذا كانت العملية تنتج مخرجات حديدية، أو نفايات غير معدنية، أو مواد ذات أبعاد أكبر من المطلوب أو مواد مُعادة، أو غبارًا أو جسيمات دقيقة، فإن هذه التدفقات الجانبية تفسر سبب احتمال أن يكون الإنتاج المقبول أقل من المدخلات المقبولة حتى في حالة تشغيل المعدات بشكل صحيح.
استخدم نفس المقياس الزمني لكلا الرقمين. إذا تم حساب المدخلات المقبولة بناءً على «الوقت الصافي للتشغيل» بينما تم حساب المخرجات المقبولة بناءً على «الوقت المنقضي»، فإن النتيجة لن تكون مقارنة ذات مغزى. حدد ما إذا كان المعدل يستخدم إجمالي الوقت المنقضي، أو وقت التشغيل المستقر بعد بدء التشغيل، أو فترة زمنية أخرى متفق عليها. أثناء اختبار القبول، غالبًا ما يكون من المفيد تسجيل كل من الوقت المنقضي ووقت التشغيل الصافي، ثم الإبلاغ عن أساس المعدل بشكل صريح.
معدل المخرجات المقبولة = الكتلة الناتجة المقبولة ÷ نفس الأساس الزمني المتفق عليه
لا تستخدم مصطلح “إنتاجية الآلة” كبديل لهذه التعريفات. تصف وكالة حماية البيئة (EPA) عملية التحضير الميكانيكي للخردة بأنها سلسلة من العمليات التي يمكن أن تشمل تقليص الحجم، والإزالة المغناطيسية، والفصل بالتيارات الدوامة، والغربلة، والتصنيف الهوائي، وليس عملية منفردة.[1] وهذا المنطق هو بالضبط السبب الذي يجعل من الضروري تحديد الحدود قبل أن يصبح رقم سعة الخط مفيدًا.
2. يمكن أن تصل جامعة كولومبيا البريطانية إلى حد أقصى من حيث الحجم قبل أن تصل إلى حد أقصى من حيث الكتلة
تتميز علب المشروبات السائبة بخفة وزنها مقارنة بالمساحة التي تشغلها. ولذلك، قد ينفد حجم قادوس الخط، أو المقطع العرضي للناقل، أو مساحة مزلق النقل، أو عرض حزام الفحص، أو حجم تعبئة آلة التعبئة قبل أن يبدو التدفق الكتلي مرتفعًا. وهذا أحد الأسباب التي تجعل المواصفة المكتوبة على أنها “3 أطنان مترية في الساعة” فقط غير مكتملة.
تتصرف الكتلة نفسها بشكل مختلف تمامًا بعد الضغط. فالكتلة المضغوطة الكثيفة تركز كمية كبيرة من النفايات العضوية القابلة للتدوير (UBC) في وحدة مناولة واحدة. وبدلاً من ملء الناقل من حيث الحجم، يمكن أن تشكل تحديًا للرافعة، أو منضدة الكتل، أو فتحة التغذية، أو آلة الفك، أو آلة التقطيع، من خلال الحمل الميكانيكي المركّز. توضح المواصفات الحالية لـ ReMA الخاصة بمخلفات التعبئة والتغليف (UBC) مدى التغير الذي يمكن أن يطرأ على الشكل المادي: حيث تُعرّف Taldon مخلفات التعبئة والتغليف المعبأة في بالات، وTalcred مخلفات التعبئة والتغليف المقطعة، وTaldack مخلفات التعبئة والتغليف المكثفة، وTaldork مخلفات التعبئة والتغليف المكبسة، ولكل منها كثافتها وشروط تعبئتها الخاصة.[2]
عندما يكون الحجم الكبير هو العائق الحقيقي، فإن زيادة قوة المحرك لا تحل المشكلة. فقد يحتاج الخط إلى ناقل أوسع، أو مخزن مؤقت أكبر، أو جهاز قياس أفضل، أو تسلسل تحميل مختلف، أو مساحة تخزين أكبر بين وحدة الاستلام وآلة المعالجة الأولى.
3. تعامل مع المحطة كنظام متسلسل، وليس كمجموعة من اللوحات التعريفية
في العملية التسلسلية، لا يمكن أن يتجاوز معدل تدفق الخط المستمر سرعة أبطأ مرحلة لفترة طويلة. فالمعدات الأسرع في اتجاه التيار تصب محتوياتها في المخزن المؤقت قبل الوصول إلى عنق الزجاجة. وبمجرد امتلاء المخزن المؤقت، يضطر المشغل إلى إبطاء أو إيقاف التغذية. وفي حالة عدم وجود مخزن مؤقت، يمكن أن ينتقل التوقف فورًا إلى الناقل الأول.
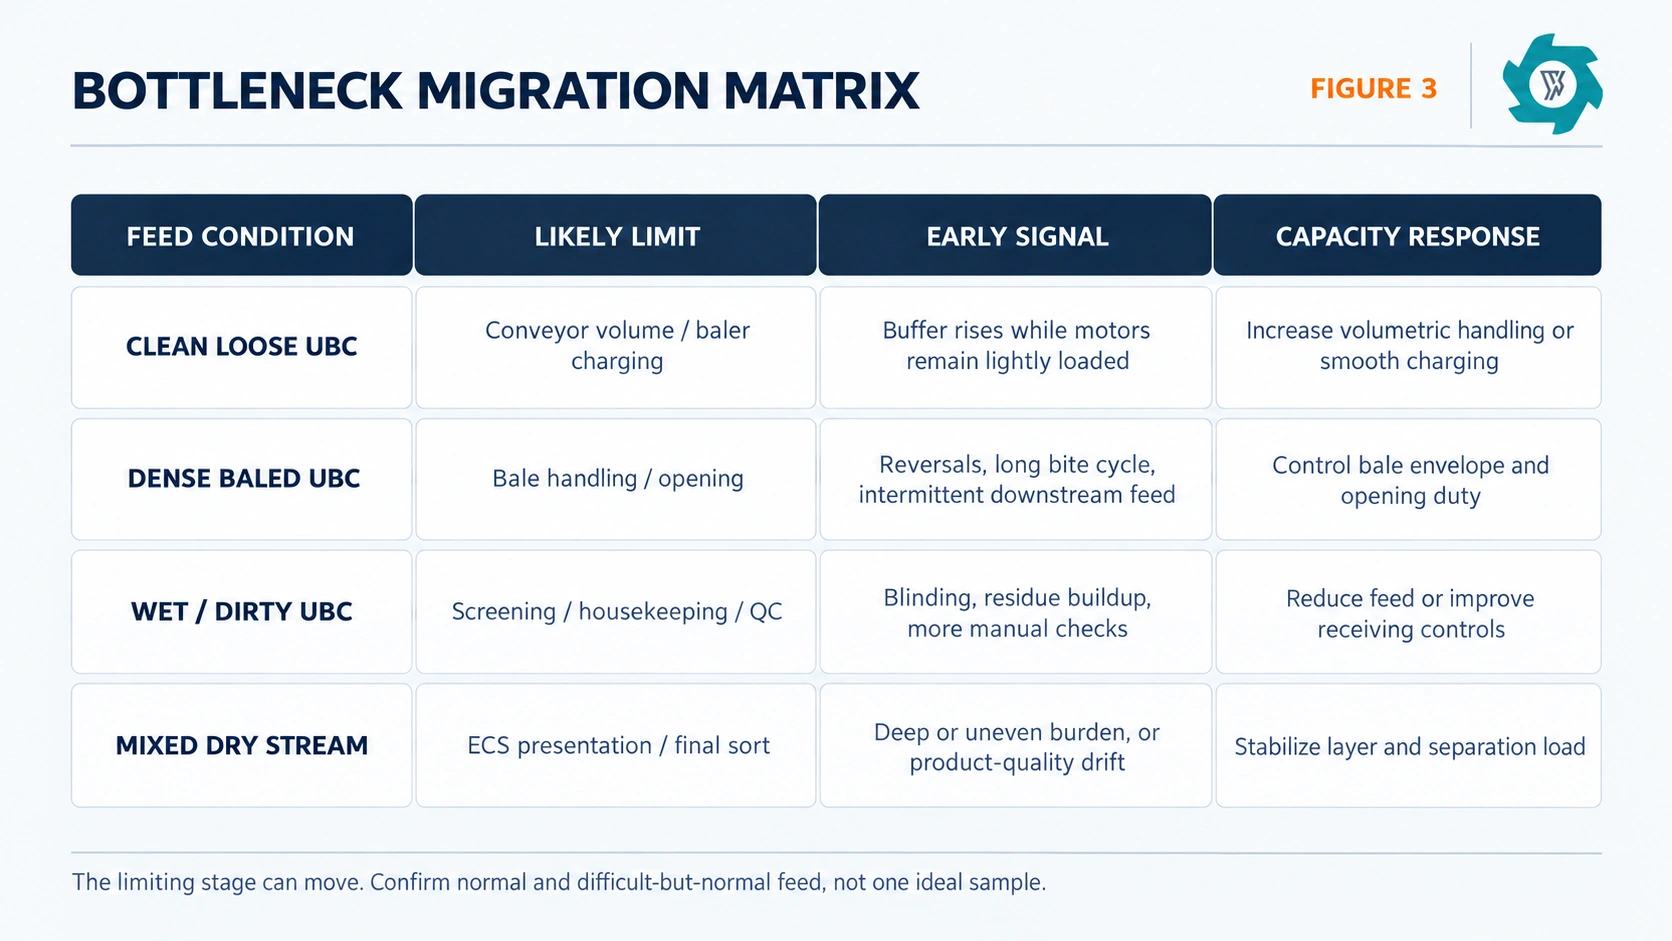
أفضل نقطة اختناق ليست بالضرورة آلة واحدة ثابتة. بل يمكن أن تتحرك مع تدفق المواد. فقد يكون مسار العلب السائبة النظيفة مقيدًا بعملية تحميل المكبس. أما مسار البالات الصلبة فقد يكون مقيدًا بعملية الفتح. وقد يكون مسار التدفق المختلط المتسخ مقيدًا بعملية الغربلة أو مراقبة الجودة. ولذلك، يجب التأكد من السعة عبر نطاق التغذية بأكمله، وليس فقط بناءً على عينة نظيفة واحدة.
4. غالبًا ما تحدد عمليات الاستقبال والتخزين المؤقت والقياس ما إذا كان بإمكان بقية الخط العمل بشكل مستقر
لا يمكن لخط الإنتاج الحفاظ على معدل إنتاج ثابت إذا كانت نقطة التغذية الأولى الخاضعة للتحكم تتأرجح بين نقص المواد وزيادة كميتها. وتُعد الأنظمة التي تُغذى بواسطة اللوادر حساسة بشكل خاص لهذا الأمر. فقد يؤدي استخدام دلو كبير الحجم إلى إغراق الآلة التالية مؤقتًا بالمواد، ثم تركها فارغة بينما يعود اللودر لجلب شحنة أخرى.
بالنسبة لمخلفات البناء والهدم (UBC) المعبأة في بالات، يشمل الاستلام أيضًا الوقت والمعدات اللازمة لتحديد كل بالة ونقلها ووضعها في مكانها وإخراجها. أما بالنسبة لمخلفات البناء والهدم (UBC) السائبة، فيمكن تحديد حجم هذه المهمة بناءً على سعة الناقل بدلاً من معالجة العبوات. وفي كلتا الحالتين، يجب أن يكون حجم نظام التغذية مناسبًا لتوصيل الكتلة المطلوبة دون إجبار المشغلين على دفع المواد يدويًّا إلى المناطق الخطرة.
وقد سلطت NIOSH الضوء على وسائل حماية الآلات، وأزرار الإيقاف الطارئ للناقلات، والتحكم في الطاقة الخطرة باعتبارها تدابير وقائية مهمة في عمليات إعادة التدوير.[3] لا ينبغي أبدًا أن يعتمد هدف الإنتاج على تجاوز حراس الأمن، أو مد اليد داخل المزلق، أو تفريغ ناقل يعمل بشكل أسرع.
5. قد يكون فتح البالات أو تقطيعها هو الحد الأقصى، ولكن فقط عندما تكون تلك المرحلة مطلوبة فعليًّا
قد يتعين فتح بالات UBC الكثيفة لإخراج الفولاذ أو البلاستيك أو الزجاج أو الأوساخ أو أي ملوثات أخرى عالقة بداخلها. ولا يماثل التحدي الميكانيكي في هذه الحالة التحدي الذي ينطوي عليه معالجة العلب السائبة. فقد تكون عملية الإمساك الأولى متقطعة، وقد تؤثر الأربطة على عملية التغذية، كما أن البالة الصعبة قد تؤدي إلى حدوث انعكاسات في اتجاه الحركة أو تتطلب إيقاع تحميل مختلف.
الدليل المنفصل حول اختيار آلة التقطيع من شركة UBC لعلب الألمنيوم المعبأة في بالات يتناول اختيار الماكينات. وعلى مستوى الخط بأكمله، يكون السؤال المهم أكثر تحديدًا: هل يمكن للمرحلة الافتتاحية أن توفر ظروف تغذية مستقرة للمراحل اللاحقة دون أن تصبح نقطة تراكم على المدى الطويل؟
تجنب حل مشكلة السعة عن طريق تقليل حجم المواد أكثر مما تتطلبه العملية اللاحقة. فالقطع الزائد قد يزيد من كمية الجسيمات الدقيقة، ويولد مزيدًا من الغبار، ويزيد من التآكل، ويرفع كمية المواد التي يجب غربلتها أو جمعها. وإذا كانت المرحلة الأولية تفتح البالات بالفعل بشكل كافٍ للعملية التالية، فلا ينبغي إضافة مرحلة ثانية لتقليل الحجم لمجرد الترويج لعدد أكبر من الآلات أو حجم جسيمات اسمي أصغر.
عند اختبار سعة الفتح، يجب تسجيل حالات الانعكاس، وعمليات التوقف، وتدخلات المشغل، والتفريغ اليدوي، وأي وقت يطلب فيه الخط التالي من جهاز الفتح التوقف مؤقتًا. قد يبدو معدل التفريغ اللحظي المرتفع أثناء انهيار البالة مثيرًا للإعجاب، في حين يظل متوسط معدل الخط متواضعًا.
6. الشاشات والمغناطيسات لها حد أقصى للسعة يُعدّ أيضًا حدًا لجودة الفصل
ويواجه الفصل المغناطيسي نفس المشكلة العامة. فالمغناطيس يحتاج إلى مادة حديدية يمكن الوصول إليها، وإلى آلية تسمح للفولاذ الذي تم التقاطه بالخروج من تيار الألومنيوم. وقد تؤدي المواد السميكة أو المتشابكة أو التي لم يتم فتحها بشكل جيد إلى احتجاز الشوائب ماديًّا. وتشير أوصاف وكالة حماية البيئة (EPA) الخاصة بتحضير الألومنيوم الثانوي إلى دور التقطيع والغربلة والإزالة المغناطيسية في عملية التنظيف الفيزيائي قبل المعالجة اللاحقة.[4]
لذلك، ينبغي فحص السعة جنبًا إلى جنب مع تيار المواد المرفوضة. فإذا تم تسريع وتيرة العمل على الخط، وأصبح الناتج الحديدي يحتوي فجأة على كمية أكبر من الألومنيوم، أو احتفظت مادة UBC المقبولة بكمية أكبر من الفولاذ المرئي، فهذا يعني أن المصنع لم يكتشف سعة فائضة. بل إنه ضحى بأداء الفصل مقابل زيادة التدفق الكمي.
7. عادةً ما يكون الفصل بالتيارات الدوامة مقيدًا بالسعة الاستيعابية، وليس فقط بسرعة الحزام
يحتاج جهاز الفصل بالتيارات الدوامة إلى وصول المواد إلى الدوار بحجم مناسب وفي طبقة خاضعة للتحكم ومتساوية إلى حد معقول. فإذا كان الناقل محملًا بشكل زائد، فقد تحجب الجسيمات بعضها بعضًا، وقد تتداخل مساراتها، مما قد يؤدي إلى انخفاض دقة الفصل في جهاز الفصل.
التفاصيل دليل فاصل التيارات الدوامة لعلب الألمنيوم يشرح عملية تحضير المواد الخام واستردادها. وفيما يتعلق بتخطيط السعة الإنتاجية، يجب اعتبار معدل الاستخدام دالة لجودة العرض. ويُعتبر عرض الحزام وسرعته عاملين مهمين، لكنهما لا يحددان بمفردهما سعة الإنتاج المقبولة.
راقب توزيع الحمل على كامل عرض الحزام. فقد يحتوي الحزام الناقل الذي يُعتبر “نصف ممتلئ” اسمياً على شريط واحد محمل بشكل زائد إذا كان التفريغ في الجزء العلوي من المسار غير موزع بشكل جيد. وعادةً ما يكون للاستقرار في القياس والتوزيع وحالة الجسيمات وإزالة المواد الحديدية التي يمكن الوصول إليها أهمية أكبر من السعي وراء تحقيق السرعة القصوى للحزام.
إذا لم تكن هناك حاجة إلى نظام ECS للتغذية الواردة، فلا تضفه لمجرد أنه مدرج في قائمة المعدات القياسية. يمكن فحص مادة UBC النظيفة التي تستوفي بالفعل الشروط المطلوبة من حيث المواد، والتحكم فيها مغناطيسيًا، وتعبئتها في بالات دون الحاجة إلى مرحلة فصل المعادن غير الحديدية. ويمكن أن تؤدي إزالة المراحل غير الضرورية إلى تحسين كل من السعة وسهولة الصيانة.
8. تستهلك الرطوبة والتلوث السعة دون إضافة قيمة للألمنيوم
قد يؤدي وجود الألومنيوم الخام (UBC) الرطب أو المتسخ إلى جعل الخط يبدو أثقل، مع زيادة الجهد المطلوب لكل طن متري من الألومنيوم القابل للاستخلاص. كما أن السوائل المتبقية قد تغير معدل الاحتكاك، وتنقل الجسيمات الدقيقة إلى الغرابيل، وتزيد من أعباء النظافة والصيانة، وتشغل كتلة لا تتحول إلى منتج ألومنيوم. إن دليل الرطوبة في بالات UBC يوضح لماذا لا ينبغي اعتبار الوزن المستلم والمعدن القابل للاستخدام شيئين متماثلين.
يؤدي التلوث إلى ظهور أعمال جانبية مماثلة. ويؤدي وجود الفولاذ إلى زيادة عبء عملية الفصل المغناطيسي. وقد تؤدي الأوساخ والزجاج إلى زيادة الحمل الكاشط وكمية الجسيمات الدقيقة. وقد تؤدي الأغشية البلاستيكية إلى لف المنتجات أو التأثير على عملية معالجة الهواء. وقد تتطلب العناصر المختومة غير المعروفة الحجر الصحي بدلاً من المعالجة. ومع ارتفاع مستوى التلوث، قد يتعين إبطاء سرعة خط الإنتاج حتى تتمكن معدات الفرز نفسها من الحفاظ على جودة المنتج.
لا تقم بإخفاء هذا التأثير وراء رقم واحد متفائل للقدرة. حدد عينة عادية وعينة صعبة ولكنها عادية. حدد نطاق التلوث الذي يندرج ضمن الضمان، وقم بإدراج العناصر غير العادية أو المحظورة بشكل منفصل. والغرض من ذلك ليس ضمان الأداء بالنسبة لأي شيء يتم استلامه، بل جعل ادعاء الأداء قابلاً للتكرار في نطاق عينة متفق عليه.
9. قد تكون عملية مراقبة الجودة النهائية هي نقطة الاختناق المتعمدة
تم تصميم بعض مصانع UBC بحيث يتوفر وقت كافٍ لإجراء الفحص النهائي أو أخذ العينات، وذلك لضمان الامتثال لمواصفات المنتج. وإذا تم بيع المنتج المقبول وفقًا لقواعد أكثر صرامة فيما يتعلق بالتلوث، فقد تصبح محطة الفحص هي المرحلة التي تحد من معدل الإنتاج قبل أن يصل أي محرك إلى الحد الأقصى لقدرته.
تشير جمعية الألمنيوم إلى القيمة الاقتصادية العالية والدور الذي تلعبه علب المشروبات المصنوعة من الألمنيوم المسترجعة في نظام إعادة التدوير.[5] وبالنسبة لمشغلي المصانع، فإن ذلك يجعل مسألة فقدان المعادن التي يمكن تجنبها مسألة مهمة. فخط الإنتاج الأسرع الذي يوجه كميات أكبر من الألومنيوم إلى المواد الدقيقة أو الناتج الحديدي أو المخلفات قد يقلل من القيمة المستردة من كل شحنة واردة.
10. يمكن لدورة آلة التعبئة وإزالة البالات والمناولة اللاحقة أن تؤدي إلى توقف المصنع بأكمله
عندما يكون المنتج النهائي عبارة عن بالة UBC متماسكة، فإن العملية لا تكتمل بمجرد وصول المواد السائبة إلى قادوس آلة التعبئة. فعمليات ملء الحجرة، والضغط، والتثبيت، والرجوع، والربط (عند الاقتضاء)، والتفريغ، وإزالة البالة، كلها تستغرق وقتًا. وإذا كان خط الإنتاج السابق ينتج المواد بسرعة تفوق قدرة آلة التعبئة على تصريفها، فإن مستوى التخزين المؤقت يرتفع حتى تضطر العملية السابقة إلى التوقف مؤقتًا.
الدليل الخاص بـ اختيار آلة ضغط علب الألمنيوم لشركة UBC يغطي هذا الجزء عملية الاختيار الخاصة بالآلة. بالنسبة لسعة الخط، قم بقياس الدورة التشغيلية الكاملة تحت حمل المواد. فالشوطات الفارغة أو السرعة الهيدروليكية المنفصلة لا توضح ما إذا كان من الممكن إنتاج البالات وإزالتها بشكل مستمر.
11. الوقت الإنتاجي هو متغير يتعلق بالقدرة
حتى وإن كان خط الإنتاج مصنّفًا بمعدل إنتاج مستدام ومقبول، فإنه لا ينتج هذا المعدل طوال كل ساعة عمل في كل نوبة. فهناك عوامل مثل التغييرات في المواد، وتأخيرات آلات التحميل، وأعمال النظافة، وعمليات الفحص المخطط لها، والتوقفات الطفيفة، والتفريغ اليدوي، وحالات التوقف في المراحل اللاحقة من العملية، وتوقفات الصيانة، كلها عوامل تقلل من وقت الإنتاج الفعلي.
لأغراض التخطيط، قم بالفصل المعدل من التوافر. حدد أولاً ما يمكن للخط أن ينتجه أثناء تشغيله في ظل الظروف المتفق عليها. ثم حدد المدة الفعلية المتاحة من الوردية للتشغيل الإنتاجي. وعادةً ما يؤدي ضرب المعدل اللحظي المتفائل في ساعات الوردية المقررة إلى المبالغة في تقدير الإنتاج اليومي.
لا تزال عمليات التنظيف المخطط لها، وعمليات فحص الحراسة، وعزل الطاقة جزءًا من خطة التشغيل. وتحدد إدارة السلامة والصحة المهنية (OSHA) الآلات المتحركة، والتشغيل غير المتوقع، والغبار القابل للاشتعال باعتبارها مخاطر مهمة في مجال إعادة تدوير الخردة، وتشير على وجه التحديد إلى أن الألومنيوم الناعم يمكن أن يكون قابلاً للانفجار في ظل الظروف المناسبة.[6]
12. توقع أن يتغير مكان الازدحام تبعًا لحالة التغذية
الدراسة الفعالة للقدرة الإنتاجية لا تقتصر على السؤال: “ما هو عنق الزجاجة؟”، بل تسأل: “ما الذي يصبح عنق الزجاجة في ظل كل حالة من حالات التغذية المتوقعة؟”. وهنا تكمن المشكلة في أن العديد من الضمانات المتعلقة بخطوط الإنتاج تكون مفرطة في البساطة.
في حالة المواد القابلة لإعادة التدوير (UBC) النظيفة والسائبة، قد تؤدي الكثافة الظاهرية المنخفضة إلى أن يصبح حجم الناقل، أو تفريغ المخزن المؤقت، أو تعبئة آلة التعبئة هو العائق الرئيسي. أما في حالة البالات الكثيفة، فقد تكون مناولة البالات وفتحها هي العائق الرئيسي. وفي حالة المواد الأكثر رطوبة أو اتساخًا، قد تؤدي عمليات الغربلة، أو النظافة، أو التحكم في الغبار، أو فحص الجودة إلى إبطاء العملية. أما في حالة تدفق المواد القابلة لإعادة التدوير الجافة المختلطة، فقد تصبح طبقة العرض في جهاز الفصل أو محطة مراقبة الجودة اليدوية هي العائق العملي.
بمجرد تحديد المرحلة المقيدة، اسأل عما يحدث عند بلوغ سعتها القصوى. هل يقوم نظام التحكم بإبطاء سرعة الناقل في المرحلة السابقة؟ هل يؤدي مستوى المخزون المؤقت إلى توقف مؤقت؟ هل يتم إعادة تدوير المواد؟ هل يتدخل المشغل؟ هل تتدهور جودة المنتج قبل انطلاق الإنذار؟ تحدد هذه الاستجابات ما إذا كان المصنع سيتعطل بشكل سلس أم سيصبح غير مستقر.
13. مثال على السعة العملية يوضح سبب الاختلاف بين معدل التغذية ومعدل الإنتاج
لنأخذ اختبارًا توضيحيًّا، وليس تصنيفًا منشورًا للآلة. تستقبل خط الإنتاج 8,000 كجم من UBC التمثيلي على مدار ساعتين. وبالتالي، فإن معدل المدخلات المقبولة يبلغ 4.0 أطنان مترية في الساعة. وفي نهاية نفس الفترة، يبلغ وزن منتج UBC المقبول 6,600 كجم. ويبلغ معدل المخرجات المقبولة 3.3 أطنان مترية في الساعة.
الفرق البالغ 1,400 كجم لا يُعتبر تلقائيًّا “خسارة”. فقد يشمل إنتاجًا من المعادن الحديدية، أو مخلفات غير معدنية، أو مواد زائدة الحجم أو مواد مُعادة، أو غبارًا أو جسيمات دقيقة، أو مواد محتجزة، بالإضافة إلى أي فرق غير مبرر في الكتلة. ويجب وزن هذه الفئات بشكل منفصل. فإذا تم إعادة تدوير 300 كجم عن قصد، على سبيل المثال، فقد تقوم الخطوط بمعالجة جزء من نفس المادة أكثر من مرة. ومن شأن احتساب المواد المرتجعة داخليًّا على أنها مواد تغذية جديدة أن يؤدي إلى تضخيم معدل الإنتاج الظاهري.
الدليل المنفصل حول معدل استرداد الألومنيوم في جامعة كولومبيا البريطانية (UBC) يتناول هذا الموضوع بالتفصيل أكبر كل من المنتج، والمخلفات، وفقدان المعدن، وإغلاق ميزان الكتلة. أما بالنسبة لاختبار السعة، فإن القاعدة الأساسية بسيطة: لا تُبلغ أبدًا عن رقم «بالطن في الساعة» دون تحديد حدود الكتلة وشروط الإنتاج المقبولة التي تضفي معنى على هذا الرقم.
14. FAT: إثبات حدود السعة، وليس مجرد سرعة جهاز واحد
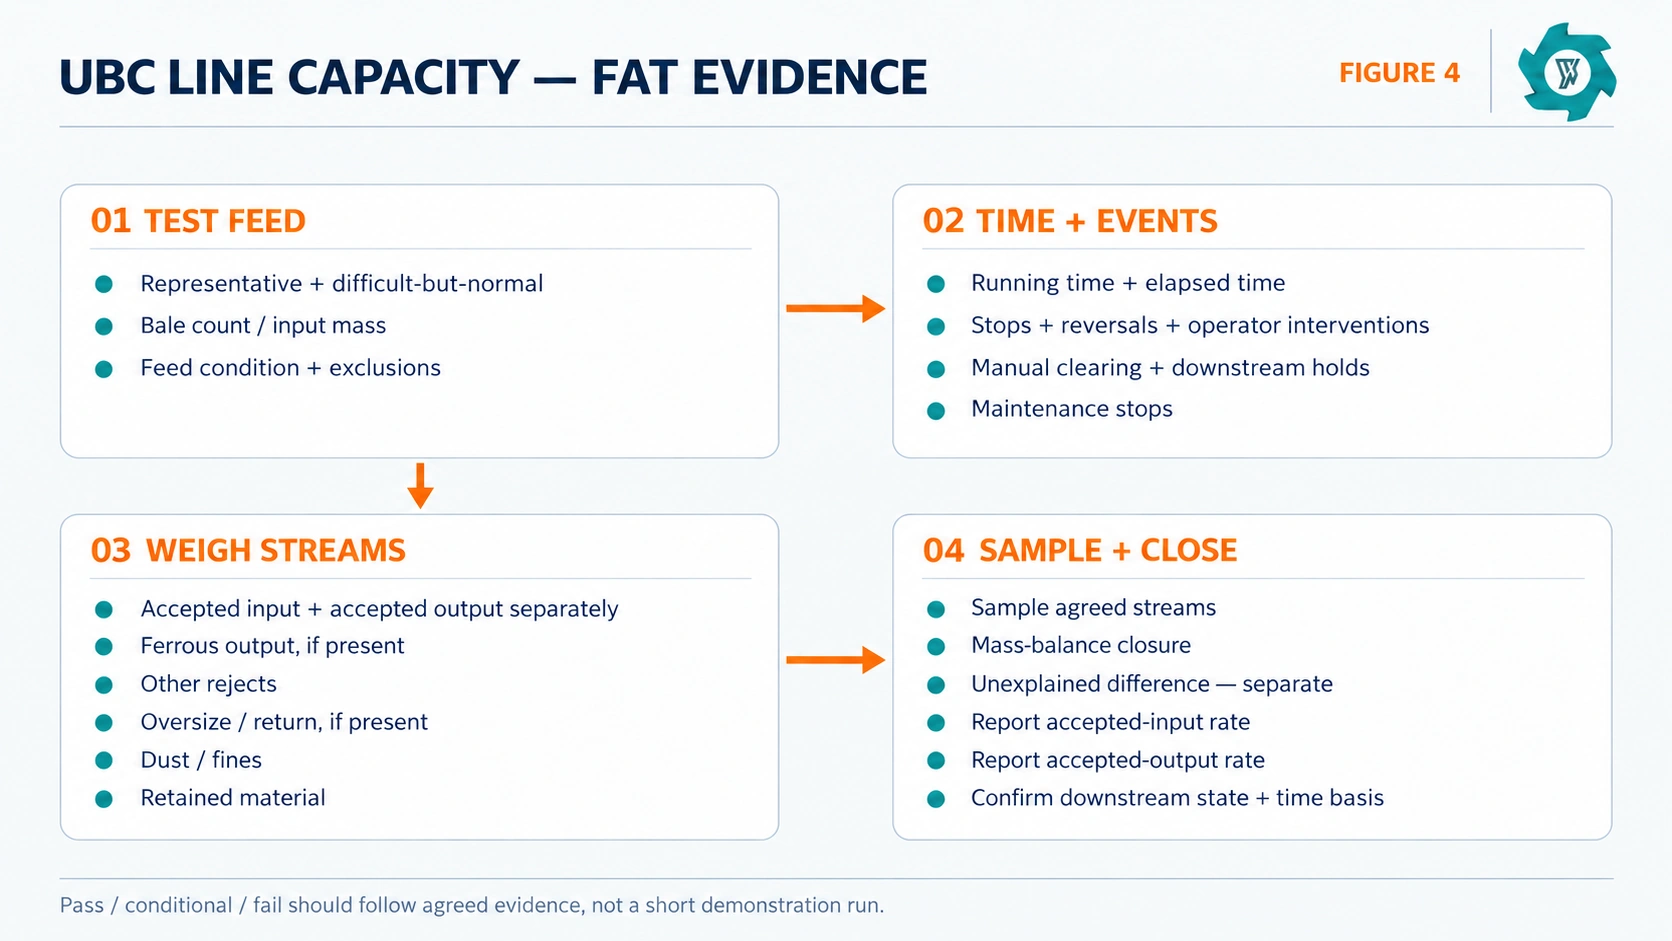
يجب تصميم اختبار القبول في المصنع لخط إنتاج UBC بحيث يشمل عينة تمثيلية من العلف بالإضافة إلى حالة صعبة ولكنها عادية. يجب الاتفاق على مادة الاختبار قبل بدء التشغيل. بالنسبة للعلف المعبأ في بالات، يجب تسجيل عدد البالات، والكتلة المدخلة الفردية أو الإجمالية، والأبعاد أو نطاق الكثافة عند الاقتضاء، وحالة الربط، وحالة الرطوبة، ومستوى التلوث العادي. بالنسبة للأعلاف السائبة، يجب تسجيل حالة الاستلام، وكتلة المدخلات المقبولة، والطريقة التي يتم بها قياس المواد وإدخالها إلى خط الإنتاج.
اتفق أيضًا على الأساس الزمني. سجل وقت التشغيل والوقت المنقضي. قم بتسجيل حالات التوقف، وعمليات العودة إلى الوراء، وتدخلات المشغل، والمسح اليدوي، وحالات التوقف في المراحل اللاحقة، وفترات التوقف للصيانة. إذا كانت الخطوط تتطلب فترة تشغيل أولي قبل استقرار العملية، فحدد ما إذا كان هذا الوقت يُدرج ضمن نتيجة السعة أم يتم الإبلاغ عنه بشكل منفصل. لا تختر الأساس الزمني بعد الاطلاع على النتيجة.
ثم قم بوزن التدفقات بشكل منفصل. يجب أن تظل المدخلات المقبولة والمخرجات المقبولة قياسات منفصلة. وعند وجودها، قم أيضًا بوزن المخرجات الحديدية، والمواد المرفوضة الأخرى، والمواد ذات الحجم الزائد أو المواد المرتجعة، والغبار أو الجسيمات الدقيقة، والمواد المحتجزة. قم بتسجيل أي فرق غير مبرر كبند منفصل بذاته بدلاً من دمجه مع المواد المحتجزة.
يجب أن تدعم عملية أخذ العينات قاعدة المنتج ومراجعة فقدان المعادن. قم بأخذ عينات من المدخلات المقبولة والمخرجات المقبولة عندما تتطلب ذلك الطريقة المتفق عليها. افحص أو خذ عينات من التدفقات الجانبية التي قد تحتوي على كمية ذات قيمة ملموسة من الألومنيوم. فقد يحقق خط الإنتاج الهدف المحدد لمعدل الكتلة مع فقدان كمية كبيرة جدًّا من الألومنيوم في المخلفات، لذا يجب تقييم السعة والاسترداد معًا بدلاً من المفاضلة بينهما دون إعلان.
وأخيرًا، تأكد من الحالة المحددة مسبقًا للمرحلة التالية ومن أساس وقت الاختبار قبل التوقيع على النتيجة. إذا كان المنتج النهائي عبارة عن بالة، فيجب أن تتضمن اختبار القبول النهائي (FAT) كمية البالات المنتجة والوقت اللازم لتفريغها. أما إذا كان المنتج عبارة عن مواد قابلة لإعادة التدوير غير مصنفة (UBC) نظيفة وسائبة، فيجب أن تكون حالة التجميع في المرحلة التالية مستقرة بدرجة كافية بحيث لا يقتصر دور الخط على ملء كومة مؤقتة بسرعة تفوق سرعة معالجتها.
15. ما الذي يجب تضمينه في طلب عرض الأسعار (RFQ) الخاص بخط UBC
يجب أن يوفر طلب تحديد السعة للمورد معلومات كافية لتحديد نقطة الاختناق المحتملة قبل اختيار المعدات. استخدم نطاقًا في الحالات التي تتفاوت فيها المواد؛ فقد تخفي عينة واحدة متوسطة الصعوبة الحقيقية للمهمة.
| حقل طلب عرض الأسعار | ما يجب تقديمه | لماذا يتغير السعة؟ |
|---|---|---|
| نموذج الإرسال | النفايات غير القابلة للفرز (UBC) السائبة أو المسطحة أو المضغوطة أو المعبأة في بالات | يغير معدل التدفق الحجمي، وطريقة التشغيل، ومدة التشغيل |
| بيانات بيل | الأبعاد، والكتلة، ونطاق الكثافة، والروابط | تحدد أحمال الاستقبال والفتح |
| الرطوبة | النطاق الطبيعي، وحالة السائل الحر، وطريقة الاستلام | التغييرات المتعلقة بالوزن، والتشغيل، والفرز، وأعمال النظافة |
| التلوث | المعادن، والبلاستيك، والزجاج، والأوساخ، والمواد الدقيقة، والمواد المحظورة | يحدد عمق الفصل وحمل التيار الجانبي |
| الناتج المطلوب | حبوب القنب (UBC) المنظفة غير المعبأة، أو القطع السائبة، أو البالات الجاهزة | يحدد حدود المخرجات المقبولة |
| المعدلات المستهدفة | معدل المدخلات المقبولة ومعدل المخرجات المقبولة | يمنع استخدام رقم التغذية الخاص بجهاز واحد كبديل عن خط الإنتاج |
| الأساس الزمني | الفترة المنقضية، وصافي فترة التشغيل، وفترة التشغيل المستقرة | يتيح مقارنة عروض الأسعار ونتائج اختبار القبول النهائي (FAT) |
| نمط العمل | عدد الساعات في كل نوبة، عدد النوبات في اليوم، طريقة التحميل | يحول المعدل المستدام إلى إنتاج يومي |
| التصميم | المساحة الأرضية، والارتفاع، ومداخل المبنى، ومسار إخراج البالات | يمنع تعارضات المعالجة من التأثير سلبًا على وقت التشغيل |
16. الرقم الذي يستحق الشراء هو الرقم الذي يمكنك تكراره
إن السعة الموثوقة لخط الإنتاج في UBC ليست أعلى رقم يرد في جدول الماكينة. بل هي معدل الإنتاج المستدام والمقبول الذي يتم تحقيقه باستخدام مادة تمثيلية، من خلال العملية الكاملة المطلوبة، على أساس زمني محدد، مع قياس جودة المنتج والمخرجات الجانبية بشكل كافٍ لتفسير النتيجة.
ابدأ بمجموعة المواد الواردة والمنتج النهائي. حدد الأماكن التي من المرجح أن تشكل فيها عمليات تدفق الحجم، أو الفتح الميكانيكي، أو الغربلة، أو الفصل، أو الفحص، أو التعبئة، أو المناولة، عائقًا للخط. ثم اطلب من المورد توضيح ما يحدث عندما تصل تلك المرحلة إلى حدودها القصوى. وأثناء اختبار القبول في المصنع (FAT)، قم بقياس المدخلات المقبولة، والمخرجات المقبولة، والتدفقات الجانبية، والوقت، وأحداث المشغل عند نفس الحد.
يحول هذا النهج السؤال “كم طنًا في الساعة؟” من مجرد سؤال يُطرح في جدول المبيعات إلى مواصفة هندسية. كما أنه يوفر لفريق العمليات أساسًا أفضل بكثير لتشخيص حالة المصنع لاحقًا، لأنهم يعرفون المرحلة التي كان من المتوقع أن تشكل عائقًا للخط، والإشارات التي تدل على أن نقطة الاختناق قد انتقلت إلى مكان آخر.
أرسل بيانات التغذية الخاصة بـ UBC ومعدل الهدف
يرجى مشاركة صور أو مقاطع فيديو تمثيلية عن جامعة كولومبيا البريطانية (UBC)، ونموذج التغذية، وحجم البالات وكتلتها، ومستوى الرطوبة والتلوث، ومعدلات المدخلات والمخرجات المستهدفة، والمنتج النهائي، وساعات التشغيل، ومصدر الطاقة، وتصميم ورشة العمل.
الأسئلة الشائعة
ما هي السعة الفعلية لخط إعادة التدوير في جامعة كولومبيا البريطانية؟
السعة الفعلية للخط هي المعدل المستدام الذي يمكن عنده لمواد UBC التمثيلية أن تمر عبر كل مرحلة مطلوبة وتخرج كإنتاج مقبول وفقًا لجدول زمني متفق عليه. وهي لا تعني بالضرورة السعة الاسمية لآلة التقطيع أو آلة الفصل أو آلة التكوير.
هل ينبغي أن تستند سعة وحدة UBC إلى معدل التغذية أم إلى معدل إنتاج المنتج النهائي؟
قم بالإبلاغ عن كليهما. يُظهر معدل المدخلات المقبولة مدى سرعة استلام الخط للمواد. ويُظهر معدل المخرجات المقبولة مدى سرعة إنتاج الخط للمواد التي تستوفي معايير المنتج المتفق عليها. استخدم نفس الحدود المادية والأساس الزمني لكلا الرقمين.
لماذا يمكن أن تؤدي العلب السائبة إلى انخفاض إنتاجية الطن في الساعة؟
تشغل العلب السائبة حجمًا كبيرًا مقارنة بكتلتها. ولذلك، قد تصل الناقلات والقواديس وأحزمة الفحص وغرف الضغط إلى حدها الأقصى من حيث الحجم قبل أن ترتفع أحمال المحركات. وينبغي تحديد الحجم الإجمالي وطريقة التغذية جنبًا إلى جنب مع معدل الكتلة.
لماذا يمكن أن تؤدي بالات UBC الكثيفة إلى انخفاض سعة الخط؟
تؤدي البالات الكثيفة إلى تكتل المواد، مما يجعل من الصعب مناولتها وفتحها. وقد يؤدي حجم البالات وكثافتها وربطاتها ومرونتها التراجعية والتلوث الخفي إلى زيادة وقت التحميل، أو الحاجة إلى الرجوع للخلف، أو التنظيف اليدوي، أو العمل المطلوب لضمان تغذية مستقرة في المراحل اللاحقة من العملية.
هل يمكن أن يكون جهاز الفصل بالتيارات الدوامة هو نقطة الاختناق في خط الإنتاج؟
نعم، خاصةً عندما تصبح طبقة المواد المُغذية عميقة جدًّا أو غير متساوية بحيث لا تفي بمتطلبات جودة الفصل المطلوبة. ويعتمد معدل الاستفادة على طريقة تقديم المواد المُغذية، وحالة الجسيمات، وحمل الحزام، وعملية التحضير السابقة، وليس على سرعة الحزام وحدها.
كيف ينبغي التحقق من سعة خط UBC خلال اختبار القبول النهائي (FAT)؟
استخدم عينة تمثيلية من المواد الواردة التي تتسم بالصعوبة ولكنها طبيعية، وحدد الأساس الزمني والحالة النهائية، وسجل أحداث التشغيل، وقم بوزن المدخلات والمخرجات المقبولة بشكل منفصل، وقم بوزن التدفقات المرفوضة أو المرتجعة، وسجل المواد المحتفظ بها والفرق غير المبرر، وقم بالإبلاغ عن معدلات المدخلات والمخرجات المقبولة.
المراجع
- وكالة حماية البيئة الأمريكية (EPA)،, طرق معالجة المعادن.
- ReMA،, مواصفات عام 2026.
- المعهد الوطني للسلامة والصحة المهنية (NIOSH)،, إرشادات السلامة المتعلقة بإعادة التدوير.
- وكالة حماية البيئة الأمريكية (EPA)،, الألومنيوم AP-42.
- رابطة الألمنيوم وCMI،, يمكن إعداد تقرير مؤشرات الأداء الرئيسية (KPI).
- OSHA،, إعادة تدوير الخردة و الغبار القابل للاشتعال.