


 Solicitar orçamento




Resposta rápida: A etapa mais lenta da transição para a sustentabilidade determina a capacidade da linha da UBC
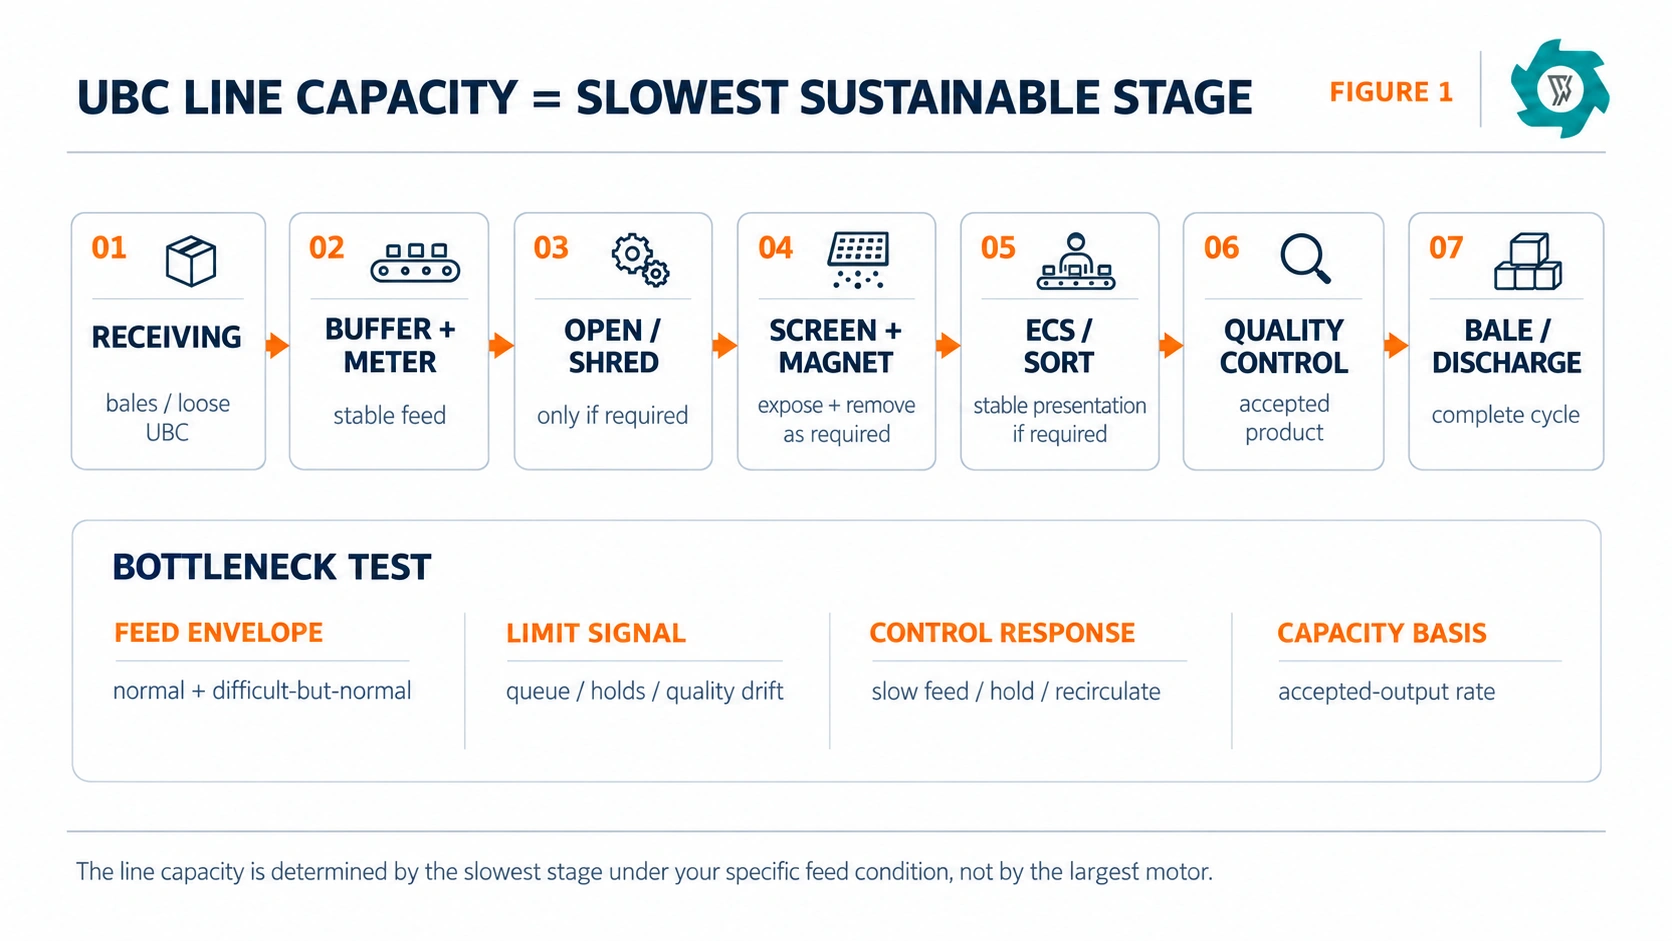
Uma linha de reciclagem da UBC não possui um valor único e independente de “toneladas por hora”. Sua capacidade sustentável é a taxa na qual o sistema completo pode receber material representativo, processá-lo em todas as etapas necessárias e produzir um produto final aceitável, sem acúmulo descontrolado, limpeza manual repetida, recirculação excessiva ou perda de qualidade do produto. O ponto limitante pode ser o recebimento, a medição, a abertura dos fardos, a trituração, a peneiração, a separação magnética, a separação por correntes de Foucault, a inspeção, o enfardamento, o manuseio da descarga ou até mesmo o tempo produtivo disponível em um turno.
É por isso que o maior motor ou a máquina individual mais rápida não devem ser considerados como capacidade da linha de produção. Uma máquina pode processar um pico de produção mais rapidamente do que o restante da fábrica consegue sustentar. Para o setor de compras, as perguntas relevantes são: onde a massa é medida, qual condição de produção é aceita, qual base de tempo é utilizada e qual etapa atinge seu limite prático primeiro sob alimentação normal e difícil, mas dentro do normal?
O público Linha de reciclagem de latas de alumínio da UBC é configurado com base nas condições do material recebido, e não em um fluxo fixo de equipamentos. Resíduos urbanos não compactados (UBC) limpos e soltos, materiais recicláveis secos misturados e UBC densos enfardados geram diferentes demandas hidráulicas, volumétricas, de separação e de manuseio. Essa distinção é fundamental para o planejamento de capacidade.
1. Primeiro, defina de qual capacidade você está falando
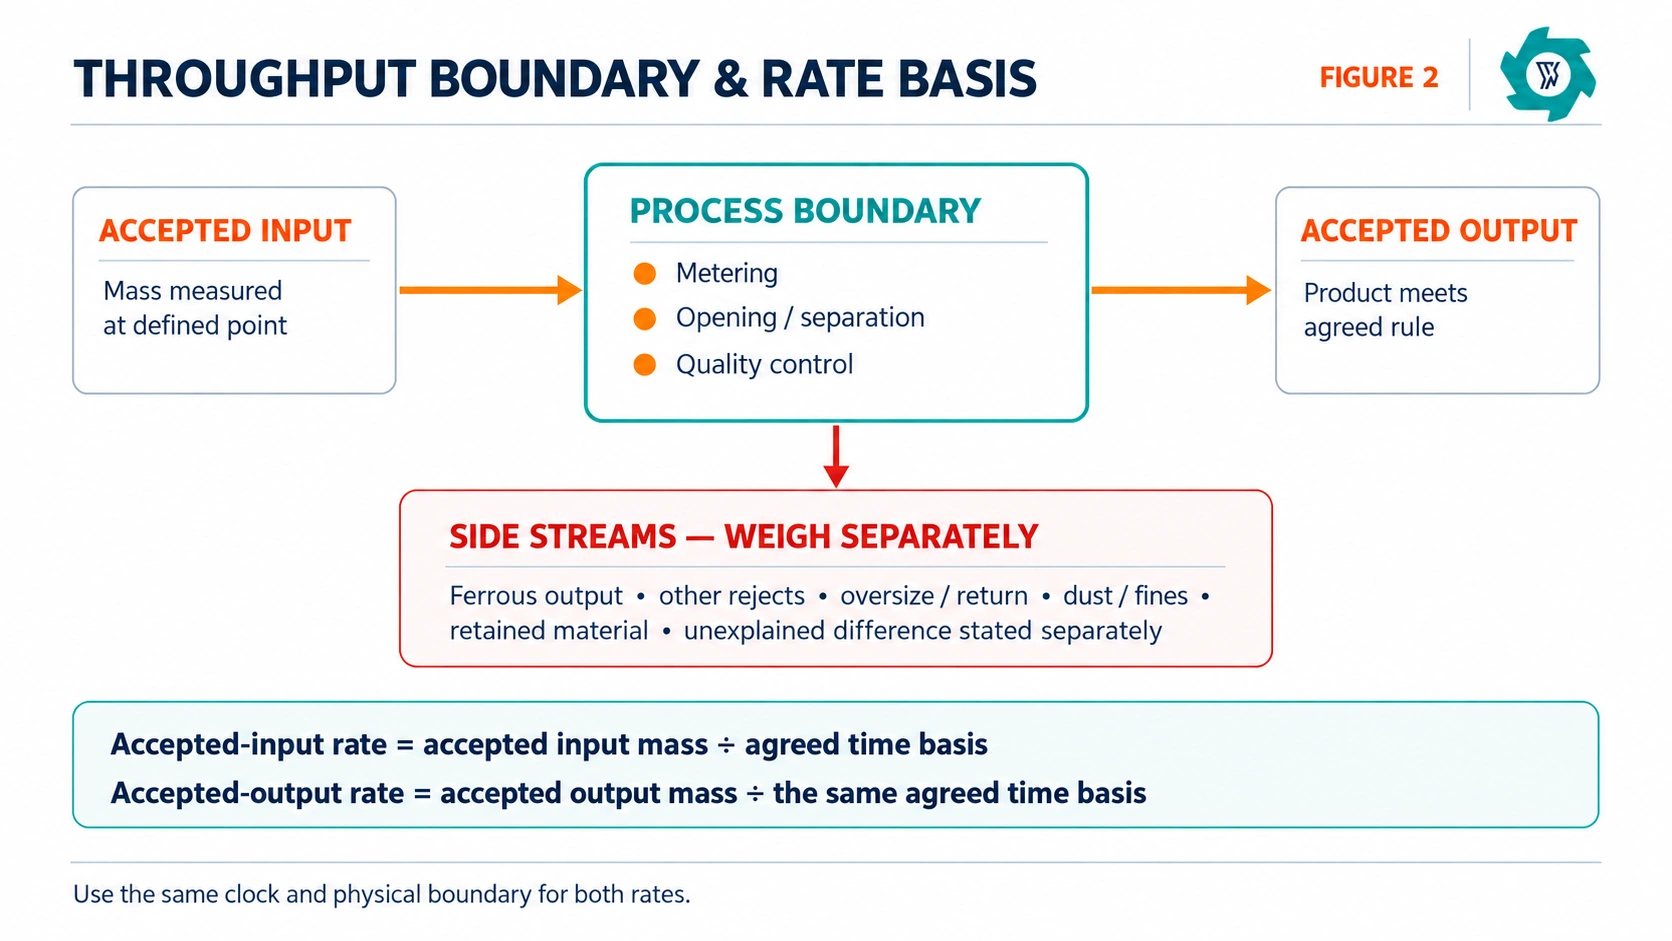
As declarações de capacidade tornam-se confusas quando se comparam limites diferentes. Um fornecedor pode indicar a quantidade de material que entra na primeira esteira transportadora. Outro pode indicar a descarga do triturador. Um terceiro pode informar o volume de resíduos orgânicos não compostáveis (UBC) aceito após a triagem. Todos esses números podem ser reais, mas não descrevem o mesmo limite do processo.
Para uma linha completa, defina pelo menos duas taxas. Taxa de aceitação de entradas é a massa de ração aceita dividida pela base de tempo acordada. Taxa de produção aceita é a massa do produto que realmente atende à norma de produção acordada, dividida por esse mesmo período de tempo. Se o processo gerar produto ferroso, rejeitos não metálicos, material acima do tamanho padrão ou material de retorno, poeira ou finos, esses fluxos secundários explicam por que a produção aceita pode ser menor do que a entrada aceita, mesmo quando o equipamento está operando corretamente.
Utilize o mesmo relógio para ambos os números. Se a entrada aceita for calculada com base no tempo líquido de funcionamento, enquanto a saída aceita for calculada com base no tempo decorrido, o resultado não será uma comparação significativa. Especifique se a taxa utiliza o tempo total decorrido, o tempo de operação estável após a inicialização ou outro intervalo acordado. Durante um teste de aceitação, costuma ser útil registrar tanto o tempo decorrido quanto o tempo de funcionamento líquido e, em seguida, informar explicitamente a base da taxa.
Taxa de produção aceita = massa da produção aceita ÷ o mesmo período de tempo acordado
Não utilize o termo “capacidade de produção da máquina” como substituto dessas definições. A EPA descreve a preparação mecânica de sucata como uma sequência que pode incluir redução de tamanho, remoção magnética, separação por correntes parasitas, peneiramento e classificação pneumática, e não como uma operação isolada.[1] Essa lógica do processo é exatamente o motivo pelo qual o limite precisa ser definido antes que um valor de capacidade de linha se torne útil.
2. O UBC pode atingir o limite de volume antes de atingir o limite de massa
Latas de bebida soltas são leves em relação ao espaço que ocupam. Assim, uma linha de produção pode esgotar o volume da tremonha, a seção transversal da esteira transportadora, a área da rampa de transferência, a largura da esteira de inspeção ou o volume de carregamento da enfardadeira antes que o fluxo mássico pareça elevado. Essa é uma das razões pelas quais uma especificação redigida apenas como “3 toneladas métricas por hora” é incompleta.
A mesma massa se comporta de maneira muito diferente após a compactação. Um fardo denso concentra uma grande quantidade de resíduos orgânicos não compostáveis (UBC) em uma única unidade de manuseio. Em vez de preencher uma esteira transportadora por volume, ele pode sobrecarregar uma garra, uma mesa de fardos, uma abertura de alimentação, um abridor ou um triturador com uma carga mecânica concentrada. As especificações atuais da ReMA para resíduos orgânicos urbanos (UBC) ilustram o quanto a forma física pode mudar: Taldon define o UBC enfardado, Talcred o UBC triturado, Taldack o UBC densificado e Taldork o UBC briquetado, cada um com sua própria densidade e condições de embalagem.[2]
Quando o volume total é a verdadeira restrição, aumentar a potência do motor não resolve o problema. A linha pode precisar de uma esteira transportadora mais larga, um buffer maior, um dispositivo de dosagem mais eficaz, uma sequência de alimentação diferente ou mais espaço de armazenamento entre a área de recebimento e a primeira máquina de processamento.
3. Trate a fábrica como um sistema em série, e não como um conjunto de placas de identificação
Em um processo em série, a taxa de produção sustentada não pode exceder por muito tempo a velocidade da etapa mais lenta. Equipamentos a montante mais rápidos simplesmente enchem o buffer a jusante do gargalo. Assim que o buffer fica cheio, o operador precisa reduzir a velocidade ou interromper a alimentação. Se não houver buffer, a interrupção pode se propagar imediatamente até a primeira esteira transportadora.
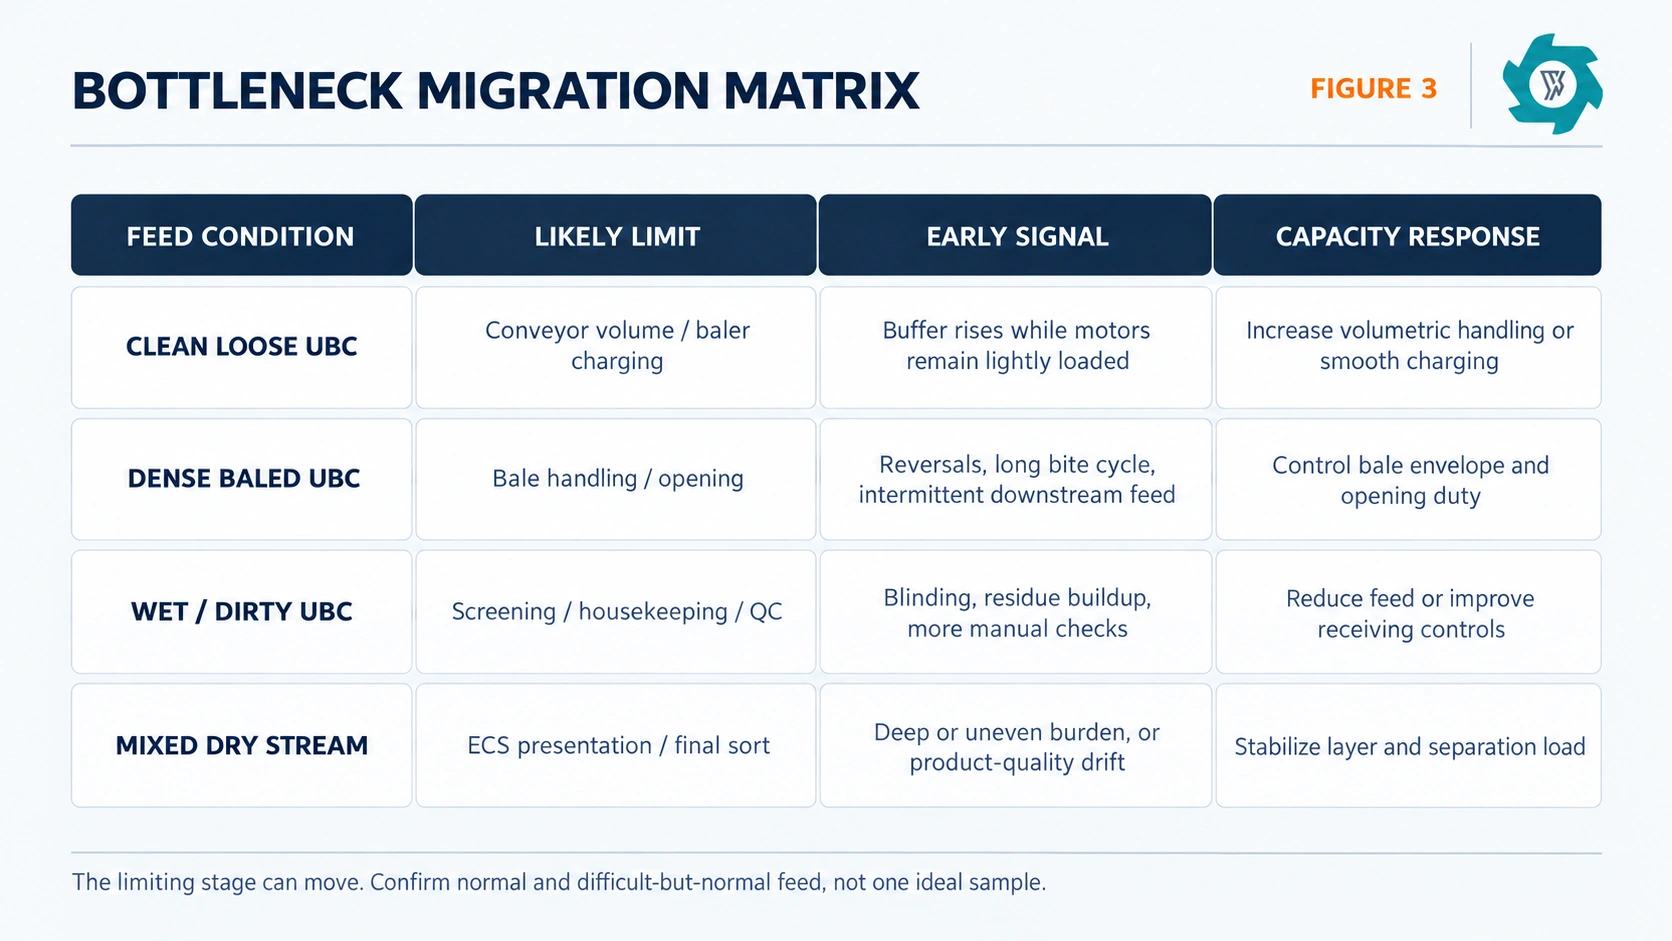
O melhor gargalo não é necessariamente uma única máquina fixa. Ele pode se deslocar junto com o fluxo de alimentação. Uma linha de latas soltas e limpas pode ser limitada pelo carregamento da enfardadeira. Uma linha de fardos compactos pode ser limitada pela abertura. Um fluxo misto sujo pode ser limitado pela triagem ou pelo controle de qualidade. A capacidade deve, portanto, ser confirmada em todo o escopo do material de alimentação, e não apenas em uma única amostra limpa.
4. O recebimento, o armazenamento em buffer e a medição costumam determinar se o restante da linha pode operar de forma estável
Uma linha de produção não consegue manter uma taxa de produção estável se seu primeiro ponto de alimentação controlado alternar entre falta de material e excesso de material. Os sistemas alimentados por carregadeira são particularmente sensíveis a isso. Uma caçamba grande pode sobrecarregar temporariamente a máquina seguinte e, em seguida, deixá-la vazia enquanto a carregadeira retorna para pegar outra carga.
No caso de resíduos não recicláveis (UBC) enfardados, o recebimento também inclui o tempo e os equipamentos necessários para identificar, movimentar, posicionar e soltar cada fardo. Para resíduos não recicláveis (UBC) a granel, essa mesma tarefa pode ser controlada pelo volume da esteira transportadora, em vez do manuseio de pacotes. Em ambos os casos, o sistema de alimentação deve ser dimensionado para fornecer a massa necessária, sem forçar os operadores a empurrar o material manualmente para áreas de risco.
O NIOSH destacou as proteções das máquinas, as paradas de emergência das esteiras transportadoras e o controle de energia perigosa como medidas de proteção importantes nas operações de reciclagem.[3] Uma meta de produção nunca deve depender de contornar proteções, enfiar a mão em uma calha ou esvaziar uma esteira transportadora em funcionamento mais rapidamente.
5. A abertura ou a trituração dos fardos podem ser o limite, mas somente quando essa etapa for realmente necessária
Pode ser necessário abrir fardos densos da UBC para que peças de aço, plásticos, vidro, sujeira ou outros resíduos presos possam ser removidos. O desafio mecânico não é o mesmo que o do processamento de latas soltas. A primeira mordida pode ser intermitente, as amarras podem afetar a alimentação, e um fardo difícil pode provocar reversões ou exigir um ritmo de carregamento diferente.
O guia específico sobre escolhendo um triturador UBC para latas de alumínio enfardadas entra na seleção de máquinas. No nível da linha completa, a questão importante é mais específica: a etapa inicial é capaz de proporcionar uma alimentação estável para as etapas posteriores sem se tornar o ponto de congestionamento a longo prazo?
Evite resolver um problema de capacidade reduzindo o material além do necessário para o processo posterior. O corte excessivo pode aumentar a quantidade de finos, gerar mais poeira, aumentar o desgaste e elevar a quantidade de material que precisa ser peneirada ou coletada. Se um estágio primário já abre os fardos o suficiente para o próximo processo, não se deve adicionar um segundo estágio de redução de tamanho simplesmente para anunciar um número maior de máquinas ou um tamanho nominal de partícula menor.
Ao testar a capacidade de abertura, registre as reversões, as paradas, as intervenções do operador, a liberação manual e sempre que a linha a jusante solicitar que o abridor mantenha a posição. Uma descarga instantânea elevada durante o colapso de um fardo pode parecer impressionante, enquanto a taxa média da linha permanece modesta.
6. As peneiras e os ímãs têm um limite de capacidade que também representa um limite de qualidade de separação
A separação magnética apresenta o mesmo problema geral. Um ímã precisa de material ferroso acessível e de um mecanismo que permita que o aço capturado saia do fluxo de alumínio. Material espesso, emaranhado ou mal separado pode reter fisicamente os contaminantes. As descrições da EPA sobre o preparo do alumínio secundário destacam o papel da trituração, da peneiração e da remoção magnética na limpeza física antes do processamento posterior.[4]
A capacidade deve, portanto, ser verificada juntamente com o fluxo de rejeitos. Se a linha for acelerada e a produção de materiais ferrosos passar a conter repentinamente mais alumínio, ou se o UBC aceito retenha mais aço visível, isso significa que a fábrica não identificou capacidade disponível. Ela trocou o desempenho da separação pelo fluxo de massa.
7. A separação por correntes de Foucault é geralmente limitada pela capacidade de alimentação, e não apenas pela velocidade da correia
Um separador por correntes parasitas precisa que o material chegue ao rotor em um tamanho adequado e em uma camada controlada e razoavelmente uniforme. Se a esteira transportadora estiver sobrecarregada, as partículas podem bloquear umas às outras, as trajetórias podem se sobrepor e o separador pode apresentar uma separação menos nítida.
O detalhado Guia sobre separadores por correntes de Foucault para latas de alumínio explica a preparação e a recuperação da matéria-prima. Para o planejamento de capacidade, considere sua taxa de aproveitamento como uma função da qualidade da apresentação. A largura e a velocidade da esteira são importantes, mas não determinam, por si só, a capacidade de produção aceita.
Fique atento ao perfil de carga em toda a largura da correia. Uma esteira transportadora nominalmente “meio cheia” ainda pode apresentar uma faixa sobrecarregada se a descarga a montante estiver mal distribuída. A dosagem estável, a distribuição, as condições das partículas e a remoção de material ferroso acessível normalmente são mais importantes do que buscar a velocidade máxima da correia.
Se um ECS não for necessário para a alimentação de entrada, não o adicione simplesmente porque ele consta de uma lista de equipamentos padrão. O UBC limpo que já atenda às condições exigidas para o material pode ser inspecionado, controlado magneticamente e enfardado sem uma etapa de separação de materiais não ferrosos. A remoção de etapas desnecessárias pode melhorar tanto a capacidade quanto a facilidade de manutenção.
8. A umidade e a contaminação reduzem a capacidade sem agregar valor ao alumínio
O UBC molhado ou sujo pode fazer com que uma linha pareça mais pesada, ao mesmo tempo em que aumenta o trabalho necessário por tonelada métrica de alumínio recuperável. O líquido residual pode alterar o atrito, levar partículas finas para as peneiras, aumentar o trabalho de limpeza e ocupar massa que não se transforma em produto de alumínio. O Guia de umidade de fardos da UBC explica por que o peso recebido e o metal utilizável não devem ser considerados a mesma coisa.
A contaminação gera trabalho adicional semelhante. O aço aumenta a carga de trabalho da separação magnética. Sujeira e vidro podem elevar a carga abrasiva e a quantidade de partículas finas. Filmes plásticos podem envolver os produtos ou afetar o tratamento do ar. Itens selados de origem desconhecida podem exigir quarentena em vez de processamento. À medida que a contaminação aumenta, a linha pode ter que reduzir a velocidade para que o mesmo equipamento de classificação possa manter a qualidade do produto.
Não oculte esse efeito por trás de um único valor otimista de capacidade. Defina um lote normal e um lote difícil, porém normal. Especifique a faixa de contaminação coberta pela garantia e liste separadamente os itens anormais ou proibidos. O objetivo não é garantir o desempenho para qualquer produto que chegue; trata-se de tornar a declaração de desempenho reproduzível dentro de um intervalo de lotes previamente acordado.
9. O controle de qualidade final pode ser o gargalo proposital
Algumas instalações da UBC são projetadas de forma que a inspeção final ou a amostragem tenham tempo suficiente para garantir o cumprimento das especificações do produto. Se a produção aprovada for vendida sob uma norma de contaminação mais rigorosa, a estação de inspeção pode se tornar a etapa limitante antes que qualquer motor atinja seu limite.
A Associação do Alumínio destaca o alto valor econômico e o papel na economia circular das latas de bebida de alumínio recuperadas no sistema de reciclagem.[5] Para os operadores das usinas, isso torna a perda evitável de metal um fator importante. Uma linha mais rápida que encaminhe mais alumínio para as partículas finas, a produção de materiais ferrosos ou os resíduos pode reduzir o valor recuperado de cada carga recebida.
10. O ciclo da enfardadeira, a remoção dos fardos e o manuseio posterior podem paralisar toda a fábrica
Quando o produto final é um fardo denso de UBC, o processo não se conclui no momento em que o material solto chega à tremonha da enfardadeira. O preenchimento da câmara, a compressão, a retenção, o retorno, a amarração (quando aplicável), a descarga e a remoção do fardo são etapas que levam tempo. Se a linha a montante produzir material mais rapidamente do que a enfardadeira consegue processá-lo, o acúmulo aumenta até que o processo a montante seja forçado a parar.
O guia sobre escolhendo uma enfardadeira de latas de alumínio para a UBC abrange a seleção específica para cada máquina. Para determinar a capacidade da linha, meça o ciclo operacional completo sob carga de material. Cursos vazios ou velocidade hidráulica isolada não indicam se os fardos podem ser produzidos e removidos de forma contínua.
11. O tempo produtivo é uma variável de capacidade
Mesmo uma linha classificada com uma taxa de produção aceitável e sustentável não atinge essa taxa durante todas as horas de trabalho de um turno. Mudanças nos materiais, atrasos no carregamento, limpeza e organização, inspeções planejadas, paradas de curta duração, limpeza manual, retenções a jusante e paradas para manutenção reduzem o tempo produtivo.
Para fins de planejamento, separe taxa de disponibilidade. Primeiro, determine qual é a capacidade de produção da linha enquanto ela estiver operando dentro das condições acordadas. Em seguida, determine quanto tempo do turno está efetivamente disponível para operação produtiva. Multiplicar uma taxa instantânea otimista pelas horas programadas do turno geralmente superestima a produção diária.
A limpeza programada, as verificações de proteção e o isolamento energético continuam fazendo parte do plano operacional. A OSHA identifica máquinas em movimento, partidas inesperadas e poeira combustível como riscos importantes na reciclagem de sucata e destaca especificamente que o alumínio finamente dividido pode ser explosivo sob condições adequadas.[6]
12. Espere que o gargalo se desloque de acordo com as condições do alimentador
Um estudo de capacidade útil não se limita a perguntar: “Qual é o gargalo?”. Ele pergunta: “O que se torna o gargalo em cada condição de alimentação prevista?”. É nesse ponto que muitas garantias de linha se tornam simplistas demais.
No caso de materiais recicláveis secos da UBC soltos e limpos, a baixa densidade aparente pode fazer com que o volume da esteira transportadora, a descarga do reservatório ou o carregamento da enfardadeira sejam os principais gargalos. Com fardos densos, o manuseio e a abertura dos fardos podem ser os principais fatores. Com material mais úmido ou sujo, peneiras, limpeza, controle de poeira ou inspeção de qualidade podem retardar o processo. Com um fluxo misto de materiais recicláveis secos, a camada de apresentação do separador ou a estação manual de controle de qualidade podem se tornar o limite prático.
Uma vez identificada a etapa limitante, pergunte o que acontece quando sua capacidade é atingida. O sistema de controle reduz a velocidade da esteira transportadora a montante? Um nível de buffer aciona uma pausa? O material recircula? O operador intervém? A qualidade do produto sofre variações antes que um alarme seja acionado? Essas respostas determinam se a fábrica entra em falha de forma controlada ou se torna instável.
13. Um exemplo prático de capacidade mostra por que a taxa de avanço e a taxa de produção são diferentes
Considere um teste ilustrativo, e não uma classificação técnica publicada da máquina. Uma linha aceita 8.000 kg de UBC representativo ao longo de duas horas. A taxa de entrada aceita é, portanto, de 4,0 toneladas métricas por hora. Ao final do mesmo período, o produto UBC aceito pesa 6.600 kg. A taxa de saída aceita é de 3,3 toneladas métricas por hora.
A diferença de 1.400 kg não representa automaticamente uma “perda”. Ela pode incluir produção de materiais ferrosos, rejeitos não metálicos, material acima do tamanho padrão ou material de retorno, pó ou partículas finas, material retido, além de qualquer diferença de massa não explicada. Essas categorias precisam ser pesadas separadamente. Se 300 kg forem recirculados intencionalmente, por exemplo, a linha pode processar parte do mesmo material mais de uma vez. Contar o retorno interno como alimentação nova inflaria a produtividade aparente.
O guia específico sobre Taxa de recuperação de alumínio da UBC aborda com mais detalhes o produto, os rejeitados, a perda de metal e o fechamento do balanço de massa. Para testes de capacidade, a regra fundamental é simples: nunca informe um valor em toneladas por hora sem especificar o limite de massa e a condição de produção aceita que dão sentido a esse número.
14. FAT: Comprove o limite de capacidade, não apenas a velocidade de uma única máquina
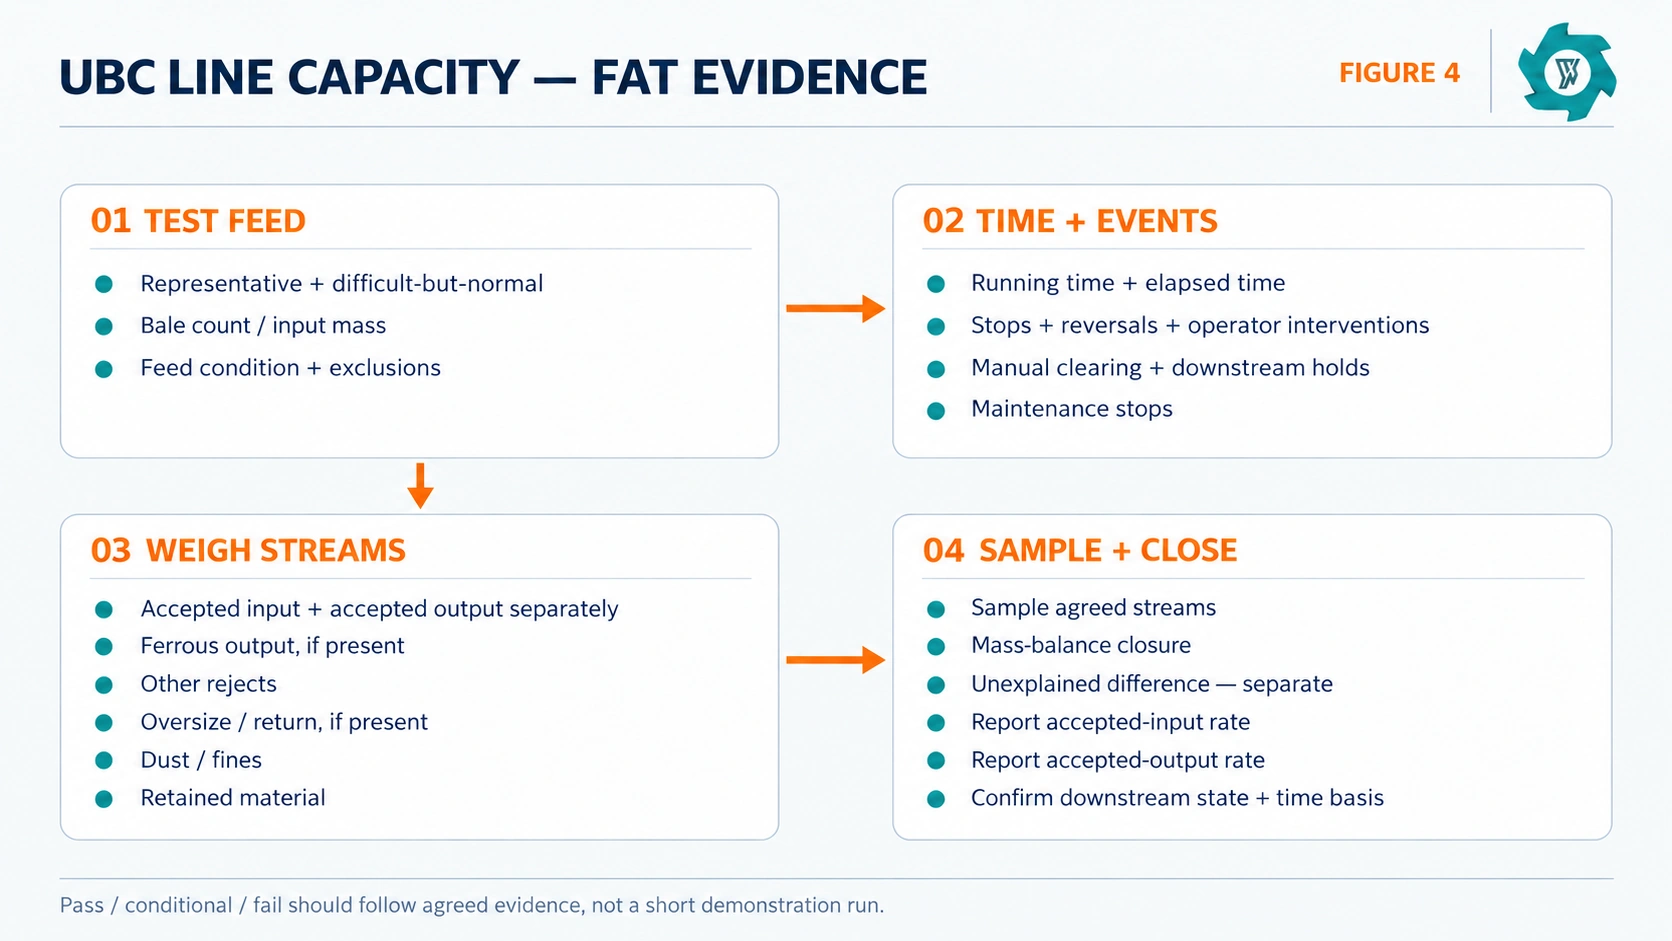
Um teste de aceitação em fábrica para uma linha UBC deve ser projetado com base em uma ração representativa, além de uma condição difícil, porém normal. Chegue a um acordo sobre o material de teste antes do início da operação. Para ração enfardada, registre a contagem de fardos, a massa de entrada individual ou total, as dimensões ou a faixa de densidade, quando relevante, o estado da amarração, o teor de umidade e o intervalo normal de contaminação. Para ração a granel, registre as condições de recebimento, a massa de entrada aceita e a forma como o material é dosado na linha.
Acorde também a base de tempo. Registre o tempo de operação e o tempo decorrido. Registre paradas, reversões, intervenções do operador, liberação manual, retenções a jusante e paradas para manutenção. Se a linha tiver um período de inicialização antes que o processo se estabilize, indique se esse tempo está incluído no resultado de capacidade ou se é relatado separadamente. Não escolha a base de tempo depois de ver o resultado.
Em seguida, pese os fluxos separadamente. A entrada aceita e a saída aceita devem permanecer como medições separadas. Quando houver, pese também a saída ferrosa, outras rejeições, material acima do tamanho permitido ou material de retorno, pó ou finos e material retido. Registre qualquer diferença inexplicável como um item separado, em vez de incorporá-la ao material retido.
A amostragem deve servir de base para a regra do produto e para a análise da perda de metal. Colete amostras da entrada e da saída aceitas, quando exigido pelo método acordado. Inspecione ou colete amostras de fluxos secundários que possam conter uma quantidade significativa de alumínio. Uma linha de produção pode atingir a meta de taxa de massa, mas, ao mesmo tempo, perder uma quantidade excessiva de alumínio nos rejeitados; portanto, a capacidade e a recuperação devem ser avaliadas em conjunto, em vez de serem silenciosamente sacrificadas uma em detrimento da outra.
Por fim, confirme o estado a jusante predefinido e a base de tempo de teste antes de assinar o resultado. Se o produto final for um fardo, o FAT deve incluir a produção de fardos e o tempo necessário para descarregá-los. Se o produto for UBC limpo a granel, a condição de coleta a jusante deve ser estável o suficiente para que a linha não esteja simplesmente enchendo uma pilha temporária mais rápido do que ela pode ser manuseada.
15. O que incluir em uma solicitação de cotação (RFQ) da UBC Line
Uma solicitação de capacidade deve fornecer ao fornecedor informações suficientes para identificar o provável gargalo antes da seleção do equipamento. Utilize um intervalo quando o material variar; uma amostra média pode ocultar a parte mais difícil da tarefa real.
| Campo de solicitação de cotação | O que deve ser fornecido | Por que isso altera a capacidade? |
|---|---|---|
| Formulário de alimentação | Resíduos urbanos não perecíveis (RUP) a granel, achatados, compactados ou enfardados | Altera o fluxo volumétrico, o manuseio e o tempo de abertura |
| Dados sobre fardos | Dimensões, massa, faixa de densidade e relações | Define as cargas de recepção e abertura |
| Umidade | Intervalo normal, condição de líquido livre e método de coleta | Alterações relacionadas a peso, manuseio, triagem e limpeza |
| Contaminação | Metais ferrosos, plástico, vidro, sujeira, resíduos finos e itens proibidos | Define a profundidade de separação e a carga do fluxo lateral |
| Resultado esperado | UBC a granel limpo, peças soltas ou fardos prontos | Define o limite de saída aceitável |
| Taxas-alvo | Taxa de entrada aceita e taxa de saída aceita | Impede que um número de alimentação de uma única máquina substitua a produção em linha |
| Base temporal | Período decorrido, tempo de funcionamento líquido e período de operação estável | Permite comparar cotações e resultados de FAT |
| Padrão de trabalho | Horas por turno, turnos por dia, método de carregamento | Converte a taxa sustentável em produção diária |
| Layout | Área útil, elevação, acesso e rota de retirada dos fardos | Evita que conflitos de processamento reduzam o tempo de atividade |
16. O número de capacidade que vale a pena comprar é aquele que você consegue reproduzir
A capacidade confiável de uma linha da UBC não é o maior número encontrado na tabela de uma máquina. Trata-se da taxa de produção sustentável aceita, obtida com material representativo, ao longo de todo o processo necessário, em um período de tempo definido, com a qualidade do produto e os subprodutos medidos com precisão suficiente para explicar o resultado.
Comece pela linha de alimentação e pelo produto final. Identifique em que ponto o fluxo volumétrico, a abertura mecânica, a peneiração, a separação, a inspeção, o enfardamento ou o manuseio provavelmente limitarão a linha. Em seguida, peça ao fornecedor que explique o que ocorre quando essa etapa atinge seu limite. Durante o FAT, meça a entrada aceita, a saída aceita, os fluxos secundários, o tempo e as ações do operador no mesmo ponto de fronteira.
Essa abordagem transforma a pergunta “Quantas toneladas por hora?” de uma pergunta típica de tabela de vendas em uma especificação de engenharia. Além disso, oferece à equipe de operações uma base de referência muito melhor para diagnosticar a planta posteriormente, pois eles sabem qual etapa deveria limitar a linha e quais sinais indicam que o gargalo se deslocou.
Envie sua taxa de alimentação e sua meta de taxa da UBC
Compartilhe fotos ou vídeos representativos da UBC, o formato da ração, o tamanho e a massa dos fardos, a umidade e a contaminação, as taxas-alvo de entrada e saída, o produto final, as horas de operação, o fornecimento de energia e o layout da oficina.
Perguntas frequentes
Qual é a capacidade real de uma linha de reciclagem da UBC?
A capacidade real da linha é a taxa sustentável na qual o UBC representativo pode passar por todas as etapas necessárias e sair como produto final aceito dentro do prazo acordado. Ela não corresponde automaticamente à capacidade nominal do triturador, do separador ou da enfardadeira.
A capacidade da UBC deve ser baseada na taxa de alimentação ou na taxa de produção de produto acabado?
Relate ambos. A taxa de entrada aceita indica a rapidez com que a linha recebe material. A taxa de saída aceita indica a rapidez com que ela produz material que atende às especificações acordadas para o produto. Utilize o mesmo limite físico e a mesma base temporal para ambos os números.
Por que as latas soltas podem reduzir a produção em toneladas por hora?
As latas soltas ocupam um grande volume em relação à sua massa. Por isso, transportadores, funis, esteiras de inspeção e câmaras de enfardamento podem atingir seu limite volumétrico antes que a carga no motor se torne elevada. O volume a granel e o método de alimentação devem ser especificados juntamente com a taxa de massa.
Por que os fardos densos de UBC podem reduzir a capacidade da linha de produção?
Os fardos densos concentram o material, dificultando seu manuseio e abertura. O tamanho do fardo, a densidade, as amarras, a recuperação elástica e a contaminação oculta podem aumentar o tempo de carregamento, a necessidade de manobras de ré, a limpeza manual ou o trabalho necessário para garantir um fluxo estável na etapa seguinte do processo.
Um separador por correntes de Foucault pode ser o gargalo da linha?
Sim, especialmente quando a camada de alimentação fica muito espessa ou irregular para a qualidade de separação exigida. A taxa de aproveitamento depende da forma de alimentação, do estado das partículas, da carga na esteira e do processamento prévio, e não apenas da velocidade da esteira.
Como a capacidade da linha UBC deve ser verificada durante o FAT?
Utilize uma alimentação representativa e difícil, porém normal; defina a base de tempo e o estado a jusante; registre os eventos operacionais; pese separadamente as entradas e saídas aceitas; pese os fluxos rejeitados ou devolvidos; registre o material retido e a diferença não explicada; e relate as taxas de entrada e saída aceitas.
Referências
- Agência de Proteção Ambiental dos EUA (EPA), métodos de processamento de metais.
- ReMA, Especificações para 2026.
- NIOSH, orientações de segurança para reciclagem.
- Agência de Proteção Ambiental dos EUA (EPA), Alumínio AP-42.
- Associação do Alumínio e CMI, relatório de KPIs.
- OSHA, reciclagem de sucata e poeira combustível.