


 Solicitar presupuesto




Respuesta rápida: La etapa sostenible más lenta determina la capacidad de la línea de la UBC
Una línea de reciclaje de UBC no tiene una cifra única e independiente de “toneladas por hora”. Su capacidad sostenible es la velocidad a la que el sistema completo puede aceptar material representativo, procesarlo a lo largo de todas las etapas necesarias y producir un resultado aceptable sin que se produzcan acumulaciones incontroladas, limpiezas manuales repetidas, recirculación excesiva ni pérdida de calidad del producto. El punto limitante puede ser la recepción, la dosificación, la apertura de las balas, la trituración, el cribado, la separación magnética, la separación por corrientes de Foucault, la inspección, el empaquetado, la gestión de la descarga o incluso el tiempo productivo disponible en un turno.
Por eso, el motor más grande o la máquina individual más rápida no deben considerarse como capacidad de la línea. Una máquina puede procesar un pico de producción de forma más rápida de lo que el resto de la planta puede mantener. Para la adquisición, las preguntas útiles son: ¿dónde se mide la masa?, ¿qué condición de rendimiento se acepta?, ¿qué base temporal se utiliza? y ¿qué etapa alcanza primero su límite práctico en condiciones de alimentación normales y difíciles, pero dentro de lo normal?
El público Línea de reciclaje de latas de aluminio de la UBC Se configura en función del estado del material entrante, en lugar de basarse en una línea de procesamiento fija. Los residuos urbanos no clasificados (UBC) limpios y sueltos, los materiales reciclables secos mezclados y los residuos urbanos no clasificados (UBC) densos y empacados plantean diferentes retos hidráulicos, volumétricos, de separación y de manipulación. Esa distinción es fundamental para la planificación de la capacidad.
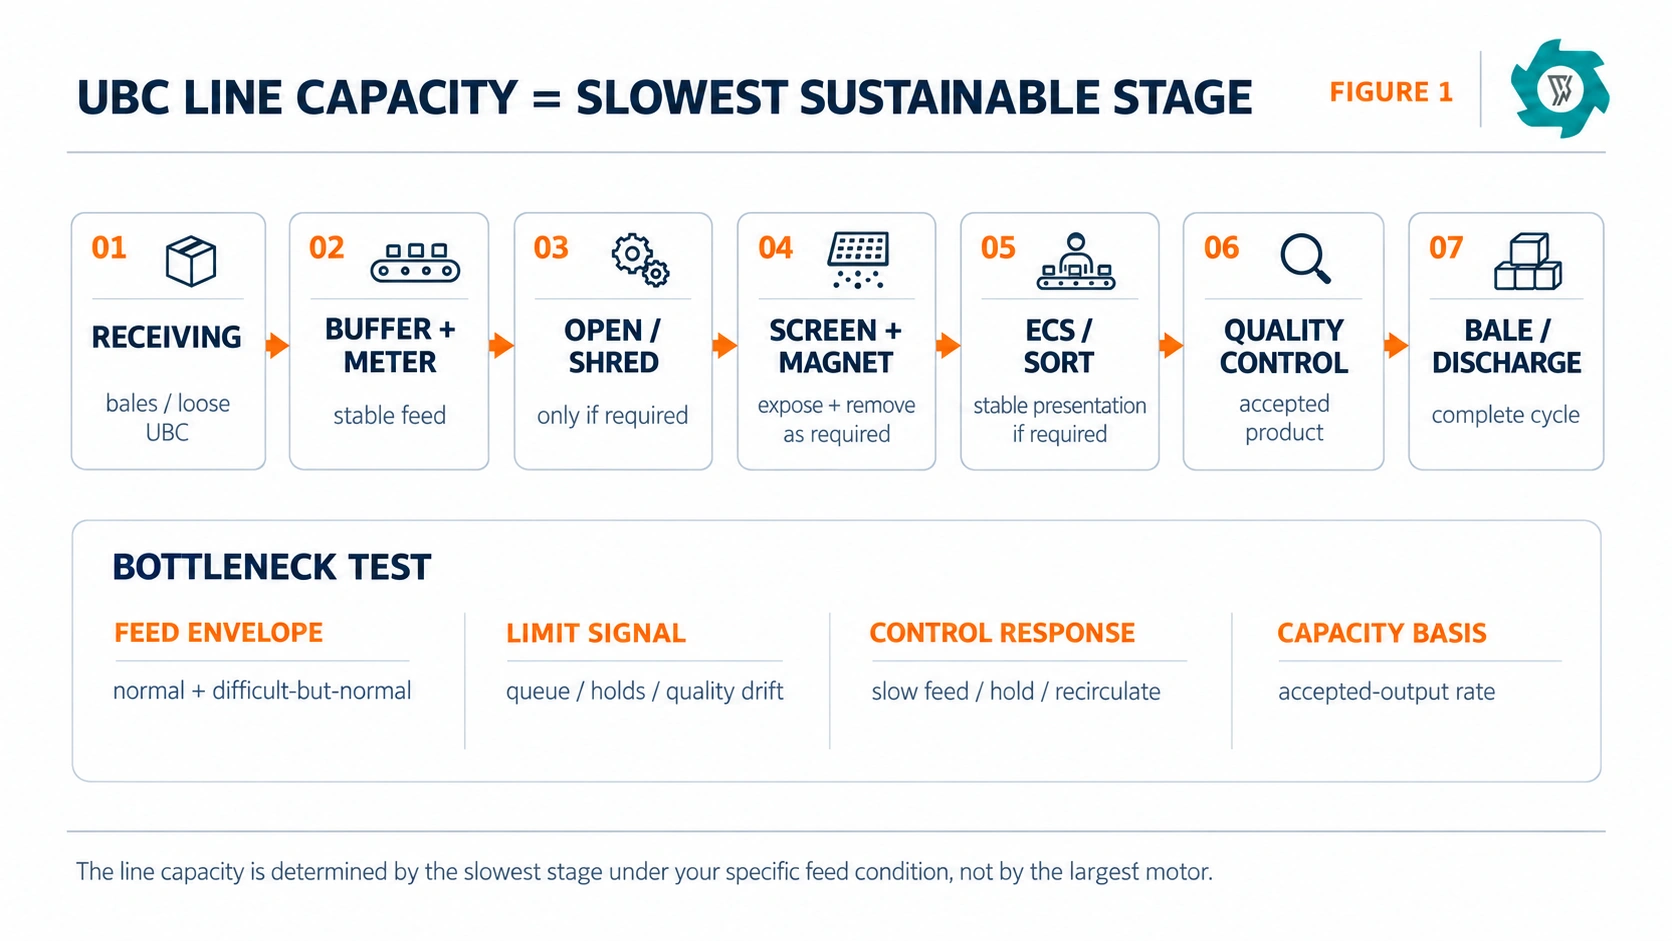
1. En primer lugar, define a qué capacidad te refieres
Las declaraciones de capacidad pueden resultar confusas cuando se comparan límites diferentes. Un proveedor puede indicar la cantidad de material que entra en la primera cinta transportadora. Otro puede indicar la descarga de la trituradora. Un tercero puede informar de los residuos orgánicos no compostables (UBC) aceptados tras la clasificación. Todas esas cifras pueden ser reales, pero no describen el mismo límite del proceso.
Para que una línea esté completa, define al menos dos tarifas. Tasa de entrada aceptada es la masa de alimentación aceptada dividida por la base de tiempo acordada. Tasa de salida aceptada es la masa del producto que realmente cumple con la norma de producción acordada, dividida por ese mismo periodo de tiempo. Si el proceso genera productos ferrosos, desechos no metálicos, material sobredimensionado o de retorno, polvo o partículas finas, esas corrientes secundarias explican por qué la producción aceptada puede ser inferior a la entrada aceptada, incluso cuando el equipo funciona correctamente.
Utiliza el mismo reloj para ambos valores. Si el rendimiento aceptado se calcula a partir del tiempo de funcionamiento neto, mientras que el rendimiento de salida aceptado se calcula a partir del tiempo transcurrido, el resultado no constituye una comparación significativa. Indique si la tasa se basa en el tiempo total transcurrido, en el tiempo de funcionamiento estable tras la puesta en marcha o en otro intervalo acordado. Durante una prueba de aceptación, suele ser útil registrar tanto el tiempo transcurrido como el tiempo de funcionamiento neto y, a continuación, indicar explícitamente la base de la tasa.
Tasa de salida aceptada = masa de producción aceptada ÷ el mismo periodo de tiempo acordado
No utilices el término “rendimiento de la máquina” como sustituto de estas definiciones. La EPA describe la preparación mecánica de la chatarra como una secuencia que puede incluir la reducción de tamaño, la eliminación magnética, la separación por corrientes de Foucault, el cribado y la clasificación neumática, en lugar de una operación aislada.[1] Esa lógica del proceso es precisamente la razón por la que hay que definir el límite antes de que la cifra de capacidad de línea resulte útil.
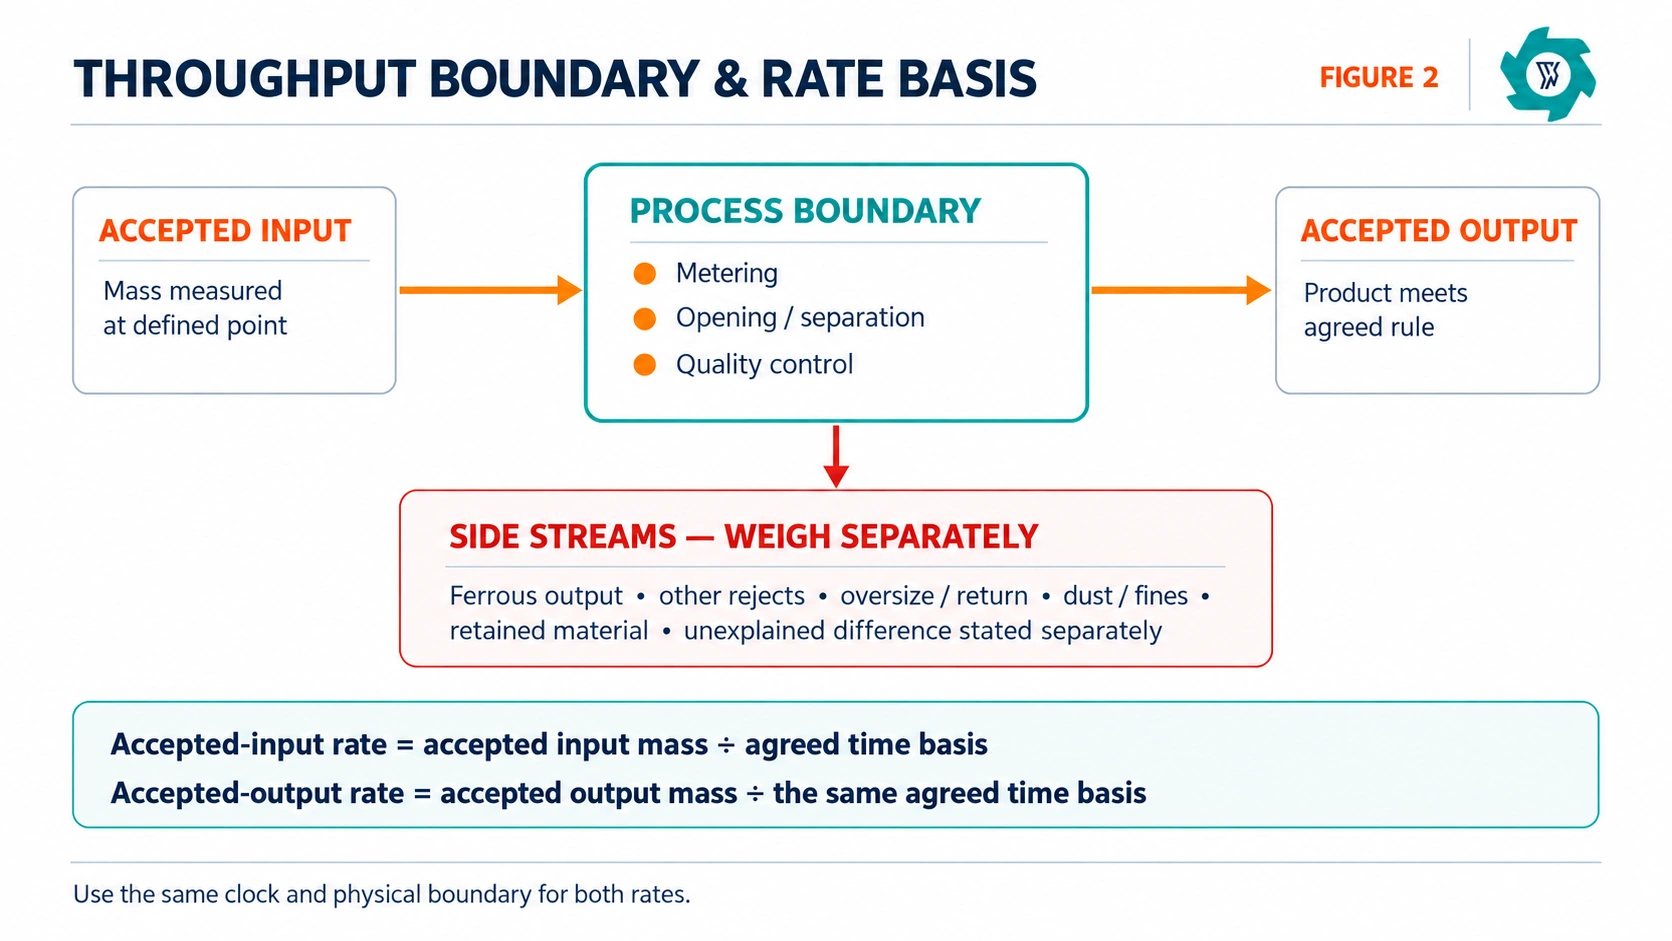
2. La UBC puede alcanzar su límite de volumen antes de alcanzar su límite de masa
Las latas de refresco sueltas son ligeras en relación con el espacio que ocupan. Por lo tanto, en una línea de producción puede agotarse el volumen de la tolva, la sección transversal de la cinta transportadora, la superficie de la rampa de transferencia, la anchura de la cinta de inspección o el volumen de carga de la empacadora antes de que el caudal másico parezca elevado. Esta es una de las razones por las que una especificación que solo indique “3 toneladas métricas por hora” resulta incompleta.
Esa misma masa se comporta de forma muy diferente tras la compactación. Una paca densa concentra una gran cantidad de residuos orgánicos no compostables (UBC) en una sola unidad de manipulación. En lugar de llenar una cinta transportadora por volumen, puede suponer un reto para una pinza, una mesa de pacas, una boca de alimentación, un abridor o una trituradora debido a la carga mecánica concentrada. Las especificaciones actuales de ReMA para los residuos urbanos no clasificados (UBC) ilustran hasta qué punto puede cambiar su forma física: Taldon define el UBC enfardado, Talcred el UBC triturado, Taldack el UBC densificado y Taldork el UBC briquetado, cada uno con su propia densidad y condiciones de embalaje.[2]
Cuando el volumen total es la verdadera limitación, aumentar la potencia del motor no resuelve el problema. Es posible que la línea necesite una cinta transportadora más ancha, un almacén intermedio más grande, un dispositivo de dosificación más eficaz, una secuencia de carga diferente o más espacio de almacenamiento entre la zona de recepción y la primera máquina de procesamiento.
3. Considera la planta como un sistema en serie, no como un conjunto de placas identificativas
En un proceso en serie, la velocidad de línea sostenida no puede superar durante mucho tiempo la etapa más lenta. Los equipos situados más arriba en la cadena de producción, que son más rápidos, simplemente llenan el búfer situado antes del cuello de botella. Una vez que el búfer está lleno, el operario tiene que ralentizar o detener la entrada de material. Si no hay búfer, la parada puede propagarse inmediatamente hasta la primera cinta transportadora.
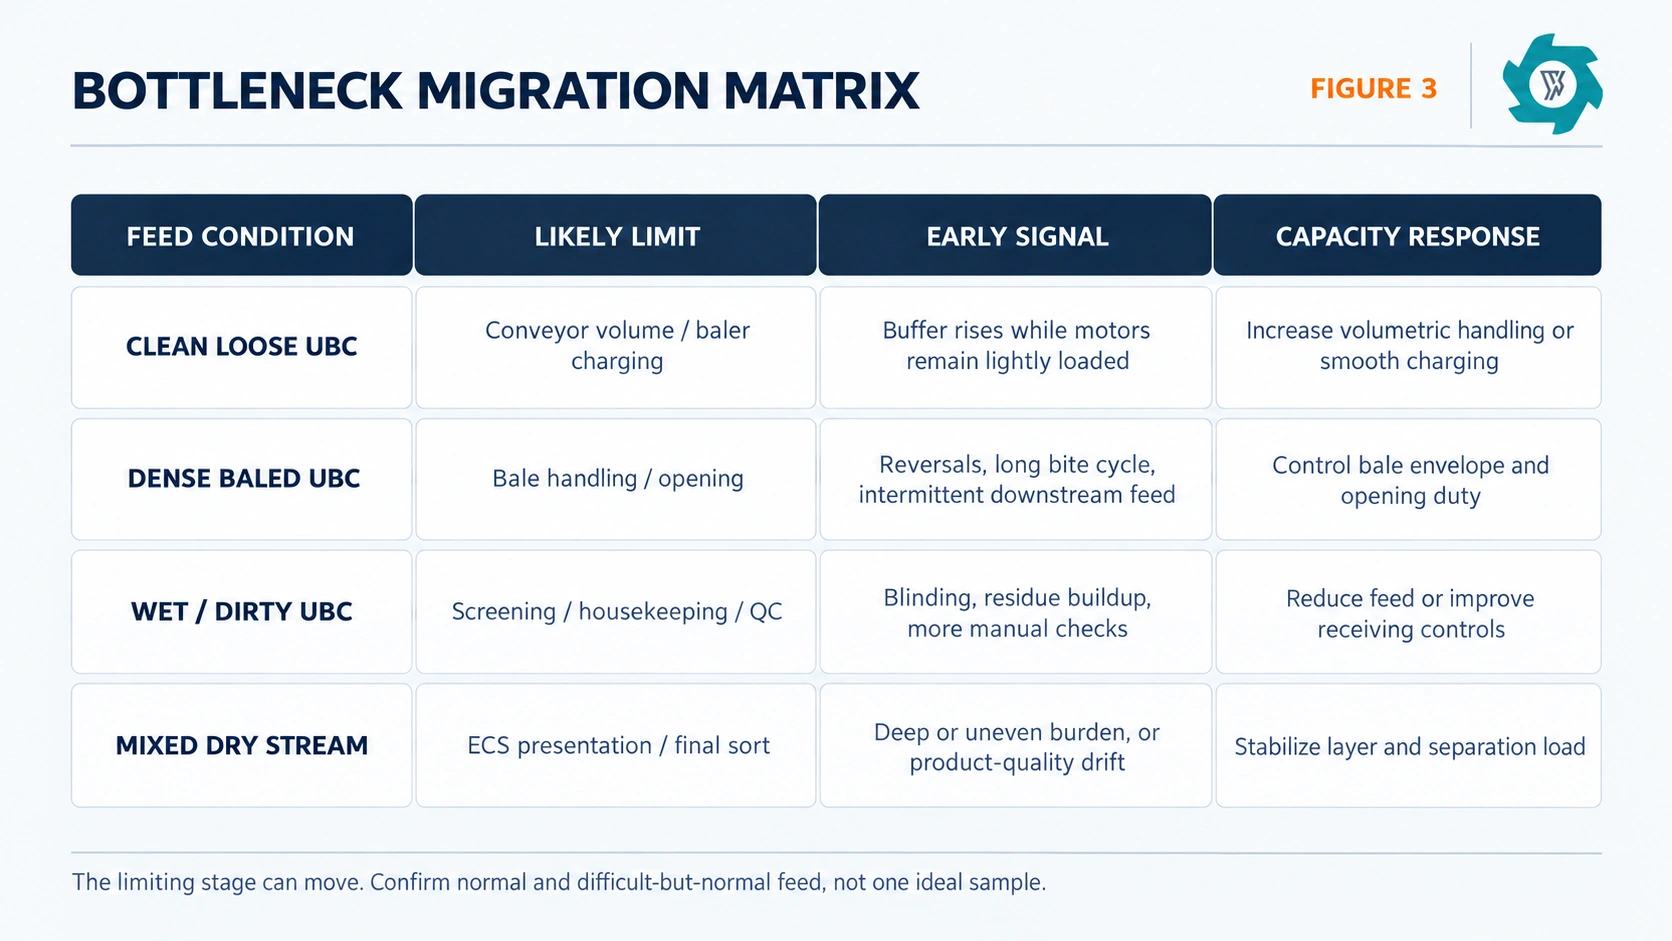
El mejor cuello de botella no tiene por qué ser necesariamente una sola máquina fija. Puede desplazarse con la línea de alimentación. Una ruta de latas sueltas limpias puede verse limitada por la carga de la empacadora. Una ruta de fardos compactos puede verse limitada por la apertura. Un flujo mixto sucio puede verse limitado por el cribado o el control de calidad. Por lo tanto, la capacidad debe confirmarse en todo el rango de alimentación, y no solo con una muestra limpia.
4. La recepción, el almacenamiento temporal y la dosificación suelen determinar si el resto de la línea puede funcionar de forma constante
Una línea no puede mantener un caudal másico estable si su primer punto de alimentación controlado alterna entre la falta de material y los picos de material. Los sistemas alimentados por cargadora son especialmente sensibles a esto. Una cuchara de gran tamaño puede saturar temporalmente la máquina siguiente y, a continuación, dejarla vacía mientras la cargadora vuelve a por otra carga.
En el caso de los residuos no peligrosos (UBC) embalados, la recepción también incluye el tiempo y el equipo necesarios para identificar, mover, colocar y liberar cada fardo. En el caso de los residuos no peligrosos (UBC) a granel, esta misma tarea puede controlarse en función del volumen de la cinta transportadora, en lugar de mediante la manipulación de los paquetes. En cualquier caso, el sistema de alimentación debe dimensionarse para suministrar la masa requerida sin obligar a los operarios a empujar el material manualmente hacia zonas peligrosas.
El NIOSH ha destacado que las protecciones de las máquinas, las paradas de emergencia de las cintas transportadoras y el control de la energía peligrosa son medidas de protección importantes en las operaciones de reciclaje.[3] Un objetivo de producción nunca debe depender de eludir las barreras de seguridad, meter la mano en una tolva o despejar más rápido una cinta transportadora en funcionamiento.
5. La apertura o trituración de las balas puede ser el límite, pero solo cuando esa etapa sea realmente necesaria.
Es posible que haya que abrir las balas densas de UBC para poder extraer el acero, los plásticos, el vidrio, la suciedad u otros residuos que queden atrapados en su interior. El reto mecánico no es el mismo que el que plantea el procesamiento de latas sueltas. La primera toma puede ser intermitente, las ataduras pueden afectar a la alimentación y una bala difícil puede provocar inversiones o requerir un ritmo de carga diferente.
La guía específica sobre Elegir una trituradora UBC para latas de aluminio embaladas Se aborda la selección de máquinas. A nivel de la línea completa, la cuestión clave es más concreta: ¿puede la etapa inicial proporcionar unas condiciones de alimentación estables hacia las fases posteriores sin convertirse en un punto de acumulación a largo plazo?
Evita resolver un problema de capacidad reduciendo el material más de lo que requiere el proceso posterior. Un corte excesivo puede aumentar la cantidad de partículas finas, generar más polvo, incrementar el desgaste y elevar la cantidad de material que hay que cribar o recoger. Si una etapa primaria ya abre las balas lo suficiente para el siguiente proceso, no se debe añadir una segunda etapa de reducción de tamaño simplemente para presumir de un mayor número de máquinas o de un tamaño nominal de partícula más pequeño.
A la hora de comprobar la capacidad de apertura, hay que tener en cuenta las inversiones de marcha, las paradas, las intervenciones del operador, las limpiezas manuales y cualquier momento en el que la línea posterior solicite al abridor que se detenga. Una descarga instantánea elevada durante el colapso de una paca puede parecer impresionante, mientras que la velocidad media de la línea sigue siendo modesta.
6. Las rejillas y los imanes tienen un límite de capacidad que también supone un límite en la calidad de la separación
La separación magnética presenta el mismo problema general. Un imán necesita material ferroso accesible y un sistema que permita que el acero capturado se separe del flujo de aluminio. El material grueso, enredado o mal separado puede atrapar físicamente los contaminantes. Las descripciones de la EPA sobre la preparación del aluminio secundario destacan el papel que desempeñan la trituración, el cribado y la separación magnética en la limpieza física previa al procesamiento posterior.[4]
Por lo tanto, la capacidad debe comprobarse junto con el flujo de rechazo. Si se acelera el ritmo de la línea y la salida de materiales ferrosos pasa a contener de repente más aluminio, o si el UBC aceptado retiene más acero visible, significa que la planta no ha descubierto capacidad libre. Ha sacrificado el rendimiento de la separación en aras del caudal.
7. La separación por corrientes de Foucault suele estar limitada por la capacidad de alimentación, y no solo por la velocidad de la cinta transportadora
Un separador por corrientes de Foucault necesita que el material llegue al rotor con un tamaño adecuado y en una capa controlada y razonablemente uniforme. Si la cinta transportadora está sobrecargada, las partículas pueden apantallarse entre sí, las trayectorias pueden solaparse y el separador puede obtener una separación menos nítida.
El detallado Guía sobre el separador por corrientes de Foucault para latas de aluminio explica la preparación y la recuperación de la materia prima. A la hora de planificar la capacidad, hay que considerar su tasa de aprovechamiento como una función de la calidad de presentación. La anchura y la velocidad de la cinta transportadora son importantes, pero no determinan por sí solas la capacidad de producción aceptada.
Presta atención al perfil de carga a lo largo de todo el ancho de la cinta. Una cinta transportadora que, en teoría, esté “medio llena” puede presentar una franja sobrecargada si la descarga en la parte anterior está mal distribuida. Normalmente, es más importante mantener una dosificación estable, una distribución adecuada, el buen estado de las partículas y la eliminación del material ferroso accesible que intentar alcanzar la velocidad máxima de la cinta.
Si no se necesita un sistema de separación de metales (ECS) para la materia prima entrante, no lo añadas simplemente porque aparezca en una lista de equipamiento estándar. El UBC limpio que ya cumpla con las condiciones de material requeridas puede someterse a inspección, control magnético y embalado sin necesidad de una etapa de separación de metales no ferrosos. La eliminación de etapas innecesarias puede mejorar tanto la capacidad como la facilidad de mantenimiento.
8. La humedad y la contaminación merman la capacidad sin aportar ningún valor añadido al aluminio
El UBC húmedo o sucio puede hacer que una línea parezca más pesada, al tiempo que aumenta el trabajo necesario por tonelada métrica de aluminio recuperable. El líquido residual puede alterar la fricción, arrastrar partículas finas hacia las cribas, aumentar las tareas de limpieza y ocupar masa que no se convierte en producto de aluminio. El Guía de humedad de las pacas de la UBC explica por qué el peso recibido y el metal aprovechable no deben considerarse lo mismo.
La contaminación genera trabajo adicional similar. El acero aumenta la carga de trabajo de la separación magnética. La suciedad y el vidrio pueden incrementar la carga abrasiva y la cantidad de partículas finas. El film plástico puede enredarse o afectar al manejo del aire. Los artículos sellados de origen desconocido pueden requerir cuarentena en lugar de ser procesados. A medida que aumenta la contaminación, puede ser necesario reducir la velocidad de la línea para que el mismo equipo de clasificación pueda mantener la calidad del producto.
No ocultes este efecto tras una cifra optimista de capacidad. Define una carga normal y una carga difícil, pero normal. Indica el rango de contaminación que se incluye en la garantía y enumera por separado los elementos anómalos o prohibidos. El objetivo no es garantizar el rendimiento con cualquier material que se reciba, sino que la afirmación sobre el rendimiento sea reproducible dentro de un rango de carga acordado.
9. El control de calidad final puede constituir un cuello de botella intencionado
Algunas plantas de la UBC están diseñadas de tal forma que la inspección final o el muestreo dispongan de tiempo suficiente para garantizar el cumplimiento de las especificaciones del producto. Si el producto aceptado se comercializa bajo una normativa de contaminación más estricta, la estación de inspección puede convertirse en la etapa limitante antes de que ningún motor alcance su límite.
La Asociación del Aluminio destaca el elevado valor económico y el papel en la economía circular que desempeñan las latas de bebidas de aluminio recuperadas en el sistema de reciclaje.[5] Para los operadores de las plantas, esto hace que la pérdida evitable de metal sea un factor importante. Una línea más rápida que envíe más aluminio a los finos, a la producción ferrosa o a los residuos puede reducir el valor recuperado de cada carga entrante.
10. El ciclo de la empacadora, la retirada de las pacas y la manipulación posterior pueden paralizar toda la planta
Cuando el producto final es una paca densa de UBC, el proceso no finaliza en el momento en que el material suelto llega a la tolva de la empacadora. El llenado de la cámara, la compresión, la retención, el retorno, el atado (cuando procede), la descarga y la retirada de la paca son operaciones que requieren tiempo. Si la línea anterior produce material más rápido de lo que la empacadora puede procesarlo, el volumen de material acumulado aumenta hasta que el proceso anterior se ve obligado a detenerse.
La guía sobre Elección de una prensa para latas de aluminio para la UBC abarca la selección específica de la máquina. Para determinar la capacidad de la línea, se debe medir el ciclo operativo completo con carga de material. Las carreras en vacío o la velocidad hidráulica aislada no permiten determinar si las balas se pueden fabricar y retirar de forma continua.
11. El tiempo productivo es una variable de capacidad
Una línea clasificada con un ritmo de producción sostenible aceptado no alcanza ese ritmo durante todas las horas de trabajo de un turno. Los cambios de material, los retrasos en la carga, las tareas de limpieza, las inspecciones programadas, las paradas menores, la limpieza manual, las retenciones en las fases posteriores del proceso y las paradas por mantenimiento reducen el tiempo productivo.
A efectos de planificación, por separado tasa de disponibilidad. En primer lugar, hay que determinar cuál es la producción que puede alcanzar la línea cuando funciona dentro de las condiciones acordadas. A continuación, hay que determinar qué parte del turno está realmente disponible para la producción. Multiplicar una tasa instantánea optimista por las horas programadas del turno suele dar lugar a una sobreestimación de la producción diaria.
La limpieza programada, las comprobaciones de las protecciones y el aislamiento energético siguen formando parte del plan operativo. La OSHA identifica la maquinaria en movimiento, la puesta en marcha imprevista y el polvo combustible como riesgos importantes en el reciclaje de chatarra, y señala específicamente que el aluminio finamente pulverizado puede ser explosivo en determinadas condiciones.[6]
12. Ten en cuenta que el cuello de botella puede variar en función de las condiciones de la línea de alimentación
Un estudio de capacidad útil no se limita a preguntar: “¿Cuál es el cuello de botella?”, sino que se pregunta: “¿Cuál es el cuello de botella en cada una de las condiciones de alimentación previstas?”. Es aquí donde muchas garantías de línea resultan demasiado simplistas.
En el caso de los residuos reciclables sueltos y limpios de la UBC, la baja densidad aparente puede hacer que el volumen de la cinta transportadora, la descarga del depósito intermedio o la alimentación de la empacadora sean las principales limitaciones. En el caso de las balas densas, la manipulación y la apertura de las mismas pueden ser los factores determinantes. Con material más húmedo o sucio, las cribas, la limpieza, el control del polvo o la inspección de calidad pueden ralentizar el proceso. Con un flujo mixto de materiales reciclables secos, la capa de presentación del separador o la estación de control de calidad manual pueden convertirse en el límite práctico.
Una vez identificada la etapa limitante, hay que preguntarse qué ocurre cuando se alcanza su capacidad máxima. ¿El sistema de control reduce la velocidad de la cinta transportadora anterior? ¿Un nivel de reserva activa una parada? ¿Se recircula el material? ¿Interviene el operador? ¿Se produce una variación en la calidad del producto antes de que se active una alarma? Estas respuestas determinan si la planta falla de forma controlada o se vuelve inestable.
13. Un ejemplo práctico de capacidad ilustra por qué la velocidad de avance y la cadencia de producción son diferentes
Consideremos una prueba ilustrativa, no una clasificación técnica publicada de la máquina. Una línea procesa 8.000 kg de UBC representativo en un lapso de dos horas. Por lo tanto, el caudal de entrada aceptado es de 4,0 toneladas métricas por hora. Al final del mismo intervalo, el producto UBC aceptado pesa 6.600 kg. El caudal de salida aceptado es de 3,3 toneladas métricas por hora.
La diferencia de 1.400 kg no supone automáticamente una “pérdida”. Puede incluir material ferroso, rechazos no metálicos, material sobredimensionado o de retorno, polvo o partículas finas, material retenido, además de cualquier diferencia de masa inexplicable. Esas categorías deben pesarse por separado. Si, por ejemplo, se recirculan intencionadamente 300 kg, la línea puede procesar parte del mismo material más de una vez. Contabilizar el retorno interno como materia prima nueva inflaría el rendimiento aparente.
La guía específica sobre Índice de recuperación de aluminio de la UBC aborda con mayor detalle el producto, los descartes, la pérdida de metal y el cierre del balance de masa. En cuanto a las pruebas de capacidad, la regla fundamental es sencilla: nunca se debe indicar una cifra en toneladas por hora sin especificar el límite de masa y la condición de producción aceptada que dan sentido a dicha cifra.
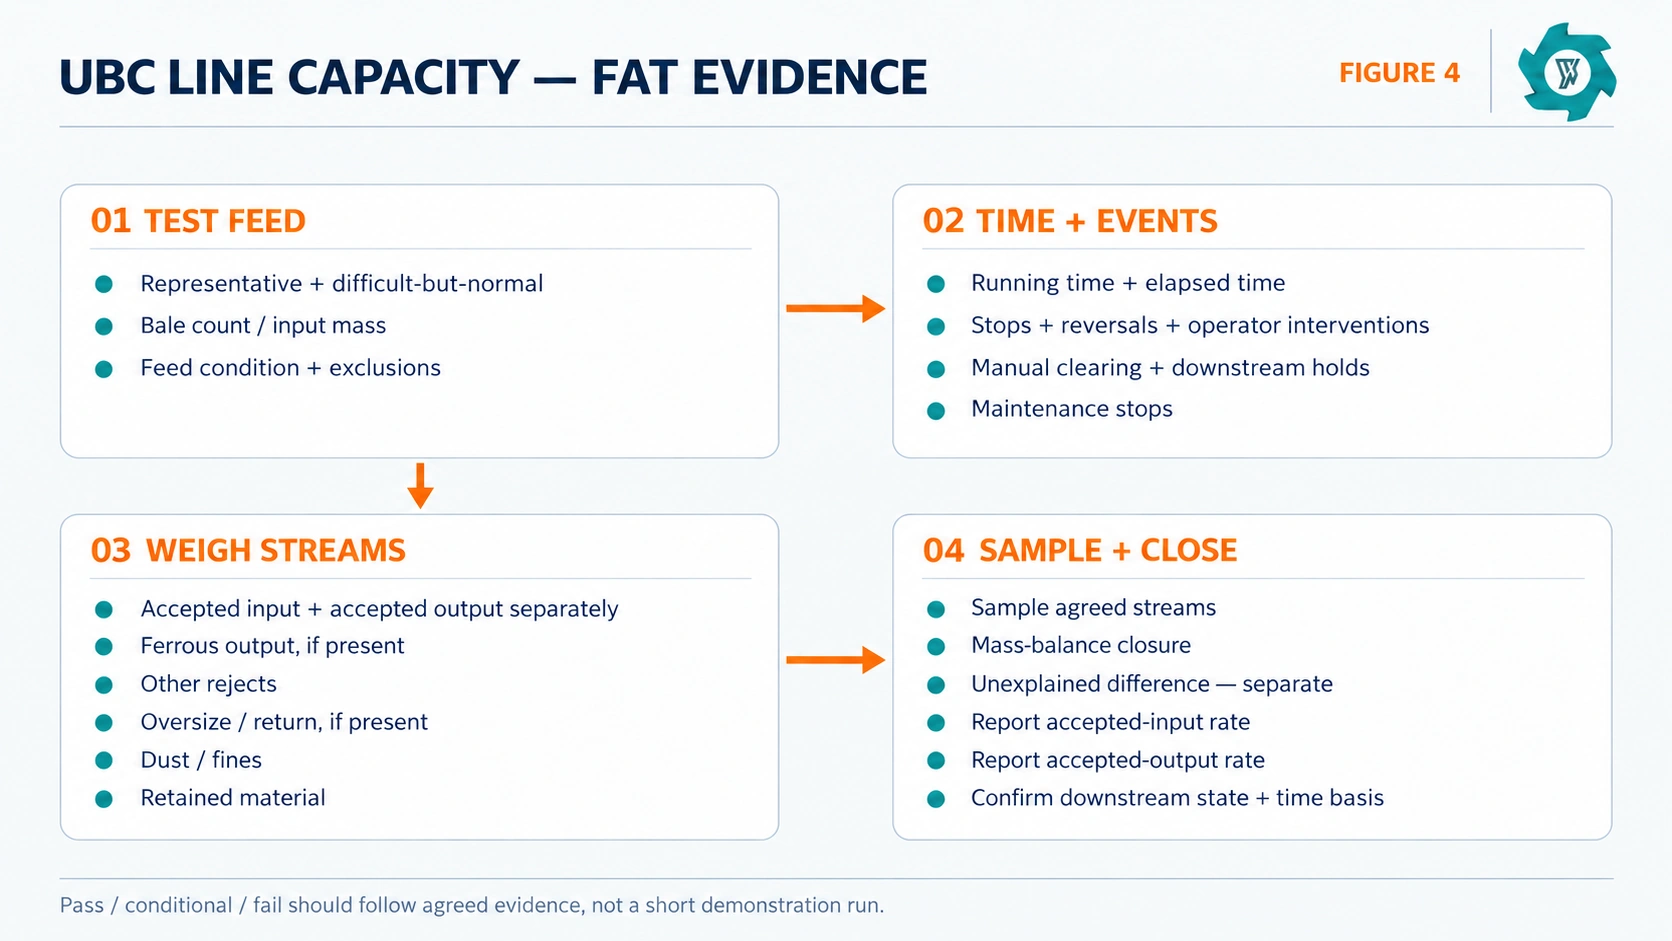
14. FAT: Demostrar el límite de capacidad, no solo la velocidad de una máquina
Una prueba de aceptación en fábrica para una línea UBC debe diseñarse en torno a un pienso representativo, además de una condición difícil pero normal. Acordar el material de prueba antes de la prueba. En el caso del pienso en fardos, registrar el número de fardos, la masa de entrada individual o total, las dimensiones o el rango de densidad cuando sea pertinente, el estado de los cordeles, el contenido de humedad y el nivel normal de contaminación. En el caso del pienso a granel, se debe registrar el estado en el momento de la recepción, la masa de entrada aceptada y la forma en que el material se dosifica en la línea.
Acuerda también la base temporal. Registra el tiempo de funcionamiento y el tiempo transcurrido. Anota las paradas, las inversiones de marcha, las intervenciones del operario, las purgas manuales, las retenciones en las fases posteriores del proceso y las paradas por mantenimiento. Si la línea tiene un periodo de puesta en marcha antes de que el proceso se estabilice, indica si ese tiempo se incluye en el resultado de capacidad o se informa por separado. No elijas la base temporal después de ver el resultado.
A continuación, pese las corrientes por separado. La entrada aceptada y la salida aceptada deben seguir siendo mediciones independientes. Cuando proceda, pese también la salida ferrosa, otros rechazos, el material sobredimensionado o devuelto, el polvo o las partículas finas, y el material retenido. Anote cualquier diferencia inexplicable como una partida independiente, en lugar de incluirla en el material retenido.
El muestreo debe servir de apoyo a la regla del producto y a la revisión de la pérdida de metal. Se deben tomar muestras de las entradas y salidas aceptadas cuando así lo exija el método acordado. Se deben inspeccionar o muestrear las corrientes secundarias que puedan contener una cantidad significativa de aluminio. Una línea de producción puede alcanzar el objetivo de rendimiento másico y, al mismo tiempo, perder demasiado aluminio en los desechos, por lo que la capacidad y la recuperación deben evaluarse conjuntamente, en lugar de sacrificarse una en favor de la otra sin que se haga constar.
Por último, confirma el estado predefinido de la fase posterior y la base de tiempo de prueba antes de firmar el resultado. Si el producto final es una paca, la FAT debe incluir la producción de pacas y el tiempo necesario para descargarlas. Si el producto es UBC limpio a granel, las condiciones de recogida en la fase posterior deben ser lo suficientemente estables como para que la línea no se limite a llenar una pila temporal más rápido de lo que se puede gestionar.
15. Qué incluir en una solicitud de presupuesto de UBC Line
Una solicitud de capacidad debe proporcionar al proveedor información suficiente para identificar el posible cuello de botella antes de seleccionar el equipo. Utiliza un rango cuando el material varíe; una sola muestra media puede ocultar la parte más complicada de la tarea real.
| Campo «Solicitud de presupuesto» | Qué hay que aportar | ¿Por qué cambia la capacidad? |
|---|---|---|
| Formulario de alimentación | Residuos municipales no peligrosos a granel, aplastados, compactados o en fardos | Modifica el caudal, el manejo y el tiempo de apertura |
| Datos sobre las pacas | Dimensiones, masa, rango de densidad y relaciones | Establece las cargas de recepción y apertura |
| Humedad | Rango normal, estado de líquido libre y método de recogida | Cambios en el peso, la manipulación, el cribado y la limpieza |
| Contaminación | Metales ferrosos, plástico, vidrio, suciedad, partículas finas y artículos prohibidos | Establece la profundidad de separación y la carga de la corriente lateral |
| Resultado esperado | UBC a granel y limpio, piezas sueltas o fardos ya preparados | Define el límite de salida aceptada |
| Tipos de interés objetivo | Tasa de entrada aceptada y tasa de salida aceptada | Evita que un número de alimentación de una sola máquina sustituya a la producción en línea |
| Base temporal | Tiempo transcurrido, tiempo de funcionamiento neto y período de funcionamiento estable | Permite comparar presupuestos y resultados de las pruebas FAT |
| Modalidad de trabajo | Horas por turno, turnos al día, método de carga | Convierte la tasa sostenible en producción diaria |
| Diseño | Superficie útil, cota, acceso y ruta de retirada de fardos | Evita que los conflictos de gestión reduzcan el tiempo de actividad |
16. La cifra de capacidad que merece la pena comprar es aquella que puedes reproducir
La capacidad real de una línea de la UBC no es la cifra más alta que figure en la tabla de una máquina. Se trata de la tasa de producción aceptada y sostenible que se obtiene con material representativo, a lo largo de todo el proceso requerido, en un plazo de tiempo definido, y en la que la calidad del producto y los subproductos se miden con la precisión suficiente para justificar el resultado.
Empieza por la envolvente de alimentación y el producto final. Identifica en qué punto es más probable que el caudal, la apertura mecánica, el cribado, la separación, la inspección, el empacado o la manipulación limiten la línea. A continuación, pide al proveedor que explique qué ocurre cuando esa etapa alcanza su límite. Durante la prueba de aceptación en fábrica (FAT), mide las entradas aceptadas, las salidas aceptadas, los flujos secundarios, el tiempo y las intervenciones del operador en ese mismo límite.
Este enfoque convierte la pregunta “¿Cuántas toneladas por hora?” de una simple consulta de la tabla de ventas en una especificación técnica. Además, proporciona al equipo de operaciones una base de referencia mucho más sólida para diagnosticar posteriormente el funcionamiento de la planta, ya que saben qué etapa se esperaba que limitara la línea de producción y qué señales indican que el cuello de botella se ha desplazado.
Envía tus datos de UBC y tu tasa objetivo
Compartir fotos o vídeos representativos de la UBC, el formato del pienso, el tamaño y el peso de las balas, la humedad y la contaminación, las tasas objetivo de entrada y salida, el producto final, las horas de funcionamiento, el suministro eléctrico y la distribución del taller.
Preguntas frecuentes
¿Cuál es la capacidad real de una línea de reciclaje de la UBC?
La capacidad real de la línea es la tasa sostenible a la que un UBC representativo puede pasar por todas las etapas necesarias y salir como producto final aceptado en los plazos acordados. No se corresponde automáticamente con la capacidad nominal de la trituradora, el separador o la empacadora.
¿Debería basarse la capacidad de la UBC en el ritmo de alimentación o en el ritmo de producción de producto acabado?
Indica ambos. La tasa de entrada aceptada muestra la rapidez con la que la línea recibe material. La tasa de salida aceptada muestra la rapidez con la que produce material que cumple con las especificaciones acordadas para el producto. Utiliza el mismo límite físico y la misma base temporal para ambas cifras.
¿Por qué las latas sueltas pueden reducir las toneladas por hora?
Las latas sueltas ocupan un gran volumen en relación con su masa. Por lo tanto, las cintas transportadoras, las tolvas, las cintas de inspección y las cámaras de empacado pueden alcanzar su límite volumétrico antes de que la carga del motor aumente considerablemente. El volumen a granel y el método de alimentación deben especificarse junto con el caudal másico.
¿Por qué las balas densas de UBC pueden reducir la capacidad de la línea?
Las pacas densas concentran el material, lo que dificulta su manipulación y apertura. El tamaño de la paca, su densidad, las ataduras, el efecto de rebote y la contaminación oculta pueden aumentar el tiempo de carga, las maniobras de marcha atrás, la limpieza manual o el trabajo necesario para crear un suministro estable hacia las fases posteriores del proceso.
¿Puede un separador de corrientes parásitas constituir el cuello de botella de la línea?
Sí, sobre todo cuando la capa de material de alimentación es demasiado gruesa o irregular para la calidad de separación requerida. El rendimiento útil depende de la presentación del material de alimentación, el estado de las partículas, la carga de la cinta y la preparación previa, y no solo de la velocidad de la cinta.
¿Cómo se debe verificar la capacidad de la línea UBC durante la prueba de aceptación en fábrica (FAT)?
Utilizar una alimentación representativa y difícil, pero normal; definir la base temporal y el estado posterior al proceso; registrar los eventos operativos; pesar por separado las entradas y salidas aceptadas; pesar los flujos rechazados o devueltos; registrar el material retenido y la diferencia inexplicable; e informar de las tasas tanto de entradas aceptadas como de salidas aceptadas.
Referencias
- Agencia de Protección Ambiental de EE. UU. (EPA), métodos de procesamiento de metales.
- ReMA, Especificaciones para 2026.
- NIOSH, orientaciones de seguridad para el reciclaje.
- Agencia de Protección Ambiental de EE. UU. (EPA), Aluminio AP-42.
- Asociación del Aluminio y CMI, ¿Se puede generar un informe de KPI?.
- OSHA, reciclaje de chatarra y polvo inflamable.