


 Solicitar presupuesto


Centro de productos
-
- Línea de trituración y reciclaje de biomasa
- Línea de OCC para la fabricación de pasta de papel en seco y el reciclaje de cartón
- Línea de reciclaje de chatarra de aluminio
- Línea de reciclaje de residuos de automóviles
- Línea de reciclaje de frigoríficos usados
- Línea de reciclaje de radiadores de cobre y aluminio
- Línea de reciclaje de rotores de motor
- Línea de reciclaje de alambre de cobre
- Línea de reciclaje de cartuchos de tinta usados
- Línea de reciclaje de chatarra de aluminio UBC
Solicita un presupuesto
Póngase en contacto con nosotros


Una paca de paja comprimida es una unidad de transporte, no una fuente de alimentación continua del proceso. La parte delantera debe transformar los paquetes compactos e intermitentes en una carga suelta y controlable antes de que la trituradora pueda funcionar de forma constante. En una configuración línea de trituración y reciclaje de biomasa, lo que significa considerar la recepción, el control de las ataduras, la apertura de las balas, el almacenamiento temporal y la dosificación como una única sección de ingeniería, en lugar de como accesorios anexos a la trituradora.
Cada paca debe entrar en el proceso sin que se produzca una liberación incontrolada; la paja suelta debe permanecer a disposición del dispositivo dosificador, y la boca de entrada de la trituradora debe recibir una carga constante, en lugar de alternar entre falta de material y sobrecarga. El DOE describe la biomasa de baja densidad y no uniforme como un reto para los sistemas de manipulación de alto rendimiento, mientras que la investigación del FCIC relaciona la variabilidad de la materia prima con fallos en la alimentación integrada y el preprocesamiento.12
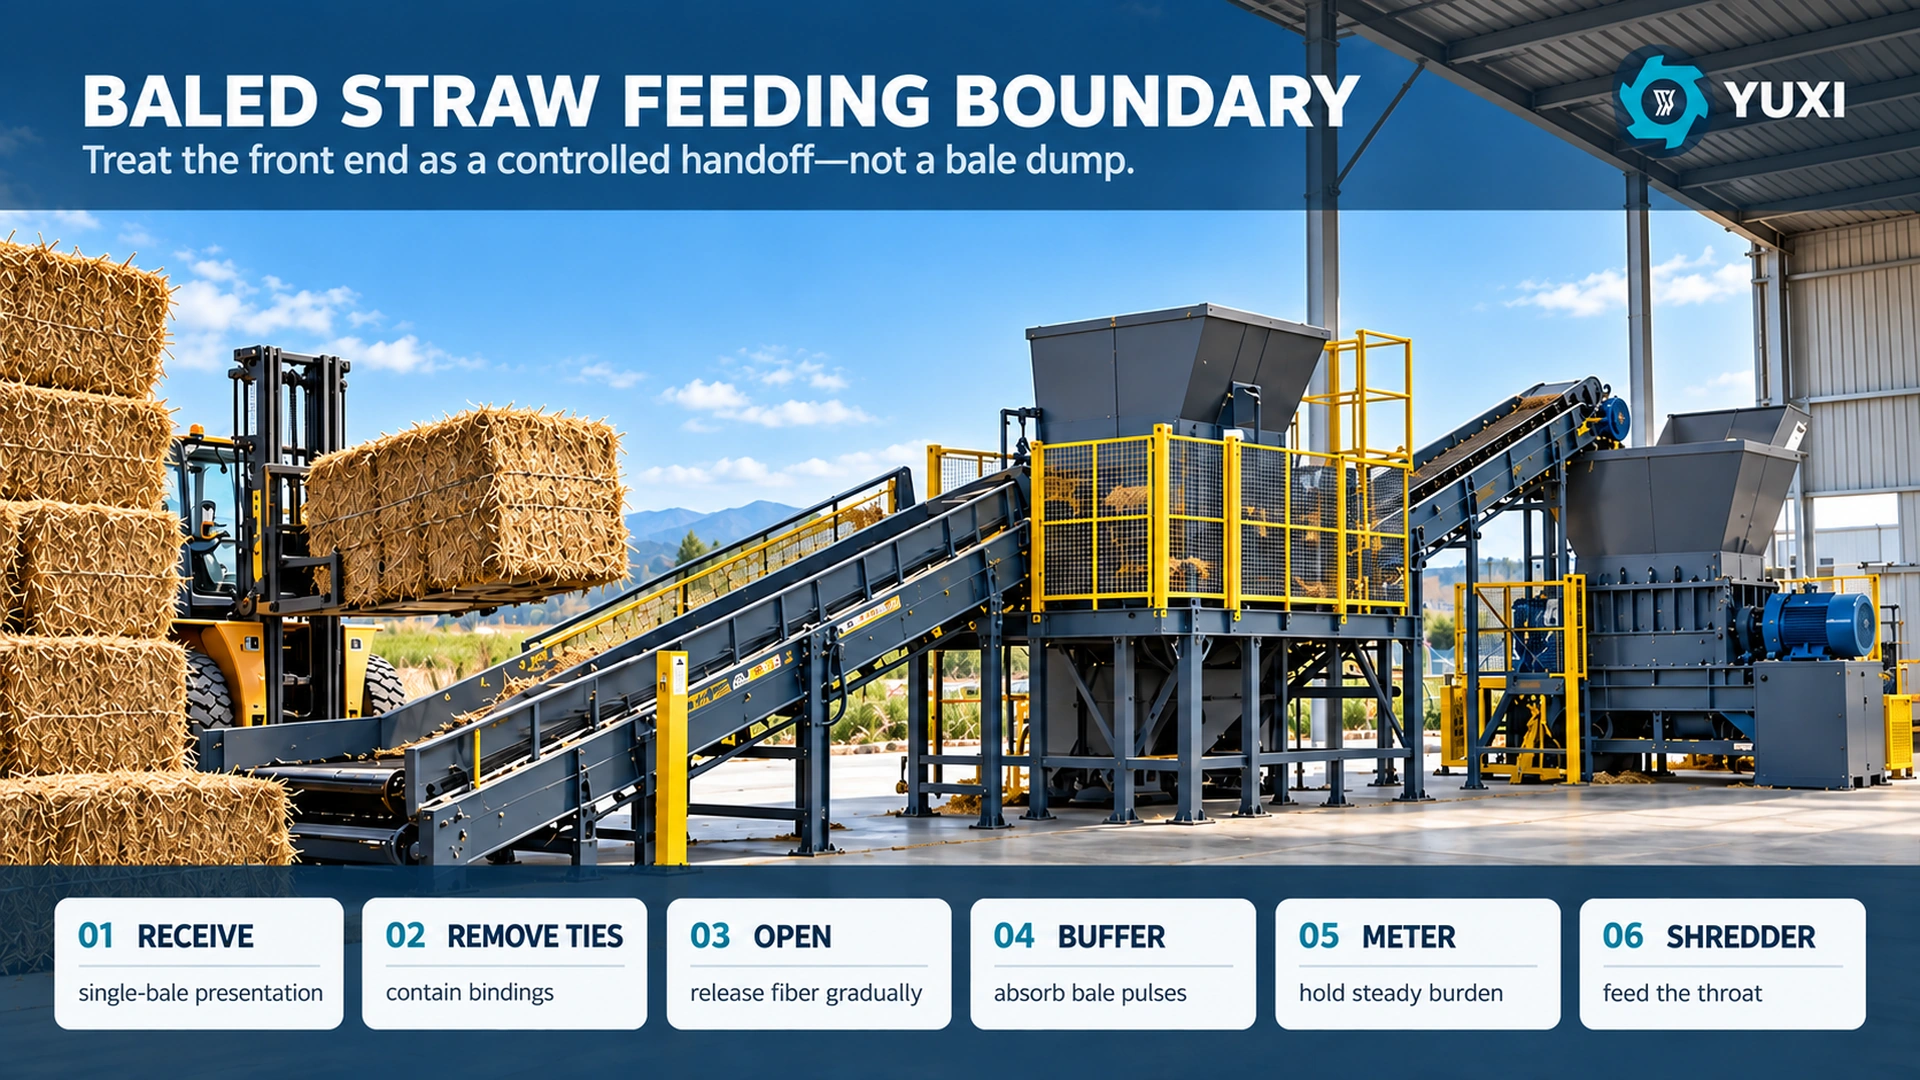
Definir el límite de alimentación como seis cambios de estado del material
La pregunta relevante no es “¿Qué cinta transportadora alimenta una paca de paja?”, sino “¿En qué estado debe encontrarse el material antes de que lo reciba el siguiente equipo?”. Este enfoque basado en el cambio de estado permite detectar a tiempo las funciones que faltan. Una cinta transportadora puede mover una paca rectangular entera de forma fiable y, aun así, resultar un mal dispositivo de dosificación una vez que la paca se abre. Del mismo modo, una máquina para abrir pacas puede descompactar la fibra con éxito, pero al mismo tiempo generar un pico de volumen que la trituradora no puede absorber.
| Función de front-end | Material anterior | Condición necesaria después de | Documentación que hay que solicitar |
|---|---|---|---|
| Recepción de fardos | Fardos entregados con variaciones en cuanto al proveedor y el almacenamiento | Identificados, orientados y presentados uno a uno o en una cola controlada | Dimensiones de las balas, rango de masa, estado, vía de rechazo |
| Control de encuadernación | Fardo comprimido atado con cordel, cinta o alambre | Se han contabilizado los compuestos ligados y se ha evitado que se conviertan en contaminantes de proceso no controlados | Recuento/tipo previsto, recuento recuperado, comprobaciones de fugas en las etapas posteriores |
| Apertura de la bala | Paquete denso y coherente | La fibra se libera de forma progresiva, en lugar de hacerlo de una sola vez. | Tasa de apertura, nivel máximo aguas abajo, tamaño visible de los grumos |
| Amortiguación de picos de tensión | Suministro intermitente de paja suelta | Existencias disponibles para trabajo entre los niveles mínimo y máximo | Masa de trabajo, tiempo de descenso, eventos de puente, zonas muertas |
| Medición | Material a granel suelto de naturaleza variable | Carga repetitiva adaptada a la demanda de la trituradora | Evolución de la velocidad, percentiles de la velocidad de avance, falta de material y exposición a cargas elevadas |
| Entrada de la trituradora | Paja suelta controlada | Funcionamiento estable sin envolventes ni sobrecargas recurrentes | Evolución de la carga, cambios de tendencia, intervenciones, fibra retenida tras el proceso |
Para realizar comparaciones a nivel de toda la cosecha en cuanto a humedad, contaminación y presentación, el línea de reciclaje de residuos agrícolas El artículo es la referencia más amplia.
No dejes que el reloj de las balas se convierta en el reloj de la trituradora
Las balas llegan como eventos independientes. La trituradora procesa el material de forma continua. Si esos dos relojes estuvieran acoplados mecánicamente, cada retraso en la carretilla elevadora, la estación de atado o la máquina de apertura se convertiría en un evento de falta de suministro, y cada liberación rápida se convertiría en un pico de carga. Por lo tanto, el objetivo técnico del búfer no es el “almacenamiento”, sino el desacoplamiento.
Durante las pruebas, divide el ciclo estable en intervalos cortos y uniformes y compara las curvas de dosificación y de carga de la trituradora. Hay tres indicadores prácticos que resultan más reveladores que una sola cifra de rendimiento medio:
- Cuota de hambre = tiempo durante el cual la señal de alimentación se mantiene por debajo del umbral de baja carga acordado ÷ tiempo de funcionamiento.
- Exposición a cargas elevadas = tiempo durante el cual la carga de la trituradora se mantiene por encima del rango de funcionamiento alto acordado ÷ tiempo de funcionamiento.
- Distribución del pienso = la velocidad de avance del intervalo p90 comparada con la del intervalo p10 durante el mismo intervalo estable.
Se trata de parámetros del proyecto, no de límites de aceptación universales. Si una secuencia de apertura diferente, un margen de trabajo del búfer o un control de medición reducen la falta de alimentación y la exposición a cargas elevadas sin mermar el rendimiento aceptado, la parte frontal se ha vuelto más estable incluso antes de cambiar el motor o la cuchilla.
Separa y estabiliza la paca antes de soltar las ataduras.
La estación de atado es el punto en el que un paquete de transporte deja de estar sujeto. Un fardo dañado, deteriorado por la intemperie o apilado de forma poco estable puede deformarse en cuanto se libera la tensión. Por eso, la línea debe presentar una orientación conocida de los fardos y mantener el paquete controlado durante toda la fase de atado, en lugar de considerar la retirada del cordel como una tarea manual informal que se realiza junto a una cinta transportadora en movimiento.
Organiza la secuencia de trabajo en torno a cuatro preguntas: ¿Se puede identificar con certeza una paca? ¿Es estable la paca en el punto de retirada de las ataduras? ¿A dónde se llevan inmediatamente las ataduras retiradas? ¿Qué ocurre con una paca que está rota, enmohecida, contaminada o demasiado deformada para pasar por la ruta de apertura habitual? Las respuestas influyen en el espacio necesario, la protección, el diseño de la vía de rechazo y la duración del ciclo.
La OSHA exige la instalación de protecciones en las máquinas cuando los operarios puedan estar expuestos a puntos de aprisionamiento, piezas giratorias y otros riesgos derivados de las máquinas.3 Su norma sobre energía peligrosa abarca actividades de mantenimiento, como la limpieza y la eliminación de atascos, en las que un arranque inesperado podría causar lesiones a los empleados.4 Se debe completar el diseño exacto de las protecciones, los accesos y el control energético para los equipos instalados y las instalaciones.
Convierte la eliminación de las uniones en un punto de control cuantificable
La cuerda y el alambre son pequeños en comparación con la paca, pero tienen un efecto desproporcionado en el envoltorio, el mantenimiento y la contaminación del producto final. Indique los tipos de atado que debe gestionar la línea y defina cómo se tienen en cuenta.
Enlaces previstos = Se ha comprobado que las fijaciones estaban presentes antes de retirar la cinta.
Enlaces conciliados = fijaciones recuperadas en la estación designada + piezas de fijación recuperadas en el punto de inspección posterior autorizado.
Enlaces no conciliados = enlaces previstos − enlaces conciliados.
El recuento suele ser más útil que la masa, ya que varios trozos ligeros de cordel pueden provocar un problema de envoltura sin que ello afecte de manera significativa al balance de masa. Cualquier recuento positivo sin conciliar debe registrarse como una excepción e investigarse; no debe darse por zanjado simplemente etiquetando el atado como “desaparecido”. Si un atado ya está ausente o dañado cuando llega la bala, regístralo por separado durante la inspección de recepción como faltaba al llegar. En el caso de las balas atadas con alambre, anota tanto el recuento como la ruta de recuperación. Si se utiliza cordel de plástico o malla, realiza una inspección visual del material una vez abierto, ya que pueden quedar pequeños fragmentos incluso cuando se hayan recogido los trozos principales.
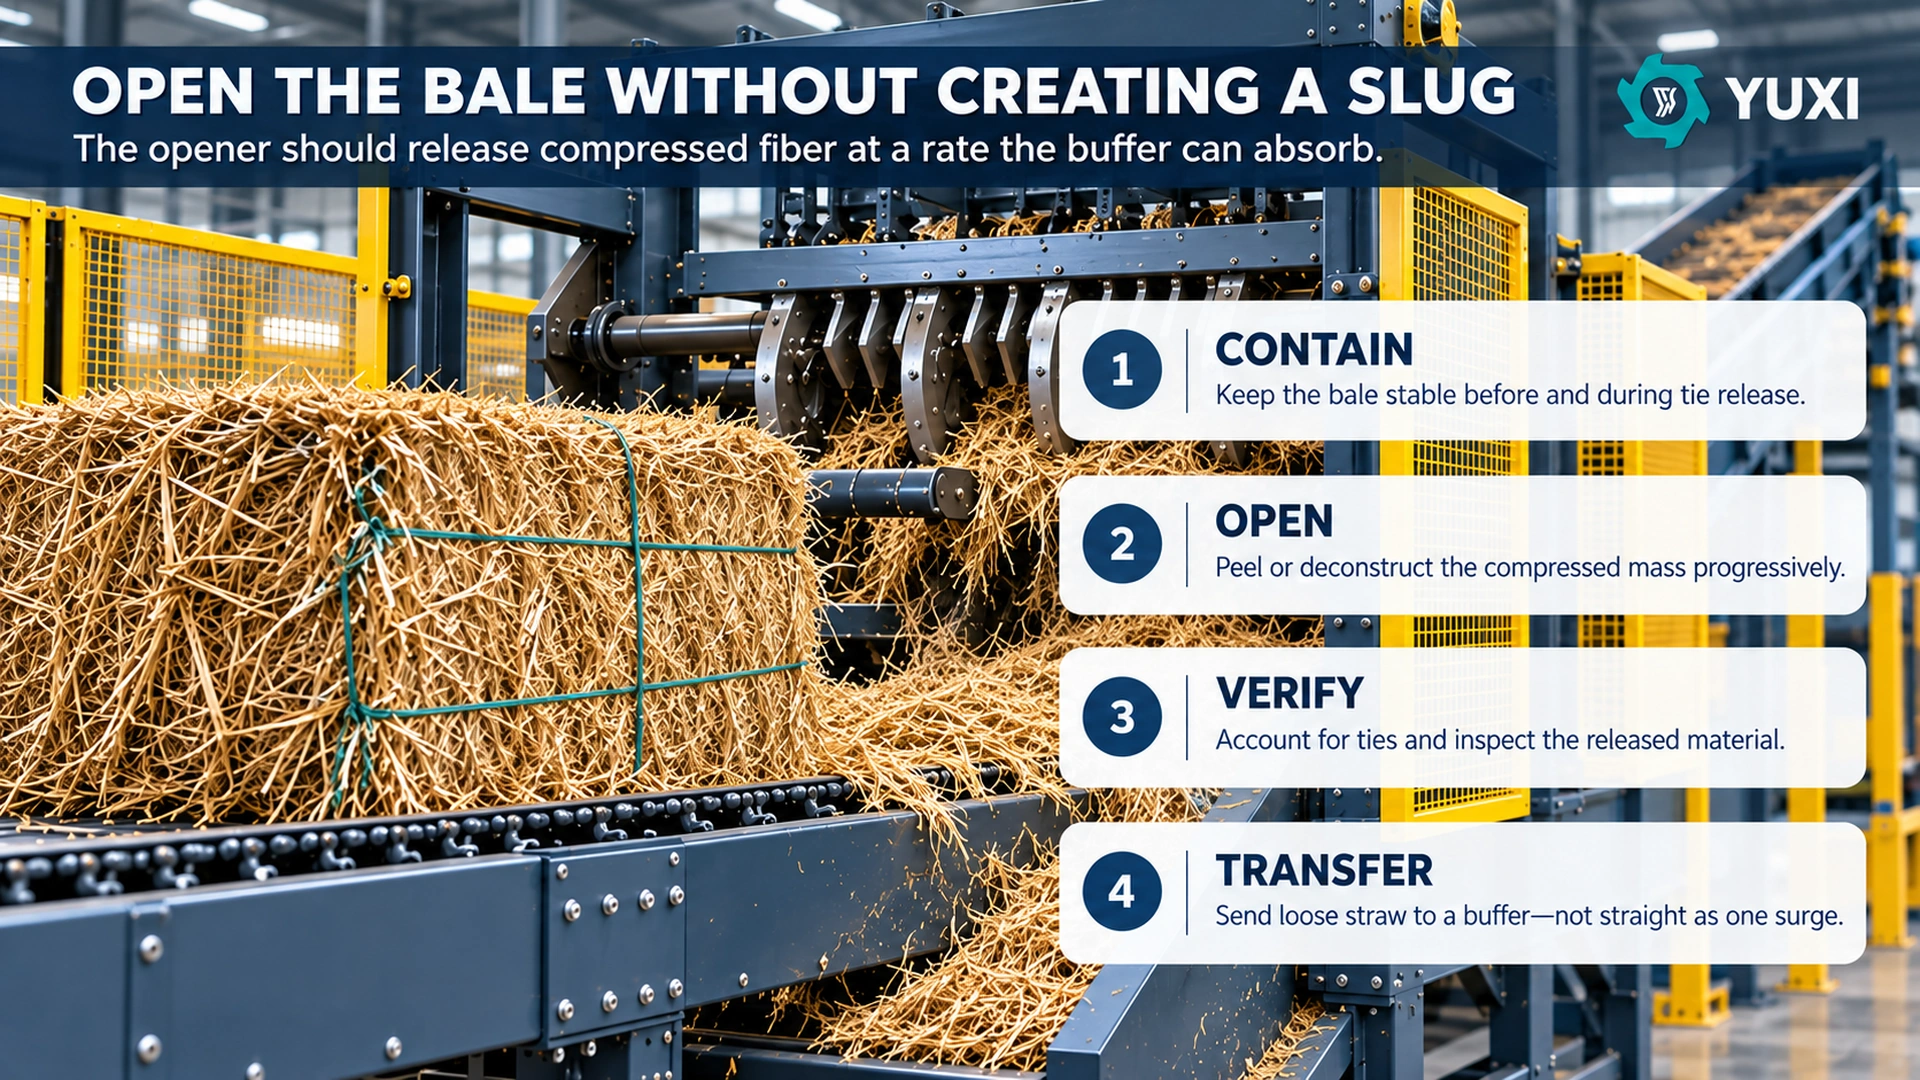
Deshaz la paca poco a poco, en lugar de hacer que la trituradora tenga que procesar un trozo grande de una sola vez.
Una desatadora de fardos y una trituradora primaria pueden solaparse mecánicamente, pero sus funciones en el proceso son diferentes. El abridor debe romper la cohesión del fardo y liberar el material a un ritmo controlable. La trituradora debe recibir una carga que pueda procesar de forma repetida. Si toda la superficie comprimida se derrumba de golpe en la cámara, se considera que la parte delantera ha fallado, aunque la máquina acabe por despejar el material.
Observa el material inmediatamente después de la etapa inicial. Las placas largas y compactas indican una descomposición insuficiente. Una nube de fibras muy cortas y polvo puede indicar que la etapa de apertura está realizando una reducción de tamaño innecesaria. La alternancia de montones grandes y huecos vacíos indica que no se está amortiguando la descarga. La condición deseada es que el material esté lo suficientemente suelto como para fluir y poder inspeccionarlo, pero sin estar pulverizado simplemente para facilitar su transporte.
Si en el proyecto aún hay que decidir dónde termina la trituración gruesa y dónde empieza la molienda fina, utiliza el Trituradora de biomasa frente a molino de martillos Comparación. No se debe forzar al equipo de alimentación a compensar una decisión posterior sobre el tamaño de las partículas.
Calcula el tamaño del depósito de reserva en función de la masa de trabajo utilizable, no del volumen de la tolva.
La paja suelta puede formar puentes, crear agujeros de rata, dejar zonas sin cubrir y expandirse tras la descompactación. Lo que importa es la cantidad que se puede extraer repetidamente entre los niveles normales de funcionamiento bajo y alto sin necesidad de intervención manual.
Calcula el inventario operativo a partir de la densidad aparente de la paja suelta medida durante un ensayo representativo. A continuación, conviértelo en tiempo:
Tiempo de protección del acumulador (min) = masa útil ÷ demanda de masa aguas abajo × 60
Utiliza la densidad aparente más baja y creíble de la paja suelta para la comprobación del volumen, ya que es en ese caso cuando la tolva se llena más rápido para una masa determinada. A continuación, comprueba la condición aceptada más densa o húmeda para el par de descarga y la compactación. La misma tolva puede verse limitada en cuanto al volumen con paja seca muy ligera y limitada en cuanto a la descarga con fibra húmeda y comprimida.
No utilices el volumen geométrico total en el cálculo. Deduzca la zona situada por debajo del punto de consigna de nivel bajo, el espacio libre necesario para el llenado controlado, las zonas que no puedan vaciarse de forma fiable y cualquier espacio libre necesario alrededor de los agitadores o los instrumentos de nivel. El proveedor debe indicar tanto el volumen bruto como la masa útil dentro del rango de densidad aparente supuesto.
Especifica «bajo», «alto» y «muy alto» como estados del proceso
- Bajo: queda material suficiente para evitar la inanición inmediata mientras se prepara el siguiente fardo.
- Banda de funcionamiento normal: El dispositivo dosificador puede extraer una cantidad constante sin compactar el material situado en la parte superior.
- Alto: La apertura en sentido ascendente debería ralentizarse para que el búfer pueda recuperarse.
- Muy alto: La liberación de las balas en la parte superior del sistema debe detenerse siguiendo la secuencia prevista antes de que el material se acumule en un punto de transferencia o en una protección.
Medir en función de la retroalimentación, no de una velocidad fija de la cinta transportadora
La alimentación en bucle abierto parte de la base de que una misma velocidad de la cinta o la cadena transporta siempre la misma masa. La paja no se comporta así. El espesor de la capa, la orientación, la densidad aparente a granel y la humedad modifican la carga real. Por lo tanto, la velocidad de dosificación debe ser regulable y estar coordinada con señales del proceso, como el nivel del depósito de almacenamiento y la carga de la trituradora.
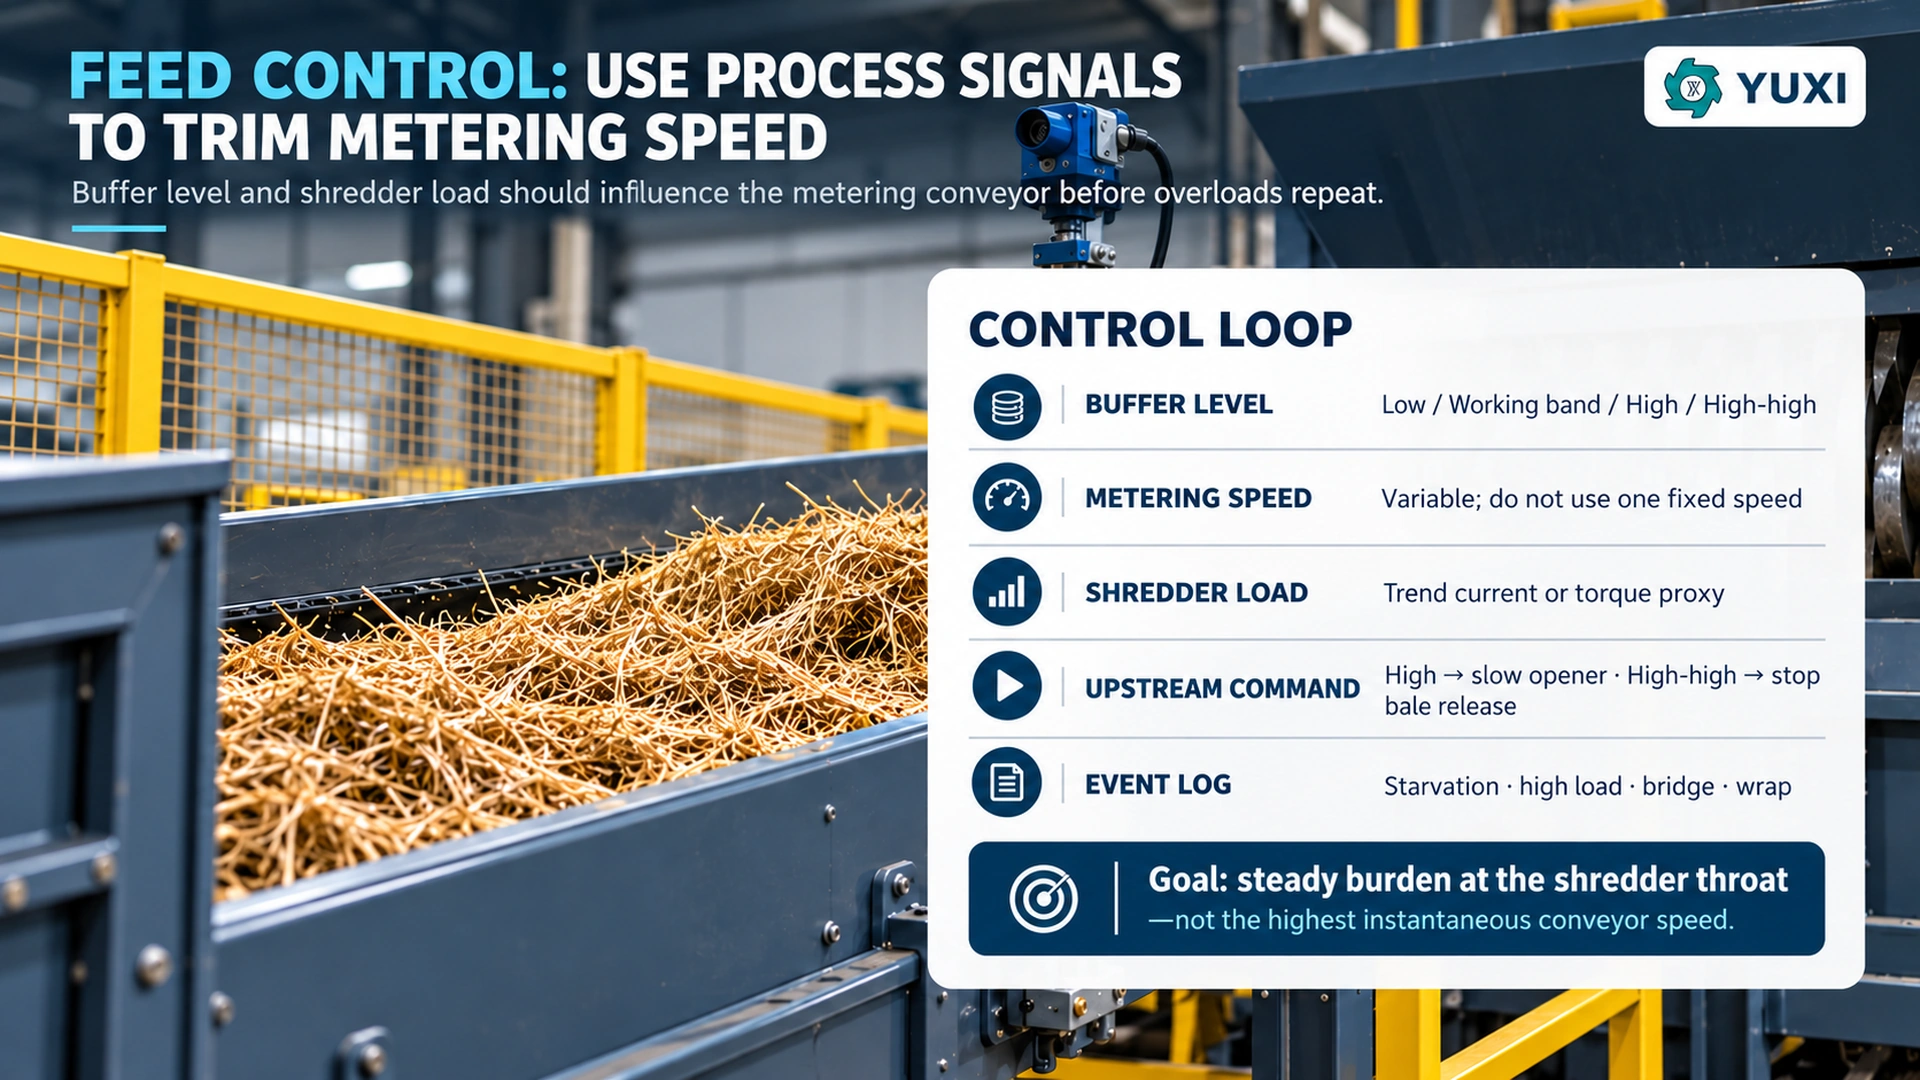
| Estado observado | Respuesta preferida del proceso | Datos que indican una tendencia |
|---|---|---|
| El búfer se está acercando al nivel máximo | Reducir o pausar la salida del abridor mientras la dosificación continúa con normalidad | Nivel, comando de apertura, velocidad de medición |
| La carga de la trituradora supera el rango de trabajo | Reduce la velocidad de dosificación antes de recurrir a una inversión completa de la sobrecarga | Indicador de corriente/par del motor, velocidad de la correa, tiempo por encima del rango |
| Cambios de tendencia repetidos en un breve periodo de tiempo | Suspenda el suministro de pienso fresco e investigue la causa recurrente siguiendo el procedimiento aprobado. | Recuento de inversiones, estado de la alimentación, inspección de puentes y envolventes |
| El búfer está casi al mínimo | Solicitar el siguiente ciclo de fardos/apertura, manteniendo al mismo tiempo existencias suficientes para garantizar un suministro fluido de pienso | Duración del nivel bajo, tiempo de inactividad, causa del retraso en la fase anterior |
| No hay descarga aguas abajo disponible | Detén la alimentación desde la parte superior siguiendo la secuencia definida para que el stock no se acumule frente a una cinta transportadora parada | Permisivos, secuencia de parada, material retenido |
Se trata de un concepto de control de procesos, no de un sustituto del diseño de los controles de seguridad de una máquina. Las funciones de seguridad, las paradas de emergencia, los enclavamientos de protección y la lógica de reinicio deben diseñarse y validarse por separado.
Selecciona el tipo de cinta transportadora según el estado del material
Las pacas enteras y la paja suelta son materiales sólidos a granel diferentes. Una cinta transportadora de recepción debe poder admitir la paca más grande y pesada, soportar las cargas generadas por la colocación o el traslado de la cargadora, mantener la alineación y llevar la paca a la siguiente estación. Una cinta transportadora de paja suelta debe evitar el retroceso, la pérdida de bordes, el enrollamiento y una profundidad de carga inestable.
| Estado del material | Función habitual | Comprobaciones de diseño |
|---|---|---|
| Paca rectangular completa | Transportador de recepción de cadena/lamas o de cinta resistente | Ancho de la paca, masa máxima, impacto durante la colocación, parada/arranque bajo carga, alineación de la paca |
| Paja suelta desmenuzada | Transferencia con fondo móvil, suelo móvil, cinta transportadora u otro sistema de descarga positiva | Tendencia a la formación de puentes, fricción en las paredes laterales, ejes expuestos, capacidad volumétrica de baja densidad |
| Capa suelta dosificada | Trituradora con alimentación por cinta o cadena de velocidad variable | Control de la profundidad de la cama, rango de velocidad, recorrido de retorno limpio, retroalimentación de carga |
| Fracción muy corta o polvorienta | Se adjunta la transferencia cuando proceda | Contención del polvo, acceso para la limpieza y revisión de las acumulaciones y las fuentes de ignición |
En los proyectos relacionados con el rastrojo de maíz, el material de alimentación puede incluir tallos, hojas, hojas secas y mazorcas, que modifican tanto la densidad como el comportamiento del flujo. El línea de reciclaje de tallos de maíz Esta guía resulta útil cuando la paca no es un paquete de paja homogéneo.
Evita la formación de puentes con la geometría antes de aumentar la potencia
Las fibras largas y secas pueden abarcar toda la abertura de una tolva mientras el material que hay debajo sigue descargándose, creando un puente estable que resulta invisible para un sensor de nivel instalado en un lugar inadecuado. La paja húmeda puede compactarse contra las paredes laterales. Las fibras sueltas pueden engancharse en salientes, cajas de cojinetes o extremos de ejes expuestos. Se trata de problemas relacionados con la trayectoria del flujo.
Inspecciona la parte delantera como un recorrido continuo. Busca reducciones repentinas en la sección transversal, salientes en las transiciones de las tolvas, puntos estrechos creados por protecciones o estructuras de acero, huecos de transferencia donde las fibras largas puedan engancharse, rodillos de baja velocidad en los que se acumule material enredado y zonas planas de la tolva que dependan de la gravedad incluso cuando el material no fluya libremente. La solución puede consistir en una boca de entrada más ancha, una transición más pronunciada o más suave, una extracción con fondo móvil, un rascador, una altura de transferencia diferente o un patrón de apertura de las balas modificado.
Utiliza un método de investigación de cinco puntos
- Fotografía el primer punto físico en el que el material deja de moverse, no solo la máquina final que activa la alarma.
- Anota el origen de la paca, su humedad, el estado de la fibra y el tipo de atado para este caso.
- Comprueba si el puente se formó durante un estado de búfer lleno, un estado de búfer bajo o inmediatamente después de la liberación de una bala.
- Mide cuánto exceso de material había respecto al límite establecido y si el dispositivo de medición estaba distribuyendo el material de manera uniforme a lo ancho.
- Modifica una variable controlada, vuelve a ejecutar el material representativo y compara la tasa de eventos.
La eliminación repetida de atascos no debe convertirse en una tarea manual habitual. Las labores de limpieza o de desatasco pueden exponer a los empleados a movimientos peligrosos, por lo que la planta necesita un procedimiento de control de energía que se adapte al sistema instalado de cinta transportadora, abridor y trituradora.4
Diseña el esquema para la gestión de los productos rechazados y el mantenimiento, no solo las flechas de flujo
Una disposición frontal puede parecer compacta en un diagrama de proceso y, aun así, fallar en el funcionamiento diario. La cola de pacas necesita espacio suficiente para evitar que el tráfico de carretillas elevadoras bloquee la estación de atado. Las balas que no cumplen las especificaciones deben seguir una ruta de retención visible que no cruce la línea de alimentación habitual. Los residuos de atado deben depositarse en un contenedor que se pueda cambiar sin detener la máquina ni entrar en una zona de peligro. El abridor y el amortiguador deben ser accesibles para su inspección y limpieza programada, y las piezas de desgaste deben disponer de espacio para su retirada.
Separe el acceso habitual de los operarios del acceso para el mantenimiento. Una plataforma de observación o una cámara pueden permitir supervisar el proceso sin fomentar la entrada cerca de equipos en movimiento. Cuando la paja seca genera polvo, las plataformas de acceso, las bandejas de cables y las estructuras horizontales de acero pueden convertirse en superficies de acumulación. El programa revisado de la OSHA sobre polvos combustibles se aplica a los lugares de trabajo que generan o manipulan polvos combustibles, incluidos los materiales orgánicos finamente divididos que pueden presentar riesgos de incendio, llama repentina, deflagración o explosión.5 La recogida de polvo, la limpieza, el control de la ignición y la protección contra incendios y explosiones requieren una evaluación de riesgos específica para cada emplazamiento.
Utiliza los datos de las pacas para seleccionar la receta de control
La investigación del FCIC destaca que las propiedades de la biomasa varían y que esta variabilidad afecta a la alimentación integrada y al pretratamiento.2 La solución práctica consiste en dejar de tratar todas las balas como si fueran de un mismo tipo de pienso. Un sencillo registro de recepción permite asociar las condiciones habituales de las balas a las recetas de partida probadas.
| Estado de la paca | Cuestión relacionada con el front-end | Decisión sobre la receta |
|---|---|---|
| Fardo ligero, seco y elástico | Rápida expansión y baja densidad aparente a granel | Limitar la sobrecarga inicial; confirmar la capacidad del amortiguador volumétrico |
| Fardo denso y bien compactado | Elevada carga de liberación y posibles bloques coherentes de gran tamaño | Reducir la agresividad de apertura y comprobar la respuesta a niveles altos del búfer |
| Capas exteriores húmedas | Compactación, formación de grumos y fricción en las paredes laterales | Utiliza la velocidad de alimentación de material húmedo validada y comprueba que no haya acumulación en la descarga |
| Fardo dañado o parcialmente desmoronado | Tensión de la cinta impredecible y separación deficiente | Desvía por la ruta autorizada para el manejo de fardos anómalos |
| Enlace mixto o incierto | Riesgo de envoltura y contaminación | Aumentar la verificación o esperar hasta que se confirme la ruta de control de enlace |
El registro debe ser lo suficientemente breve como para que los operarios lo utilicen realmente: proveedor o origen de campo, formato de las balas, masa aproximada, grupo de humedad, tipo de atado, daños visibles, estado de contaminación y la receta seleccionada. Si posteriormente el proyecto envía la paja preparada a la producción de pellets, el pretratamiento de la biomasa para la producción de pellets Esta guía aborda el límite entre el secado y la molienda fina.
Ejecuta una prueba de carga (FAT) que ponga de manifiesto el cuello de botella
La prueba de aceptación en fábrica debe demostrar que la sección de alimentación completa puede mantener un rango de funcionamiento documentado con fardos representativos y que en los datos se aprecian condiciones inestables.
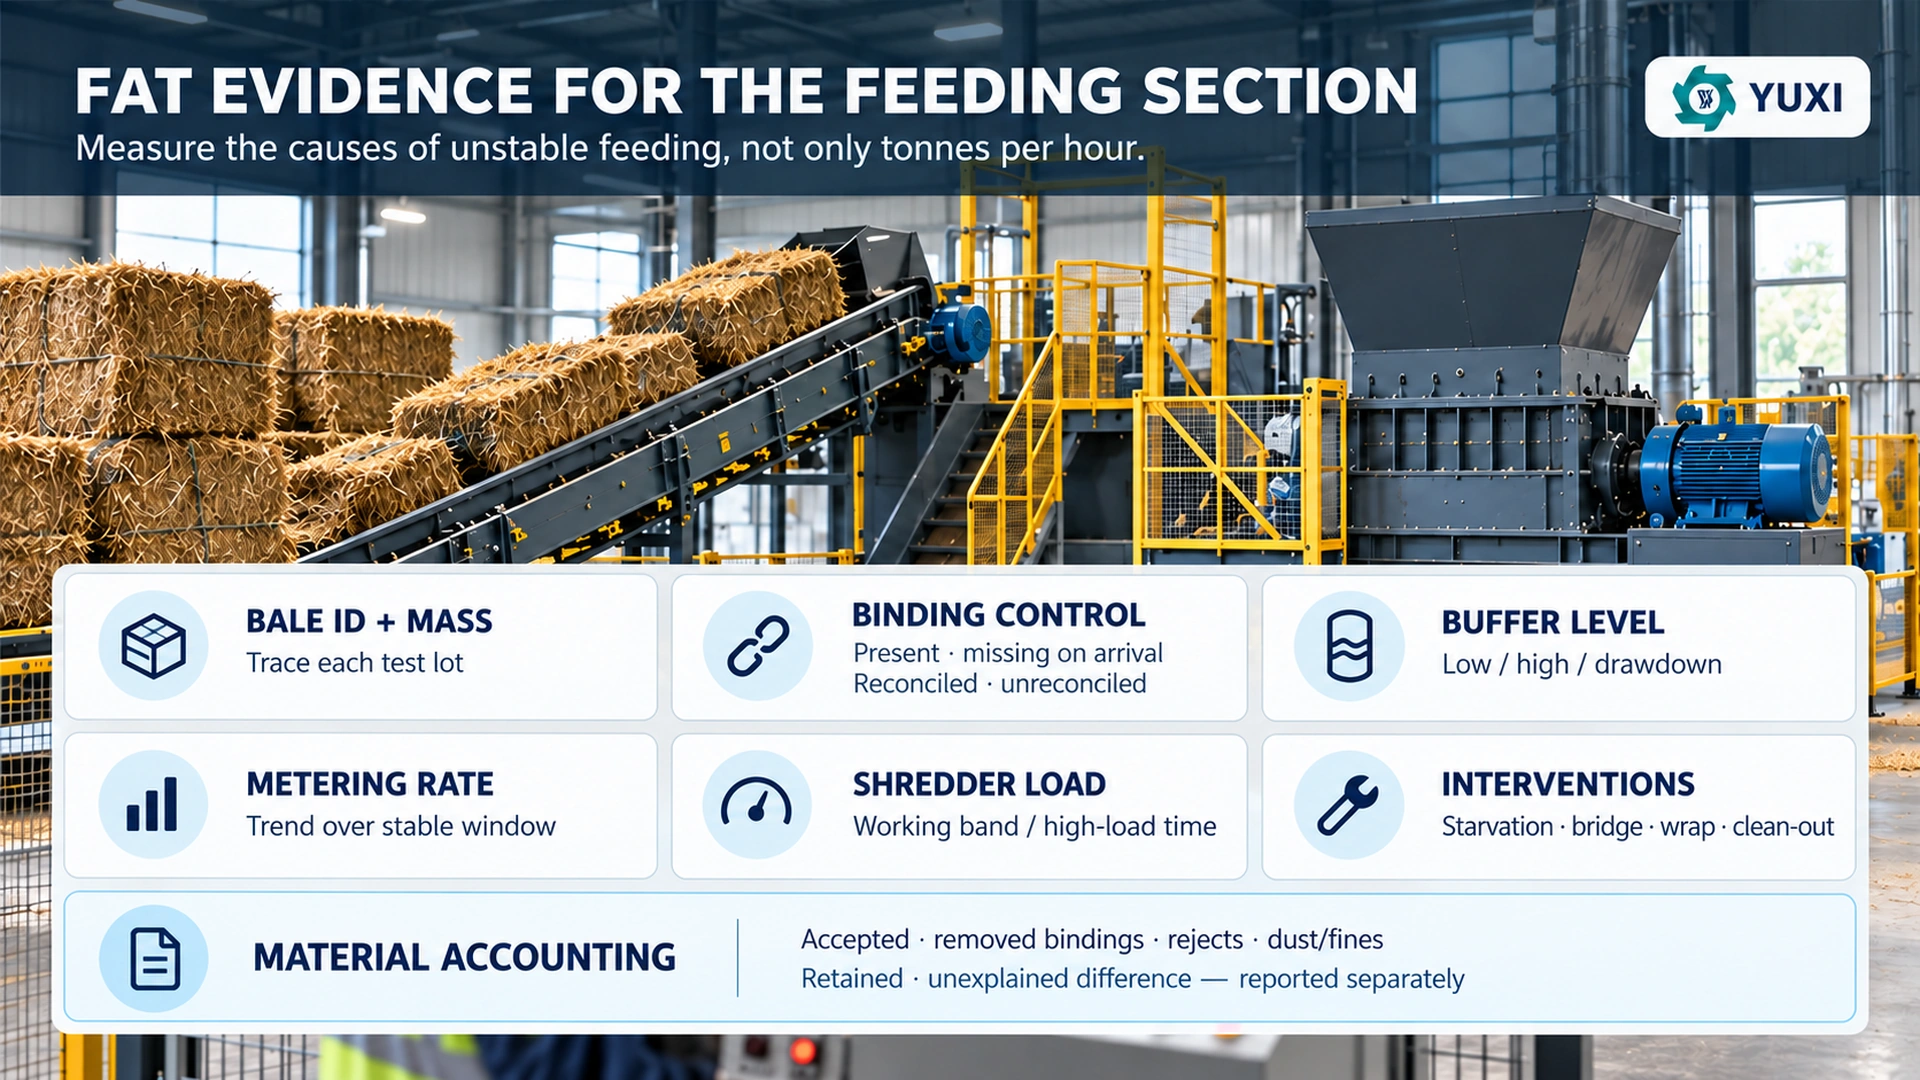
Conjunto mínimo de pruebas
- Datos de entrada: N.º de identificación de la paca, procedencia, dimensiones, masa unitaria (cuando sea posible), grupo de humedad y tipo de atado.
- Control de encuadernación: fijaciones cuya presencia se ha confirmado antes de retirar los amarres; fijaciones registradas como desaparecidas a la llegada; fijaciones recuperadas en la estación designada; piezas de fijación situadas aguas abajo; recuento conciliado y cualquier recuento no conciliado notificado por separado.
- Buffer: tendencia del nivel, eventos de máximo/máximo-máximo, tiempo de nivel bajo y observaciones de puentes visibles o zonas muertas.
- Medición: velocidad de la cinta transportadora o comando, estimación de la velocidad de avance por intervalos y estado de la carga.
- Respuesta de Shredder: corriente o indicador de par, inversiones de sentido, tiempo de carga elevada sostenida y períodos más largos sin alimentación.
- Intervenciones: puentes, envoltorios, correcciones manuales de la alimentación, desviaciones de fardos anómalos y tiempo de limpieza, cada uno de ellos codificado según su causa.
- Contabilidad de materiales: material aceptado en la fase posterior del proceso, encuadernaciones retiradas, material rechazado, polvo y partículas finas capturadas o material de limpieza, material retenido y diferencia inexplicable, cada uno de ellos indicado por separado.
Utiliza el criterio de aceptación basado en el tiempo de permanencia en la banda, y no una cifra única de capacidad máxima
En lo que respecta a la sección de alimentación, una buena garantía puede combinar el rendimiento en masa con la estabilidad. Un ejemplo de cláusula de aceptación podría exigir que se respete la masa acordada tal y como se recibe durante todo el periodo de prueba, que no haya arrastre de material sin resolver, un número máximo de intervenciones manuales por cada 100 fardos, un porcentaje máximo establecido de tiempo por encima de la banda de alta carga de la trituradora y un porcentaje máximo establecido de falta de alimentación una vez que la línea haya alcanzado el rango de funcionamiento normal.
El actual línea de reciclaje de pajitas El artículo aborda la línea de producción en general, la capacidad de masa seca y el dimensionamiento de las etapas posteriores. Para esta alimentación de FAT, mantén los límites deliberadamente más estrechos, de modo que un buen resultado de la trituradora no pueda ocultar una mala manipulación de las balas.
Realiza la puesta en marcha de la sintonización siguiendo un orden que permita conservar las pruebas
Durante la puesta en marcha, modifique una parte de la cadena de control de alimentación cada vez. En primer lugar, compruebe que la ruta de recepción y atado gestione el rango de fardos aprobado sin intervenciones anómalas. A continuación, establezca una velocidad de apertura que mantenga el búfer dentro de su rango de trabajo útil. Después, ajuste el rango de velocidad de dosificación para mantener la trituradora cerca de su carga de trabajo normal. Solo después de eso, el equipo deberá ajustar con precisión el recorte en función de la carga, las alarmas de nivel y la secuencia de reinicio.
Lleva un registro de las tendencias antes y después de cada cambio. Si en una misma tirada se modifican la velocidad del abridor, los puntos de consigna del amortiguador, la velocidad de dosificación y los controles de la trituradora, es posible que el equipo obtenga un mejor resultado, pero no sabrá por qué. Un breve registro técnico —cambio, motivo, identificación del lote, resultado anterior, resultado posterior— permite crear recetas reproducibles para la próxima cosecha o para el próximo proveedor.
Preguntas iniciales de la solicitud de presupuesto que revelan aspectos del alcance que faltan
- ¿Qué formatos de fardos, dimensiones mínimas y máximas y rango de masa unitaria se incluyen?
- ¿Qué tipos de encuadernación se admiten y dónde se retiran, se almacenan y se comprueban?
- ¿Cómo se desvía una paca dañada o parcialmente desmoronada sin obstaculizar el recorrido normal de la línea?
- ¿Qué equipo desmenuzó la paca antes de la dosificación y cómo se ajusta el rendimiento del desmenuzador?
- ¿Cuál es el volumen bruto del depósito, la masa útil y el intervalo de densidad aparente de la paja suelta que se supone?
- ¿Qué dispositivo de descarga evita la formación de puentes y qué pruebas lo respaldan en las fibras más largas y húmedas aceptadas?
- ¿Qué señales regulan la cinta transportadora de dosificación y cuáles solo activan la alarma o detienen la línea?
- ¿Cómo se registran y se diferencian los cambios de sentido, los giros y los puentes repetidos?
- ¿Qué protecciones, paradas de emergencia y puntos de aislamiento de energía peligrosa se incluyen en el alcance del proveedor?
- ¿Qué delimitaciones de captación de polvo y protección contra incendios están incluidas y cuáles requieren un diseño técnico in situ?
- ¿Qué datos del sistema FAT se exportarán: nivel del depósito, comando de dosificación, carga de la trituradora, paradas, alarmas e historial de eventos?
- ¿Cómo se registrarán por separado el material aceptado, el material rechazado, las encuadernaciones retiradas, el polvo y las partículas finas capturadas, el material retenido y la diferencia inexplicable?
Regla de decisión rápida para una alimentación estable de fardos de paja
Si las balas enteras llegan más rápido de lo que se tarda en inspeccionarlas y desatarlasMejora los procesos de preparación, separación o manipulación en paralelo de los cables antes de aumentar la capacidad de la trituradora.
Si el abridor va creando montones y huecos alternadosReduce el pulso de liberación o aumenta el desacoplamiento del búfer utilizable.
Si el búfer sigue lleno pero la trituradora se queda sin datosAnalizar los puentes, las zonas muertas y la geometría de extracción.
Si la trituradora se sobrecarga repetidamente con un nivel de almacenamiento intermedio normalAjuste el caudal de dosificación y compruebe el acoplamiento de la fibra antes de aplicar potencia al motor.
Si aparecen enlaces más adelanteConsidera la estación de empate como un punto de control fallido y subsana la falta de control.
Si el rendimiento en tiradas cortas es bueno, pero la producción por turno es escasaClasifica los tiempos de inactividad según las causas: falta de alimentación, puente, envoltura, fardo anómalo y reinicio.
Configura la sección de alimentación en función de fardos representativos
Envíe fotografías y vídeos de las balas, las dimensiones normales y máximas, el rango de masa individual, el rango de humedad, el tipo de atado, la frecuencia de balas dañadas, la contaminación visible, las toneladas por hora requeridas, la distribución del taller y la máquina posterior que recibe la paja. Estos datos son suficientes para empezar a definir un concepto de recepción, apertura, almacenamiento temporal y dosificación que se pueda probar en lugar de tener que basarse en conjeturas.
PREGUNTAS FRECUENTES
¿Se puede introducir una paca de paja entera directamente en una trituradora industrial?
A veces, una máquina puede aceptar una paca entera, pero eso no garantiza una producción estable. Una paca compacta puede desprenderse como un único bloque denso, sobrecargar la boca de entrada, arrastrar las ataduras hacia el equipo giratorio o saturar la cinta transportadora posterior. Un sistema de alimentación más controlable suele separar la paca en partes individuales, tener en cuenta las ataduras, abrir la estructura comprimida, acumular la paja suelta y dosificar la entrada a la trituradora.
¿Qué tamaño debe tener la zona de amortiguación después de un separador de fardos de paja?
No calcules su capacidad basándote únicamente en los metros cúbicos brutos. Defina la masa de trabajo entre los niveles de funcionamiento mínimo y máximo con la densidad aparente más baja posible de paja suelta, y compruebe a continuación cuántos minutos de demanda en la fase posterior protege esa masa de trabajo. La tolva también necesita un método de descarga que evite las zonas muertas y la formación de puentes; un depósito grande con un mal comportamiento del fondo móvil no es un acumulador útil.
¿Qué es mejor para transportar paja empacada: un transportador de cadena o uno de cinta?
Utiliza el tipo de transportador que mejor se adapte al estado del material y a las condiciones de trabajo. Un transportador de listones o de cadena puede ser muy adecuado para fardos enteros y operaciones de recepción exigentes, mientras que una cinta transportadora puede ofrecer una superficie más limpia y visible para un traslado controlado. La paja suelta y abierta puede requerir un silo de fondo móvil, un suelo móvil u otro sistema de descarga positiva antes del transportador dosificador.
¿Hay que quitar la cuerda o el alambre de las pacas antes de pasar por la desatadora?
El proyecto debe contar con un método definido de control de elementos de sujeción antes de la producción. En los casos en que los elementos de sujeción puedan retirarse antes de la apertura, se deberá disponer de un puesto de trabajo protegido o de una estación de retirada automática, una ruta de recogida y un registro de verificación. Si un proceso maneja intencionadamente un tipo de elemento de sujeción durante una fase de apertura, dicha condición debe diseñarse, probarse y controlarse específicamente, en lugar de darse por sentado que es inofensiva.
¿Cómo se demuestra que una línea de alimentación con fardos de paja es estable?
Procesa fardos representativos a lo largo de todo el tramo inicial y analiza las tendencias de los datos durante el mismo intervalo de tiempo. Registra la identificación y la masa de los fardos, la recuperación del atado, el nivel del depósito tampón, la velocidad de dosificación, la carga de la trituradora, el tiempo de falta de alimentación, la exposición a cargas elevadas, los puentes, las envolturas, las inversiones y las intervenciones manuales. Utilice percentiles o resultados de «tiempo en banda» en lugar de citar únicamente la mejor cifra a corto plazo de toneladas por hora.
Configura la sección de alimentación en función de fardos representativos
Envíe fotografías y vídeos de las balas, las dimensiones normales y máximas, el rango de masa individual, el rango de humedad, el tipo de atado, la frecuencia de balas dañadas, la contaminación visible, las toneladas por hora requeridas, la distribución del taller y la máquina posterior que recibe la paja. Estos datos son suficientes para empezar a definir un concepto de recepción, apertura, almacenamiento temporal y dosificación que se pueda probar en lugar de tener que basarse en conjeturas.
Referencias
- DOE: logística de materias primas.
- DOE: variabilidad de la materia prima.
- OSHA: protección de la maquinaria.
- OSHA: control energético.
- OSHA: polvo inflamable.
Mensaje en línea